
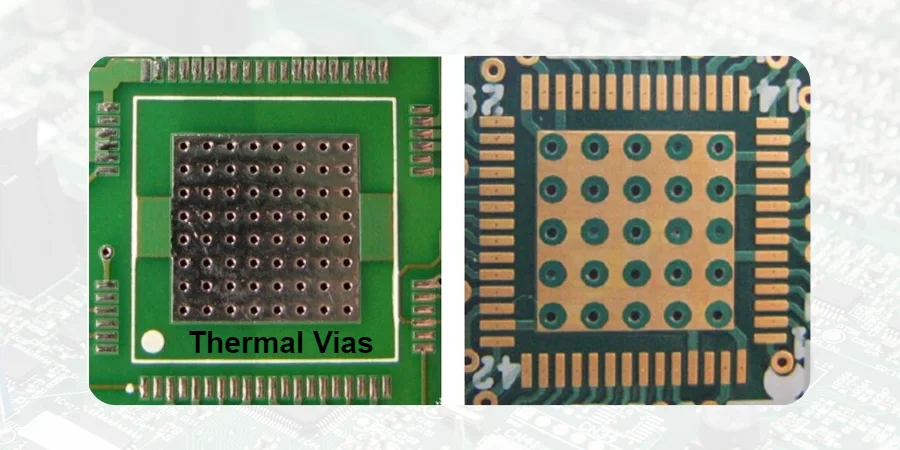
SPI、AOI 和 X 射线分别检查 PCBA 制造的不同方面。SPI 测量印刷锡膏;AOI 检查可及的可见特征;X 射线评估选定的隐藏焊接结构。其覆盖范围取决于设备、设置、封装几何和验收标准。它们是对电气、功能、热学和可靠性测试的补充,而不能证明热插拔、冗余或寿命性能。
对于电源和散热组装件,应在 DFM/DFT/DFA 评审期间确定关键焊点、检测可达性、电气负载和故障测试。首件检验(FAI)检查规定的初始样品与工艺设置;它并不是对后续每台产品的保证。
DFM/DFT/DFA 评审:从源头奠定高可靠性制造基础
在讨论任何具体检测技术之前,必须先强调设计阶段的重要性。再优秀的电源系统设计,如果无法被高效、可靠地制造,其价值也会大打折扣。这正是 DFM/DFT/DFA 评审(面向制造/测试/装配的设计评审)核心价值所在。对于大功率 PCB,这一评审过程尤为关键,因为它直接影响后续 SPI/AOI/X 射线检测的效率和有效性。
DFM/DFT/DFA 评审重点关注以下关键方面:
- 电气安全与间距:对照适用的产品标准、工作电压、瞬态和环境,审查高压与低压电路之间的爬电距离和电气间隙。AOI 可检查可及的几何特征,但不能确立绝缘认证。
- 热管理设计:评估散热过孔、大面积铜箔和厚铜 PCB 的布局是否合理,以确保功率器件(如 MOSFET、IGBT)的热量能够被有效传导出去。封装重叠、可达性和成像方式决定 X 射线能否分辨关键焊点。
- 可测试性(DFT):为关键节点规划测试点,确保电压、电流和 PMBus 信号能在生产中自动测试。若缺乏良好的 DFT 设计,即使所有光学和 X 射线检测都通过,功能验证也可能成为瓶颈。
- 可装配性(DFA):评估重型元件(如大电感、汇流排、连接器)的焊盘设计与布局,确保其机械稳定性和焊接可靠性。这直接关系到 THT/通孔焊接工艺的质量。
尽早开展 DFM/DFT/DFA 评审 可识别制造风险以及检测/测试可达性限制。这为后续自动化检测流程的顺利实施奠定坚实基础,并将已发布的规则带入生产流程卡以及任何已配置的追溯/MES 系统。
实施流程:DFM 评审与制造检测的互动
- 设计输入与规则定义:客户提供 Gerber、BOM 和原理图。负责的设计与制造团队根据已发布的功率、电压和安全要求约定检测规则。
- 自动化分析与人工复核:使用专业软件进行自动化分析,并由经验丰富的工程师人工复核关键功率路径、散热设计和高密度区域。
- 问题报告与协同修改:生成详细的 DFM 报告,与客户沟通潜在制造风险,并提出优化建议。
- 规则导入 MES 系统:将批准的程序/规则版本关联到流程卡或已配置的追溯/MES 记录;确认实际保留的数据与检索范围。
- 闭环反馈:将生产中的检测数据反馈给设计部门,持续优化未来的 DFM 规则库。
SPI/AOI/X 射线检测:保障热插拔与浪涌抑制电路的制造精度
只有当连接器、功率路径、控制器和应用支持时,热插拔才允许带电插拔模块。其电路通常包含 MOSFET、控制器 IC、TVS 二极管和精密分流电阻;受控功率路径限制浪涌电流,TVS 则应对规定的瞬态应力。这些元件的任何制造缺陷都可能在模块插入时导致系统崩溃或永久损坏。使用 SPI/AOI/X 射线检测处理选定的组装缺陷,再分别测试浪涌、保护和负载行为。
- SPI(锡膏检测):一切始于锡膏。对于热插拔电路中的功率 MOSFET,其散热焊盘需要精确且充足的锡膏量。SPI 通过 3D 扫描精确测量每个焊盘上的锡膏体积、面积和高度。锡膏过多可能导致焊接后短路或元件移位;过少则会降低焊点覆盖或热接触。锡膏量本身并不能确立润湿性或 MOSFET 在浪涌期间的安全工作区。
- AOI(自动光学检测):回流焊后,AOI 接手表面缺陷检测任务。它能快速识别:
- 元件移位与旋转:确保 MOSFET、控制器和无源元件精确位于焊盘上。
- 极性错误:TVS 二极管、电解电容和 IC 的方向性至关重要。错误的 TVS 型号或方向会改变保护特性;注意区分单向与双向器件。
- 焊接缺陷:如少锡、桥连、立碑等表面可见问题。
- 异物与污染:在对比度和可达性允许的位置检测可见异物;目视检查不能测量离子污染或绝缘电阻。
- X 射线检测:X 射线可以揭示 BGA、QFN 和底部端子功率封装下的选定隐藏特征。二维投影、斜角视图和计算机断层扫描在重叠、分辨率、通量和判读方面各有不同的限制;AXI 并不等同于 CT。
- 空洞: 使用约定的方法、区域和阈值测量投影面积或体积。尺寸、位置、分布和焊点几何都会影响热/机械风险。使用适用的封装指南和合同规定的标准版本/等级;并不存在适用于所有散热焊盘的通用 25% 阈值。
- 桥连、开路与填充: 成像可识别选定的几何异常,但重叠或对比度不足可能掩盖缺陷。酌情将不确定的发现与电气测试、斜角/CT 视图或破坏性分析相互印证。
- 润湿: 仅凭影像外观不能确立良好的冶金结合。对疑似不润湿或裂纹,应辅以互补检测和工艺证据。
在启动大批量 SMT 组装之前,明确**首件检验(FAI)**的抽样、程序版本、关键特性和发现问题后的处置方式。首件验收后,继续过程监控和约定的单件/批次测试。
OR-ing 与冗余电源:检测技术如何保障理想二极管和均流电路的可靠性
在冗余电源模块共汇流排的场合,OR-ing 功率路径有助于阻止电流倒灌进失效电源。N+1 或 N+N 架构仍需要分配好的故障隔离与负载容量。传统二极管 OR-ing 方案因压降高、功耗大,正逐渐被基于 MOSFET 的“理想二极管”方案取代。这些方案对制造质量提出了更高要求。
理想二极管控制器配合大电流 MOSFET 可实现极低的导通压降,但其控制电路相对复杂,而 MOSFET 焊点质量只是因素之一,还需考虑电源隔离、控制器行为、共因失效以及经过验证的负载/故障切换。
- AOI 的作用:确保理想二极管控制器 IC 和外置 MOSFET 以正确方向安装。方向装反的 MOSFET 可能导致电流倒灌或在故障时无法有效断开,使冗余设计形同虚设。
- X 射线的关键作用:功率 MOSFET 通常采用带大散热焊盘的封装。X 射线检测对评估这些焊盘的焊接质量至关重要。过多空洞会因劣化散热路径而抬升结温,这可能间接增大 MOSFET 的 RDS(on) 和功率损耗;该风险必须对照封装特定的热学和焊点限值检查。
- THT/通孔焊接的挑战:汇流排和大电流连接器可采用 THT/通孔焊接或按额定电流和机械载荷选择的其他连接方式。检查这些通孔焊点的孔内填充同样重要。X 射线可用于检查通孔焊料填充,但覆盖范围受几何和成像条件限制;高导热 PCB 组装件的电气/热学与机械验收仍然单独进行。
要点总结:冗余电源制造的核心关注点
- 理想二极管 MOSFET 焊接:使用约定的 X 射线方法、对照封装特定和合同标准评估散热焊盘空洞,并明确测量区域/方法。
- 均流电路精度:用于均流的精密电阻必须具有一致的焊点质量;SPI 可标记锡膏量偏差;组装后的电流采样/均流精度需要电路测试。
- 大电流连接器焊接:无论 SMT 还是 THT,连接器的焊接质量都需要重点关注,以防止接触电阻过大导致过热。
- 控制器 IC 完整性:BGA 或 QFN 封装的控制器需要基于风险的成像与电气/功能测试组合;X 射线不能证明不存在所有短路或开路。
PMBus 监控与系统遥测:制造缺陷对数据完整性的潜在影响
现代电源系统早已超越简单的能量转换。通过 PMBus(电源管理总线)等协议,它们实现了对电压、电流、功率、温度等关键参数的实时监控、报警和远程调节。这种智能管理极大提升了系统可维护性(MTTR)和整体可靠性。然而,这一切都依赖于精确的遥测数据,而制造缺陷正是数据完整性的潜在杀手。
- 通信线路上的干扰:PMBus 信号线通常是低速数字信号,但如果其走线附近存在微小锡珠或助焊剂残留等制造缺陷,在特定温湿度条件下可能形成漏电路径。这会干扰通信,导致数据错误或总线挂死。AOI/X 射线可以发现可见或影像可分辨的异物,但无法确立离子洁净度或潮湿引起的漏电。应使用适当的洁净度、绝缘电阻和通信测试。
- 检测元件的准确性:
- 电流采样电阻:用于电流测量的分流电阻通常是低阻值精密元件。焊点/接触电阻和共用铜箔会根据开尔文取样和电流路径影响读数。检查焊点、验证布局并在负载下测量采样链路;并非每个空洞或单张影像就能决定读数误差。
- 温度传感器:用于监测热点区域的 NTC 热敏电阻或温度传感二极管,若焊接不良便无法准确反映器件真实温度。这可能导致散热风扇策略失效或过温保护延迟。
- 追溯/MES 的价值:将约定的 SPI/AOI/X 射线程序、结果和影像与组装件/批次以及已发布的元件/固件版本绑定。核查记录粒度、保存期限和检索方式;MES 标签并不意味着每张影像都会被存储。记录可指导调查,但本身不能直接确定根本原因。
在经过验证的组装路线中,将三防漆涂覆安排在所需清洗、检测和测试之后,并管控遮蔽和兼容性。凡涂覆或固化可能影响功能的位置,应重新检验/复测;涂覆不能修复组装缺陷,也不能证明环境寿命。
可靠性验证与寿命评估:从 MTBF 到加速试验的质量闭环
MTBF 是一种统计可靠性指标,可由规定的模型估算或从足够的现场数据推断;单靠检测无法确立系统 MTBF。可重复的制造与检测数据支持过程控制,但产品可靠性仍需要明确的测试策略,以及在可行时的现场证据。
- 过程指标: 在合适的测量系统和过程稳定假设下,用 SPI 分布数据做能力分析。将 AOI 确认缺陷与误报分开统计,并为 DPMO 定义总体/机会数。X 射线空洞统计需要一致的成像设置和区域。这些指标并不能确立产品 MTBF。
- 加速试验: 选择有代表性的已发布组装件并记录所有筛选过程。只挑选空洞率异常低的样品会使寿命估计产生偏差。温度循环、振动或湿热试验必须针对预期的失效机理,并在向现场寿命外推之前使用有依据的加速模型。
- 首件与变更控制: 记录初始样品范围和发现,验证纠正措施,并在钢网、回流曲线、元件、板卡或检测程序变更后规定重新认证。FAI 不能替代持续验收。
- 防护: 对照实际环境验证涂覆覆盖、固化、遮蔽、洁净度和后续检查;它并不是无条件的寿命延长。
需要为本订单明确的检测范围
| 检测能力 | 需要确认的设备与方法 | 对电源系统的价值 |
|---|---|---|
| 3D SPI | 锡膏面积、体积、高度和桥连检测;分辨率与精度取决于 SPI 设备设置 | 标记锡膏印刷偏差;不能证明回流后焊点性能 |
| 3D AOI | 规定光学、照明、封装尺寸/高度、程序和经过验证的缺陷覆盖 | 标记选定的可见极性、贴装或焊点异常;需核实误报与漏检 |
| X 射线 / AXI | 选择 2D/斜角/3D 或 CT 方法、分辨率、区域、剂量和判读标准 | 揭示选定的隐藏特征;电气与可靠性测试覆盖其他要求 |
| 追溯/MES | 约定板卡/批次标识、程序版本、保留的结果/影像和记录关联 | 在实际存储数据范围内支持可追溯的处置与调查 |
结论
对于一站式 PCBA 组装,请提供 BOM、图纸、关键焊点清单、检测标准、负载以及电气/功能测试要求。确认包含哪些 SPI/AOI/X 射线工序和记录、由谁执行专项测试,以及不合格品如何处置。
当覆盖范围和局限被正确理解时,检测能够支撑可重复的制造。产品的热插拔、保护、遥测、绝缘、热行为和寿命仍需要各自的验证证据。
常见问题
SPI 和 AOI 如何融入 SMT 过程质量控制?
SPI 位于贴装前,用于测量锡膏体积和印刷对位;AOI 在回流后检查元件有无、极性和焊点。利用确认的发现去排查钢网、贴装和回流曲线的原因;两种方法都可能漏检并产生误报。对于电源/散热板,还应为散热焊盘和连接器增加适当的隐藏焊点 X 射线检查和负载/功能测试;单靠 SPI/AOI 无法测量回流后的隐藏空洞。