
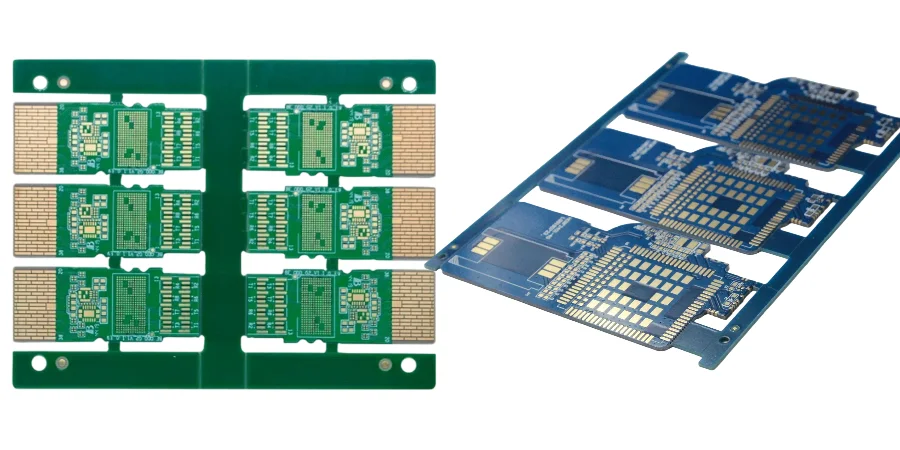
随着人工智能和云计算需求的爆发式增长,数据中心正以前所未有的速度向 800G、1.6T 甚至更高带宽演进。在这一技术浪潮中,可插拔光模块(Pluggable Optics)作为网络互连的核心,其内部的印刷电路板(PCB)已成为决定性能、可靠性和功耗的关键瓶颈。要在 QSFP-DD、OSFP 等紧凑封装内实现光电协同的极致性能,必须依赖一个强大的制造与质量控制体系。这正是 Traceability/MES(可追溯性/制造执行系统)发挥核心作用的领域,它如同一张数字神经网络,贯穿于从设计验证到最终组装的每一个环节,确保每一个光模块PCB都能在严苛的数据中心环境中稳定运行。
本文将以光电协同工程师的视角,深入剖析在 Traceability/MES 框架下,如何应对数据中心光模块PCB在高速信号、光学集成、热管理和精密制造等方面的多重挑战,并阐述 HILPCB 如何通过先进的工艺技术,为客户提供从原型组装到批量生产的全方位支持。
Traceability/MES:光模块PCB制造的数字神经中枢
在讨论具体的光电技术挑战之前,我们必须首先理解 Traceability/MES 为何是现代光模块制造的基石。一个 800G 光模块PCB集成了高速DSP、激光驱动器、TIA/LA、微控制器以及精密的光学组件,其价值高昂且工艺极其复杂。任何微小的偏差都可能导致性能下降甚至整个模块的失效。
Traceability/MES 系统解决了这一核心痛点。它为每个PCB单元(PCBA)分配一个唯一的序列号,并从始至终记录其“生命周期”中的所有关键数据:
- 物料管理:记录所使用的PCB基板批次、关键芯片(DSP、Driver、TIA)的供应商和批号、无源元件的规格等。这对于分析潜在的批次性问题至关重要。
- 工艺参数监控:实时记录 SMT assembly 过程中的回流焊温度曲线、锡膏印刷(SPI)数据、贴片坐标与压力等。
- 质量检测数据集成:自动关联 SPI/AOI/X-Ray inspection 的检测结果,将缺陷图像和数据与特定单元绑定,形成完整的质量档案。
- 测试数据追溯:集成光学和电学测试站的数据,包括眼图、误码率(BER)、功耗和光谱特性,确保每个模块都经过了严格的性能验证。
- 返工与维修记录:详细记录任何返工操作,包括操作员、时间和使用的物料,确保维修过程受控且可追溯。
可以说,一个强大的 Traceability/MES 系统是实现光模块大规模、高品质生产的前提。它不仅是事后追溯的工具,更是实时过程控制和持续优化的数据引擎,确保了从设计到交付的每一个环节都处于严格的管控之下。
高速信号完整性(SI/PI):PAM4时代的PCB设计约束
从 100G NRZ 演进到 400G/800G PAM4,每个通道的速率翻倍,但对信号质量的容忍度却急剧下降。PAM4 信号具有更小的垂直眼高和更复杂的电平判决,对PCB通道的损耗、反射和串扰提出了前所未有的挑战。
- 材料选择与损耗控制:为了将 56/112 Gbps/lane 的信号从模块边缘连接器无损地传输到DSP,必须采用超低损耗(Ultra Low-loss)的高速PCB材料。这些材料(如 Megtron 7, Tachyon 100G)具有更低的介电常数(Dk)和损耗因子(Df),但成本更高,加工也更困难。Traceability/MES 在此环节记录了所用板材的精确批号,并与TDR(时域反射计)测试的阻抗数据相关联,确保了阻抗控制的一致性。
- 互连设计与优化:在寸土寸金的模块空间内,过孔(Via)是主要的阻抗不连续点。采用背钻(Backdrill)工艺移除过孔多余的残桩(stub)是减少反射的标准做法。此外,优化的过孔结构设计、精确的走线宽度和间距控制,以及平滑的铜箔表面处理(如HVLP)都是保证信号质量的关键。
- 电源完整性(PI):高速DSP、EML驱动和TIA对电源噪声极其敏感。一个稳健的电源分配网络(PDN)设计至关重要。这要求PCB具备低阻抗的电源和地平面、充足的去耦电容,并对数字、模拟和光电组件的供电进行有效隔离,防止噪声耦合。
在整个制造流程中,SPI/AOI/X-Ray inspection 提供了关键的物理验证。例如,X-Ray检测可以确认BGA封装的DSP底部焊球是否存在空洞或短路,这些缺陷会严重影响SI和PI性能。所有这些宝贵的检测数据都被输入 Traceability/MES,构成了每个产品完整的数字画像。
要点提醒:PAM4信号下的PCB设计核心
- 材料是基础: 必须选用Df低于0.004的超低损耗板材,以控制频率相关的介质损耗。
- 互连是关键: 背钻、优化的过孔设计和严格的阻抗控制(±7%)是减少反射和码间干扰的必要手段。
- 电源是命脉: 必须为DSP、驱动器和TIA/LA提供超低噪声的独立电源域,PDN阻抗需在目标频段内足够低。
- 制造一致性: 依赖Traceability/MES系统监控从层压到蚀刻的每个工艺参数,确保设计性能在量产中得以复现。
激光驱动与TIA/LA布局:光电转换的核心挑战
光模块的心脏是光电转换部分。在发射端(Tx),激光驱动器将高速电信号转换为调制电流,驱动EML或VCSEL激光器发光。在接收端(Rx),光电二极管(PD)将光信号转为微弱电流,再由跨阻放大器/限幅放大器(TIA/LA)恢复为标准的电信号。
- 驱动器布局:EML驱动器通常需要高峰值、快速变化的电流,这使其成为一个主要的EMI(电磁干扰)源。PCB布局时必须将其尽可能靠近激光器,以缩短连接线长度,减小寄生电感。同时,其电源引脚需要布置大量高质量的去耦电容,并与敏感的TIA电路在物理上进行隔离。
- TIA/LA布局:TIA是处理微弱模拟信号的器件,对电源噪声和外部串扰极为敏感。其输入端(连接PD)的走线是整个系统中最关键的部分,任何微小的噪声耦合都可能导致误码率急剧恶化。因此,TIA的电源必须经过多级滤波,并用地平面进行周密的屏蔽。
- 协同仿真:在HILPCB,我们强调光电协同设计。通过联合电磁场仿真和电路仿真,我们可以在布局阶段就预测和优化从驱动器到TIA的完整链路性能。Traceability/MES 系统确保了在后续的 SMT assembly 过程中,这些关键元器件的品牌、型号和批次都与仿真模型中使用的完全一致,避免了因元器件替换带来的性能漂移。
光学引擎集成与对准:微米级精度的制造难题
将光学子系统(OSA)或CPO(共封装光学)引擎与PCB精确地组装在一起,是光模块制造中最具挑战性的环节之一。这不仅是电气连接,更是光学路径的精密对准。
- CTE失配管理:光学引擎通常基于硅(Si)或磷化铟(InP)等低热膨胀系数(CTE)的材料,而PCB基板(如FR-4的改良型)的CTE要高得多。在模块工作时产生的温度循环会导致两者之间产生应力,可能导致光纤对准失效或焊点疲劳断裂。选择CTE更匹配的IC基板材料或通过柔性连接(Flex PCB)进行应力释放是常见的解决方案。
- 机械公差控制:光纤与激光器/探测器的耦合效率对对准精度要求极高,通常在微米甚至亚微米级别。PCB的翘曲度、元件的贴装精度以及外壳(Cage)的机械公差都会累积,影响最终的对准效果。
- 保护与加固:为了保护脆弱的光纤接口和精密的对准结构免受振动和冲击的影响,Potting/encapsulation(灌封)工艺被广泛应用。通过注入特定配方的环氧树脂或硅胶,可以有效地固定组件、吸收应力并提供环境保护。Traceability/MES 会记录灌封材料的批号、固化时间和温度曲线,确保其物理性能符合设计要求。
HILPCB组装优势:精密与可靠的融合
- 自动化对准平台: 采用高精度六轴对准平台,实现主动式光学对准,确保最佳耦合效率,并将对准数据实时上传至Traceability/MES。
- 先进SMT产线: 配备顶级的贴片机和回流焊炉,能够处理01005元件和0.35mm间距的BGA,确保电气连接的可靠性。
- 受控的封装工艺: 提供专业的Potting/encapsulation和Conformal coating服务,增强产品在严苛环境下的长期可靠性。
- 全面的检测能力: 结合SPI/AOI/X-Ray inspection和功能测试,实现100%的质量覆盖,确保交付的每个产品都符合最高标准。
热管理协同设计:从TEC控制到系统级散热
随着速率提升和功能集成,800G光模块的功耗已攀升至20-25W,而下一代1.6T模块预计将超过30W。在QSFP-DD这样狭小的空间内耗散如此大的热量,对热管理设计构成了严峻的考验。
- PCB层面的散热:PCB本身就是重要的散热路径。通过在DSP、驱动器等主要热源下方布置大量的散热过孔(Thermal Vias),可以将热量快速传导至模块外壳。使用加厚铜(Heavy Copper)的电源和地平面也能有效提升横向导热能力。
- TEC控制电路:为了稳定EML等波长敏感激光器的工作温度,模块内部通常集成有热电冷却器(TEC)。PCB上需要设计高精度的TEC控制电路,通过温度传感器反馈,精确调节TEC的电流,实现闭环温度控制。
- 系统级散热方案:最终的热量需要通过模块外壳(Cage)和散热器(Heatsink)传递到交换机的气流中。这需要PCB、外壳、热界面材料(TIM)和散热器之间进行协同设计,以最小化整个散热路径上的热阻。Traceability/MES 在此过程中可以记录TIM的型号、厚度以及组装扭矩等关键参数,这些都直接影响最终的散热性能。在某些高可靠性应用中,还会对PCBA进行 Conformal coating(敷形涂层)处理,以防止灰尘和湿气影响散热效率和电气性能。
组装与检测工艺:确保量产的可靠性与一致性
一个完美的设计如果不能被可靠地制造出来,便毫无价值。光模块PCB的组装过程充满了挑战,而这正是 Traceability/MES 系统发挥巨大价值的地方。
- SMT Assembly:这是PCBA制造的核心。锡膏印刷的厚度和均匀性由SPI(锡膏检测)设备进行3D测量;数万个元件的精确贴装由高速贴片机完成;而回流焊的温度曲线则经过精心设计和严格监控,以确保所有焊点(尤其是大型BGA)的质量。整个 SMT assembly 流程的数据都被MES系统采集,用于实时监控和过程优化。
- SPI/AOI/X-Ray Inspection:这是保证质量的关键防线。SPI防止了因锡膏问题导致的焊接缺陷;AOI(自动光学检测)检查元件的错、漏、反、偏和焊点外观;而X-Ray检测则能穿透元件,检查BGA和QFN等底部焊点的空洞、桥连和对准情况。这些多维度的 SPI/AOI/X-Ray inspection 数据为质量评估提供了客观依据。
- Selective Wave Soldering:对于模块的边缘连接器等通孔元件,采用 Selective wave soldering(选择性波峰焊)是保证焊接一致性和可靠性的最佳选择。相比手工焊接,它能提供更均匀的热量分布和更饱满的焊点,避免了人为因素带来的不确定性。
- 最终防护:根据应用环境的需求,PCBA可能会进行额外的防护处理。Potting/encapsulation 用于提供结构支撑和抗振动能力,而 Conformal coating 则是在电路板表面涂覆一层薄薄的聚合物保护膜,以抵御潮湿、盐雾和化学腐蚀。
所有这些复杂的工艺步骤,从 SMT assembly 到 Selective wave soldering,再到最终的防护,都由 Traceability/MES 系统进行调度和记录,形成了一个闭环的、数据驱动的制造体系。
HILPCB制造能力一览
| 工艺项目 | 能力规格 | 对光模块的价值 |
|---|---|---|
| 最小线宽/线距 | 2.5/2.5 mil | 支持高密度DSP和RF走线 |
| 背钻深度控制 | ±0.05mm | 精确移除过孔残桩,提升信号完整性 |
| 激光钻孔孔径 | 最小75μm | 实现HDI设计,满足高密度布线需求 |
| 阻抗控制精度 | ±7% | 保证高速差分信号的传输质量 |
标准化接口与固件管理:CMIS的角色
现代可插拔光模块不仅仅是硬件,它还包含一个复杂的“大脑”——微控制器(MCU),负责模块的初始化、监控、诊断和与主机系统的通信。CMIS(通用管理接口规范)已成为800G及以上速率模块的标准。
PCB的设计必须支持I2C/MDIO等管理总线,确保主机可以顺畅地访问模块内部的寄存器,读取温度、功耗、光功率等关键信息,并进行必要的配置。
Traceability/MES 在固件管理方面同样扮演着不可或缺的角色。
- 版本控制:MES系统确保在生产过程中为每个模块烧录正确版本的固件。
- 配置管理:根据客户订单的不同,模块可能需要加载不同的配置文件(如特定的Vender ID)。MES系统可以自动化这一过程,防止出错。
- 记录与追溯:每个模块的序列号都与其固件版本、配置文件和烧录时间等信息绑定,这对于后续的客户支持和故障排查至关重要。
结论:以数据驱动制造,迎接光互联的未来
数据中心光模块PCB是现代电子工程的巅峰之作,它在方寸之间融合了射频、模拟、数字、光学和热力学等多个领域的尖端技术。要成功驾驭其复杂性,实现从设计到大规模量产的跨越,一个以 Traceability/MES 为核心的数据驱动制造体系是必不可少的。
从选择合适的低损耗材料,到优化PAM4信号通道;从精密的激光驱动器布局,到微米级的光学对准;从高效的热管理方案,到可靠的组装与检测工艺——Traceability/MES 如同一条金线,将所有这些环节串联起来,确保了过程的受控、质量的可追溯和性能的一致性。HILPCB深刻理解这一理念,我们不仅提供先进的PCB制造和SMT组装服务,更致力于通过强大的 Traceability/MES 系统,为客户提供从原型到量产的全程质量保障。无论是复杂的 Potting/encapsulation 工艺,还是严格的 SPI/AOI/X-Ray inspection 标准,我们都以数据为依据,确保交付到您手中的每一块光模块PCB,都是性能卓越、稳定可靠的精品。
常见问题
为什么光模块 PCB 特别依赖 Traceability 或 MES?
因为它涉及高速电链路、光学对准、热管理和精密装联,多项关键参数都必须跨批次保持稳定。没有强追溯,量产中很难快速解释性能波动。
这类工作流里应该追踪哪些数据?
通常应追踪材料批次、工艺参数、装联记录、检测结果、关键设备状态和可靠性数据。越复杂的模块,越需要完整的数据上下文。
这如何帮助 PAM4 和光学性能控制?
因为很多高速和光学异常并不是单一元件问题,而是工艺、材料和装联叠加造成的。MES 能把这些碎片化信息串起来,帮助团队更快找出模式。
为什么它在样机之后仍然重要?
原型阶段只是验证起点,真正困难的是把性能稳定复制到量产。Traceability/MES 的价值,恰恰体现在放量后仍能保持可解释和可控。