

BGA-Lötfehler liegen unter dem Package und sind nach dem Reflow nicht direkt sichtbar. Brücken und vollständige Opens fallen häufig im elektrischen Test auf; Head-in-Pillow, Non-Wet Open, lokale Voids oder Risse können dagegen zunächst Kontakt haben und erst bei Temperatur, Biegung oder Vibration ausfallen. Deshalb reicht weder ein schönes Röntgenbild noch ein bestandener Funktionstest allein als Qualitätsnachweis.
Eine wirksame Fehlerstrategie verbindet Pad- und Via-Design, Lotpastendruck, Bauteilhandhabung, dynamische Package-/PCB-Verformung, Reflowprofil und passende Inspektion. Akzeptanzgrenzen werden aus Package, Anwendung, IPC-Referenz, Kundenanforderung und Zuverlässigkeitsziel abgeleitet. Pauschale Void-Prozente oder eine einzige „beste“ Prüfmethode sind nicht belastbar.
BGA-Lötfehler in Kürze
- Brücken verbinden zwei Balls elektrisch; Opens unterbrechen die Verbindung vollständig oder zeitweise.
- Non-Wet Open und Head-in-Pillow sehen ähnlich aus, entstehen aber nicht immer durch denselben Mechanismus.
- Dynamischer Warpage im Reflow kann Corner- oder Center-Opens erzeugen, obwohl PCB und Package bei Raumtemperatur plan wirken.
- SPI prüft Pastenvolumen vor der Bestückung; AXI/Röntgen prüft verdeckte Geometrien nach dem Reflow.
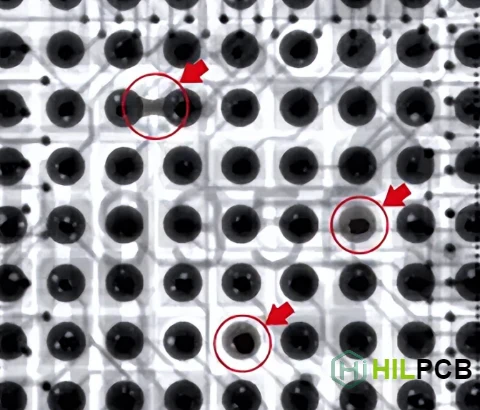
- 2D-X-Ray erkennt viele Brücken und Voids, kann überlagerte oder feine Grenzflächenfehler jedoch übersehen.
- Void-Fläche, Position, Ballfunktion und Kundenregel zählen mehr als eine universelle Prozentzahl.
- Stickstoff kann Oxidation reduzieren, ersetzt aber keine korrekte Paste, Lagerung, Profilierung oder Warpage-Kontrolle.
- Rework benötigt ein freigegebenes Profil, Pad-/Laminatbewertung und eine begrenzte Zahl thermischer Zyklen.
Welche Fragen beantwortet dieser Leitfaden zu BGA-Lötfehlern?
- Welche BGA-Fehlerarten gibt es?
- Wie entstehen BGA-Brücken und Kurzschlüsse?
- Warum entstehen Open und Non-Wet Open?
- Was ist ein Head-in-Pillow-Defekt?
- Wie werden BGA-Voids bewertet?
- Wie beeinflusst Warpage die BGA-Lötstelle?
- Welche Rolle spielen Pad, Via-in-Pad und Schablone?
- Wie wird ein BGA-Reflowprofil entwickelt?
- Was erkennen SPI, 2D-/3D-X-Ray und AXI?
- Welche weiteren Prüfmethoden sind sinnvoll?
- Wie wird die Fehlerursache systematisch gefunden?
- Wann ist BGA-Rework vertretbar?
- Wie wird der BGA-Prozess in der Serie überwacht?
- Was kann HILPCB für BGA-Bestückung liefern?
- Welche Angaben gehören in die RFQ?
- Welche Fragen werden häufig gestellt?
- Wie entsteht ein belastbarer BGA-Qualitätsplan?
Welche BGA-Lötfehler verursachen sofortige oder latente Ausfälle?
Die Fehlerwirkung hängt von Netz, Strom, Temperatur und mechanischer Belastung ab. Ein vollständiger Kurzschluss oder Open kann sofort ausfallen. Eine teilweise benetzte Verbindung kann den ICT- oder Funktionstest bestehen und später intermittierend werden. Auch eine optisch auffällige Lötstelle ist nicht automatisch funktionskritisch, wenn sie innerhalb der vereinbarten Grenzen liegt.
| Fehlergruppe | Typische Ausprägung | Geeignete Evidenz |
|---|---|---|
| Brücke/Kurzschluss | Lot verbindet benachbarte Balls | 2D-/3D-X-Ray, ICT, Funktionstest |
| Open | fehlender Ball, fehlender Kontakt oder getrennte Lötstelle | elektrischer Test, CT, Schliff, Dye-and-Pry |
| Non-Wet Open | Lot benetzt Pad oder Ball nicht ausreichend | CT/AXI, Schliff, Oberflächenanalyse |
| Head-in-Pillow | Ball und Paste berühren sich, koaleszieren aber nicht vollständig | 3D-X-Ray/CT, Schliff, Dye-and-Pry |
| Voids | Gas-/Hohlräume in der Lötstelle | X-Ray/CT mit definierter Auswertung |
| Riss/Padschaden | thermomechanische oder Rework-Schädigung | Schliff, Dye-and-Pry, Mikroskopie |
Ein hoher Widerstand oder intermittierender Kontakt ist schwieriger zu finden als ein Hard Open. Teststrom, Grenzwert und mechanisch-thermischer Zustand müssen deshalb zur Fehlerhypothese passen.
Wie entstehen BGA-Lötbrücken und wie werden sie verhindert?
Brücken entstehen durch zu viel oder falsch positionierte Lotpaste, beschädigte Balls, grobe Placement-Abweichung, ungeeignetes Pad-/Maskendesign, Pastenslump oder Package-/PCB-Verformung. Beim Reflow kann Selbstzentrierung kleinere Platzierungsfehler ausgleichen, aber keinen ungeeigneten Footprint oder starkes Warpage kompensieren.
Die Prävention beginnt mit Schablonen-Apertur, Pastentyp, Druckparametern und SPI. Placement-Capability, Package-Coplanarity und Reflowprofil werden für Pitch und Ballgröße validiert. Eine höhere Peak-Temperatur ist keine generelle Lösung und kann Oxidation, Fluxverbrauch, Bauteilbelastung oder Warpage verschärfen.
Welche Daten liefert SPI vor dem Reflow?
3D-SPI misst typischerweise Volumen, Höhe, Fläche, Position und Form der Paste. Grenzwerte müssen zum BGA-Pad, Schablonenprozess und tatsächlichen Yield korreliert werden. Ein SPI-Pass beweist nicht, dass Ball, Pad und Package im Reflow koaleszieren.
Warum entstehen BGA-Open und Non-Wet Open?
Ein Open kann aus fehlendem Ball, unzureichender Paste, verschlossener Schablonenöffnung, schlechter Lötbarkeit, Kontamination, zu geringer Wärmezufuhr oder Warpage entstehen. Bei Non-Wet Open liegt Lot in der Nähe, benetzt jedoch Ball oder Pad nicht vollständig. Oxidation, ungeeignete Oberfläche, verbrauchte Fluxaktivität und zeitlich getrennte Kontakt-/Schmelzphasen sind typische Treiber.
„Tombstoning“ beschreibt primär das Aufrichten kleiner Zweipol-SMDs durch ungleiche Benetzungskräfte und ist keine passende Standardkategorie für BGA-Packages. Bei BGA werden Lift, Warpage, Open, NWO oder HiP genauer unterschieden.
Wie werden Lötbarkeit und Lagerung abgesichert?
PCB-Oberfläche, Bauteilballs und Lotpaste werden innerhalb ihrer Lager- und Nutzungsbedingungen verarbeitet. MSL, Floor Life, Feuchteindikator, Vakuumverpackung und gegebenenfalls kontrolliertes Backen folgen den jeweiligen Spezifikationen. Unnötiges Backen kann Verpackung, Oxidation oder Bauteile ebenfalls belasten.
Was ist Head-in-Pillow und warum kann der Fehler intermittierend sein?
Bei Head-in-Pillow berühren sich der BGA-Ball und das aufgeschmolzene Lotpastendepot, verschmelzen aber nicht zu einer einheitlichen Verbindung. Häufig trennt dynamischer Package-/PCB-Warpage die Oberflächen während einer kritischen Reflowphase. Beim späteren Wiederkontakt verhindern Oxide oder erschöpfte Fluxaktivität die vollständige Koaleszenz.
Der Kontakt kann bei Raumtemperatur elektrisch leitend wirken und sich bei Biegung oder Temperatur öffnen. Deshalb kann ein einfacher Continuity- oder Funktionstest den Fehler übersehen. Typische Gegenmaßnahmen sind Warpage- und Profilkorrelation, geeignete Paste/Flux, frische Oberflächen, kontrollierte Atmosphäre und ein Package-spezifisches Prozessfenster.
Verhindert Stickstoff jeden Head-in-Pillow-Defekt?
Nein. Eine stickstoffreduzierte Sauerstoffkonzentration kann Oxidation verringern und Benetzung unterstützen. Mechanische Trennung durch Warpage, unzureichende Paste oder ungeeignetes Profil bleiben jedoch bestehen. Prozessänderungen müssen an realen Fehlerdaten validiert werden.
Wie werden Voids in BGA-Lötstellen richtig bewertet?
Voids entstehen unter anderem durch Flux-Ausgasung, Oberflächenkontamination, eingeschlossene Gase, Via-in-Pad oder ungünstigen Reflowverlauf. Kleine Hohlräume können Teil eines stabilen Prozesses sein. Kritikalität hängt von Gesamtfläche, größtem Void, Position an Grenzfläche, Ballfunktion, Strom-/Wärmepfad und Lebensdauerprofil ab.
IPC-7095 kann als Prozess- und Designreferenz dienen, liefert aber keine einzige universelle Akzeptanzzahl für jedes BGA und jede Produktklasse. Kunden- oder Branchenanforderungen können abweichen. Die Messung muss Projektion, Schwellenwert, Pixelauflösung, Überlagerung und Auswertemethode dokumentieren.
Welchen Einfluss hat die Oberflächenbeschichtung?
ENIG, ENEPIG, OSP oder andere Finishes beeinflussen Lötbarkeit und Grenzfläche, aber kein Finish garantiert pauschal weniger Voids. Paste, Padgeometrie, Via-Aufbau, Lagerung, Profil und Atmosphäre wirken gleichzeitig. Vergleichstests müssen dieselben Randbedingungen verwenden.
Wie beeinflussen Package- und PCB-Warpage den BGA-Reflow?
Package-Substrat, Mold Compound, Die, PCB-Stack-up und Kupferverteilung dehnen sich bei Temperatur unterschiedlich aus. Package und Board können sich während des Reflows konkav oder konvex verformen. Je nach Kombination verlieren zuerst Ecken oder Mitte den Kontakt zur Paste; bei anderer Richtung entstehen Druck, Brücken oder unterschiedliche Stand-off-Höhen.
Raumtemperaturmessungen zeigen dieses dynamische Verhalten nicht vollständig. Bei kritischen großen BGAs oder LGAs können temperaturabhängige Warpage-Messung und reale Reflowprofilierung erforderlich sein. Board-Support reduziert gravitationsbedingte Durchbiegung, behebt aber kein Package-Warpage.
Warum unterscheiden sich Corner Open und Center Open?
Die Lage weist auf Verformungsrichtung, lokale Paste, Temperatur oder Padbedingungen hin. Ein Fehler-Heatmap über das Ball-Array ist daher wertvoller als die reine Anzahl der Opens. Package-Lot, Board-Position und Panelorientierung helfen bei der Ursachenanalyse.
Welche BGA-Designregeln reduzieren Brücken, Opens und Solder Wicking?
Padgröße, Solder-Mask-Defined oder Non-Solder-Mask-Defined-Ausführung, Maskensteg, Via-Abstand und Escape-Routing werden nach Package-Empfehlung und Fertigungsfähigkeit festgelegt. Via-in-Pad benötigt einen qualifizierten Füll-, Planarisierungs- und Plattierungsprozess; offene oder unvollständig gefüllte Vias können Lot abziehen.
Schablonendicke und Aperturen müssen BGA, Fine-Pitch-Passive und große Thermal Pads gleichzeitig bedienen. Stufenschablonen oder lokale Aperturänderungen können nötig werden. Testpunkte und Kupferverteilung dürfen Rückstrom, Warpage und Reworkzugang nicht unnötig verschlechtern.
Wie wird ein Reflowprofil für BGA-Bestückung entwickelt?
Das Profil folgt Lotpaste, Package, MSL, PCB-Wärmemasse und temperaturempfindlichen Bauteilen. Thermoelemente werden an repräsentativen kalten, heißen und BGA-nahen Stellen angebracht. Ramp, Soak, Time Above Liquidus, Peak und Abkühlung müssen innerhalb der freigegebenen Fenster liegen.
Eine längere Soak-Phase kann Temperaturunterschiede reduzieren, aber Flux verbrauchen oder Oxidation verlängern. Schnelleres Aufheizen kann Durchsatz erhöhen, aber Gradienten und Warpage verschärfen. Die optimale Kurve wird nicht aus einem Standardprofil kopiert, sondern am realen Panel verifiziert.
Wann ist Vakuum-Reflow sinnvoll?
Vakuum kann Voids in bestimmten Lötstellen reduzieren, erhöht aber Anlagen- und Prozessaufwand. Es ist kein Standardheilmittel für HiP, NWO, schlechte Benetzung oder ungefüllte Via-in-Pad-Strukturen. Nutzen und mögliche Lotbewegung werden am Produkt validiert.
Was erkennen 2D-X-Ray, 3D-X-Ray und automatische AXI?
2D-X-Ray erkennt Ballanwesenheit, viele Brücken, grobe Opens, Formabweichungen und Voids schnell. Überlagerte Strukturen, Lotdicke und Grenzflächenkontakt sind jedoch schwer zu trennen. Schrägblick erweitert die Information; 3D-X-Ray oder CT rekonstruiert Schichten und kann HiP/NWO besser sichtbar machen, bleibt aber von Auflösung, Kontrast und Algorithmus abhängig.
AXI automatisiert Aufnahme und Klassifikation. Programme benötigen Golden Samples, verifizierte Defektbibliothek und Review von Falschpositiven/-negativen. Ein automatischer Pass ist nur so belastbar wie Prüfauflösung, Algorithmus und freigegebene Kriterien. Mehr dazu: BGA-Röntgenprüfung.
Braucht jede Baugruppe 100 % 3D-X-Ray?
Nein. Umfang folgt Risiko, Package, Prozessfähigkeit, Kundenvertrag und Fehlerhistorie. 2D-Inline-AXI, Stichproben-CT oder qualifikationsbezogene Schliffe können je nach Produkt kombiniert werden. Die Entscheidung muss begründet und dokumentiert sein.
Welche Prüfmethoden ergänzen die BGA-Röntgeninspektion?
ICT, Boundary Scan und Funktionstest erkennen elektrische Folgen, aber nicht jede latente Lötstellenanomalie. Schliff zeigt einen lokalen Querschnitt zerstörend. Dye-and-Pry markiert getrennte Grenzflächen über eine größere Fläche, liefert jedoch keine laufende Serienprüfung. Akustische Mikroskopie kann Package-Delamination untersuchen, nicht jede Lötstelle direkt bewerten.
Thermographie, Widerstandsmessung unter Biegung oder Temperatur und Daisy-Chain-Tests sind für spezielle Fehlerhypothesen nützlich. Prüfverfahren werden nicht nach Verfügbarkeit gewählt, sondern nach dem zu bestätigenden Mechanismus.
Wie wird die Ursache eines BGA-Lötfehlers systematisch gefunden?
Zuerst werden Fehlerort, Package-Lot, PCB-Lot, Panelposition, Reflowzone und Zeitverlauf erfasst. Danach wird zwischen Design, Material, Druck, Placement, Reflow, Warpage, Inspektion und Rework getrennt. Gute Teile und Fehlerteile werden unter gleichen Bedingungen verglichen.
Ein einzelnes Profil oder Röntgenbild beweist selten die Ursache. Paste-Volumenmap, Package-Warpage, Thermoelementdaten, AXI-Bild, elektrisches Symptom und destruktive Analyse müssen ein konsistentes Bild ergeben. Korrekturmaßnahmen werden durch einen kontrollierten Versuch und anschließende Yield-/Zuverlässigkeitsdaten bestätigt.
Wann ist BGA-Rework vertretbar und wann ist Ausschuss sicherer?
BGA-Rework ist vertretbar, wenn Fehler lokal, Ursache bekannt, Board und Pads unbeschädigt, Ersatzteil verfügbar und Prozess qualifiziert sind. Die Station benötigt Unterheizung, kontrollierte Heißgasführung, Temperaturmessung, Ausrichtung, Reinigung und Inspektion.
Mehrere Wärmezyklen können Laminat, Pad, Via, benachbarte Bauteile und Package belasten. Es gibt keine universelle sichere Zahl von Rework-Zyklen. Kundenregel, PCB-Material, Package, Profilhistorie und Inspektion bestimmen die Freigabe. Bei innerem Laminatschaden, Pad-Lift oder unklarer systematischer Ursache ist Ausschuss oft risikoärmer.
Wie wird ein stabiler BGA-Prozess in der Serie überwacht?
Serienkontrolle verbindet Pastencharge und -alter, Schablonenreinigung, SPI, Placement, Reflowofen, Atmosphäre, AXI, elektrische Tests und Rework mit Board-Seriennummer oder Los. SPC wird für messbare Merkmale mit sinnvollen Regelgrenzen eingesetzt; es ersetzt keine Spezifikationsgrenze.
Yield und Defektpareto werden nach Package, Ballposition, Panelstelle und Fehlermechanismus ausgewertet. Eine steigende AXI-Fehlerrate kann auf Paste, Schablone, Placement, Profil, Package-Lot oder Inspektionsprogramm zurückgehen. Erst die Korrelation verhindert unnötige Prozesskorrekturen.
Was kann HILPCB für BGA-Bestückung und Fehlerprävention liefern?
HILPCB kann DFM, Schablonen- und Via-in-Pad-Review, Lotpastendruck, SPI, Placement, profilierten Reflow und vereinbarte AXI-/Röntgen- sowie elektrische Prüfungen innerhalb der BGA-Bestückung koordinieren. Package, Pitch, Boarddicke, Pastentyp, Testabdeckung und Akzeptanz werden vor dem Pilotlos bestätigt.
Im Rahmen der SMT-Bestückung können Fehlerbilder und Prozessdaten rückverfolgbar dokumentiert werden. Eine pauschale Null-Defekt-, Void- oder HiP-Garantie ohne validierte Kriterien und Stichprobenplan wäre jedoch nicht belastbar.
Welche Angaben gehören in eine RFQ für BGA-Bestückung?
- Gerber oder ODB++, Stack-up, BOM und Pick-and-Place;
- BGA-Herstellerteilenummer, Package Drawing, Pitch und Ball Map;
- Pad-/Maskendefinition, Via-in-Pad- und Füllanforderung;
- Lotpaste, Legierung, Oberfläche und freigegebene Alternativen;
- MSL, Lagerung, Floor Life und Backregel;
- Reflowgrenzen und temperaturempfindliche Bauteile;
- SPI-, AOI-, 2D-/3D-X-Ray- und elektrische Prüfabdeckung;
- Void-, HiP-, NWO-, Bridge- und Open-Akzeptanz;
- IPC-Dokument, Revision, Klasse und Kundenergänzung;
- Warpage-, Schliff-, Dye-and-Pry- oder Zuverlässigkeitstest;
- Rework-Freigabe, maximaler Prozessumfang und Traceability;
- Prototyp-, Pilot- und Serienmengen sowie Zieltermin.
Häufige Fragen zu BGA-Lötfehlern
Was ist der häufigste BGA-Lötfehler?
Das hängt von Package und Prozess ab. Brücken, Opens, NWO, HiP und Voids benötigen jeweils andere Ursachenanalyse und Prüfmethode.
Was ist der Unterschied zwischen HiP und Non-Wet Open?
HiP beschreibt unvollständige Koaleszenz von Ball und Paste; NWO eine nicht ausreichend benetzte Grenzfläche. Die Erscheinungsbilder können sich überlappen.
Erkennt 2D-X-Ray jeden Head-in-Pillow-Defekt?
Nein. Projektion und Überlagerung können feine Grenzflächenfehler verdecken. Schrägblick, CT oder destruktive Analyse können erforderlich sein.
Welche Void-Grenze gilt für BGA-Lötstellen?
Es gibt keine universelle Zahl. Package, Void-Lage, Ballfunktion, IPC-/Kundenregel und Zuverlässigkeitsziel bestimmen die Freigabe.
Sind Voids immer ein Ausschussgrund?
Nein. Kleine oder günstig liegende Voids können akzeptabel sein. Große Grenzflächenvoids oder thermisch/elektrisch kritische Balls benötigen engere Bewertung.
Verhindert Stickstoff alle Benetzungsfehler?
Nein. Er kann Oxidation reduzieren, behebt aber keine Kontamination, falsche Paste, Warpage oder ungeeignetes Reflowprofil.
Wann muss ein BGA gebacken werden?
Nur nach MSL-, Verpackungs-, Floor-Life- und Herstellervorgabe. Temperatur und Dauer müssen Package und Verpackung berücksichtigen.
Ist Via-in-Pad unter einem BGA erlaubt?
Ja, wenn Via, Füllung, Planarisierung und Plattierung für den Prozess qualifiziert sind. Offene Vias können Lot abziehen.
Ersetzt ein Funktionstest die Röntgenprüfung?
Nein. Er erkennt definierte elektrische Funktionen, aber nicht jede latente oder mechanisch instabile BGA-Lötstelle.
Wie oft kann ein BGA nachgearbeitet werden?
Es gibt keine universelle Zahl. Board, Package, Profilhistorie, Kundenregel und Inspektion bestimmen, ob weiteres Rework zulässig ist.
Wann ist 3D-CT statt 2D-X-Ray sinnvoll?
Bei überlagerten Strukturen, HiP-/NWO-Verdacht oder einer Fehleranalyse, für die Grenzflächen und Höheninformation benötigt werden.
Welche Daten benötigt HILPCB für ein Angebot?
Benötigt werden PCB-Daten, BOM, Package, MSL, Via-in-Pad, Paste/Reflow, Prüfkriterien, Reworkregeln, Mengen und Zieltermin.
Wie entsteht ein belastbarer BGA-Qualitätsplan?
Ein belastbarer Plan beginnt mit Package-, Pad-, Via- und Warpage-Risiko. SPI, Placement, Profil und Atmosphäre kontrollieren die Entstehung; AXI, elektrische Tests und gezielte destruktive Analysen liefern passende Evidenz. Fehlerdaten werden nach Mechanismus ausgewertet, bevor Rework oder Prozessänderung freigegeben wird.
Senden Sie PCB-Daten, BOM, BGA-Zeichnung, Via-in-Pad-Aufbau und Akzeptanzkriterien über die Angebotsseite oder an [email protected]. HILPCB kann daraus DFM-Punkte, Prüfstrategie, Profilierungsbedarf, Reworkgrenzen und den bestätigten PCBA-Umfang ableiten.