
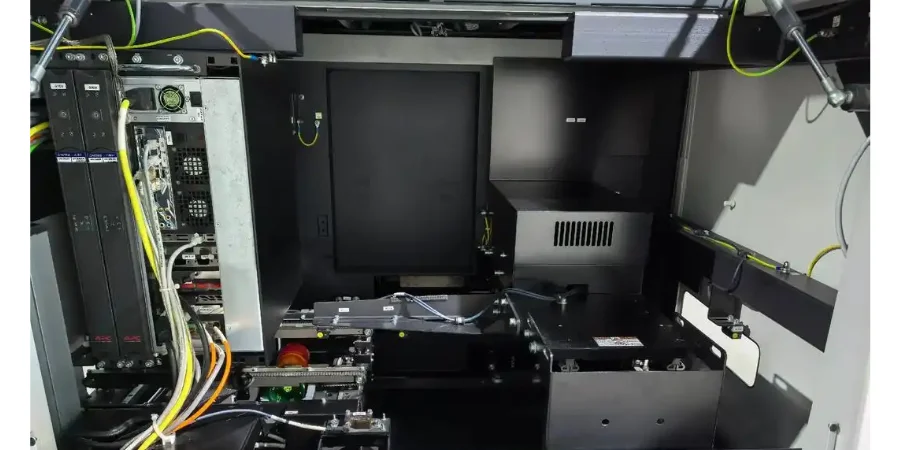
Die Röntgeninspektion von PCBs hilft, verdeckte Lotanomalien unter BGAs, QFNs und anderen Gehäusen zu lokalisieren, deren Lötstellen für eine Kamera unzugänglich sind. Sie kann fehlende Bälle, Brücken, Poren und ungewöhnliche Lotstellen-Geometrien aufzeigen, ohne das Bauteil zu entfernen. Ein brauchbarer Inspektionsplan definiert außerdem, was die Bilder nicht nachweisen können, welche Bauteile Strahlungsbeschränkungen haben und welche Nachweise vor Annahme oder Nacharbeit einer Baugruppe erforderlich sind.
Bei HilPCB kombinieren wir automatisierte optische Inspektion (AOI), manuelle Sichtprüfungen, In-Circuit-Tests (ICT) und Röntgenprüfung. Die jeweils ausgewählten Verfahren decken die vereinbarten Prüfmerkmale ab; kein einzelnes Verfahren weist automatisch sämtliche inneren oder späteren Feldausfälle nach.
Beginnen Sie mit der Bestückungszeichnung, der Stückliste und den Ausfallrisiken. Legen Sie die zu prüfenden Lötstellen, die zu ihrer Auflösung nötigen Ansichten, die anwendbaren Abnahmekriterien und das Vorgehen bei unklaren Befunden fest. Ein Bild von jedem Gehäuse ist nicht automatisch ein Nachweis, dass jede Verbindung elektrisch einwandfrei ist.
Was die Röntgen-Lötstelleninspektion feststellen kann
Die Röntgenabschwächung hängt von Materialzusammensetzung, Dichte, Dicke und Strahlungsenergie ab. Lot und Kupfer können gegenüber Umgebungsmaterialien einen brauchbaren Kontrast erzeugen, doch überlappende Strukturen tragen ebenfalls zur Projektion bei. Die Anzeigesoftware kann die Graustufen-Polarität umkehren: Weder Schwarz noch Weiß ist ein universeller Fehlerindikator.
| Prüffrage | Brauchbarer Bildnachweis | Was noch bestätigt werden muss |
|---|---|---|
| Fehlt eine BGA-Lötperle oder ist sie verschoben? | Vergleich der Ballpositionen und projizierten Formen mit der Sollanordnung | Gehäuseorientierung, beabsichtigte unbestückte Plätze und das korrekte Referenzdesign |
| Liegt eine Lotbrücke vor? | Eine scheinbare Verbindung zwischen benachbarten Lötstellen in einer geeigneten Ansicht | Überlagerung durch eine andere Lage oder ein anderes Bauteil; elektrische Prüfung, wo zugänglich |
| Liegen Poren vor? | Bereiche reduzierter Abschwächung innerhalb einer definierten Lotregion | Segmentierungseinstellungen, projizierte Fläche versus Volumen, Lage und die anwendbare Abnahmeanforderung |
| Ist eine Lötstelle offen oder schlecht verbunden? | Ungewöhnliche Trennung, Form oder Ausrichtung, teils deutlicher in Schrägansicht oder rekonstruierter Schicht | Manche Risse und Head-in-Pillow-Grenzflächen bleiben schwer auflösbar; elektrische Tests oder Fehleranalyse können nötig sein |
| Ist eine galvanische Struktur intern anomal? | Mögliche Diskontinuität oder Geometrieänderungen, soweit Bildkontrast und Zugang es erlauben | Kleine Plattierungsfehler können ein eigenes Verfahren oder einen Schliff erfordern; die Baugruppenbildgebung ersetzt keine Abnahmeprüfung der Rohplatine |
Die BGA-Inspektion ist daher mehr als das Zählen dunkler Kreise. Eine geometrisch plausible Lötstelle kann trotzdem ein elektrisches oder metallurgisches Problem haben. Umgekehrt ist eine sichtbare Pore nicht automatisch ein Ausschusskriterium: ihre Bedeutung hängt von Lötstelle, Lage, Größenmaß und den vereinbarten Kriterien ab.
Ermitteln Sie bei der SMT-Bestückung verdeckte Lötstellen bereits in der Prozessplanung, bevor Sie entscheiden, ob die Inspektion Erstmuster, eine Stichprobe, ausgewählte Gehäuse auf jeder Platine oder eine andere definierte Population umfassen soll.
2D, Schrägansichten oder 3D-Rekonstruktion wählen
Ein 2D-Bild kombiniert die Abschwächung entlang des Strahlwegs. Es eignet sich oft zum Auffinden von Brücken, fehlenden Bällen und projizierten Porenbereichen, doch Strukturen auf gegenüberliegenden Platinenseiten können sich überlappen. Das Kippen der Baugruppe ändert diese Überlappungen und kann Details freilegen, die in der ersten Ansicht verborgen waren.
Die CT rekonstruiert aus mehreren unter verschiedenen Winkeln aufgenommenen Projektionsbildern ein Volumen. Die resultierenden Schichten helfen, Strukturen in der Tiefe zu trennen. Die Laminografie verwendet Aufnahmegeometrien für flache Objekte; sie sollte nicht einfach als CT ohne volle Rotation definiert werden. Beispielsweise nutzt Nikon Tilted CT eine gekippte Rotationsachse für planare Proben. Aufnahmegeometrie, Zugang, Rekonstruktionsartefakte und das Zielmerkmal bestimmen, ob ein bestimmtes Verfahren sinnvoll ist.
| Verfahren | Ein praktischer Grund zur Wahl | Haupt-Planungsbeschränkung |
|---|---|---|
| 2D-Projektion | Eine definierte Lötstellen-Population screenen und offensichtliche geometrische Anomalien lokalisieren | Überlappung und fehlende direkte Tiefentrennung |
| Schräge 2D-Ansichten | Eine vermutete Grenzfläche untersuchen oder überlappende Merkmale trennen | Freiraum, Platinengeometrie und ein reproduzierbares Betrachtungsrezept |
| CT oder Laminografie | Ein Merkmal in der Tiefe lokalisieren, wenn Projektionen uneindeutig bleiben | Aufnahmezeit, Rekonstruktionsqualität, Bauteildosis und validierte Interpretation |
| Automatisierte Röntgeninspektion (AXI) | Ein programmiertes Inspektionsrezept konsistent auf einen definierten Produktionsumfang anwenden | Rezeptvalidierung, Fehlalarme, Überprüfungsregeln und rückverfolgbare Ausnahmen |
Unsere SMT-Bestückungsprozesse umfassen Inline-Röntgenprüfung. AXI bezeichnet die automatisierte Röntgeninspektion; Prüfbereich und Nachweis hängen von Bauteil, Geometrie und freigegebenem Prüfplan ab.
AXI beschreibt die Automatisierung. Es ist kein Synonym für jede Röntgeninspektion und spezifiziert für sich weder Inline-Betrieb, CT-Fähigkeit noch vollständige Platinenabdeckung. Eine manuelle Offline-Untersuchung und ein automatisierter Produktionsscan beantworten unterschiedliche Fragen.
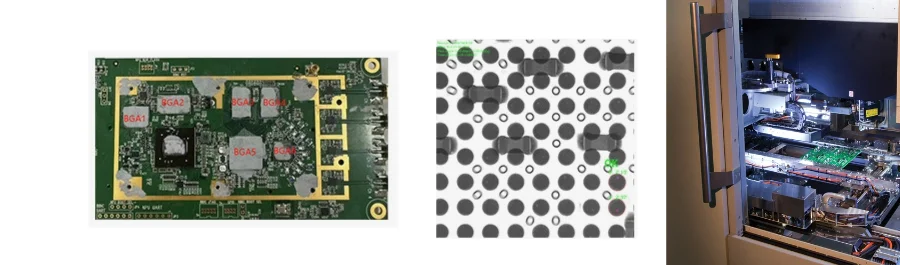
Beispiele für BGA-Positionen, eine Lötkugel-Projektion und Inspektionsgerät.
Ein Röntgeninspektionsgerät für PCBs nach der Prüfaufgabe spezifizieren
Spezifizieren Sie ein PCB-Röntgengerät nicht nur nach der kleinsten beworbenen Zahl. Brennfleck der Quelle, Detektor-Pixelpitch, rekonstruierte Voxelgröße und Feature Recognition beschreiben verschiedene Eigenschaften. Die geometrische Vergrößerung ändert das Verhältnis zwischen Detektorabtastung und Objekt, während Unschärfe, Kontrast, Rauschen, Bewegung und Rekonstruktion bestimmen, was tatsächlich aufgelöst werden kann.
Ein veröffentlichtes Beispiel zeigt, warum die Begriffe zählen. Die Nikon XT V Series Broschüre, 2023, Seite 7 nennt eine Feature Recognition von 500 nm für das XT V 160 und 2 µm für das XT V 130C, wobei die Fußnote zur Feature Recognition 80 kV und 80 µA angibt. Dieselbe Tabelle listet separat die Brennfleckgröße und 0–72° Kippung. Das sind modellspezifische Angaben – keine Regel, dass jedes BGA 2-µm-Bildgebung braucht, und keine Aussage zur Gerätefähigkeit von HILPCB.
Stellen Sie für die Geräteauswahl oder die ausgelagerte PCB-Röntgeninspektion eine repräsentative Baugruppe und den kleinsten relevanten Fehler bzw. die relevante Grenzfläche bereit. Lassen Sie sich die erforderliche Ansicht vom Bediener vorführen, die Aufnahmeeinstellungen speichern und erklären, wie das Ergebnis bewertet wurde. Ein kleines Voxel oder eine vergrößerte Anzeige allein beweist nicht, dass ein Riss gleicher Größe detektierbar ist.
Nützliche Auswahlkriterien sind maximale Platinenabmessungen und Bauteilhöhe, Merkmale auf beiden Platinenseiten, Gehäusepitch, die Prüfpopulation, die geforderte Taktzeit, strahlungsempfindliche Bauteile und das Berichtsformat. Ein automatisiertes System benötigt zudem einen Überprüfungsprozess für Fehlalarme und Rezeptänderungen.
Strahlendosis an empfindlichen Bauteilen kontrollieren
„Zerstörungsfrei“ bedeutet, dass die Inspektion ohne Zerschneiden der Platine oder Entfernen eines Gehäuses erfolgen kann. Es bedeutet nicht, dass jedes elektronische Bauteil unbegrenzte Röntgenexposition verträgt. Programmierschaltungen und gespeicherte Daten können beeinträchtigt werden, daher muss die Röntgeninspektion elektronischer Bauteile die tatsächlichen Bauelemente der Stückliste berücksichtigen.
Microchip AN4153, DS00004153A, 2021, Abschnitt 3 auf Seite 67 spezifiziert für IGLOO2- und SmartFusion2-FPGAs ein Expositionslimit von 15 rad unter Verwendung einer Zinkfilterschale. Das entspricht 0,15 Gy bei 1 Gy = 100 rad. Das Dokument nennt eine Nordson DAGE Quadra 7 für seine Tests und warnt vor erhöhten Programmier-, Alterungs- und Retentionsrisiken bei höheren Dosen. Dies ist ein Beispiel einer bestimmten Bauelementfamilie, kein sicherer Grenzwert für jedes IC, jeden Flash-Speicher oder jedes Inspektionssystem.
Microchip nennt außerdem Röhrenspannung, Leistung, Strom, Dauer, Abstand und Filterung als Dosisbeeinflusser. Die Scandauer allein reicht daher nicht aus, um Sicherheit zu begründen. Prüfen Sie die aktuellen Hinweise des Bauteilherstellers und vereinbaren Sie, wie die Dosis am betreffenden Bauelement für die tatsächliche Ausrüstung und Einstellungen ermittelt wird. Erfassen Sie die kumulierte Exposition – einschließlich Wiederholungsaufnahmen und Scans nach Nacharbeit – statt jede Inspektion als neues Kontingent zu behandeln.
Kann ein benötigtes Bild nicht innerhalb der zulässigen Exposition eines Bauelements gewonnen werden, überarbeiten Sie den Inspektionsplan mit dem Komponentenlieferanten und dem Kunden. Mögliche Änderungen sind ein anderes Aufnahmerezept, begrenzte Regions of Interest, eine qualifizierte Filteranordnung oder ein anderes Verifikationsverfahren. Einen Filter hinzuzufügen, ohne Bildqualität und tatsächliche Dosis zu prüfen, ist keine vollständige Lösung.
Röntgen für Lotporen mit einer definierten Messung nutzen
Definieren Sie für eine 2D-Porenmessung die Lot-Region-of-Interest, die Bildorientierung, die Segmentierungsmethode und den Nenner. Ein projizierter Flächenanteil ist keine direkte Messung des Porenvolumens. Merkmale in unterschiedlichen Tiefen können sich überlappen, und eine Schwellwertänderung kann die berichtete Fläche verändern.
Betrachten Sie eine Beispielmessung mit 20.000 Pixeln in der definierten projizierten Lotregion und 3.000 Pixeln, die als Pore klassifiziert werden:
Projizierte Porenfläche = 3.000 / 20.000 × 100 % = 15 %.
Diese Berechnung beschreibt das gewählte Bild und die Segmentierung. Sie beweist weder 15 % Porenvolumen noch begründet sie eine Abnahme. Liegen mehrere Poren vor, geben Sie an, ob das Ergebnis die gesamte projizierte Fläche, die größte Einzelpore oder eine andere spezifizierte Metrik ist. Bewahren Sie außerdem die Lötstellenkennung und das Originalbild auf, damit die Messung überprüft werden kann.
Die BGA-Röntgenanalyse und die Thermal-Pad-Analyse können unterschiedliche Abnahmeentscheidungen erfordern. Legen Sie das anwendbare Dokument, die Revision, die gehäusespezifische Anforderung, die Kundenausnahme und die Messdefinition im Inspektionsplan fest. Wenden Sie keinen Prozentsatz an, der von einem fremden Gehäuse kopiert wurde, und gehen Sie nicht davon aus, dass eine Produktklasse einen universellen Grenzwert für alle Lötstellen liefert.
Röntgen mit optischen und elektrischen Nachweisen kombinieren
Die optische Lötstelleninspektion von PCBs und AOI untersuchen zugängliche Oberflächen, die Bauteilplatzierung und andere sichtbare Merkmale. Die Röntgeninspektion der PCB-Baugruppe ergänzt Informationen über verdeckte Geometrie. Der Unterschied ist mehr als der Austausch einer Röntgenquelle gegen sichtbares Licht: Aufnahmegeometrie, Bildinterpretation, Fehlerabdeckung und Programmierung unterscheiden sich.
Zusätzlich zu Röntgen umfasst unser Prüfangebot ICT, Funktionstests (FCT) und Hochspannungstests. Jede bestückte Leiterplatte durchläuft die spezifizierte elektrische Prüfung und Freigabe; die Abdeckung richtet sich nach Design, Testzugang und Prüfplan. Diese elektrische Validierung belegt nicht automatisch jeden physikalischen oder metallurgischen Fehlermodus und ist keine Garantie gegen spätere Feldausfälle.
Elektrische Prüfung beantwortet eine andere Frage. ICT, Boundary Scan und Funktionstests können, soweit Design und Vorrichtungen es erlauben, Nachweise für Konnektivität oder Betrieb liefern. Sie charakterisieren nicht automatisch jede Pore – ebenso wenig wie ein Röntgenbild automatisch Leitfähigkeit oder eine zuverlässige metallurgische Verbindung begründet.
| Nachweis | Beitrag zur Freigabe | Zu vereinbarender Umfang |
|---|---|---|
| AOI oder Sichtprüfung | Zugängliche Platzierung und Lötstellenoptik | Sichtbare Merkmale, Inspektionsstufe und Überprüfungskriterien |
| PCBA-Röntgeninspektion | Verdeckte Lötstellengeometrie und ausgewählte interne Merkmale | Gehäuse, Lötstellen, Ansichten, Population und Dosisüberwachung |
| Elektrische oder Funktionstests | Spezifizierte Konnektivitäts- oder Betriebsergebnisse | Testzugang, Vorrichtungen, Grenzen und Abdeckungslücken |
| Gezielte Fehleranalyse | Bestätigung eines vermuteten Mechanismus | Ob zerstörende Präparation erlaubt ist und welche Proben untersucht werden |
Bewahren Sie bei einem vermuteten Fehler die Ausgangsbilder und Testergebnisse auf, bevor Nacharbeit die Beweislage verändert. Ein Folgescan kann bei der Bewertung einer Reparatur helfen, gehört aber ebenfalls in den kumulativen Expositionsnachweis des Bauelements.
Röntgeninspektion für Leiterplatten im Angebot spezifizieren
Fordern Sie beim Vergleich von Röntgeninspektionslösungen Nachweise an, die sich auf Ihre Baugruppe beziehen, statt eines allgemeinen Versprechens vollständiger Qualitätsabdeckung. Senden Sie die Stückliste mit Hersteller-Teilenummern, Bestückungszeichnung, Platzierungsdaten, Gehäuseinformationen, erwartetes Produktionsvolumen und die relevanten Abnahmedokumente.
Wir bieten Durchsteckmontagefähigkeiten. Die Prüfung verdeckter Durchsteckverbindungen richtet sich nach Anschluss, Zugänglichkeit und vereinbartem Prüfplan.
Geben Sie bei Turnkey-Bestückung die Inspektionsanforderungen mit dem Fertigungspaket mit, damit Geräteeignung, Testzugang und Prüfaufwand vor der Produktion bewertet werden können. Sind verdeckte Durchsteckmontage-Lötstellen oder Steckverbinder betroffen, kennzeichnen Sie diese Merkmale explizit, statt anzunehmen, ein BGA-Programm decke sie ab.
Diese Berichte unterstützen Qualitätsmanagementsysteme und Compliance-Anforderungen für medizinische, Luftfahrt- und Automobilanwendungen.
Vereinbaren Sie diese Liefergegenstände im Angebot:
- Die Platinenrevision, die Bauteilreferenzen und die in die Inspektion einbezogenen Lötstellen sowie der Stichproben- oder Vollinspektionsumfang.
- Das Aufnahmeverfahren, die relevanten Einstellungen, Strahlungsbeschränkungen der Bauteile und der Umgang mit Wiederholungsscans.
- Die Abnahmedokumente und Revisionen, Messdefinitionen, Kundenausnahmen und Eskalationsregeln bei unsicheren Befunden.
- Repräsentative Bilder, Lötstellenpositionen, Messergebnisse wo erforderlich, Gutachter-Disposition und Rückverfolgbarkeit zum geprüften Los oder zur Einheit.
- Die elektrischen Tests oder Fehleranalysen, die zur Klärung von Befunden nötig sind, die Bilder allein nicht entscheiden können.
Unsere Prüffähigkeiten unterstützen Hochfrequenz-PCB- und Keramik-PCB-Technologien. Der Umfang der Inspektion wird für das jeweilige Material, Produkt und Prüfziel festgelegt.
Unsere Turnkey-Baugruppendienstleistungen integrieren Inline-AXI-Systeme, die während der Produktion Echtzeit-Qualitätsfeedback liefern.
Wir wenden Inline- und Offline-Röntgenprüfung während der Oberflächenmontage und Durchsteckmontage an, um verborgene Lötverbindungen zu verifizieren, insbesondere unter BGA-, QFN- und CSP-Komponenten.
Von einzelnen Prototypen bis zur Großserienbestückung garantieren unsere ISO-zertifizierten Prozesse rückverfolgbare Qualität über alle PCB-Typen und Komplexitätsstufen hinweg.
Wir bieten Baugruppen mit Mehrschicht-Leiterplatten an. Röntgen kann ausgewählte innere Merkmale beurteilen, sofern Kontrast und Zugänglichkeit dies ermöglichen; eine unbegrenzte Prüfung jeder inneren Verbindung wird damit nicht zugesagt.
HILPCB kann diese Anforderungen mit Ihrer Bestückungsanfrage prüfen. Bestätigen Sie vor der Bestellung die vorgeschlagene Ausrüstung, den Inspektionsablauf, die Abdeckung und die Berichtslieferungen für Ihr Projekt.
Fragen zur Röntgeninspektion von PCBs
Wann ist die BGA-Röntgeninspektion sinnvoll?
Sie ist sinnvoll, wenn verdeckte Lötstellen eine geometrische Bewertung benötigen, etwa bei vermuteten Brücken, fehlenden Bällen, Poren oder abnormaler Ausrichtung. Der Plan sollte Zielfehler und benötigte Ansichten benennen. Bei BGA-Gehäusen können Schrägbilder oder Tiefenrekonstruktion nötig sein, wo normale Projektionen überlappen, und mehrdeutige Grenzflächen können weiterhin elektrische Tests oder Fehleranalyse erfordern.
Ersetzt die Röntgeninspektion im PCBA die AOI?
Nein. AOI bewertet zugängliche optische Merkmale, während Röntgen Informationen über verdeckte Strukturen liefert. Beide benötigen definierte Abnahmekriterien und Abdeckung. Keine der Methoden allein begründet den vollständigen elektrischen Betrieb oder die langfristige Zuverlässigkeit der Baugruppe.
Ist für jedes BGA eine Auflösung von 2 µm erforderlich?
Aus dem Umstand, dass ein Gehäuse ein BGA ist, folgt keine universelle Anforderung. Relevante Fehlergröße, Geometrie, Kontrast, Überlappung und Prüfaufgabe bestimmen den Bildgebungsbedarf. Verlangen Sie nachgewiesene Detektion an repräsentativen Mustern und unterscheiden Sie Brennfleck der Quelle, Detektorabtastung, Voxelgröße und Feature Recognition.
Kann Röntgeninspektion Flash-Speicher oder programmierbare Bauelemente beschädigen?
Sie kann strahlungsempfindliche Bauelemente beeinträchtigen. Prüfen Sie die Hinweise des jeweiligen Bauteilherstellers und erstellen Sie einen Expositionsplan, der wiederholte Inspektionen einschließt. Microchips 15-rad-Hinweis mit Zinkfilterschale gilt für die genannten FPGA-Familien IGLOO2 und SmartFusion2; er darf nicht auf alle Speicher oder Halbleiterbauelemente verallgemeinert werden.
Bedeutet eine Porenmessung von 15 %, dass die Lötstelle besteht?
Nicht für sich allein. Das Beispiel auf dieser Seite ist eine projizierte Flächenberechnung. Die Abnahme hängt von Gehäuse, Lötstellenlage, Messdefinition und anwendbaren Anforderungen ab. Ein 2D-Flächenverhältnis ist nicht automatisch ein Volumenverhältnis, und ein universeller Porenprozentsatz sollte die vereinbarten Inspektionskriterien nicht ersetzen.
Was sollte ein Röntgeninspektionsbericht enthalten?
Er sollte die geprüfte Platine und Lötstellenpopulation, das Aufnahmeverfahren, die relevanten Einstellungen, Bilder und Messergebnisse nennen. Dokumentieren Sie Abnahmegrundlage und Disposition, den Umgang mit unsicheren Befunden und die Expositionskontrollen der Bauteile. Vereinbaren Sie vor Inspektionsbeginn, ob Rückverfolgbarkeit pro Los oder pro Einheit erforderlich ist.