
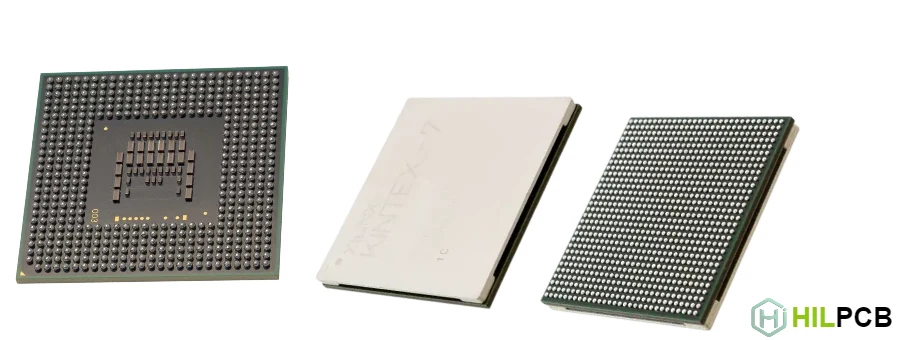
Ball Grid Array (BGA)‑Gehäuse sind zur dominierenden Interconnect‑Technologie für leistungsfähige integrierte Schaltkreise geworden. BGA‑Bestückung ermöglicht eine höhere I/O‑Dichte, bessere elektrische Performance und bessere Wärmeabfuhr als klassische Gehäuse mit Anschlussbeinchen. Erfolgreiche BGA‑Bestückung erfordert jedoch präzise Prozesskontrolle, spezialisiertes Equipment und strenge Inspektionsprotokolle – genau die Faktoren, die fähige Hersteller von unvorbereiteten Anbietern im Bereich Advanced Packaging unterscheiden.
HILPCB bietet professionelle BGA‑Bestückungsservices mit der Ausrüstung, Expertise und den Qualitätssystemen, die für zuverlässige Ball‑Grid‑Array‑Fertigung vom Prototyp bis zur Serienproduktion erforderlich sind.
Menü-Navigation
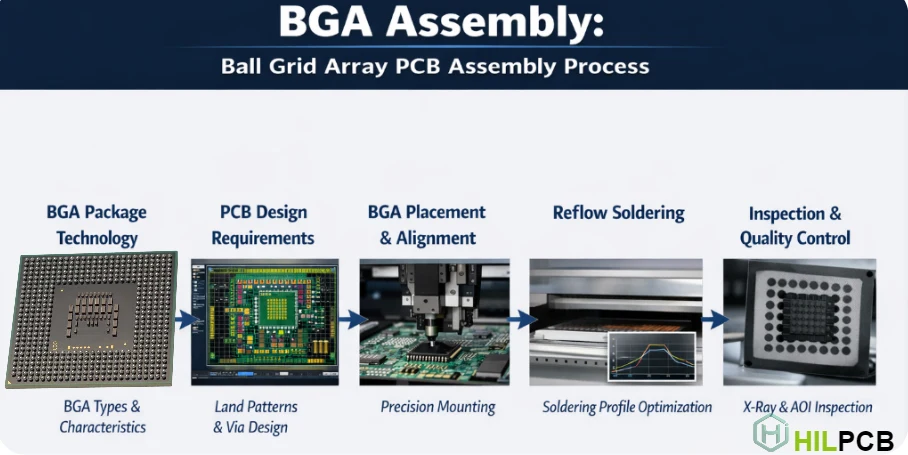
- BGA-Gehäusetechnologie verstehen
- PCB-Designanforderungen für BGA-Bestückung
- BGA-Platzierung und Ausrichtung
- Optimierung des Reflow-Lötprofils
- Qualitätskontrolle und Inspektionsmethoden
- Häufige Herausforderungen bei der BGA-Bestückung
- HILPCB BGA-Bestückungskompetenzen
BGA-Gehäusetechnologie verstehen
BGA‑Packages verwenden ein Array aus Lötballs auf der Unterseite des Gehäuses, um elektrische und mechanische Verbindungen zur Leiterplatte herzustellen. Diese Architektur bietet erhebliche Vorteile gegenüber peripheren Anschlussgehäusen, bringt aber eigene Bestückungsanforderungen mit sich.
Die Gehäuseauswahl beeinflusst Bestückungskomplexität, Zuverlässigkeit und Kosten. Wer die Unterschiede zwischen BGA‑Varianten versteht, kann bessere Designentscheidungen treffen und ermöglicht Herstellern eine optimierte Prozessauslegung.
BGA-Gehäusetypen
- Plastic BGA (PBGA): Standardgehäuse mit Laminat‑Substrat und kunststoffvergossenem Body; am häufigsten in Consumer‑ und Industrieanwendungen; Ball‑Pitch typischerweise 1,0 mm bis 1,27 mm.
- Ceramic BGA (CBGA): Keramik‑Substrat mit besserer thermischer Performance und hermetischer Dichtheit; für High‑Reliability‑Anwendungen; höherer Preis, aber besseres CTE‑Matching zu Keramik‑PCBs.
- Chip Scale Package (CSP): Gehäusefläche < 1,2× Die‑Größe; Ball‑Pitch 0,5 mm und darunter; erfordert Fine‑Pitch‑BGA‑Bestückung und HDI‑Substrate.
- Micro BGA (μBGA): Ultra‑Fine‑Pitch‑Packages mit 0,3–0,4 mm Ball‑Abstand; eingesetzt in mobilen Geräten und dichten Computing‑Systemen; verlangt höchste Bestückungspräzision.
- Package-on-Package (PoP): Gestapeltes BGA, z. B. Speicher auf Logik‑Device; typisch in Smartphones; benötigt Stack‑Equipment und Dual‑Reflow‑Fähigkeit.
- Flip Chip BGA (FCBGA): Die face‑down mit direkten Bumps; beste elektrische Performance; eingesetzt bei Hochfrequenz‑ und Hochleistungsanwendungen.
Eigenschaften der Lötballs
Legierung, Größe und Standoff‑Height der Lötballs beeinflussen Prozessparameter und Langzeitzuverlässigkeit direkt. Durch die Umstellung auf bleifreie Prozesse nutzen die meisten Anwendungen heute SAC‑Legierungen (Zinn‑Silber‑Kupfer).
PCB-Designanforderungen für BGA-Bestückung
Erfolgreiche BGA‑Bestückung beginnt mit dem richtigen PCB‑Design. Pad‑/Landpattern‑Geometrie, Via‑Strukturen und Routing‑Strategien beeinflussen sowohl den Fertigungs‑Yield als auch die Zuverlässigkeit im Feld.
Frühe Designentscheidungen bestimmen die Bestückbarkeit und beeinflussen Inspektionsmöglichkeiten. Eine enge Zusammenarbeit von Design‑ und Fertigungsteams verhindert teure Redesigns.
Landpattern-/Pad-Design
- Non-Solder Mask Defined (NSMD) Pads: Für die meisten Anwendungen bevorzugt; Kupferpad kleiner als die Lötstopp‑Öffnung; stärkere Lötstelle durch Fillet an Pad‑Seitenwänden; bessere Sichtbarkeit für Inspektion.
- Solder Mask Defined (SMD) Pads: Lötstopp überlappt den Pad‑Rand; eingesetzt, wenn das Routing größere Kupferfeatures erfordert; weniger bevorzugt wegen geringerer Festigkeit.
- Optimierung der Padgröße: Land‑Durchmesser meist 80–90% des Ball‑Durchmessers bei NSMD; zu große Pads erhöhen Bridging‑Risiko; zu kleine Pads reduzieren Festigkeit und Selbstzentrierung.
- Solder‑Mask‑Registration: Mindestens 75 µm Abstand zwischen Pad‑Kante und Lötstopp bei NSMD; engere Toleranzen erfordern fortgeschrittene Imaging‑ und Registrierfähigkeiten.
- Oberflächenfinish: ENIG bietet eine plane, lötbare Oberfläche ideal für BGA; OSP ist für Single‑Reflow akzeptabel; Immersion Silver und Tin bieten kostengünstige Alternativen mit Handling‑Besonderheiten.
Via-in-Pad Aspekte
Vias unter BGA‑Pads sind bestückungstechnisch anspruchsvoll, für das Signalausbrechen in dichten Arrays aber oft notwendig. Korrekte Via‑Behandlung verhindert Defekte und ermöglicht Routing‑Dichte.
- Gefüllte und gekappte Vias: Leitfähige oder nicht‑leitfähige Füllung mit Kupfer‑Kappe; plane Pad‑Oberfläche für zuverlässige Lötstellen; erforderlich für Via‑in‑Pad‑Designs.
- Verstopfte (Plugged) Vias: Epoxidfüllung ohne Planarisierung; in manchen Fällen akzeptabel, kann aber Coplanarity‑Probleme verursachen und die Pastendeposition beeinflussen.
- Offene Vias: Unter BGA‑Pads nie zulässig; Lot wird in das Via gezogen (Wicking), erzeugt Voids und zu geringes Lotvolumen – häufige Ursache für Ausfälle.
- Grenzen der Via‑Größe: Kleine Vias lassen sich zuverlässiger füllen; für Via‑in‑Pad werden ≤0,3 mm fertiger Lochdurchmesser empfohlen; größere Vias erfordern spezielle Füllprozesse.
Routing- und Escape-Strategien
Das Signalausbrechen aus dichten BGA‑Arrays erfordert sorgfältige Planung zwischen elektrischer Performance, Fertigungsfähigkeit und Layer‑Count‑Ökonomie.
BGA-Platzierung und Ausrichtung
BGA‑Platzierung erfordert Präzisionsanlagen, die trotz verdeckter Lötstellen eine genaue Ausrichtung ermöglichen. Moderne Pick‑and‑Place‑Maschinen nutzen Vision‑Systeme, die Package‑Fiducials und Pad‑Muster referenzieren, um die benötigte Genauigkeit zu erreichen.
Die Platziergenauigkeit beeinflusst die Selbstzentrierung beim Reflow direkt. Obwohl BGA‑Packages eine deutliche Selbstzentrierung zeigen, kann ein zu großer Anfangsversatz Bridging, Open‑Connections oder verschobene Bauteile verursachen, die in der Inspektion durchfallen.
Anforderungen an Bestückungsanlagen
- Vision-System: Upward‑/Downward‑Cameras für gleichzeitige Ausrichtung von Package und Board; ausreichende Auflösung für Ball‑Level‑Bewertung bei Fine‑Pitch‑Devices.
- Platziergenauigkeit: Maschinen‑Cpk passend zum Ball‑Pitch; 0,5 mm Pitch erfordert ±50 µm bei 3σ; feinere Pitches benötigen entsprechend strengere Kontrolle.
- Bauteilhandling: Richtige Nozzle‑Wahl und Vakuum‑Levels verhindern Schäden; große BGAs benötigen ausreichende Stützung beim Transport; MSL‑Handling‑Protokolle.
- Kraftkontrolle: Zu hohe Kraft beschädigt Lötballs; zu geringe Kraft verursacht instabile Platzierung; programmierbare Kraftprofile je Package‑Typ.
- Fiducial-Erkennung: Globale und lokale Fiducials kompensieren Board‑Stretch und Registrierung; component‑level Fiducials sind für Fine‑Pitch kritisch.
- Höhensensorik: Z‑Achsen‑Kontrolle stellt konsistenten Ball‑Kontakt sicher, ohne zu quetschen; berücksichtigt Board‑Warpage und Bauteildickenvariation.
Vorbereitung vor der Bestückung
Bauteil‑ und Board‑Vorbereitung beeinflussen Platzierungserfolg und Lötstellenqualität stark. Besonders kritisch ist die Feuchtekontrolle bei BGA‑Packages.
- MSL-Management: BGA‑Packages absorbieren Feuchte bei Lagerung; schnelles Aufheizen im Reflow kann „Popcorning“/Delamination auslösen; Baking‑Protokolle stellen Trockenheit vor der Bestückung wieder her.
- Wareneingangsprüfung: Kontrolle von Coplanarity, Kontamination und Beschädigungen; Ausschuss wird vor der Bestückung entfernt; Rückverfolgbarkeit bleibt erhalten.
- Board-Vorbereitung: PCB‑Reinigung entfernt Handhabungskontamination; Plasma‑Treatment verbessert Pastenhaftung auf schwierigen Oberflächen; geeignete Stützung verhindert Warpage beim Drucken.
Optimierung des Reflow-Lötprofils
Die Reflow‑Profilentwicklung für BGA‑Bestückung ist ein Balanceakt zwischen Aktivierung der Lötpaste, Flux‑Performance, thermischer Gleichmäßigkeit und den thermischen Grenzen der Bauteile. Profiloptimierung beeinflusst direkt die Rate an BGA‑Lötdefekten und die Langzeitzuverlässigkeit.
BGA‑Packages stellen besondere thermische Herausforderungen dar: Ihre Masse und verdeckten Verbindungen schirmen Lötstellen von direkter Erwärmung ab. Das erfordert längere Soak‑Zeiten und mitunter höhere Peak‑Temperaturen als bei frei liegenden SMT‑Joints.
Zonen des Reflow-Profils
- Preheat: Sanfter Temperaturanstieg (1–3 °C/s) verdampft Volatiles der Lötpaste; verhindert Spattering; reduziert thermischen Schock; typischer Endpunkt 150–200 °C.
- Soak: Temperaturstabilisierung zur Flux‑Aktivierung und zum thermischen Ausgleich über das Board; für BGA wegen der thermischen Masse besonders wichtig; typischerweise 60–120 s.
- Reflow: Schnelles Aufheizen auf Peak‑Temperatur zum Schmelzen des Lots; SAC‑Legierungen benötigen je nach Paste 235–250 °C Peak; Time‑Above‑Liquidus (TAL) typischerweise 40–90 s.
- Cooling: Kontrollierte Abkühlrate (2–4 °C/s) erzeugt geeignete Gefügestruktur; zu schnelle Abkühlung stresst Joints, zu langsame fördert Intermetallic‑Wachstum.
Vorgehen zur Profilentwicklung
- Thermocouple-Placement: Direkte Befestigung am BGA‑Body und auf der PCB‑Oberfläche; Messung an kältesten und heißesten Stellen; mindestens 5‑Punkt‑Profiling für komplexe Assemblies.
- Thermal-Mass Aspekte: Große BGAs benötigen längere Soak‑Zeiten; mehrere große Packages können thermische Schatten erzeugen; Board‑Support beeinflusst Wärmeübertragung.
- Atmosphäre: Stickstoff reduziert Oxidation und ermöglicht Low‑Residue‑Fluxes; besonders hilfreich bei bleifreien Prozessen mit engem Prozessfenster.
- Profil-Dokumentation: Validierte Profile mit Toleranzbändern dokumentieren; regelmäßige Verifikation sichert Stabilität; Änderungen werden getrackt und qualifiziert.
Qualitätskontrolle und Inspektionsmethoden
BGA‑Inspektion ist grundsätzlich herausfordernd, weil sich die Lötstellen unter dem Package‑Body befinden. Visuelle Inspektion kann die Lötstellenqualität nicht bewerten; es sind spezialisierte Methoden notwendig.
Eine sinnvolle Inspektionsstrategie kombiniert mehrere Verfahren, um umfassende Defektabdeckung bei akzeptablem Durchsatz zu erreichen. Jedes Verfahren hat spezifische Stärken und Grenzen, die erfahrene Hersteller gezielt nutzen.
Automatische optische Inspektion (AOI)
- Platzierverifikation: Bestätigt Anwesenheit, Position und Orientierung vor dem Reflow; erkennt grobe Fehlplatzierung, die Bridging verursachen kann.
- Grenzen nach Reflow: Lötstellen unter dem BGA sind nicht sichtbar; nur periphere Balls sind bei manchen Packages eingeschränkt sichtbar; erkennt angehobene oder fehlende Bauteile.
- Solder Paste Inspection (SPI): Prüfung von Pastenvolumen und Registrierung vor Bestückung; kritisch für konsistente Lötstellen; 3D‑SPI liefert Volumenmessung.
Röntgeninspektion
BGA X-ray inspection ist die einzige zerstörungsfreie Methode, Lötstellen unter BGAs sichtbar zu machen. Moderne Systeme bieten 2D‑ und 3D‑Fähigkeiten, die für BGA‑Qualitätsverifikation essenziell sind.
- 2D-Röntgen: Transmissionsbilder zeigen Ball‑Form, Voids und Bridging; schnelle Prüfung für Stichproben; begrenzte Tiefeninformation kann Defekte überdecken.
- 3D-CT: Rekonstruierte Querschnitte liefern vollständige Sicht auf Joints; erkennt Defekte, die in 2D verdeckt sind; langsamer, aber bessere Detektion.
- AXI (Automated X-Ray Inspection): Programmierte Prüfung mit automatischer Defekterkennung; ermöglicht 100%‑Inspektion bei Produktionsraten; Algorithmus‑Tuning ist entscheidend.
- Void-Messung: Röntgen quantifiziert Void‑Anteil; IPC‑Standards definieren Grenzwerte; hohe Voids deuten auf Prozessprobleme hin.
Funktions- und Zuverlässigkeitstests
Inspektion findet sichtbare Defekte, garantiert aber nicht elektrische Funktion oder Langzeitzuverlässigkeit. Teststrategien ergänzen die Inspektion für vollständige Qualitätssicherung.
Häufige Herausforderungen bei der BGA-Bestückung
BGA‑Bestückung bringt Ausfallarten mit sich, die bei Anschlussgehäusen nicht auftreten. Das Verständnis typischer Defekte hilft bei Prävention durch Prozesskontrolle und bei schneller Korrektur im Fehlerfall.
Defektanalyse erfordert die Korrelation von Inspektionsbefunden mit Prozessparametern und Designmerkmalen. Systematische Problemlösungsansätze identifizieren Root Causes statt nur Symptome zu behandeln.
Typische Fehlerkategorien
- Solder Bridging: Benachbarte Balls sind durch überschüssiges Lot verbunden; Ursachen: zu viel Paste, Fehlplatzierung oder Pad‑Design; im Röntgen als verschmolzene Balls sichtbar.
- Head-in-Pillow (HiP): Teilverbindung, bei der Paste und Ball schmelzen, aber nicht vollständig koaleszieren; Ursache: Package‑Warpage während Reflow; erscheint im Röntgen ggf. unauffällig, versagt elektrisch.
- Open Connections: Unzureichendes Lot oder Nichtbenetzung verhindert Joint‑Bildung; Ursachen: Kontamination, Oxidation oder zu wenig Paste; elektrische Tests detektieren Ausfälle.
- Voiding: Gasblasen im Joint reduzieren Festigkeit und Wärmeleitfähigkeit; Ursachen: Flux‑Outgassing, Paste‑Chemie oder Pad‑Kontamination; Röntgen quantifiziert.
- Ball Fracture: Gerissene Lötballs durch mechanischen Stress; Ursachen: Board‑Biegung, Thermozyklen oder Drop‑Impact; kann schleichend ausfallen.
- Component Warpage: Verformung des Packages beim Reflow erzeugt Non‑Coplanarity; verursacht Opens an Ecken oder in der Mitte abhängig von Warpage‑Richtung; packagespezifisch.
Diese Defekte und ihre Ursachen leiten Präventionsstrategien. Für eine detaillierte Analyse spezifischer Failure‑Modes und Corrective Actions siehe unseren Leitfaden zu BGA soldering defects.
Strategien zur Prozesskontrolle
Defektvermeidung erfordert Kontrolle von Input‑Variablen, Monitoring von Prozessparametern und Feedback‑Systeme, die Drift erkennen, bevor Defekte auftreten.
HILPCB BGA-Bestückungskompetenzen
HILPCB bietet umfassende BGA‑Bestückungsservices mit Equipment, Prozessen und Qualitätssystemen für zuverlässige Produktion über Package‑Typen und Stückzahlen hinweg.
Warum HILPCB für BGA-Bestückung
Advanced Placement Equipment
Unsere SMT‑Linien nutzen hochgenaue Bestückungsmaschinen für BGA‑Bestückung bis 0,3‑mm‑Pitch. Vision‑Systeme ermöglichen präzise Ausrichtung für Standard‑ und Fine‑Pitch‑BGA‑Bestückung – mit Platziergenauigkeit gemäß IPC Class 3.
Umfassende Röntgeninspektion
Jede BGA‑Bestückung erhält eine Röntgeninspektion mit unseren fortschrittlichen Imaging‑Systemen. 2D/3D‑Fähigkeiten erkennen versteckte Defekte wie Voids, Bridges und Head‑in‑Pillow, die visuell nicht erkennbar sind.
Optimierte Reflow-Prozesse
Stickstoff‑Reflow mit präziser Profilkontrolle stellt konsistente Lötstellen sicher. Unsere Thermal‑Profiling‑Fähigkeiten decken komplexe Assemblies mit mehreren BGAs und unterschiedlichen thermischen Massen ab.
Rework- und Repair-Fähigkeit
Wenn Defekte auftreten, ermöglichen unsere BGA Rework‑Stationen professionelle Reparatur ohne Board‑Schäden. Kontrollierte Heizprofile und präzise Ausrichtung erhalten Bauteil‑ und PCB‑Integrität während des Rework‑Prozesses.
Reballing-Services
Bauteile, deren Lötballs ersetzt werden müssen, profitieren von unseren BGA Reballing‑Fähigkeiten. Ob Salvage aus fehlerhaften Assemblies oder Reconditioning feuchtegeschädigter Packages – wir stellen Bauteile wieder spezifikationskonform her.
Produktionsflexibilität
- Prototype assembly zur Designverifikation mit vollständiger Inspektion
- Small batch production mit stichprobenbasierter Qualitätssicherung
- Volume manufacturing mit statistischer Prozesskontrolle
Design for Manufacturing Support
Unser Engineering‑Team prüft BGA‑Designs vor Produktionsstart, identifiziert potenzielle Bestückungsrisiken und empfiehlt Optimierungen. DFM‑Feedback verhindert Yield‑Probleme und verbessert First‑Pass‑Erfolg.
Reichen Sie Ihr BGA‑Projekt zur Fertigungsprüfung und Angebotserstellung ein. Unser Team gibt konkrete Empfehlungen passend zu Designkomplexität und Stückzahl.
Häufig gestellte Fragen
Was unterscheidet die BGA-Bestückung von einer normalen SMT-Bestückung?
BGA-Gehäuse haben verdeckte Lotkugeln unter dem Bauteil, daher müssen Platzierung, Schablone und Reflow-Profil enger kontrolliert werden als bei Bauteilen mit sichtbaren Anschlüssen.
Warum ist die Platziergenauigkeit bei der BGA-Bestückung so wichtig?
Schon kleine Lagefehler können die Qualität der Lötstellen verschlechtern oder Opens und Brücken verursachen, weil die elektrischen Verbindungen unter dem Gehäuse liegen.
Wie werden BGA-Lötstellen geprüft?
Hersteller nutzen in der Regel Röntgeninspektion, ergänzt durch AOI, Rework-Bewertung und Prozessüberwachung, weil die Lötstellen von außen nicht vollständig sichtbar sind.
Kann derselbe BGA-Prozess Prototypen und Serie abdecken?
Ja. Ein geeigneter Bestücker kann beides unterstützen, wenn stabile Profile, wiederholbare Prüfkriterien und dokumentierte Prozesskontrolle vom Erstmuster bis zum Serienanlauf vorhanden sind.