
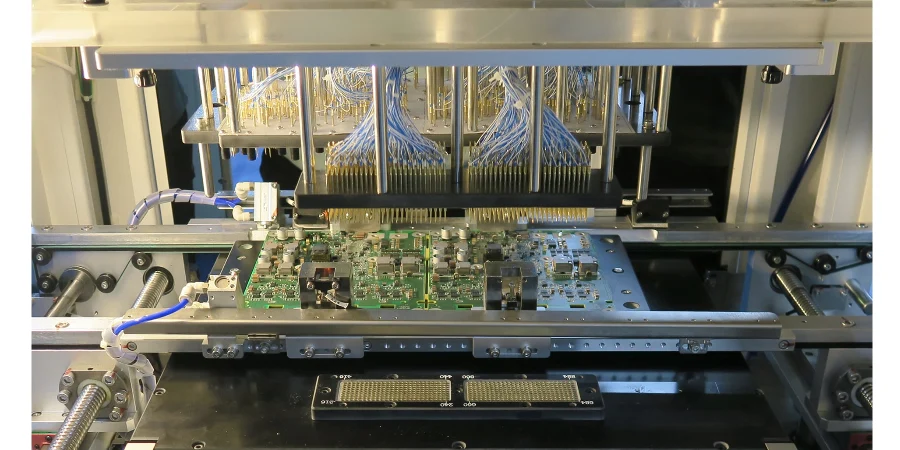
Als Automotive-Reliability-Engineer für Salt Fog, Thermal Shock und Wide-Temperature Lifetime weiß ich: In ADAS- und EV-Power-Modulen können kleinste Defekte katastrophale Folgen haben. Über den Weg von Prototyp bis Serienfertigung ist Fixture design (ICT/FCT) nicht nur ein QC-Schritt—sondern die Basis, um Automotive-Standards wie AEC-Q und ISO 26262 zu erfüllen. Ein gutes Fixture muss elektrische Performance und Funktionsintegrität der PCBA präzise und stabil unter Extrembedingungen verifizieren—für Safety und Reliability.
Dieser Beitrag erklärt, warum Fixture design (ICT/FCT) zentral für Automotive Manufacturing ist und wie es mit DFM/DFT/DFA review, SMT assembly und Traceability/MES zusammenwirkt, um High Voltage, High Frequency und High Heat zu beherrschen. Von Compliance-Anforderungen bis zur Umsetzung über den Lebenszyklus: Fixtures sind die Brücke zwischen Design-Validation und skalierbarer Produktion.
Von AEC-Q bis ISO 26262: Fixture design (ICT/FCT) von Entwicklung bis Produktion
In Automotive müssen ECU-Entwicklungen ISO 26262 Functional Safety und AEC-Q Component Reliability erfüllen. Diese Standards definieren nicht nur Design-Validation, sondern auch klare Anforderungen an Production Tests. Fixture design (ICT/FCT) übersetzt sie in ausführbare, messbare Testpläne.
ISO 26262 Functional-Safety-Validation: Für Systeme mit definiertem ASIL-Level—z. B. ADAS-Compute oder EV BMS—ist FCT entscheidend. FCT-Fixtures müssen reale Fahrzeugbedingungen emulieren: CAN/LIN, Sensor-Inputs, Actuator-Drive. Zusätzlich müssen Fault-Injection-Szenarien abgedeckt werden. Beispiel: Ein ASIL-D Power-PCB-Fixture simuliert Over-Voltage, Under-Voltage und Reverse Polarity und misst Schutzreaktionszeit und Zustände.
AEC-Q Reliability-Validation: AEC-Q100 (IC) und AEC-Q200 (Passives) fordern Robustheit unter Stress (z. B. -40°C bis 125°C Cycling). Auch wenn das komponentenzentriert ist, zählt PCBA-Verifikation. ICT-Fixtures prüfen mit dichten Probes an Test Points Solder Defects (opens/shorts/wrong parts/polarity) und Basisparameter (R/C/L). Ein gutes Fixture design (ICT/FCT) hält Kontakt stabil über den Temperaturbereich, reduziert False Calls durch thermische Ausdehnung und liefert belastbare Basisdaten für ESS.
Bei HILPCB wird die Teststrategie früh angesetzt: Interfaces werden bereits im PCB-Design reserviert—als Fundament für robuste Fixture-Entwicklung und Validation.
DFM/DFT/DFA review: Test-Coverage und Reliability von Anfang an
Wenn ein Produkt nicht effektiv testbar ist, ist Qualität nicht garantierbar. Genau hier liegt der Wert von DFM/DFT/DFA review. In der Layout-Phase ist es Voraussetzung für erfolgreiches Fixture design (ICT/FCT).
DFT (Design for Testability): alle kritischen Netze müssen prüfbar sein:
- Test-Point-Planung: Pad-Größe/Pitch/Verteilung müssen zu ICT-Probe-Constraints passen. Bei dichten Designs wie HDI PCB ist Micro-Test-Point-Planung besonders wichtig.
- Elektrische Isolation: ausreichend Abstand zu High-Voltage-Netzen, um Arc/Breakdown im Test zu vermeiden.
- Zugänglichkeit: keine Test Points unter großen Bauteilen/Abschirmungen; vertikaler, freier Zugang für stabile Kontaktierung.
DFA (Design for Assembly): Assembly-Entscheidungen beeinflussen Testbarkeit. Ein hoher Connector neben einem kritischen Test Point kann nach SMT assembly instabile Kontakte und False Results verursachen.
DFM (Design for Manufacturing): Design muss zur Prozessfähigkeit passen; bessere Pad/Soldermask-Auslegung verbessert SMT assembly FPY und reduziert Test-Burden in ICT/FCT.
HILPCB arbeitet früh und eng mit Kunden zusammen und führt tiefe DFM/DFT/DFA review durch, um Test-Hürden zu eliminieren und maximale Coverage vorzubereiten.
HILPCB Fixture-Entwicklungsprozess (Automotive)
Auf Basis von ISO 26262 und AEC-Q: Metriken interpretieren und harte Test-Boundary-Conditions definieren.
Gemeinsam mit R&D Layout, Pad-Abstände und Test-Access optimieren—High-Frequency-Interconnects von Beginn an stabilisieren.
Präzisionsmechanik und Low-Impedance-Loops auslegen. LVDS/CAN-FD-Pfade simulieren, um Reflections und Crosstalk zu reduzieren.
ESD-taugliche Frames und High-Temp-Probes; CNC Bed-of-Nails mit ~50 μm Alignment für stabile Probe-Insertion.
Custom Test-Sequenzen entwickeln und MES anbinden—digitale Traceability der Testergebnisse.
Gage R&R für Messkonsistenz; nach Line-Deployment dynamisch anhand von FPY-Trends optimieren.
Environmental- und Reliability-Test-Challenges: Temperatur/Vibration/Humidity/Salt Fog
Reliability-Tests (Thermal Cycling, Vibration, Damp Heat, Salt Fog) belasten auch das Fixture.
Wide-Temperature-Adaptability: Bei -40°C bis +125°C zählt Materialwahl. Kunststoffe können verspröden/aufweichen; Probe-Spring-Force ändert sich, Kontaktwiderstand driftet. Automotive Fixture design (ICT/FCT) braucht geeignete Materialien und High/Low-Temp-Probes plus thermo-mechanische Simulation für Stabilität und Kontakt über den gesamten Bereich.
Vibration und Shock: Auf Shaker Tables muss das FCT-Fixture DUT sichern und sicherstellen, dass Connector/Cables/Probes nicht lockern oder kurz öffnen—robuste Strukturen und Verriegelungen sind Pflicht.
Moisture- und Korrosionsschutz: Für Damp Heat/Salt Fog benötigen Metallteile korrosionsresistente Behandlung (Anodizing/Passivation). Interfaces müssen abgedichtet werden. Bei PCBA mit Potting/encapsulation muss Fixture-Design den Zugang zu Test Points durch/um Potting berücksichtigen—höhere Anforderungen an Probe-Typ und Positioniergenauigkeit.
Prozesskontrolle & Traceability: Traceability/MES mit Fixtures integrieren
In Automotive gilt: „Ohne Traceability keine Qualität.“ Traceability/MES ist das Herzstück des End-to-End-Quality-Tracking. Fixture design (ICT/FCT) muss als intelligenter Endpunkt fungieren—nicht als Standalone-Tool.
Unique ID und Datenbindung: Jede PCBA erhält QR/Barcode. Ein Scanner am Fixture liest ihn, bindet alle ICT/FCT-Daten (Voltages, Resistances, Pass/Fail, Time, etc.) und lädt sie in die Traceability/MES-Datenbank.
Process Interlocks (poka-yoke): MES steuert den Flow anhand der Testergebnisse. Bei ICT-Fail wird die Unit gesperrt (kein Weiterlauf zu Potting/encapsulation oder Final Assembly), Routing zur Repair. Das Fixture braucht die Schnittstelle für Interlock-Kommandos.
Big-Data-Analytics & Quality Improvement: Aggregierte Testdaten erlauben SPC- und Cpk-Monitoring für Drift-Erkennung. Steigt z. B. Fail-Rate eines Bauteils, lässt sich Supplier Lot, Timestamp und relevante SMT assembly-Parameter schnell korrelieren—für Containment und gezielte Verbesserung.
Fixture-Reminder (Key Points)
- Signal integrity: Für High-Speed-Signale (z. B. SerDes) in ADAS muss Fixture-Routing impedance-matched sein, um Reflections/Loss zu vermeiden.
- High-voltage safety isolation: Für EV Power (OBC, DCDC) sind strikte HV-Regeln nötig—Clearance/Creepage sowie Safety Interlocks.
- Thermal management: High-Power-PCBA erzeugt im FCT viel Wärme. Fixtures sollten Cooling (Fans/Heatsinks) integrieren, um realistische Bedingungen zu emulieren und Overheating-Fails zu vermeiden.
- Modularity & maintainability: Modulare Probe-Blocks erlauben schnellen Austausch bei Verschleiß und minimieren Line Downtime.
Ramp-up & Continuous Improvement: Closed-Loop von SMT bis Final Test
Der Übergang von Run@Rate zu Volume ist ein Stresstest für das ganze Manufacturing-System—inklusive Fixture design (ICT/FCT).
In Pilot Builds finden ICT/FCT-Fixtures nicht nur Design/Component-Issues, sie validieren auch Prozessstabilität über SMT assembly, Wave Soldering und Selective wave soldering. Clustered ICT-Defects können z. B. Stencil Aperture oder Reflow Profile Optimierung treiben.
In Volume werden Fixtures zu „Sentinels“ der Prozesskonsistenz. APQP/PFMEA Control Plans steuern Aktionen; Testdaten sind der zentrale Input für Control Execution und 8D. Ein gutes Fixture design (ICT/FCT) liefert präzise, wiederholbare Daten für Continuous Improvement. Mit HILPCB Turnkey Assembly laufen Fab, Assembly und Test unter einem Quality System.
High Voltage & Complex Processes: Selective wave soldering und Potting/encapsulation validieren
Automotive Electronics—insbesondere EV Power—nutzt Spezialprozesse, die neue Testanforderungen erzeugen.
Selective wave soldering: Bei Heavy Copper PCB mit vielen Through-hole Parts (Capacitors, Connectors) ist Selective wave soldering üblich. Lokale Erwärmung kann nahe SMDs stressen—daher ist ICT/FCT danach essenziell. Fixtures müssen hohe Through-hole Parts umgehen und trotzdem kritische Netze kontaktieren.
Potting/encapsulation: Viele ECU nutzen Potting/encapsulation gegen Vibration und Moisture/Heat. Test wird zum Dilemma: Pre-Potting testet nicht, ob Potting Defekte einführt; Post-Potting verliert ggf. Access. Typische Lösungen:
- Vollständiges ICT/FCT vor Potting zur Funktionsverifikation.
- Test Posts reservieren oder Test-Interfaces über Connectors herausführen, damit Access nach Potting bleibt.
- Spezielle Probes/Connector-Module im Fixture design (ICT/FCT) für Final Verification.
Das erfordert enge Bindung zwischen Design, Process und Test. Mit Erfahrung in SMT Assembly und komplexen Prozessen liefert HILPCB End-to-End-Solutions.
ICT vs FCT Fixture Vergleich
| Attribute | ICT (In-Circuit Test) Fixture | FCT (Functional Test) Fixture |
|---|---|---|
| Test goal | Manufacturing-Defect-Screening (opens/shorts/wrong parts/values) | PCBA-Funktion & Performance (signals/comm/drives) |
| Design core | Dichte Probing, Isolation, stabile Kontakte | Real-Environment-Emulation, SI-Fidelity, HV-Safety |
| Process coupling | Direkt nach SMT assembly / Selective wave soldering | Mehrere Stufen: pre/post potting, nach Final Assembly |
| Data value | Zeigt direkt Prozess-Issues (soldering/placement) | Bestätigt Design-Spec und Customer Requirements |
| DFT requirement | Sehr hoch (viele Test Points) | Hoch (zugängliche I/O und Key Signals) |
| System integration | Primär Traceability/MES für Prozesskontrolle | MES + Host Software / HIL Integration |
Häufig gestellte Fragen
Warum muss Fixture-Design in der Automotive-Elektronik eng an AEC-Q und ISO 26262 gekoppelt sein?
Weil ein Automotive-Fixture nicht nur prüft, ob ein Board funktioniert. Es muss Safety-Funktionen, Zuverlässigkeitsziele und Hochspannungsverhalten unter realistischen Fehler- und Stressbedingungen so verifizieren, dass die Ergebnisse zu den Anforderungen der Automotive-Validierung passen.
Warum muss ein DFM/DFT/DFA-Review vor der Finalisierung von ICT- und FCT-Fixtures stattfinden?
Der Artikel zeigt, dass Testzugang, Probe-Abstände, Isolationsabstände und die Zugänglichkeit nach der Assembly bereits im Design entschieden werden. Wenn diese Punkte dort nicht sauber geplant sind, kann selbst ein gutes Fixture die verlorene Coverage später nicht zurückholen.
Warum ist die Integration von Traceability/MES für Automotive-ICT/FCT-Fixtures so wichtig?
Automotive-Programme verlangen, dass jedes Testergebnis an eine konkrete Einheit, einen Prozessschritt und die Fertigungshistorie gebunden wird. MES-gekoppelte Fixtures stoppen fehlerhafte Boards rechtzeitig, machen Drift auf Prozessbedingungen rückführbar und liefern belastbare Daten für SPC und Korrekturmaßnahmen.
Warum erschweren Potting, Selective wave soldering und Hochspannungsmodule das Fixture-Design?
Diese Prozesse verändern gleichzeitig den physischen Zugang, die elektrischen Sicherheitsanforderungen und die typischen Fehlerbilder. Ein Fixture muss deshalb mit hohen Through-Hole-Bauteilen, erhaltenem Zugang nach dem Potting und sicherer HV-Prüfung umgehen können, ohne Wiederholbarkeit zu verlieren.
Conclusion
Auf dem Weg zu sichereren, smarteren Fahrzeugen ist Fixture design (ICT/FCT) ein unverzichtbarer „Gatekeeper“. Es ist kein isolierter Produktionsschritt mehr, sondern tief integriert—von DFM/DFT/DFA review über SMT assembly bis zur Traceability/MES-Integration. Ein starkes Fixture-Design vereint Engineering Insight, Prozesskompetenz und Quality Mindset—und stellt sicher, dass jede ADAS- oder EV-Power-PCB mit hoher Reliability und Safety ausgeliefert wird.
Ein Partner wie HILPCB mit One-Stop-Fähigkeiten—Design-Optimierung, High-Reliability Fab, präzise Assembly & Test—bedeutet Quality Assurance ab Tag 1. Automotive-Grade Excellence entsteht durch konsequente Detailarbeit.