
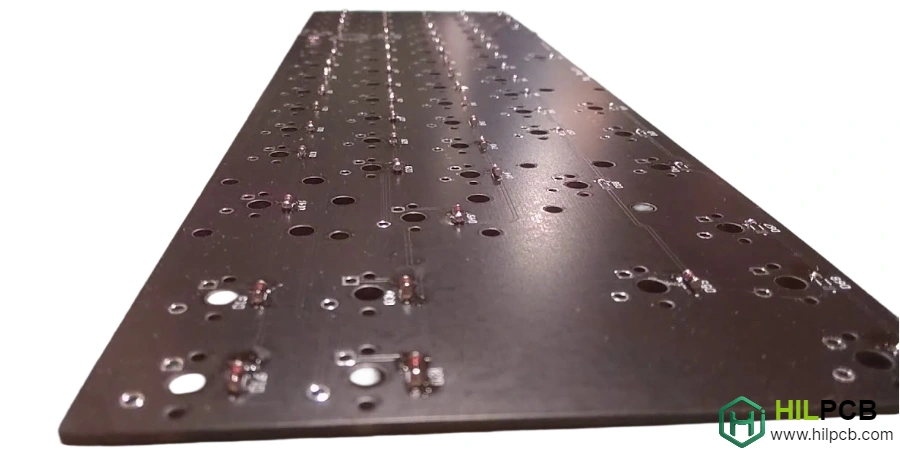
Die Qualität einer mechanischen Tastatur hängt letztendlich von der Präzision und Konsistenz ihrer PCB-Fertigung ab. Von der Leiterplattenherstellung bis zur Bestückung mit Komponenten beeinflusst jeder Schritt im Mechanical Keyboard PCB Manufacturing-Prozess die Leistung, Zuverlässigkeit und Benutzererfahrung des Endprodukts. Das Verständnis dieses Prozesses hilft Designern und Marken von Tastaturen, fundierte Entscheidungen über Produktionspartner und Qualitätsanforderungen zu treffen.
Dieser umfassende Leitfaden untersucht den gesamten Fertigungsablauf für Tastatur-PCBs und hebt kritische Prozesse, Qualitätskontrollmaßnahmen und Best Practices hervor, die außergewöhnliche Produkte von mittelmäßigen unterscheiden.
Menü-Navigation
- PCB-Herstellungsprozess für Tastaturen
- Komponentenmontage und SMT-Verarbeitung
- Qualitätskontrolle und Testprotokolle
- Produktionsskalierung: Prototyp bis Volumen
- Kostenoptimierung ohne Qualitätskompromisse
PCB-Herstellungsprozess für Tastaturen
Die PCB-Herstellung wandelt Designdateien durch eine Reihe präziser Fertigungsschritte in physische Leiterplatten um. Jede Phase erfordert eine sorgfältige Kontrolle, um Platinen herzustellen, die die tastaturspezifischen Anforderungen an Schaltermontage, Haltbarkeit und elektrische Leistung erfüllen.
1. Materialvorbereitung und Schichtbildung
Der Herstellungsprozess beginnt mit der Auswahl geeigneter Basismaterialien basierend auf den Anwendungsanforderungen. Standard FR4 PCB dient den meisten Tastaturanwendungen effektiv. High-Tg FR4 bietet eine bessere thermische Stabilität für Hot-Swap-Platinen mit leistungsstarker RGB-Beleuchtung. Flexible Materialien ermöglichen geteilte Tastaturverbindungen und kompakte Designs, die Biegefähigkeit erfordern.
Die Auswahl des Kupferkaschierungsgewichts wirkt sich direkt auf die Haltbarkeit aus. 1oz Kupfer (35μm) eignet sich für standardmäßige gelötete Tastaturen. 2oz Kupfer (70μm) wird für Hot-Swap-Konfigurationen empfohlen, die eine erhöhte Pad-Festigkeit erfordern. 2oz+ Kupfer (70μm+) dient Hochstromanwendungen mit umfangreichen LED-Arrays.
2. Schaltbildübertragung
Das Erstellen präziser Schaltbilder erfordert mehrere sorgfältig kontrollierte Schritte. Der Belichtungsprozess wandelt Designdaten in fotografischen Film oder direkte Laserbelichtung um. Das Aufbringen von Fotolack auf die Kupferoberfläche ermöglicht die Musterübertragung. UV-Belichtung durch Schaltbilder und anschließende Entwicklung legen Kupfer zum Ätzen frei. Chemisches Ätzen entfernt unerwünschtes Kupfer mit kritischer Genauigkeit der Leiterbahnbreite – Linienbreite/Abstand-Toleranz typischerweise ±0,05 mm für Tastaturanwendungen.
3. Bohren und Via-Bildung
Tastatur-PCBs erfordern zahlreiche Löcher für Schalter, LEDs und Komponenten. Mechanisches Bohren erzeugt Schalterlöcher (3,0 mm und 1,5 mm für MX-Stil), Stabilisatorlöcher (verschiedene Größen für unterschiedliche Montagetypen) und Via-Löcher (typisch 0,3–0,5 mm). Durchkontaktierungen dienen Standard-2-Lagen-Platinen. Blind/Buried Vias (Sacklöcher/vergrabene Löcher) ermöglichen Multi-Layer PCB for Keyboards. Microvias unterstützen HDI PCB Anwendungen, die ein Routing mit hoher Dichte erfordern.
4. Oberflächenveredelung
Die Oberflächenveredelung schützt freiliegendes Kupfer und gewährleistet Lötbarkeit während des gesamten Produktlebenszyklus. ENIG bietet flache Oberflächen und eine lange Haltbarkeit – ideal für Hot-Swap-Sockel und Premium-Boards. HASL bietet kostengünstige, bewährte Zuverlässigkeit für Budget-Tastaturen. OSP ermöglicht eine bleifreie Montage mit flachen Oberflächeneigenschaften. Hartgold liefert extreme Haltbarkeit für Kantenstecker und Anwendungen mit hohem Verschleiß.
Unsere Mechanical Keyboard PCB Produktion unterstützt alle Standard-Oberflächenveredelungen, wobei ENIG als empfohlene Option für Hot-Swap-Designs gilt.

Komponentenmontage und SMT-Verarbeitung
Nach der Herstellung der bloßen Leiterplatte fügt die Oberflächenmontagetechnik (SMT) die Komponenten hinzu, die die Tastatur zum Leben erwecken. Dieser Prozess erfordert Präzisionsgeräte und kontrollierte Umgebungen, um zuverlässige Lötstellen und eine ordnungsgemäße Komponentenfunktion zu gewährleisten.
Auftrag von Lötpaste Der Montageprozess beginnt mit dem präzisen Auftragen von Lötpaste unter Verwendung von lasergeschnittenen Edelstahlschablonen. Die Optimierung des Öffnungsdesigns für jeden Komponententyp gewährleistet das richtige Pastenvolumen. Die typische Pastendicke liegt zwischen 0,1 und 0,15 mm für Tastaturkomponenten. Solder Paste Inspection (SPI) Systeme überprüfen die Genauigkeit des Pastenvolumens, die Positionsausrichtung und die Brückenerkennung vor der Platzierung der Komponenten.
Komponentenplatzierung Hochgeschwindigkeits-Bestückungsautomaten positionieren Komponenten mit bemerkenswerter Präzision. Standardkomponenten erreichen eine Genauigkeit von ±0,05 mm, während feinrasterige ICs eine Präzision von ±0,025 mm erfordern. Die LED-Positionierung erfordert besondere Aufmerksamkeit für ein gleichmäßiges Erscheinungsbild der Beleuchtung über die Tastatur hinweg.
Tastatur-PCBs enthalten typischerweise Mikrocontroller (QFP, QFN-Gehäuse), USB-C-Anschlüsse (komplexe Multi-Pad-Footprints), ESD-Schutz-ICs, Quarzoszillatoren, LED-Treiber und einzelne LEDs sowie Hot-Swap-Sockel, wenn sie werkseitig vorinstalliert sind.
Reflow-Löten Kontrolliertes Erhitzen erzeugt zuverlässige Lötstellen durch ein präzises thermisches Profil. Die Vorwärmzone sorgt für einen allmählichen Temperaturanstieg. Die Einweichzone aktiviert das Flussmittel für eine ordnungsgemäße Benetzung. Die Reflow-Zone schmilzt das Lot bei ca. 245 °C Spitze für die bleifreie Montage. Die Kühlzone sorgt für eine kontrollierte Abkühlung und verhindert einen Thermoschock.
Kritische Überlegungen umfassen die Wärmeempfindlichkeit des USB-C-Anschlusses, thermische Grenzen der LED und Wärmeableitungseffekte großer Masseflächen, die eine Profilanpassung erfordern.
Unsere SMT Assembly Linien halten präzise thermische Profile für konsistente Tastatur-PCB-Ergebnisse über Produktionsläufe hinweg ein.
Qualitätskontrolle und Testprotokolle
Mechanical Keyboard PCB Manufacturing erfordert eine strenge Qualitätskontrolle in mehreren Phasen. Umfassende Tests stellen sicher, dass jede Platine die Leistungs- und Zuverlässigkeitsstandards erfüllt, bevor sie den Kunden erreicht.
In-Prozess-Inspektion
Automatisierte optische Inspektion (AOI) bietet eine Inspektion aller Lötstellen nach dem Reflow, Verifizierung der Anwesenheit und Polarität von Komponenten, Erkennung von Lötbrücken und unzureichendem Lot mit 100% Abdeckung der Produktionseinheiten. Röntgeninspektion ermöglicht die Verifizierung von Lötstellen bei BGA- und QFN-Gehäusen, die Bewertung der Qualität versteckter Verbindungen und Stichproben- oder kritische Komponenteninspektionen nach Bedarf.
Elektrische Prüfung
Tests der bloßen Leiterplatte verifizieren die Kontinuität aller Schaltkreise, die Isolierung zwischen Leiterbahnen und die Impedanzeigenschaften für USB-Signalwege. Funktionstests für bestückte Tastatur-PCBs bestätigen die USB-Enumeration und -Kommunikation, das Scannen der Tastenmatrix über alle Schalterpositionen hinweg, die Funktionalität des LED-Treibers und die Gleichmäßigkeit der Beleuchtung sowie die Firmware-Start- und Reaktionseigenschaften.
Zuverlässigkeitsprüfung
Produktionsmuster durchlaufen zusätzliche Validierungstests:
- Thermische Zyklen: -40°C bis +85°C über 100 Zyklen validieren die Zuverlässigkeit der Lötstellen.
- Feuchtigkeitsexposition: 85% RH bei 85°C für 168 Stunden bestätigt die Feuchtigkeitsbeständigkeit.
- Vibrationstests: Zufällige Vibrationen gemäß IPC-Standards gewährleisten mechanische Haltbarkeit.
- Hot-Swap-Spezifisch: Zyklustests zum Einsetzen/Entfernen von Sockeln (1000+ Zyklen), Prüfung der Pad-Haftung und Messung des Kontaktwiderstands über die Zeit.
Qualitätsdokumentation
Umfassende Dokumentation gewährleistet Rückverfolgbarkeit durch Chargenverfolgung aller Materialien, Aufzeichnungen von Testdaten, Berichte über Abweichungen und Konformitätszertifikate (CoC) für Lieferungen.
Produktionsskalierung: Prototyp bis Volumen
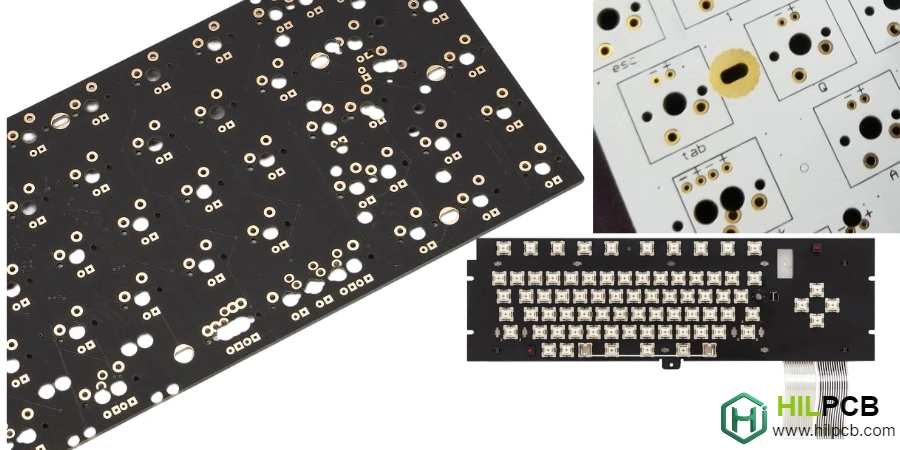
Erfolgreiche Tastaturprojekte erfordern Fertigungspartner, die reibungslos von anfänglichen Prototypen bis zur Serienproduktion skalieren können, ohne die Qualität zu beeinträchtigen. Jede Produktionsphase hat unterschiedliche Ziele und Ansätze.
Prototypenphase (1-50 Einheiten) Die Prototypenphase konzentriert sich auf Designverifizierung, Funktionstests und Passformprüfungen mit Gehäuse und Komponenten. Der Fertigungsansatz umfasst eine beschleunigte Herstellung (24-72 Stunden), manuelle oder halbautomatische Montage, umfassende Erstmusterprüfung und Design-Feedback für Verbesserungen vor der Verpflichtung zu Werkzeugen.
Pilotproduktion (50-500 Einheiten) Die Pilotproduktion validiert Prozesse, Qualitätssysteme und ermöglicht erste Markttests. Small Batch Assembly mit vollständiger Automatisierung, Implementierung statistischer Prozesskontrolle (SPC), Ertragsoptimierung und Verfeinerung der Dokumentation bereiten das Projekt auf die Volumenskalierung vor.
Volumenproduktion (500+ Einheiten) Die Volumenproduktion liefert konsistente, qualitativ hochwertige Ergebnisse bei Kostenoptimierung und pünktlicher Lieferung. Large Volume Assembly nutzt dedizierte Linien mit Programmen zur kontinuierlichen Verbesserung, Optimierung der Lieferkette und flexibler Kapazität für Nachfrageschwankungen während des gesamten Produktlebenszyklus.
Unsere Fertigungskapazitäten unterstützen Tastaturprojekte in jeder Phase, von Custom Keyboard Circuit Board Prototypen bis zur kommerziellen Produktion mit einheitlichen Qualitätsstandards.
Kostenoptimierung ohne Qualitätskompromisse
Die Kosten für Mechanical Keyboard PCB Manufacturing können durch intelligente Design- und Produktionsentscheidungen optimiert werden, die die Qualität aufrechterhalten und gleichzeitig Abfall reduzieren und die Effizienz verbessern.
1. Design-Optimierung
Verbesserungen der Panelnutzung durch effiziente Anordnung der Platinen maximieren die Nutzung jedes Panels. Standardisierte Platinenumrisse reduzieren Werkzeugkosten. Multi-Design-Panelisierung für Prototyp-Chargen teilt Einrichtungskosten auf mehrere SKUs auf.
Die Strategie zur Komponentenauswahl bevorzugt Standardgehäusegrößen, um Platzierungskosten zu senken. Gängige Komponenten verbessern die Verfügbarkeit und Preisstabilität. Der strategische Einsatz integrierter Lösungen gegenüber diskreten Komponenten vereinfacht die Montage und erhält gleichzeitig die Funktionalität.
2. Prozess-Effizienz
Design for Manufacturability (DFM) Reviews erfassen Probleme frühzeitig, reduzieren technische Änderungen während der Produktion und verbessern den First-Pass-Yield. Die Materialstrategie nutzt strategische Bestände für gängige Materialien, Qualifizierung alternativer Materialien und Volumenkaufvereinbarungen für Kostenstabilität.
3. Qualitätsinvestition
Investitionen in Qualität senken tatsächlich die Gesamtkosten durch geringere Ausschuss- und Nacharbeitsraten, reduzierte Feldausfälle und Garantieansprüche sowie verbesserte Kundenzufriedenheit, die Wiederholungsgeschäfte fördert.
Kosten- vs. qualitätsbezogene Kompromisse Bestimmte Investitionen bieten wesentliche Renditen. 2oz Kupfer für Hot-Swap fügt 10-15% Kosten hinzu, bietet aber wesentliche Zuverlässigkeit. ENIG-Finish fügt 5-10% hinzu, wird aber für Hot-Swap-Haltbarkeit empfohlen. 100% Funktionstests fügen 3-5% hinzu, verhindern aber kostspielige Feldausfälle. Erweiterte Zuverlässigkeitstests fügen 2-3% hinzu, während sie Designmargen für langfristige Leistung validieren.
Für die PCB for Mechanical Keyboards Produktion helfen wir Kunden, das optimale Gleichgewicht zwischen Kosten und Qualität basierend auf ihrer spezifischen Marktpositionierung und Kundenanforderungen zu finden.
Ob Sie ein neues Tastaturdesign entwickeln oder ein bestehendes Produkt skalieren, unsere Expertise im Mechanical Keyboard PCB Manufacturing stellt sicher, dass Ihr Projekt die Aufmerksamkeit für Details erhält, die es verdient. Von der Key Switch PCB for Keyboards Optimierung bis hin zu kompletten Turnkey Assembly Lösungen bieten wir die Fertigungsexzellenz, die Tastatur-Enthusiasten verlangen.
Haeufige Fragen
Welche Fertigungspruefpunkte sind bei einer Mechanical-Keyboard-PCB am wichtigsten?
Entscheidend sind die elektrische Pruefung der nackten Leiterplatte, Loetstelleninspektion, Funktionspruefung von Matrix und USB, die Validierung von LEDs und Hot-Swap-Sockeln sowie eine saubere Chargenrueckverfolgbarkeit. Diese Kontrollen finden nicht nur Montagefehler, sondern auch fruehe Zuverlaessigkeitsrisiken, bevor die Boards beim Endnutzer ankommen.
Warum lohnen sich 100% Funktionstest und Zuverlaessigkeitspruefungen trotz Mehrkosten?
Weil sie guenstiger sind als Feldausfaelle, Ruecksendungen und Imageschaeden. Tastaturprojekte kombinieren oft Stecker, LEDs, Switch-Sockel und firmwareabhaengiges Verhalten, deshalb bestaetigen Volltests plus gezielte Zuverlaessigkeitspruefungen, dass die Platine im realen Einsatz funktioniert und nicht nur optisch sauber aussieht.
Wie sollte ein Team beim Hochskalieren von Keyboard-PCB-Produktion Kosten und Qualitaet abwaegen?
Am sinnvollsten ist es, Verschwendung ueber Panelisierung, Standardbauteile und DFM-Disziplin zu senken, statt kritische Kontrollen zu streichen. Meist spart ein Team mehr durch besseren Yield und weniger Redesigns als durch das Weglassen von ENIG, Haltbarkeitstests oder Funktionsverifikation, die das Produkt im Feld absichern.