
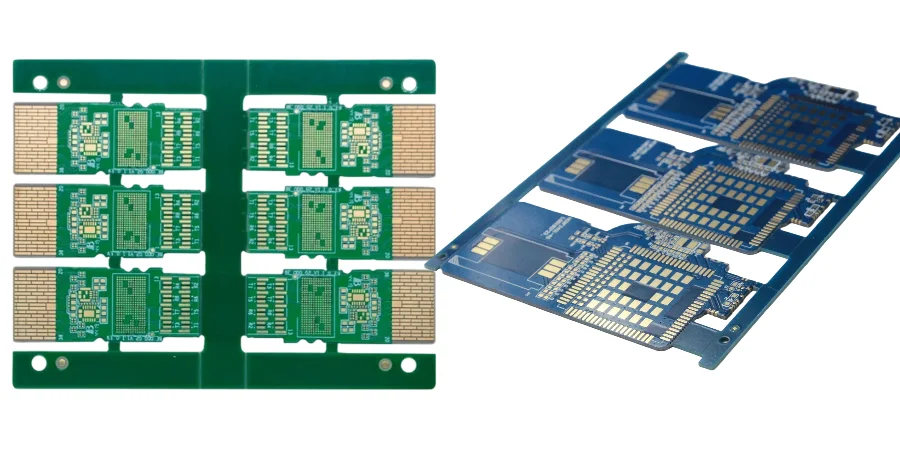
Während Data Centers Richtung 800G und darüber hinaus skalieren, wächst die PCB-Komplexität in Optical Modules (Electro-Optical Conversion) exponentiell. Als Reliability- und Compliance-Engineer mit Fokus auf GR-468/IEC weiß ich: Jeder Manufacturing Step hat direkten Einfluss auf Long-Term Stability. Selective wave soldering ist dabei ein Schlüsselprozess für High-Density Mixed-Technology Boards (SMT + THT). Es ist nicht nur „Soldering“ – sondern Precision Engineering, das Thermal Stress, SI und Mechanical Strength ausbalanciert und damit Performance und Reliability des Optical Modules bestimmt.
Dieser Beitrag beleuchtet Selective wave soldering in der Data-Center-Optical-Module-PCB-Fertigung: Einsatz, typische Failure-Modes und Optimierungsstrategien. Ausgehend von GR-468 Anforderungen zeigen wir, wie der Prozess Thermal Management und High-Speed Signaling beeinflusst – und wie Materials Science, Process Control und Failure Analysis zusammenwirken, um PCBs zu bauen, die strenge Standards zuverlässig bestehen.
Selective wave soldering Grundlagen und Anwendungen in Optical-Module Manufacturing
Selective wave soldering ist ein automatisiertes Verfahren für Mixed-Technology PCBs. Im Gegensatz zum klassischen Wave Soldering (ganze PCB in die Welle) nutzt es Mini-Nozzles, um Molten Solder präzise auf ausgewählte Through-Hole Technology (THT) Pins zu applizieren. Der Flow umfasst typischerweise:
- Precise flux application: Flux nur dort aufbringen, wo gelötet wird – keine Kontamination benachbarter SMT Parts.
- Localized preheating: Zielbereich vorwärmen, Flux aktivieren und Thermal Shock reduzieren.
- Mini-wave soldering: Präzise geregelte Nozzles löten einzelne oder mehrere Pins schnell und zuverlässig.
In Optical Modules – speziell bei OSFP 800G transceiver board manufacturing – sitzen dichte SMT Components (DSP, Drivers, TIA) neben kritischen THT Parts (High-Frequency Connectors, Power Interfaces). Full-board Wave Soldering kann temperature-sensitive SMT Parts zerstören; Handlöten ist inkonsistent und weniger reliable. Daher ist Selective wave soldering oft die einzige praktikable Automated Solution: Es liefert Mechanical Strength und Electrical Reliability für THT Connectors und schützt gleichzeitig sensible Nachbarbauteile. Das ist die Basis für hochwertige Through-hole Assembly.
Unter GR-468/IEC: Reliability Validation und zentrale Herausforderungen
Telcordia GR-468-CORE gilt als „Reliability Bible“ der Optical-Communications-Industrie. Es definiert harte Environmental- und Mechanical-Stress-Tests. Für Selective wave soldering entscheidet Joint Quality direkt darüber, ob folgende Tests bestanden werden:
- Temperature Cycling: Hunderte bis tausende Zyklen von -40°C bis +85°C. Residual Stress aus dem Selective-Solder-Prozess kann durch CTE Mismatch verstärkt werden und zu Fatigue Cracks oder Pad Lift führen.
- Damp Heat: Langzeit 85°C/85%RH testet Corrosion Resistance und Flux-Residue-Inertness. Dirty Soldering oder zu aktive Flux Residues fördern Electrochemical Migration und Shorts.
- Mechanical Shock and Vibration: Simuliert Stress in Transport und Handling. Selective wave soldering muss volle, robuste Joints formen, damit große THT Connectors in Vibration stabil bleiben.
In der Praxis kann ein kleiner Fehler erst im finalen QSFP-DD module PCB testing sichtbar werden – mit teurem Rework oder Lot Scrap. Deshalb müssen GR-468 Anforderungen bereits in der Prozessentwicklung verankert werden: über Process Validation und laufende SPC, um Long-Term Reliability jedes Joints zu sichern.
🛡️ Selective wave soldering: GR-468 High-Reliability Compliance Workflow
Für harte Telecom/Optoelectronics Environments: Closed-Loop THT Process zur Zero-Failure-Zielsetzung über den gesamten Lifecycle.
THT Pin Spacing und SMT Heat Keep-out evaluieren; dedicated soldering pallet optimieren, um Secondary Thermal Shock bei Selective Soldering zu vermeiden.
GR-468-konformes, oxidation-resistentes SAC305 alloy und ultra-low-residue flux wählen; passende Surface Finish (z. B. ENEPIG) für High-Frequency Materials auswählen, um Whisker Growth zu unterdrücken.
Multi-dimensional DOE definieren: Preheat Slope, Dwell Time und Nozzle N2 Flow exakt festlegen; Hole Fill > 75% als industrielles Upper-Bound Target sicherstellen.
3D X-Ray Voiding Checks und IC (Ion Chromatography) Tests durchführen, um Contamination zu kontrollieren und Electrochemical Stability für Electro-Optical Signal Transmission zu sichern.
Core Stress Tests wie Damp Heat (85/85) und Thermal Cycling ausführen, um Joint Strength unter Mechanical Stress sowie Temp/Humidity Load zu verifizieren.
Solder-Wave Dynamics und Wave-Motor-Frequency in Echtzeit erfassen; Cp/Cpk Monitoring für Minute-Level Early Warnings gegen Process Drift, um Batch Consistency zu fixieren.
Thermal-Stress-Management: Dual Impact auf High-Speed SI
In High-Speed Digital Circuits ist SI die Lebenslinie. Bei data-center Laser driver PCB können 112 Gbps/lane erreicht werden; kleinste Impedance Fluctuations verzerren Signale. Selective wave soldering ist ein lokaler High-Temperature Prozess – mit doppelter Wirkung auf SI.
Einerseits erzeugt es Risiken: Temperaturen >260°C können lokale Dk/Df verändern. Das beeinflusst Controlled impedance, erzeugt Discontinuities und triggert Reflections und Jitter – besonders nahe THT Connectors.
Andererseits lässt sich der Effekt durch präzise Kontrolle minimieren:
- Preheat Profile optimieren: Gleichmäßiges Vorwärmen reduziert ΔT und Thermal Shock.
- Solder Contact Time minimieren: Bei ausreichender Wetting Quality die Kontaktzeit reduzieren, um Heat Diffusion zu begrenzen.
- High-Performance Laminates einsetzen: Höheres Tg und niedriger Z-axis CTE (z. B. Megtron 6, Tachyon 100G). Solche High-Speed PCB Materialien bleiben elektrisch/mechanisch stabiler bei Temperatur, was Controlled impedance schützt.
Reliability Engineers müssen mit Design- und Manufacturing-Teams eng zusammenarbeiten, via Thermal Simulation und Testing den Sweet Spot zwischen Process Parameters und Material Behavior finden – damit Mechanical Interconnect Reliability erreicht wird, ohne SI zu opfern.
Materials und Surface Finish: ENIG/ENEPIG/OSP Auswahl
Surface Finish ist die Schnittstelle zwischen Component und PCB. Die Auswahl beeinflusst Selective wave soldering und Long-Term Joint Reliability direkt. In Optical Modules sind ENIG/ENEPIG/OSP typisch.
- ENIG: Sehr gute Planarity und Solderability. Allerdings können mehrere Thermal Cycles das Black-Pad-Risiko erhöhen. Dafür sind stabile Plating-Baths und kontrollierte Gold Thickness nötig.
- ENEPIG: Palladium zwischen Nickel und Gold reduziert Nickel Migration/Oxidation und erhöht Joint Reliability – ideal für komplexe HDI PCB Designs mit mehreren Heat Cycles. Höhere Kosten, aber in High-End OSFP 800G transceiver board manufacturing oft gerechtfertigt.
- OSP: Günstig und umweltfreundlich, sehr flach. OSP Film kann bei hohen Temperaturen degradieren; in Flows mit mehreren Reflows plus Selective Soldering sinkt Schutzwirkung – THT Pads oxidieren und Joint Quality leidet.
Surface-Finish-Entscheidung ist daher systemisch: Cost, Signal Performance, Assembly Complexity und Reliability Requirements müssen zusammen betrachtet werden. Für High-Performance Optical Modules ist ENEPIG oft die beste Gesamtlösung, ENIG ein solider Cost/Performance Kompromiss. HILPCB unterstützt mit Material- und Finish-Consulting, damit Selective wave soldering von Anfang an gelingt.
HILPCB capability: precision process assurance
| Process parameter | HILPCB control standard | Reliability impact |
|---|---|---|
| Solder temperature control | ±2°C | Prevent heat damage and keep IMC thickness uniform |
| Solder contact time | Controlled to 0.1 s | Avoid overheating, control IMC growth, prevent laminate delamination |
| N2 protection | Purity >99.99%, O2 <20 ppm | Reduce oxidation, improve wetting, and form bright, reliable joints |
| Pallet material | Durostone® or equivalent ESD composite | Ensure accurate positioning, protect SMT components, prevent PCB deformation |
Process Parameter Optimization und Defect Prevention: Arrhenius Model und Long-Term Reliability
Der Erfolg von Selective wave soldering hängt von präziser Kontrolle kritischer Parameter ab: Preheat Temperature, Flux Volume, Solder Temperature, Wave Height und Soldering Time. Abweichungen führen zu typischen Defects:
- Bridging: Solder verbindet benachbarte Pins – oft durch zu geringe Flux Activity oder falsche Separation Speed.
- Solder Skips: Unzureichendes Wetting – z. B. durch Oxidation, zu wenig Flux Coverage oder ungenügendes Preheat.
- Icicles: Spikes am Joint reduzieren Electrical Clearance.
- Thermal Shock: Zu schnelle Ramp Rate erzeugt Stress und Micro-Cracks.
Aus Reliability-Sicht sind sichtbare Defects nur die Spitze. Tiefer liegt der Lifetime-Impact durch Thermal Exposure. Nach dem Arrhenius Model steigt Aging Rate exponentiell mit Temperatur. Lokale Temperaturen im Selective Soldering beschleunigen IMC Growth. Ein moderater IMC Layer ist notwendig, aber zu dick/uneinheitlich wird er spröde und senkt Fatigue/Shock Resistance – verkürzt Field Life.
Ziel ist ein Process Window, das robuste Joints bildet und Thermal Aging minimiert. Methoden wie HALT/HASS helfen, Schwachstellen früh zu finden und zu optimieren, damit Produkte wie data-center Laser driver PCB Multi-Decade Design Life erreichen.
Consistency Testing und Failure Analysis: QSFP-DD Mass Production absichern
Auch mit optimierten Parametern bleibt Mass-Production Consistency eine Challenge. Für High-Value Optical Modules sind Testing und FA die letzte Verteidigung. QSFP-DD module PCB testing ist ein System, das den gesamten Assembly Flow abdeckt.
Nach Selective wave soldering prüfen AOI und X-Ray Joint Geometry und interne Struktur (Voiding, Wetting). Zusätzlich sind Functional/Reliability Checks entscheidend:
- ICT / flying probe: Continuity der THT Connectors prüfen, keine Opens/Shorts.
- FCT: In simuliertem Betriebsumfeld Electro-Optical Function und Signal Quality verifizieren.
- Stress Screening: Kurze Temperature Cycling oder Random Vibration zur Selektion von Infant Mortality.
Bei Failures ist ein schneller FA Flow entscheidend. Mit SEM, EDX und Cross-Sections wird die Root Cause identifiziert. Ein Vibration-Failure kann z. B. auf zu dicke IMC zurückzuführen sein – verursacht durch zu lange Contact Time oder zu hohe Temperatur. Dieses Closed Loop (Test → Analysis → Process Improvement) ist zentral für QSFP-DD module PCB testing Yield und Final Quality. HILPCB Turnkey Assembly beinhaltet eine vollständige QC- und Traceability-Struktur.
Assembly advantages: HILPCB’s end-to-end reliability assurance
- Expert-level DFM/DFA analysis: Früh im Design eingreifen, Process Window optimieren und Design Traps vermeiden.
- Advanced equipment and environment: Leading Selective-Wave-Equipment mit N2 Protection, Assembly in Class-100k-Cleanroom gegen Contamination.
- Comprehensive process monitoring: Alle kritischen Parameter in Echtzeit überwachen und traceable Database aufbauen.
- One-stop testing solutions: AOI/X-Ray, ICT/FCT bis zu vollständigem GR-468 Reliability Testing – beschleunigt Time-to-Market.
- Fast-response FA team: Erfahrene FA Engineers und Equipment für schnelle Root-Cause und CAPA.
HILPCB Reliability Engineering: End-to-End Assurance von Design bis Validation
HILPCB ist nicht nur Manufacturer/Assembler – wir verstehen uns als Reliability Engineering Partner. Selective wave soldering ist kein isolierter Step, sondern Lifecycle System Engineering.
Wir starten im Design: DFM Engineers prüfen Clearance um THT Parts, Pad Design und Fixture Space für Pallets. Abhängig von Application und Reliability Targets empfehlen wir Base Materials (z. B. Rogers PCB) und Surface Finish (z. B. ENIG/ENEPIG/OSP) und führen Controlled impedance Modeling/Simulation durch.
In Fabrication und Assembly setzen wir Process Controls und Test Standards konsequent um. Ob komplexes OSFP 800G transceiver board manufacturing oder cost-sensitive data-center Laser driver PCB – wir liefern maßgeschneiderte Lösungen für optimale Quality/Cost Balance.
Zum Abschluss liefern wir Consistency- und Reliability Reports als Evidence für GR-468/IEC Compliance. Ziel: Reliability wird „built-in“ durch Engineering – nicht nur „filtered“ durch Testing.
Häufig gestellte Fragen
Warum ist Selektivwellenlöten für Data-Center-Optical-Modules so wichtig?
Optische Module kombinieren feine Strukturen, empfindliche Materialien und harte Zuverlässigkeitsziele, sodass unkontrolliertes Handlöten oder großflächiger Wärmeeintrag zu riskant ist. Selektivwellenlöten bringt den Wärmeeintrag genauer unter Kontrolle und sorgt für bessere Wiederholbarkeit an Through-Hole- und Connector-Bereichen.
Worauf müssen Engineers beim Ausbalancieren von Reliability und Thermal Stress achten?
Entscheidend sind Preheat, Contact Time, Stickstoffumgebung und die Abstimmung mit dem Surface Finish. Das Ziel ist nicht nur ein optisch gutes Joint, sondern eine Verbindung, die auch unter Vibration, Feuchte und Thermal Cycling über die Lebensdauer stabil bleibt.
Warum braucht es nach der Prozessoptimierung weiterhin Consistency Testing und Failure Analysis?
Ausein optimiertes Rezept schützt nicht vor Drift in der Serie. Erst Consistency Testing, AOI/X-Ray, FCT und strukturierte Fehleranalyse schließen den Regelkreis zwischen beobachtetem Fehlerbild und Prozessparametern und sichern damit die Optical-Module-Qualität im Volumen.
Conclusion
Selective wave soldering ist eine unverzichtbare Precision Process in moderner Data-Center-Optical-Module Manufacturing. Es bestimmt Mechanical Strength, Electrical Performance und Long-Term Reliability. Wer es beherrschen will, braucht System Thinking über Design, Materials, Process und Testing – inklusive tiefem Verständnis der Interaktionen.
Als Reliability/Compliance Engineer gilt: Nur mit konsequenter GR-468 Umsetzung, Verständnis der Wechselwirkungen zwischen Thermal Stress, SI und Materials Science sowie strikter Process Control/Validation lassen sich Optical Modules bauen, die im harten Data-Center-Betrieb über Jahrzehnte stabil laufen. HILPCB setzt diese Prinzipien in die Praxis um – mit starker Engineering Capability und kompromissloser Qualität. Wer Selective wave soldering beherrscht, hält den Schlüssel zur High-Reliability Optical-Module Manufacturing in der Hand.