
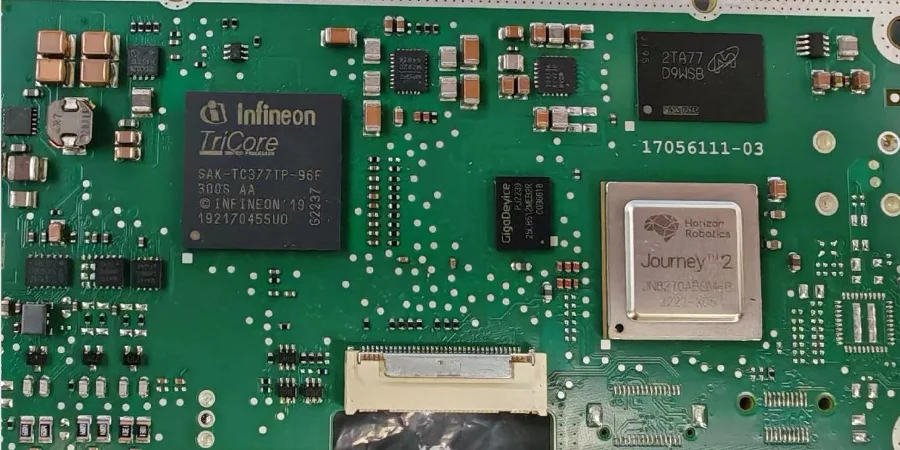
Mit der Transformation Richtung Elektrifizierung und Intelligenz werden ADAS und EV‑Power‑Systeme zum Kernfeld der Innovation. Komplexität, Performance und Safety‑Kritikalität erhöhen die Anforderungen an PCB und Assembly drastisch. In diesem Umfeld ist SMT assembly nicht mehr „nur Löten“, sondern ein Schlüsselfaktor für ECU Functional Safety, Langzeit‑Reliability und EMC. Von mmWave‑Radar‑SI bis zu HV/High‑Current im OBC: jedes Detail muss Automotive‑Standards erfüllen.
Aus Sicht eines Automotive‑Electronics‑Engineers zeigt dieser Beitrag, wie präzise SMT assembly und modernes PCB‑Design ISO 26262, AEC‑Q und strikte EMC‑Vorgaben adressieren. Wir verbinden Safety‑Targets mit Production‑Quality‑Controls, damit Design Principles als ASIL‑D‑fähige Hardware in der Fertigung Realität werden.
Functional Safety: ASIL‑Ziele, Hardware‑Metriken und DC in SMT assembly
ISO 26262 definiert Safety‑Anforderungen über den gesamten Lifecycle, mit Fokus auf ASIL‑Zuteilung und Umsetzung. Für ADAS‑Units oder EV‑BMS/Inverter ist ASIL‑C bis ASIL‑D typisch. Das setzt extrem zuverlässige Hardware voraus, um Risiken durch Random Hardware Failures zu minimieren.
Die Qualität von SMT assembly beeinflusst direkt die Failure‑Wahrscheinlichkeit. Cold Joints oder falsche Placements können Single‑Point Faults werden. ISO 26262 nutzt drei zentrale Hardware‑Metriken:
- SPFM: Coverage für Single‑Point Faults, Ziel ≥ 99% (ASIL‑D). Saubere SMT assembly reduziert Faults durch korrekte Placement‑/Joint‑Qualität.
- LFM: Coverage für Latent Faults (nicht im Fahrzyklus detektiert), Ziel ≥ 90% (ASIL‑D). In Redundanz‑Designs müssen Diagnostikpfade zuverlässig funktionieren – deren Assembly muss daher fehlerfrei sein.
- DC (Diagnostic Coverage): Anteil detektierbarer Failures. Test Points und Diagnostic Nets müssen durch robuste Assembly dauerhaft valide bleiben.
Beispielsweise beeinflusst BMS balancing board impedance control direkt die Genauigkeit von Zellspannungsmessungen (Safety‑Kern im BMS). Impedance‑Abweichungen können SOC/SOH‑Schätzungen verfälschen. Deshalb müssen Fabrication und Assembly Trace Width/Spacing und Dielectric‑Verhalten streng kontrollieren – eine Kernkompetenz professioneller Hersteller wie HILPCB.
HDI & High Frequency: Microvia/stacked via in ADAS‑Radar‑PCBs
77/79‑GHz‑mmWave‑Radar stellt extreme PCB‑Anforderungen: Path Length, Impedance Continuity und Parasitics sind entscheidend. Für kompakte RF Front Ends plus High‑Speed Processing ist HDI praktisch Pflicht.
Microvia/stacked via ist dabei zentral:
- Microvia: Laser‑gebohrt, <150 µm, für benachbarte Layer. Kürzere Vertikalwege → weniger parasitische L/C.
- Stacked Via: gestapelte Microvias über mehrere Layer → höhere Dichte, kürzere BGA‑Verbindungen.
Diese Technologie erhöht jedoch die SMT assembly Anforderungen: sehr kleine Pads verlangen hohe Druck‑/Placement‑Genauigkeit und präzise Reflow‑Profiles. Kleine Abweichungen führen zu Solder Balls, Bridges oder Opens. Damit ist ADAS radar PCB validation nicht nur RF‑Design, sondern auch HDI‑fähige Fertigung/Assembly. In der Validierung werden S‑Parameter, Insertion Loss und Return Loss strikt vermessen. HILPCB HDI PCB plus moderne Assembly‑Lines unterstützen eine saubere Umsetzung.
HILPCB Automotive‑Grade HDI Fabrication & Assembly
- Fine‑Line Capability: bis 2/2 mil (50/50 µm) Trace/Space für High‑Density BGA und RF.
- Advanced Via Tech: Any‑layer Interconnect (Anylayer) und Stacked Microvia für maximale Routing‑Dichte.
- Precision Assembly: 3D SPI und 3D AOI zur Sicherung der Solder Quality auf Microvia/stacked via Pads.
- High‑Frequency Materials: Rogers, Teflon und weitere Low‑Loss‑Materialien für Radar‑SI.
- Strict Validation: ADAS radar PCB validation inkl. Impedance Tests, TDR‑Analyse und Reliability Tests.
EV‑Power: On-board charger PCB layout und High‑Voltage Compliance
Im Gegensatz zu ADAS dominiert bei EV‑Power‑Systemen (OBC, DC‑DC, Inverter) High Voltage, High Current und Heat. PCB‑Design und Assembly müssen Electrical Safety und Thermal Management priorisieren.
Ein sauberes On-board charger PCB layout ist die Basis. Wichtige Punkte:
- Creepage & Clearance: IEC 60664‑1 u. a. strikt einhalten, Abstände zwischen HV/LV und HV‑Potenzialen gegen Arc/Leakage. Das bestimmt On-board charger PCB compliance.
- High‑Current Paths: Thick Copper (z. B. 3oz oder Heavy Copper PCB), Busbar oder Embedded Copper, um 10–100+ A mit minimalem Drop/Heat zu tragen.
- Thermal Management: viele Thermal Vias, Copper Pouring, Heatsink‑Kopplung für MOSFET/IGBT‑Heat.
- Placement: Hot Parts verteilen, Hotspots vermeiden; HV‑Parts von Sensitive Control Nets isolieren.
On-board charger PCB compliance hängt auch an Fertigung/Assembly: CTI‑Rating des Laminats muss passen. In SMT assembly müssen HV‑Caps und Common‑Mode‑Chokes voll, void‑arm gelötet sein. Defekte können unter Vibration/Thermal Cycling zu Safety‑Risiken werden. Für BMS ist präzise BMS balancing board impedance control essenziell – auch unter High Common‑Mode Noise – und verlangt end‑to‑end Impedance Discipline.
CISPR 25 / ISO 11452: EMC Design und Validation
EMC ist ein weiterer kritischer Faktor. CISPR 25 (Emissions) und ISO 11452 (Immunity) sind zentrale Standards.
PCB‑Strategien:
- Grounding: solide Multilayer‑GND‑Planes für Low‑Impedance Return Paths; AGND/DGND/PGND sinnvoll splitten und single‑point verbinden.
- Filtering/Shielding: π/T‑Filter an Power‑Inputs und I/O; Shield Cans für Sensitive Circuits (Clock/RF) oder starke Noise Sources.
- Routing: High‑Speed kurz, kontrollierte Impedance; Diff Pairs length/spacing match; keine Splits queren.
SMT assembly beeinflusst EMC direkt: Shield‑Ground muss 360° zuverlässig gelötet sein; Filter Caps müssen nahe an Pins sitzen. Fehler führen trotz gutem Design zu Failures in ADAS radar PCB validation oder On-board charger PCB compliance. Bei hohen Frequenzen kann inkonsistente BMS balancing board impedance control Common‑Mode‑Noise konvertieren – ein häufiger Root Cause.
EMC‑Design & Assembly‑Reminder
Ground Continuity: In SMT assembly müssen Ground Pads, Shield‑Pins und GND‑Vias niederimpedant verbunden sein. Cold Joints brechen den Return Path und erzeugen Antennen‑Effekte.
Parasitics: Solder Volume beeinflusst parasitische Kapazität. Bei HF verschiebt das Resonanzen; konsistente, kontrollierte Lötprozesse sind entscheidend.
Layout/Routing Validation: Vor Release SI/PI/EMC‑Simulationen nutzen, um kritische Designs (z. B. On-board charger PCB layout) vorzuprüfen und teure Spät‑Fixes zu vermeiden.
Production Consistency: PPAP/APQP und Traceability in Automotive SMT assembly
Perfektes Design ohne konsistente Serienqualität ist wertlos. Automotive verlangt APQP und PPAP, um Prozessstabilität nachzuweisen.
Für Automotive‑Grade SMT assembly bedeutet das:
- APQP: frühe Zusammenarbeit, Spezifikationen, Prozessfluss, Control Plan und Inspection Standards definieren; DFM/DFA zur Risikoreduktion.
- PPAP: vor SOP Dokumente, die Prozessfähigkeit belegen, typischerweise:
- Prozessflussdiagramm (Incoming bis Shipment)
- FMEA für Risiken (Paste Offset, Placement Errors, Reflow Profile)
- Control Plan
- Cp/Cpk
- MSA (AOI/AXI Messsystem)
Traceability ist Pflicht: PCBA muss bis auf Lots, PCB‑Lots, Equipment, Operator, Parameter rückverfolgbar sein. Bei Issues: Scope bestimmen und RCA (z. B. 8D) starten. Das ist die Basis für dauerhafte On-board charger PCB compliance und ADAS radar PCB validation. Ein Partner mit Automotive‑QMS (z. B. IATF 16949) ist entscheidend. Ob Volume SMT Assembly oder Prototype Assembly – die Qualitätsdisziplin muss identisch sein.
Fazit
SMT assembly ist in Automotive längst System Engineering: Functional Safety, SI, Thermal, EMC und Lean Manufacturing. Ob Microvia/stacked via im ADAS‑HDI oder High‑Voltage Safety im On-board charger PCB layout – Hersteller und Assembler brauchen Domain‑Know‑how und exzellente Prozesse.
Der Schlüssel ist ein QMS entlang ISO 26262 und IATF 16949 über Design, Fabrication, Assembly und Test. Mit Prozesskontrolle, Equipment und Traceability wird ein komplexes Design zum robusten Produkt für harsh automotive environments. Ein Automotive‑fokussierter Partner wie HILPCB liefert das Hardware‑Fundament für sicherere und intelligentere Fahrzeuge – mit Performance und maximaler Compliance.
Häufig gestellte Fragen
Warum sind SMT-Projekte für Automotive-ADAS und EV anspruchsvoller als Standardelektronik?
Sie müssen strengere Anforderungen an Zuverlässigkeit, Sicherheit, Rückverfolgbarkeit und Umweltrobustheit erfüllen und gleichzeitig komplexe High-Speed- und Power-Designs unterstützen. Dadurch steigen die Anforderungen an Engineering und Fertigungsdisziplin deutlich.
Welche Standards und Systeme sind in diesem Bereich besonders wichtig?
Häufig stützen sich Programme auf IATF 16949, APQP, PPAP und ISO 26262 sowie auf eine starke Los-Rückverfolgbarkeit. Welche Kombination konkret gilt, hängt vom Produkttyp, den Kundenanforderungen und der Sicherheitsklassifizierung ab.
Warum müssen SI, PI, Thermik und EMC gleichzeitig beherrscht werden?
ADAS- und EV-Platinen vereinen oft Sensorik, Prozessoren, Netzwerktechnik und Leistungsstufen auf einer Plattform. Sobald einer dieser Bereiche schwach ausgelegt ist, verliert das Produkt Leistungs-, Zuverlässigkeits- oder Compliance-Reserve.
Was sollten Einkäufer von einem Automotive-fokussierten SMT-Partner erwarten?
Erwartet werden disziplinierte Prozesskontrolle, validierte Prüf- und Testabläufe, vollständige Dokumentationsunterstützung und die Fähigkeit, sicher vom Prototyp bis zur Serie zu skalieren. Automotive-Erfahrung ist wichtig, weil die Nachweis- und Berichtspflichten meist deutlich höher sind.