
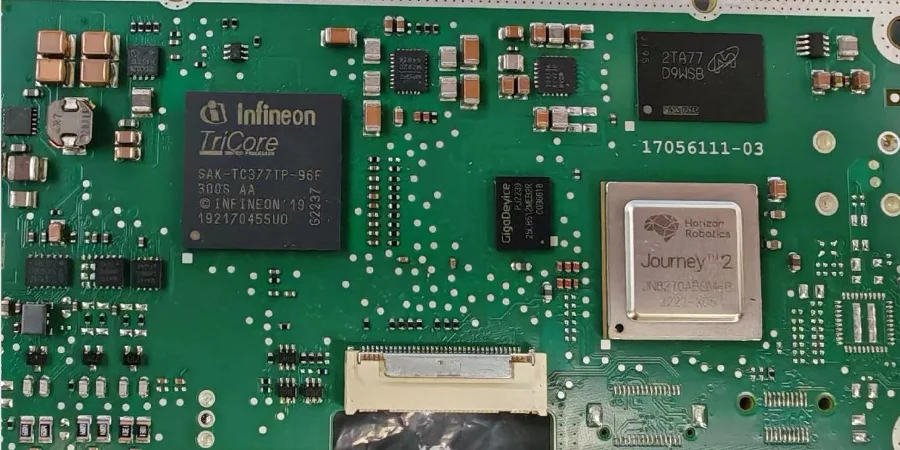
Mit der Elektrifizierung und Intelligenz-Offensive im Automotive-Bereich wachsen ADAS und EV-Power-Systeme rasant. Kern dieser Systeme sind PCBs, die komplexe Rechenlast und High-Power-Transfer tragen. Anders als Consumer-Elektronik müssen Automotive-PCBs Vibration, extreme Temperaturen sowie High Voltage/High Current überstehen—wobei kleinste Fertigungsfehler katastrophale Folgen haben können. Deshalb ist ein umfassendes, präzises Quality-Control-System nötig, und SPI/AOI/X-Ray inspection ist dessen zentrale Säule für Automotive-Grade Reliability und High-Voltage Safety.
Von DFM/DFT/DFA review am Design-Start, über präzise Solder-Prozesse bis zur finalen Functional Validation: jeder Schritt muss auf Zero Defect zielen. Für High-Voltage-Module wie BMS, OBC und Inverter stellen Power Devices, Heavy Copper und dichte Interconnects höchste Anforderungen an Prozessstabilität und Inspection-Tiefe. Aus Sicht eines BMS-Designers zeigen wir, wie SPI/AOI/X-Ray inspection mit Traceability/MES, Selective wave soldering und einer sauberen Teststrategie gemeinsam die erste und letzte Sicherheitslinie bildet.
SPI/AOI/X-Ray inspection: Fundament für Zero-Defect Automotive Manufacturing
In modernen PCBA-Linien bildet SPI/AOI/X-Ray inspection einen „dreistufigen“ automatisierten Inspection-Loop. Jede Technologie deckt eine Phase ab und schützt die Qualität von Paste Printing über Placement bis zur finalen Lötstellenbildung.
SPI (Solder Paste Inspection) — der „Whistleblower“ zur Defect Prevention SPI sitzt nach dem Printer und vor der Bestückung. Über 70% der SMT-Defekte entstehen durch schlechtes Printing. 3D-Messung per Laser/Structured Light quantifiziert Volume/Area/Height/Offset/Shape. Auf EV-Power-PCBs sind Thermal Pads von MOSFET/IGBT extrem paste-sensitiv: zu viel → Floating/Solder Balls/Shorts, zu wenig → Cold Joints und schlechte Wärmeabfuhr. SPI erkennt Abweichungen früh, bevor Defekte „hart“ werden.
AOI (Automated Optical Inspection) — der „Patrol“ für Prozessmonitoring AOI nach Reflow prüft PCBA optisch: wrong/missing parts, polarity, offset, tombstoning sowie sichtbare Solder-Defekte (bridging, insufficient/excess solder). Bei ADAS-Dichte (0201/01005) ist Manual Inspection unrealistisch. Limit: AOI sieht nur Oberfläche—BGA/LGA/QFN und verdeckte Bereiche brauchen X-Ray.
X-Ray Inspection (AXI) — die „Durchsicht“ für Deep Diagnostics AXI liefert 2D/3D Einblicke in Hidden Joints:
- BGA/QFN Joint Analysis: Ball-Form/Size/Alignment, bridging, Head-in-Pillow.
- Voiding auf Thermal Pads: X-Ray quantifiziert Voiding; IPC fordert oft <25%. Zu viel Voiding → schlechter Heat Flow → Overheating.
- Hole-fill bei THT: für THT/through-hole soldering und Press-fit Pins verifiziert X-Ray Hole-fill für elektrische und mechanische Reliability.
Die Kombination bildet eine vollständige Quality Chain (Prevention + Diagnosis) und unterstützt Automotive Functional Safety (ISO 26262).
DFM/DFT/DFA review: High-Voltage/High-Current Risiko an der Quelle eliminieren
EOL-Inspection reicht nicht—Quality beginnt im Design. DFM/DFT/DFA review ist der Schlüssel zu Manufacturability, Testability und Assembly-Robustheit.
- DFM: Creepage/Clearance (IEC 60664-1), Heavy-Copper-Pfade (heavy copper PCB), Pad/Mask/Silkscreen-Details passend zu SPI/AOI/X-Ray inspection für weniger False Calls.
- DFT: ausreichend Test Pads für ICT/FCT; Basis für effiziente Fixture design (ICT/FCT), bessere Coverage, geringere Kosten.
- DFA: Placement gegen Shadowing, insbesondere bei Selective wave soldering; Orientation/Spacing für Automation. Ein gutes Review entfernt >90% potenzielle Probleme vor Design Freeze.
Reminder: Design ist die erste Verteidigungslinie
- High-Voltage Safety: Creepage/Clearance im DFM strikt umsetzen.
- Test Coverage: DFT entscheidet über ICT/FCT-Wirksamkeit.
- Assembly Yield: DFA reduziert Shadowing und verbessert FPY bei SMT+THT.
- Inspection Efficiency: Design für SPI/AOI/X-Ray (z. B. Fiducials) erhöht Genauigkeit/Throughput.
EV Power: Thermal Structures mit Heatsink, VC und Cold Plate
Mit steigender Power Density wird Thermal Management zum Kernthema. Das PCB ist zugleich elektrischer Carrier und Heat-Conduction-Path.
- TIM & PCB Thermal Design: Heat muss über Copper Pours und Thermal Vias zum Heat Spreader/VC/Cold Plate abfließen. Für extreme Anforderungen ist MCPCB sinnvoll.
- Solder Quality & Thermal Resistance: Voiding in Thermal-Pad-Joints erhöht Rth stark. SPI/AOI/X-Ray inspection: SPI sichert Paste Volume, X-Ray quantifiziert Voiding als finaler „Judge“.
Busbar und Heavy Copper: Reliability für High-Current Paths
In BMS/Invertern sind hunderte Ampere üblich—Standard-Traces reichen nicht.
- Heavy Copper + Busbar Integration: ≥3oz Copper als Basis; Busbar via Soldering oder Press-fit für mehr Current Capacity und mechanische Steifigkeit.
- Connection Verification:
- THT/through-hole soldering mit 100% Hole-fill, unterstützt durch Selective wave soldering sowie AOI/X-Ray.
- Press-fit: gas-tight Verbindung, aber anspruchsvoll zu verifizieren—X-Ray prüft Pin Seating und Hole-Wall-Deformation.
HILPCB Capability: extreme elektrische Anforderungen
- ✓Heavy Copper: bis 12oz für High-Current.
- ✓Busbar Integration: Soldering/Press-fit Optionen aus Erfahrung.
- ✓Precision Inspection: 3D SPI, High-Res AOI, 3D X-Ray.
- ✓Automotive Standards: IATF 16949 konform.
Fixture design (ICT/FCT) und Traceability/MES: Functional Validation + Traceability
Inspection endet nicht im Prozess—Electrical Validation ist ebenso wichtig.
Fixture design (ICT/FCT):
- ICT: Component Values und Opens/Shorts; für High Voltage Probe Clearance/Rating beachten.
- FCT: realistische Betriebsbedingungen; bei BMS z. B. Zellspannungen/Temperatur emulieren und Schutzfunktionen prüfen.
Traceability/MES: Pflicht in Automotive. QR-ID je PCBA, Bindung von Material Lots, SPI Data, Feeder IDs, Reflow Profiles, AOI/X-Ray sowie ICT/FCT. Für Recall/Containment und Root Cause Analysis essenziell. Turnkey-Partner wie HILPCB liefern das integriert (turnkey assembly services).
Mixed Technology: Selective wave soldering und THT Reliability
THT/through-hole soldering bleibt wichtig (Power Connector, große L/C). Nach SMT-Reflow ist klassisches Wave Soldering riskant; Selective wave soldering löst das über lokales Soldering per Micro Nozzle.
Parameter (Preheat, Dwell, Nozzle Speed) müssen exakt sein. AOI prüft Oberfläche, X-Ray bestätigt Hole-fill. Für through-hole assembly sind Prozessdisziplin und Multi-Inspection entscheidend.
Assembly-Stärken: Mixed-Technology Know-how
- Advanced Equipment: mehrere Selective-Wave-Systeme.
- Process Experts: Parameter je Produkt optimiert.
- Comprehensive Inspection: AOI + X-Ray, 100% innen/außen für THT Joints.
- System Integration: THT Daten in Traceability/MES integriert.
Fazit
Automotive ADAS und EV Power PCBs verlangen Reliability und Safety auf höchstem Niveau. Einzelne Tools reichen nicht. Ein End-to-End Quality System mit SPI/AOI/X-Ray inspection als Kern—von Design über Manufacturing bis Test—ist der belastbare Weg.
DFM/DFT/DFA review, präzise Prozessüberwachung, Selective wave soldering, Fixture design (ICT/FCT) und Traceability/MES greifen ineinander. HILPCB kombiniert Equipment, Automotive-Prozesskompetenz und Quality Culture, um Services nach strengsten Automotive-Standards zu liefern—und die Zukunft der Automotive Electronics sicher zu unterstützen.
Häufig gestellte Fragen
Warum sind die Inspektionsanforderungen bei ADAS- und EV-Elektronik besonders hoch?
Weil sicherheitskritische Funktionen, Automotive-Reliability und oft auch Hochvolt-Anforderungen gleichzeitig erfüllt werden müssen.
Wie arbeiten SPI, AOI und Röntgen mit DFM, DFT und DFA zusammen?
Das Design-Review reduziert Risiken vor dem Build, während die Inspektion das reale Prozessergebnis im Fertigungsablauf absichert.
Welche weiteren Prozesse gehören meist dazu?
Selective Wave Soldering, THT-Kontrolle, ICT- oder FCT-Fixtures sowie vollständige MES-Traceability sind bei Mixed-Technology-Automotive-Boards üblich.
Was ist das Ziel dieser Qualitätsstrategie?
Das Ziel ist eine Near-Zero-Defect-Fertigung mit nachvollziehbarer Qualitätskontrolle vom Prototyp bis zur Serienproduktion.