
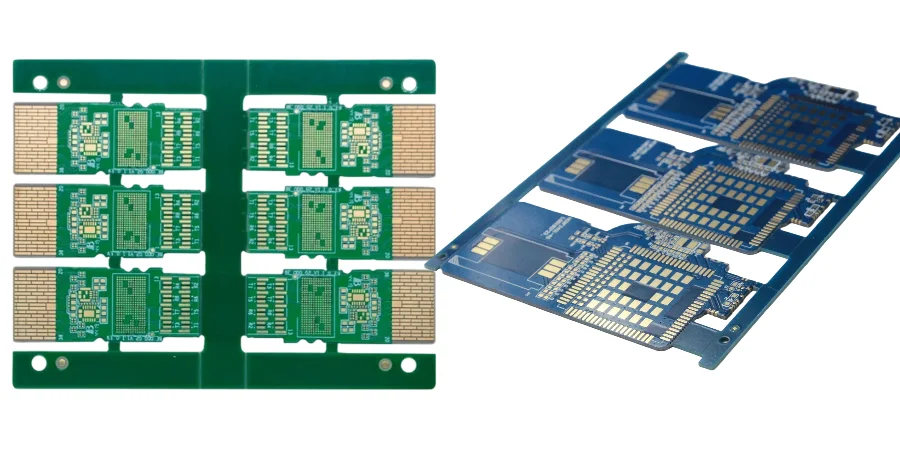
Mit dem exponentiellen Wachstum des Data-Center-Traffics wird Co-packaged Optics (CPO) zum Schlüssel, um Bandbreite und Power-Limits klassischer pluggable Optics zu durchbrechen. Als CPO Engineer weiß ich: Die Integration eines High-Speed ASIC mit einer Optical Engine auf demselben Substrat ist nicht einfach „Optik + Elektronik“, sondern eine Belastungsprobe für PCB-Design, Manufacturing und Assembly. In diesem System ist SPI/AOI/X-Ray inspection das Fundament der Quality Control – es stellt sicher, dass jedes Detail von der Solder-Paste-Print bis zur Endmontage den strengen Anforderungen entspricht, damit SI, Thermik und Langzeit-Reliability des CPO-Moduls passen.
Über den gesamten NPI EVT/DVT/PVT-Zyklus ist eine robuste Inspektionsstrategie entscheidend. Es geht nicht nur um Defect Detection, sondern um Prozessdaten als Feedback zur Optimierung von Design und Prozess. Ab First Article Inspection (FAI) nutzen wir diese Kombination, um Manufacturability zu validieren und den Übergang von Prototyp zu Serie zu stabilisieren. Dieser Artikel zeigt, wie SPI/AOI/X-Ray inspection die Kernherausforderungen von CPO-Optical-Module-PCB adressiert: Photonik-Elektronik-Interconnect, Thermomanagement, Materialwahl und komplexe Assembly.
CPO-Interconnect auf Board-Level: warum SPI/AOI/X-Ray inspection zentral ist
Das Ziel von CPO ist, die Optical Engine möglichst nah an den ASIC zu bringen, um elektrische Kanäle zu verkürzen und Power/Latency zu senken. Das führt zu extremer PCB-Komplexität: HDI, Fine-Pitch BGA/LGA Pads sowie Interposer- und RDL-Strukturen. Diese Features im Mikrometerbereich erfordern höchste Fertigungspräzision.
Der kombinierte SPI/AOI/X-Ray inspection-Flow deckt diese Risiken umfassend ab:
SPI (Solder Paste Inspection): CPO nutzt viele 0.4mm- (und kleinere) Pitch BGA und Passives. Paste-Qualität (Volumen, Fläche, Höhe, Position) entscheidet über Soldering-Erfolg. 3D SPI misst vor dem Placement jede Deposit und verhindert Opens/Bridges durch frühzeitige Erkennung von Offset, Spikes, Slump oder Missing Paste.
AOI (Automated Optical Inspection): Nach Placement und Reflow prüft AOI Position, Polarität, Orientierung, Wrong/Missing Parts sowie sichtbare Joint-Qualität. Für dichte Passives und optische Komponenten ermöglicht AOI schnelle 100% Inspection.
X-Ray (AXI): ASIC und Optical Engine sind meist BGA/LGA mit vielen Hidden Joints – ein AOI-Blindspot. X-Ray zeigt interne Solder-Strukturen und erkennt Opens, Voids, Bridges und Head-in-Pillow. Das ist kritisch für niedrige BER bei PAM4. Nur auf Flying probe test zu setzen wäre ineffizient und liefert keine physische Root-Cause.
Thermomanagement und Power Integrity: unsichtbare Risiken prüfen
CPO-Module haben extrem hohe Power Density. Wärme von ASIC und Optical Engine muss effizient abgeführt werden, sonst sinken Performance und Lifetime. Dafür braucht es Thermal-Design wie Heavy Copper PCB, große Thermal Pads und dichte Thermal-Via-Arrays.
SPI/AOI/X-Ray inspection wirkt hier als „unsichtbarer Wächter“:
- Void-Inspektion an Thermal Pads: X-Ray ist die einzige praktikable Methode, die Solder-Qualität unter Thermal Pads zu bewerten. Voids erhöhen Thermal Resistance, erzeugen Hotspots und können Throttling oder Damage verursachen. Durch Quantifizierung und klare Acceptance Criteria bleibt der Thermal Path Die → PCB → Heatsink frei.
- Power-Plane-Integrity: CPO braucht saubere, stabile Versorgung. X-Ray kann Via-Fill-Qualität (Blind/Buried Vias) in Power/GND-Layern und die Reliability von Vias auf High-Current-Pfaden prüfen – gegen IR Drop und Noise, die PI verschlechtern.
Vergleich von Inspektionsmethoden für CPO PCB
| Methode | Objekt | Kernvorteil | Limit |
|---|---|---|---|
| SPI | Paste-Print-Qualität (Volumen/Fläche/Höhe/Offset) | Verhindert Solder-Defects an der Quelle; Process Control | Sieht keine Post-Reflow-Probleme |
| AOI | Top-Side Components + sichtbare Joints | Sehr schnell, ideal in-line | Keine Hidden Joints (BGA/LGA) |
| X-Ray (AXI) | BGA/LGA, PTH Fill, interne Voids | Einzige Methode für Hidden Joints/Innenfehler | Höhere Kosten, langsamer; Sampling oder Critical-Area 100% |
| Flying Probe Test | Elektrische Connectivity (Open/Short) | Keine Fixture nötig; flexibel für Prototypen/Small Batch | Keine Aussage zu Solder/Physik; langsam |
NPI Quality Gate: von FAI zur Serie
Im NPI EVT/DVT/PVT sind schnelle Iteration und Root-Cause-Finding entscheidend. First Article Inspection (FAI) ist das erste große Gate: nicht nur Dimensions-/Funktionscheck, sondern ein kompletter Prozess-Check.
Im CPO-FAI liefert SPI/AOI/X-Ray inspection harte Daten. Die ersten Boards werden tiefgehend (oft 100%) geprüft und gegen Gerber/BOM/CAD verglichen. SPI hilft bei Stencil/Print-Tuning, AOI-Logs validieren Placement Accuracy, X-Ray-Reports steuern Reflow-Optimierung.
Mit datenbasierter First Article Inspection (FAI) in NPI EVT/DVT/PVT können wir:
- DFM validieren: Yield-Risiken im Design früh erkennen.
- Prozess-Baseline fixieren: stabile Parameter für die Serie definieren.
- Qualitätsstandards festlegen: Accept/Reject-Kriterien und gemeinsame QC-Sprache schaffen.
Diese frühe, datengetriebene Quality Control ist effizienter als spätes Debugging nach FCT-Fehlern. HILPCB Prototype Assembly ist darauf ausgelegt, Designs früh zu verifizieren.
Material- und Substrat-Reliability: Low CTE und Warpage Control
CPO stellt extreme Anforderungen an Substratmaterialien. Um die sehr niedrige CTE von Silicon-ASIC und Optics (z. B. InP oder SiPh) zu matchen, werden Low-CTE-Materialien wie Megtron 6 oder Tachyon 100G eingesetzt. Für HDI ähnelt die Fertigung oft IC Substrate PCB.
CTE-Mismatch ist ein Haupttreiber für Langzeit-Ausfälle. Thermal Cycling erzeugt hohe Stress in Joints bis hin zu Fatigue-Cracks. Zusätzlich können komplexe Stackups und asymmetrische Copper Distribution zu Warpage im Reflow führen – kritisch für Fiber-Array-Alignment und BGA-Qualität.
X-Ray ist hier erneut unverzichtbar. Mit 3D X-Ray/CT können wir:
- Warpage-Effekt bewerten: Joint-Deformationen (Stretch/Compression) sichtbar machen.
- Reliability-Tests überwachen: nach Burn-in/Temperature Cycling Micro-Cracks non-invasive detektieren.
HILPCB CPO-Substrat-Fertigungskapazitäten
- Material-Support: Megtron- und Tachyon-Serien, Rogers sowie weitere Low CTE / Ultra-low Loss Materialien.
- Fine-Line: min. Line/Space 25μm/25μm, IC-Substrate-Level Präzision.
- Advanced Stackup: bis zu 50 Layer und Anylayer HDI.
- Warpage Control: via Lamination-Prozess und Stack-Symmetrie Warpage <0.5%.
- High-Precision Toleranzen: strikte Kontrolle von Thickness/Impedance/Registration für konsistente [High-Speed PCB](/products/high-speed-pcb).
Komplexe Assembly absichern: THT und Selective wave soldering
Auch wenn CPO überwiegend SMT ist, werden für Backplane-/Cable-Interfaces oft High-Reliability-Connectoren per THT/through-hole soldering benötigt. Auf dichten Boards ist das schwierig; klassische Wave Soldering erzeugt eine weitere Full-Board-High-Temp-Belastung, die häufig nicht akzeptabel ist.
Selective wave soldering ist daher ideal: ein Micro-Nozzle lötet nur definierte THT-Joints, mit minimaler Heat-Affected-Zone.
Auch hier bleibt Inspection entscheidend: AOI prüft Fillet/Bridging, X-Ray bewertet PTH Solder Fill für IPC-A-610 Class 3 (typ. >75%). Unzureichender Fill bei THT/through-hole soldering gefährdet elektrische und mechanische Reliability.
Ergänzung durch Electrical Test: Rolle von Flying probe test
SPI/AOI/X-Ray inspection deckt physische/strukturelle Defekte ab, Electrical Test verifiziert Connectivity/Funktion. In der CPO-Produktion ist Flying probe test besonders flexibel.
Im Gegensatz zu ICT mit teuren Fixtures nutzt Flying probe test bewegliche Probes und generiert Programme aus CAD-Daten. Besonders geeignet für:
- Prototypen/Small Batch: häufige Design-Änderungen in NPI EVT/DVT/PVT.
- Diagnose: bei FCT-Fehlern ohne klare physische Defekte hilft Flying Probe beim Net-Finding.
- High-Density-Zonen: Zugriff auf sehr kleine Pads/Vias ohne Standard-Testpunkte.
Zusammen mit SPI/AOI/X-Ray inspection entsteht eine starke Kombination aus Prozess- und Electrical-Verifikation.
Vorteile der HILPCB-Assembly-Services
- ✔One-Stop: PCB-Fertigung, Sourcing, SMT/THT, Test als komplette [Turnkey Assembly](/products/turnkey-assembly)-Lösung.
- ✔Equipment: DEK Printer, Panasonic NPM, 10-Zonen-Reflow, plus in-line SPI, AOI und 3D X-Ray.
- ✔Prozess-Know-how: stark in Selective wave soldering und THT/through-hole soldering für Mixed-Technology-Boards.
- ✔Strenge QC: konsequentes First Article Inspection (FAI) sowie Tests inkl. Flying probe test und FCT nach Bedarf.
Richtung Zero Defect: datengetriebene Prozessoptimierung
Der Wert von SPI/AOI/X-Ray inspection geht weit über „Ausschuss finden“ hinaus: entscheidend sind Prozessdaten (Paste Volume, Placement Offset, Void Rate usw.). In SPC integriert, ermöglichen sie:
- Trend-Analyse & Early Warning: Drift erkennen (z. B. Stencil Clogging).
- Root-Cause Traceability: SPI/AOI/X-Ray mit Maschinenlogs korrelieren.
- Closed-Loop Optimierung: Parameter upstream anpassen, z. B. Reflow-Profil oder Design-Verbesserungen.
Für ultra-komplexe Produkte wie CPO ist das datengetriebene Lean-Prinzip der Weg zu „Zero Defect“.
Fazit
Die Umstellung auf CPO in Data-Center-Optical-Modules bringt neue Herausforderungen in Manufacturing und Assembly. Um Photonik-Elektronik-Co-Design, strikte Thermal-/Power-Budgets und micron-level Assembly sicher zu beherrschen, braucht es eine umfassende Quality-Control-Architektur. SPI/AOI/X-Ray inspection ist deren Kern – sie stellt sicher, dass von Paste bis Hidden Joints alles kontrolliert ist.
In Kombination mit First Article Inspection (FAI) und Flying probe test über den gesamten NPI EVT/DVT/PVT-Zyklus lässt sich Performance, Reliability und Manufacturability systematisch absichern. HILPCB liefert nicht nur Fertigung und Assembly, sondern versteht sich als Quality Partner auf dem Weg zu CPO-Innovationen.
Häufig gestellte Fragen
Warum sind Optical Modules schwierig zu inspizieren?
Sie kombinieren hochdichte elektrische Interconnects, verdeckte Lötstellen, thermische Empfindlichkeit und enge Assembly-Toleranzen.
Was leistet die Röntgeninspektion zusätzlich?
Sie macht Hidden Joints, Voiding und ausrichtungsbedingte Defekte sichtbar, die mit rein visueller Inspektion kaum sicher erkennbar sind.
Warum werden Inspektionen mit FAI und Flying Probe Test kombiniert?
Weil damit First-Build-Korrektheit, elektrische Konnektivität und verdeckte Assembly-Qualität vor dem Skalieren abgesichert werden.
Wie unterstützt das den NPI-Prozess?
Engineering-Teams erhalten schnelleres Feedback in EVT, DVT und PVT, sodass Manufacturability und Reliability vor dem Ramp-up verbessert werden.