
Im Bereich der erneuerbaren Energien dienen Wechselrichter als zentraler Knotenpunkt, der Stromerzeugungseinheiten mit dem Netz verbindet. Ihre Leistung, Zuverlässigkeit und Sicherheit bestimmen direkt die Effizienz und den Return on Investment des gesamten Systems. Diese Geräte müssen über längere Zeiträume unter rauen Hochspannungs- und Hochstrombedingungen stabil arbeiten, was beispiellose Anforderungen an ihre internen Leiterplatten (PCBs) stellt. Um diesen Herausforderungen zu begegnen, ist ein umfassendes und präzises Qualitätskontrollsystem unerlässlich, und die SPI/AOI/Röntgeninspektion bildet den Eckpfeiler dieses Systems. Sie ist nicht nur ein Werkzeug zur Fehlererkennung, sondern eine entscheidende Schutzmaßnahme, die den gesamten Produktlebenszyklus – von der Designvalidierung bis zur Massenproduktion – abdeckt und sicherstellt, dass Stromanschlüsse, Wärmemanagement und elektrische Leistung den höchsten Standards entsprechen. Als Netzanschluss- und Sicherheitskonformitätsingenieure wissen wir, dass selbst der geringste Fertigungsfehler, wie z. B. Lötstellenhohlräume, kalte Lötstellen an Steckverbindern oder Kontaktprobleme an Stromschienen, unter Hochleistungslasten zu katastrophalen Ausfällen eskalieren kann, was zu Geräteausfallzeiten oder sogar Sicherheitsvorfällen führt. Daher befasst sich dieser Artikel damit, wie die SPI/AOI/Röntgeninspektion grundlegende Herausforderungen bei der Herstellung von Wechselrichter-Leiterplatten angeht, einschließlich Stromschienen-zu-Anschluss-Verbindungen, Konsistenz des Crimp- und Lötprozesses sowie EMI-Wärme-Co-Design, um sicherzustellen, dass jede das Werk verlassende Leiterplatte den Anforderungen an Hochspannung und Hochstrom sicher standhalten kann. Wir werden analysieren, wie diese fortschrittlichen Inspektionstechnologien in die NPI EVT/DVT/PVT-Phasen integriert werden, um eine robuste Datenunterstützung für die außergewöhnliche Leistung des Produkts zu bieten.
Stromschienen und Anschlüsse: Kontaktwiderstand, thermische Effekte und Montagefestigkeit
Die Kernfunktion von Wechselrichtern für erneuerbare Energien besteht darin, Leistungen im Kilowatt- bis Megawattbereich zu verarbeiten, was bedeutet, dass Leiterplatten Ströme von Hunderten von Ampere führen müssen. Herkömmliche Kupferleiterbahnen reichen nicht mehr aus und werden stattdessen durch Dickkupferfolien, eingebettete Stromschienen und hochspezifizierte Anschlüsse ersetzt. Die Qualität dieser Leistungsverbindungskomponenten wirkt sich direkt auf zwei kritische Systemmetriken aus: Effizienz und Zuverlässigkeit. Zunächst weist jeder Verbindungspunkt einen Kontaktwiderstand auf. Gemäß dem Joule'schen Gesetz (P = I²R) erzeugt selbst ein Kontaktwiderstand im Milliohm-Bereich unter hundert Ampere Strom einen erheblichen Leistungsverlust, der als Wärme abgeführt wird. Diese zusätzliche Wärme oder der Temperaturanstieg ist einer der größten Herausforderungen beim Design von Wechselrichter-Leiterplatten. Ein übermäßiger Temperaturanstieg beschleunigt die Bauteilalterung, reduziert die Systemeffizienz und kann sogar Verbindungspunkte schmelzen, was potenziell Brände verursachen kann.
Die SPI/AOI/Röntgeninspektion spielt in diesem Zusammenhang eine unersetzliche Rolle:
- AOI (Automatische Optische Inspektion): Bei verschraubten Stromschienen oder gecrimpten Anschlüssen prüft die AOI schnell die Montagegenauigkeit, einschließlich Position, Ausrichtung, vollständigen Sitz und das Vorhandensein von Befestigungselementen. Sie gewährleistet die Robustheit der mechanischen Verbindung und legt damit den Grundstein für die nachfolgende elektrische Leistung.
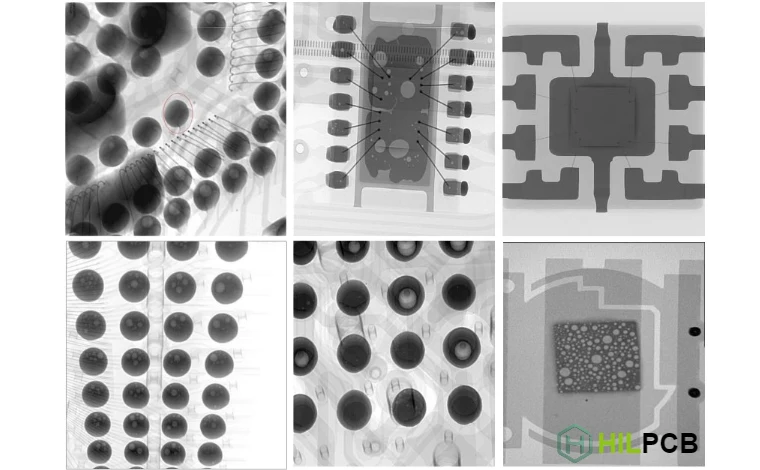
- Röntgeninspektion: Bei großen Anschlüssen oder eingebetteten Stromschienen, die auf PCBs gelötet sind, ist die interne Qualität der Lötstellen entscheidend für den Kontaktwiderstand. Röntgenstrahlen durchdringen Komponenten, um Lötstellenstrukturen klar sichtbar zu machen, und identifizieren sowie quantifizieren präzise Hohlraumanteile. Lötstellenhohlräume reduzieren signifikant die Querschnitte der Strompfade, was zu lokalisierten Stromdichtespitzen und erhöhtem Kontaktwiderstand führt. Durch die Durchsetzung strenger Hohlraumanteil-Standards (z.B. IPC-A-610) und den Einsatz von 100%igen oder stichprobenartigen Röntgeninspektionen können Hersteller Hotspots, die durch schlechtes Löten verursacht werden, an der Quelle eliminieren. Für komplexe THT/Durchsteckmontage-Lötverbindungen ist Röntgen die einzige zuverlässige Methode, um die Lochfüllraten und die Integrität der Lötstellen zu überprüfen. Darüber hinaus nutzen wir während der Erstmusterprüfung (FAI)-Phase des Produkts Röntgenstrahlen, um eine gründliche Analyse der kritischen Stromverbindungspunkte des Erstmusters durchzuführen und einen Goldstandard zu etablieren. Dieser Erstmusterprüfungs (FAI)-Bericht, der detaillierte Röntgenbilder und -daten enthält, dient als Maßstab für die Einrichtung von AOI- und Röntgenverfahren in der nachfolgenden Massenproduktion, um die Konsistenz aller Produkte zu gewährleisten. HILPCB verfügt über umfassende Erfahrung im Umgang mit Leiterplatten mit hoher Kupferauflage und integriert fortschrittliche Inspektions Technologien nahtlos in Fertigungsprozesse, um sicherzustellen, dass jeder Hochstrom-Verbindungspunkt felsenfest ist.
Crimp- und Lötprozesse: Prozessfenster definieren und Konsistenzvalidierung erreichen
Eine zuverlässige elektrische Verbindung entsteht aus einem stabilen und kontrollierten Herstellungsprozess. Für Stromverbindungen in Wechselrichter-Leiterplatten sind die primären Methoden das Crimpen und Löten. Die SPI/AOI/Röntgeninspektion bietet eine geschlossene Qualitätsüberwachung für diese Prozesse und stellt sicher, dass sie immer innerhalb des optimalen Prozessfensters arbeiten.
Konsistenzvalidierung für Crimpprozesse: Crimpen ist ein Prozess, bei dem Klemmen und Drähte durch mechanische Verformung fest miteinander verbunden werden. Eine perfekte Crimpverbindung sollte intern eine luftdichte Kaltverschweißung mit extrem niedrigem Widerstand und ausgezeichneter mechanischer Festigkeit bilden. Die Crimpqualität wird jedoch von Faktoren wie Crimphöhe, Werkzeugverschleiß und Bedienertechnik beeinflusst. Traditionelle Validierungsmethoden umfassen die zerstörende Querschnittsanalyse, die kostspielig und für die Massenproduktion ungeeignet ist. Während AOI das äußere Erscheinungsbild von Crimpverbindungen, wie die Glockenform und die Drahtüberstandslänge, überprüfen kann, kann es die interne Verdichtung nicht beurteilen. Hier kann die hochauflösende Röntgeninspektion, obwohl nicht häufig verwendet, die Verformung der internen Drahtlitzen bei kritischen Anwendungen oder der Fehleranalyse zerstörungsfrei beobachten und so zur Beurteilung der Crimpqualität beitragen. Noch wichtiger ist, dass während der NPI EVT/DVT/PVT-Phasen strenge Zugkrafttests und Querschnittsanalysen von gecrimpten Proben, kombiniert mit AOI-Daten, ein robustes Prozessfenster präzise definieren können.
Präzisionskontrolle für Lötprozesse: Löten ist der Kern der Wechselrichter-Leiterplattenmontage. Insbesondere bei komplexen Platinen mit gemischten SMT- und Durchsteckkomponenten sind die Auswahl und Steuerung der Lötprozesse entscheidend.
- SPI (Lötpasteninspektion): Bei großen SMT-Bauteilen wie Leistungs-MOSFETs und IGBT-Modulen, die auf Leiterplatten montiert sind, wirkt sich die Lötqualität ihrer Wärmeleitpads direkt auf die Wärmeableitungseffizienz aus. SPI führt unmittelbar nach dem Lötpastendruck eine 3D-Inspektion durch, bei der Volumen, Fläche, Höhe und Versatz der Lötpaste präzise gemessen werden. Dies gewährleistet ausreichend und gleichmäßiges Lot für das nachfolgende Reflow-Löten und verhindert kalte Lötstellen und schlechte Wärmeableitung aufgrund unzureichender Lötpaste an der Quelle.
- Selektives Wellenlöten: Für hochdichte Durchsteckkomponenten wie große Kondensatoren, Induktivitäten und Steckverbinder ist das Selektive Wellenlöten ein ideales Verfahren. Es zielt präzise auf bestimmte Bereiche zum Löten ab und vermeidet Auswirkungen auf benachbarte SMT-Komponenten. Allerdings müssen seine Prozessparameter (Düsentyp, Lötzeit, Stickstoffflussrate usw.) präzise gesteuert werden. AOI und Röntgen bilden hier eine perfekte Kombination. AOI inspiziert die Oberflächenbenetzbarkeit, Form und Defekte wie Brücken oder Lotkügelchen, während Röntgen tiefer geht, um zu prüfen, ob die Durchkontaktierungs-Lotfüllung den IPC-Standards entspricht (typischerweise >75%) und verborgene interne Kurzschlüsse oder Hohlräume identifiziert. Durch die kontinuierliche Überwachung des Prozesses des Selektiven Wellenlötens kann eine hohe Qualität und Zuverlässigkeit für das THT/Durchstecklöten gewährleistet werden. Bei HILPCB bieten wir unseren Kunden eine hochkonsistente und zuverlässige Lötqualität durch einen strengen THT-Bestückungsprozess, kombiniert mit Online-SPI-, AOI- und Offline-Röntgeninspektionen.
Inspektionsprozess für kritische Verbindungspunkte von Wechselrichter-Leiterplatten
- Designphase (DFM/DFA): Zusammenarbeit mit Kunden zur Optimierung von Stromschienen-, Anschluss- und Dickkupfer-Layouts, um Herstellbarkeit und Prüfbarkeit zu gewährleisten. Bewertung von Wärmepfaden und EMI-Abschirmungsanforderungen.
- NPI EVT/DVT/PVT-Phasen:
- Durchführung einer umfassenden Erstmusterprüfung (FAI) zur Festlegung von Inspektions-Benchmarks.
- Durchführung der Überprüfung elektrischer Eigenschaften mittels Flying-Probe-Test, um offene oder Kurzschlüsse auszuschließen.
- Durchführung einer Querschnittsanalyse kritischer Lötstellen mittels Röntgen, Optimierung der Prozessparameter für Selektivwellenlöten und Reflow-Löten.
- Lötpastendruck (SMT): 100 % Online-SPI-Inspektion zur Überwachung der Lötpastendruckqualität und zur Vermeidung von Lötfehlern.
- Nach dem Reflow-Löten/Selektiven Wellenlöten:
- 100 % Online-AOI-Inspektion zur Überprüfung der Bauteilplatzierung, des Aussehens der Lötstellen, der Polarität usw.
- Durchführung einer Chargen-Röntgeninspektion an BGA-, QFN- und kritischen Leistungsbauteil-Lötstellen, mit Fokus auf Hohlraumrate und interne Defekte.
- Endmontage und Prüfung: Funktionstests (FCT) und Alterungstests, kombiniert mit rückverfolgbaren Inspektionsdaten, gewährleisten die Qualität des Endprodukts.
EMV- und Wärmemanagement-Co-Design für Hochstrompfade
Bei Wechselrichtern sind die Hochstrompfade mit Hochfrequenzschaltung nicht nur die primären Wärmequellen, sondern auch starke Quellen elektromagnetischer Störungen (EMV). Ein effektives Wärmemanagement und eine effektive EMV-Kontrolle sind entscheidend, um einen stabilen Wechselrichterbetrieb und die Einhaltung der netzgekoppelten Sicherheitszertifizierungen zu gewährleisten. Das Leiterplattendesign selbst ist der Kern ihrer Synergie, und die SPI/AOI/Röntgeninspektion dient als Schlüsselwerkzeug, um zu überprüfen, ob die Designabsicht während der Fertigung perfekt umgesetzt wird.
Überprüfung der Integrität des Wärmemanagementpfads: Moderne Wechselrichter-Leiterplatten verwenden häufig hochwärmeleitende Leiterplatten-Materialien und -Designs, wie z. B. große Kupferflächen, Anordnungen von thermischen Vias und freiliegende Kupferbereiche, die direkt mit Kühlkörpern in Kontakt stehen. Diese Designs zielen darauf ab, Leistungshalbleitern einen Wärmeableitungspfad mit geringem thermischem Widerstand zu bieten.
- AOI spielt hier eine Rolle, indem sie die Oberflächenintegrität dieser kritischen Merkmale überprüft. Zum Beispiel kann sie überprüfen, ob thermische Vias versehentlich von Lötstopplack bedeckt sind oder ob freiliegende Kupferbereiche Kratzer oder Verunreinigungen aufweisen, was die thermische Leistung erheblich beeinträchtigen könnte.
- Röntgen geht tiefer. Bei thermischen Vias, die zwischen Schichten vergraben oder von großen Bauteilen bedeckt sind, kann Röntgen die Gleichmäßigkeit und Integrität ihrer internen Beschichtung überprüfen. Noch wichtiger ist, dass bei Leistungsbauteilen (wie TO-247- oder LGA-gekapselten Leistungsmodulen), die direkt auf thermische Pads der Leiterplatte gelötet werden, der Hohlraumanteil der Lötstellen den thermischen Widerstand direkt bestimmt. Eine mit Hohlräumen gefüllte Lötstelle reduziert die Wärmeleitfähigkeit erheblich. Durch präzises Messen der Hohlraumprozentsätze mit Röntgen und deren Vergleich mit den Designspezifikationen können Produkte mit potenziellen thermischen Risiken effektiv ausgesiebt werden.
Fertigungssicherung für EMI-Kontrolldesigns: Um EMI zu unterdrücken, verwenden Designer Methoden wie Erdungsschirme, Filterschaltungen und kontrollierte Schleifenbereiche. Die Realisierung dieser Designs hängt ebenfalls von einer präzisen Fertigung ab.
- Hochgeschwindigkeits-Signalintegrität: Die Frequenz von Wechselrichter-Steuersignalen (z.B. PWM-Ansteuersignale) nimmt zu, was eine strengere Impedanzkontrolle für Leiterbahnen erfordert. AOI kann Leiterbahnbreite und -abstand präzise messen, um die Einhaltung der Impedanz-Designanforderungen sicherzustellen, wodurch Signalreflexion und Übersprechen reduziert und EMI gesenkt werden.
- Zuverlässigkeit der Masseverbindung: Eine niederohmige, durchgehende Massefläche ist die Grundlage der EMI-Abschirmung. Röntgen kann die Lötqualität kritischer Massevias und die Zuverlässigkeit der Masseverbindungen in Mehrlagenplatinen prüfen, wodurch EMI-Leckagen durch schlechte Erdung verhindert werden. Während der frühen NPI EVT/DVT/PVT-Phasen können Flying-Probe-Tests schnell die Korrektheit aller Netzwerkverbindungen, einschließlich komplexer Masseverbindungsnetzwerke, überprüfen und so Vertrauen für nachfolgende EMI-Tests schaffen.
Indem Designanforderungen in spezifische, messbare Fertigungskennzahlen übersetzt und diese systematisch mit SPI/AOI/Röntgeninspektion überprüft werden, stellt HILPCB sicher, dass die synergetischen Effekte von Wärmemanagement- und EMI-Kontrolldesigns auf jeder Leiterplatte getreu widergespiegelt werden.
Zuverlässigkeit und Wartbarkeit: Steckverbinder, Klemmenersatz und Überlegungen zum gesamten Lebenszyklus
Anlagen für erneuerbare Energien sind typischerweise für eine Lebensdauer von 20-25 Jahren ausgelegt, was bedeutet, dass ihre internen Komponenten eine extrem hohe Langzeitverlässlichkeit aufweisen müssen, während die Wartbarkeit über ihren gesamten Lebenszyklus hinweg berücksichtigt wird. Die SPI/AOI/Röntgeninspektion garantiert nicht nur die anfängliche Produktqualität im Werk, sondern liefert auch kritische Daten zur Bewertung der Langzeitverlässlichkeit und zur Anleitung der Feldwartung.
Die Grundlage der Langzeitverlässlichkeit: Wechselrichter unterliegen während des Betriebs häufigen thermischen Zyklen und mechanischen Vibrationen. Lötstellen, die bei anfänglichen Röntgeninspektionen Mikrorisse oder übermäßige Hohlräume aufweisen, werden mit hoher Wahrscheinlichkeit unter anhaltender Belastung versagen, selbst wenn sie die Werksfunktionstests bestehen. Daher ist das Aussortieren dieser potenziellen „Zeitbomben“ während der Fertigungsphase durch eine rigorose SPI/AOI/Röntgeninspektion die erste und wichtigste Verteidigungslinie zur Gewährleistung der Langzeitverlässlichkeit. Insbesondere bei schweren Komponenten in der THT/Durchstecklötung sind die mechanische Festigkeit und die Ermüdungsbeständigkeit der Lötstellen von größter Bedeutung, was die Röntgeninspektion zu einer Schlüsselmethode zur Bewertung der Langzeitverlässlichkeit macht.
Design für Wartbarkeit und Konsistenz: Während des Lebenszyklus eines Wechselrichters müssen bestimmte Komponenten (z. B. Lüfter, Kondensatoren, Steckverbinder) möglicherweise ersetzt werden. Das Design muss die Austauschbarkeit dieser Teile berücksichtigen. Zum Beispiel die Verwendung von hochzuverlässigen Crimp- oder Schraubverbindern anstelle von Direktlötung.
- AOI kann in dieser Phase die korrekte Installation des Steckverbinders und das Einrasten des Verschlusses überprüfen, um sicherzustellen, dass Feldtechniker problemlos ein- und ausstecken können, ohne die Leiterplatte zu beschädigen.
- Bei gelöteten Komponenten, die einen Austausch vor Ort erfordern, werden die ursprünglichen Fertigungsdaten besonders kritisch. Ein umfassender Erstmusterprüfbericht (FAI), einschließlich Röntgenbildern und Prozessparametern der ursprünglichen Lötstellen, bietet präzise Anleitungen für Reparaturen und stellt sicher, dass Ersatzteile die gleichen Qualitätsstandards wie werkseitig originale erfüllen.
Der schlüsselfertige Montageservice von HILPCB konzentriert sich nicht nur auf den anfänglichen Fertigungserfolg, sondern berücksichtigt auch den gesamten Produktlebenszyklus. Durch den Aufbau einer umfassenden Inspektionsdatenbank unterstützen wir die langfristige Zuverlässigkeit und Wartbarkeit der Kundenprodukte.
Wichtige Punkte für die Inspektion von Wechselrichter-Leiterplatten
- ✅Integrität des Strompfads: Verwenden Sie Röntgen, um die Hohlraumraten in Stromschienen, Anschlüssen und Lötstellen von schweren Kupferfolien zu überprüfen und so einen geringen Kontaktwiderstand und eine überragende Strombelastbarkeit zu gewährleisten.
- ✅Wirksamkeit des Wärmemanagements: Validieren Sie die Fertigungsqualität von thermischen Vias und Wärmeableitungs-Pads durch AOI und Röntgen, um eine effiziente Wärmeübertragung von Leistungsbauelementen zu gewährleisten.
In der modernen Elektronikfertigung sind SPI/AOI/Röntgeninspektionen keine isolierten Prüfstationen mehr, sondern intelligente Knotenpunkte, die Datenerfassungs-, Analyse- und Feedbackfunktionen integrieren und datengesteuerte Entscheidungsunterstützung während des gesamten Prozesses von der Neueinführung von Produkten (NPI) bis zur Massenproduktion bieten.
Prozessoptimierung in der NPI-Phase: Während der NPI EVT/DVT/PVT-Phasen besteht das Ziel in einer schnellen Iteration, um Designs zu validieren und Prozesse zu stabilisieren.
- EVT (Engineering Verification Test): In dieser Phase mit minimaler Ausbeute wird typischerweise der Flying Probe Test für eine schnelle elektrische Verifizierung verwendet, um die Schaltungsfunktionalität ohne teure Prüfvorrichtungen zu bestätigen. Gleichzeitig führen Ingenieure detaillierte Analysen mit AOI und Röntgen an Mustern durch, um potenzielle Design- oder frühe Prozessprobleme zu identifizieren.
- DVT (Design Verification Test): Designs werden stabiler, und die Kleinserienproduktion beginnt. Dies ist die kritische Phase für eine umfassende Erstmusterprüfung (FAI). Durch gründliche SPI-, AOI- und Röntgeninspektionen von Erstmusterteilen, abgeglichen mit Designdokumenten (wie BOM- und Gerber-Dateien, die mit Tools wie BOM Viewer überprüft werden können), können alle Fertigungs- und Inspektionsparameter finalisiert werden.
- PVT (Production Verification Test): Der abschließende Verifizierungstest der Produktionslinie vor der Massenproduktion. Zu diesem Zeitpunkt sind alle automatisierten Inspektionsprogramme debuggt, und die Produktionslinie arbeitet im Tempo der Massenproduktion. Gesammelte SPI-, AOI- und Röntgen-Daten werden verwendet, um die Prozessstabilität und Wiederholbarkeit (Cpk) zu bewerten und so die Qualität für die Massenproduktion sicherzustellen.
Prozesskontrolle und Rückverfolgbarkeit in der Massenproduktion: Während der Massenproduktion verlagern sich Inspektionssysteme von der "Problemerkennung" zur "Problemvermeidung". Wenn SPI-Systeme kontinuierlich eine Fehlausrichtung der Lötpaste erkennen, alarmieren sie automatisch den vorgelagerten Schablonendrucker zur Reinigung. Wenn AOI erhöhte Bestückungsfehler für bestimmte Komponenten identifiziert, kann dies auf bestimmte Bestückungsdüsen zurückgeführt werden. Röntgen-Void-Raten-Daten können mit Reflow-Löttemperaturprofilen korreliert werden, um die thermischen Einstellungen zu optimieren.
Diese Echtzeit-Fähigkeit zur statistischen Prozesskontrolle (SPC) ist der Kern der modernen, hochwertigen Fertigung. Noch wichtiger ist, dass alle Inspektionsdaten (Bilder, Messungen, Fehlerklassifikationen) an die eindeutige Seriennummer jeder Leiterplatte gebunden sind und so eine vollständige Produktionshistorie bilden. Sollten später Probleme auftreten – sei es Kundenbeschwerden oder Feldausfälle – ermöglicht die Seriennummer eine schnelle Rückverfolgung aller Inspektionsdaten für diese Platine, was die Effizienz und Genauigkeit der Ursachenanalyse erheblich verbessert.