
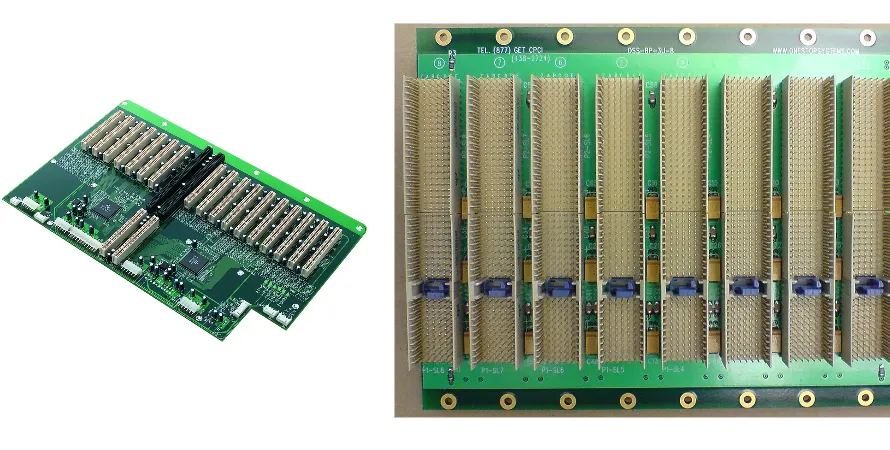
Avec l’essor de la generative AI, des LLM et du HPC, les AI servers sont devenus le moteur des data centers. Le cœur—motherboard et backplane PCB—doit supporter des exigences extrêmes de throughput et de power density. Côté compliance/reliability, une AI server motherboard PCB validation stricte n’est plus une étape finale : c’est le socle. Une distorsion SI, un hotspot ou un PDN instable peuvent coûter très cher.
Cet article couvre la validation des AI server backplane PCB : high-speed SI, PI, thermal management et mechanical reliability, ainsi que le rôle des mesures de précision et d’un partenaire comme Highleap PCB Factory (HILPCB) pour délivrer des systèmes 7x24 robustes—au-delà du simple “pass/fail”.
Pourquoi la backplane validation est critique
Trois facteurs poussent la complexité : data rate, puissance et densité.
Data rate : PCIe 5.0, PCIe 6.0 et CXL deviennent standards. Loss, reflection, crosstalk et jitter montent fortement : matériaux, stackup et routing deviennent déterminants.
Power density : 700 W+ par accelerator, >10 kW par chassis. Une faiblesse PDN entraîne IR Drop, EMI ou hotspots.
Densité : backplane PCB denses (20+ layers, HDI, BGA, connecteurs serrés) → plus de crosstalk/thermal risk et plus de contraintes manufacturing.
La AI server motherboard PCB validation doit donc démarrer tôt : simulation, fabrication, assembly et system tests—avec des objectifs électriques/thermiques/mécaniques cohérents.
High-speed SI validation : défis clés
Pour PCIe 5.0/6.0, la SI validation est souvent la plus difficile : maintenir amplitude et timing de TX à RX.
1. Channel loss budget
- Matériaux : low-loss AI server motherboard PCB (Megtron 6/7, Tachyon 100G) avec Dk/Df faibles.
- Routing : AI server motherboard PCB routing (length/width/vias) ; mesure TDR/VNA des S-parameters.
- Connecteurs/vias : optimisation HFSS + Back-drilling pour réduire stubs/reflections.
2. Impedance control
- Stackup précis, process control, mesure TDR sur coupons/traces. Un bon AI server motherboard PCB layout planifie la continuité d’impedance.
3. Crosstalk control
- Simulation NEXT/FEXT, règles 3W/5W, stripline, mesure multi-port VNA.
PCIe Gen5 vs. Gen6 : paramètres clés de SI validation
| Paramètre | PCIe 5.0 (32 GT/s, NRZ) | PCIe 6.0 (64 GT/s, PAM4) | Focus validation |
|---|---|---|---|
| Channel insertion loss budget | ~36 dB @ 16 GHz | ~32 dB @ 16 GHz (Nyquist) | Exigences plus strictes sur material loss et performance connecteurs. |
| Signaling | NRZ (non-return-to-zero) | PAM4 (4-level pulse amplitude modulation) | PAM4 est plus sensible au noise/nonlinearity ; SNR plus élevé requis. |
| BER target | 10-12 | 10-6 (pre-FEC) | FEC aide, mais impose des contraintes de linearity et de jitter. |
| Jitter & noise | Time-domain jitter (Tj, Rj, Dj) | Focus sur SNR et vertical eye opening. | Nécessite des scopes et logiciels plus avancés pour l’œil PAM4. |
PI validation sous charge AI
Objectif : tension stable malgré des steps de courant rapides.
- PDN impedance : simulation VRM→die, stratégie de decoupling (ESL/ESR), plane capacitance.
- IR Drop/current density : dimensionnement cuivre, analyse hotspots, capacité des vias (ex. Heavy copper PCB).
Thermal management validation
- CFD + mesures (thermocouples/IR camera) sous workloads.
- Thermal vias, High-Tg, Copper Coin/heat pipe si besoin.
Un AI server motherboard PCB layout robuste est un co-design électrique + thermique.
AI server PCB thermal KPI dashboard
Core device junction temperature (Tj)
< 105°C
Target: safe operating area
VRM zone temperature
< 95°C
Target: efficiency & lifetime
Peak PCB surface temperature
< 85°C
Target: prevent aging & warpage
Connector temperature
< 70°C
Target: connector reliability & SI
Mechanical reliability validation
Warpage, insertion life, HALT/HASS et via reliability (thermal shock + microsection) sont des points clés pour une backplane volumineuse.
DFM/DFA dès le design
DFM checks, recommandations stackup/matériaux low-loss AI server motherboard PCB, et considérations assembly réduisent les risques et accélèrent AI server motherboard PCB quick turn.
🚀 AI server motherboard : du design à la full validation
Simulation multi-dimensionnelle et co-manufacturing avec HILPCB pour SI ultra-high-speed et thermal reliability.
Topology PCIe 6.0, simulation end-to-end (insertion loss, IR Drop).
HDI 20–30+ layers ; diff-pair length match ; Backdrill.
Warpage control, alignment, drill aspect ratio selon HILPCB.
Prototypage low-loss (Megtron 6/7) + FAI rapide via tests automatiques.
Eye test full-load, IR scan, airflow tests pour 7x24 stable.
Automated test & fixtures (ICT/FCT)
ICT, FCT et Boundary Scan (JTAG) + Fixture design (ICT/FCT) garantissent la répétabilité en production.
HILPCB: manufacturing + validation
Capacité multilayer/HDI/backdrill, matériaux low-loss AI server motherboard PCB, VNA/TDR, AOI/X-Ray et Turnkey assembly.
Questions fréquentes
Pourquoi la validation d'une carte mère de serveur IA doit-elle couvrir ensemble les aspects électriques, thermiques, mécaniques et de fabrication ?
Parce que la fiabilité d'un serveur IA dépend de l'interaction de ces quatre domaines et non d'un seul test isolé. Une carte peut réussir un contrôle SI puis échouer plus tard à cause du warpage, de points chauds, des vibrations, d'un défaut d'assemblage ou d'une dérive process, d'où la nécessité d'une validation système dès le départ.
Quels sont les tests les plus importants pour valider une carte mère ou un backplane de serveur IA ?
L'article met en avant une stratégie multicouche combinant des outils SI comme le VNA et le TDR, des inspections de fabrication comme l'AOI et les rayons X, une validation électrique automatisée par ICT/FCT et Boundary Scan, ainsi que des essais de fiabilité comme le choc thermique ou les vibrations. Ensemble, ces méthodes vérifient à la fois la conformité de la carte et sa stabilité dans le temps.
Pourquoi les fixtures automatiques et un partenaire industriel solide sont-ils si importants pour la validation des PCB de serveurs IA ?
Parce que les cartes IA à très forte densité ne peuvent pas être validées de manière répétable avec des méthodes manuelles. Des fixtures ICT/FCT bien conçus, un flux de test automatisé stable et un fournisseur capable de relier DFM, fabrication, assemblage et laboratoire de fiabilité sont ce qui transforme une validation ponctuelle en processus de production maîtrisé.
Conclusion
La AI server motherboard PCB validation est multi-domaine. Une approche structurée et un partenaire expérimenté comme HILPCB permettent de maîtriser les risques high-speed/high-power/high-density et de livrer une backplane fiable.