
Assemblage PCB clé en main | Approvisionnement BOM, assemblage PCBA, test et traçabilité
Assemblage PCB clé en main, de la revue de nomenclature et de l'approvisionnement en composants à la fabrication de PCB, à l'assemblage PCBA, aux essais et à la livraison. Adapté aux programmes qui veulent confier matière, fabrication, qualité et traçabilité à un seul fournisseur.
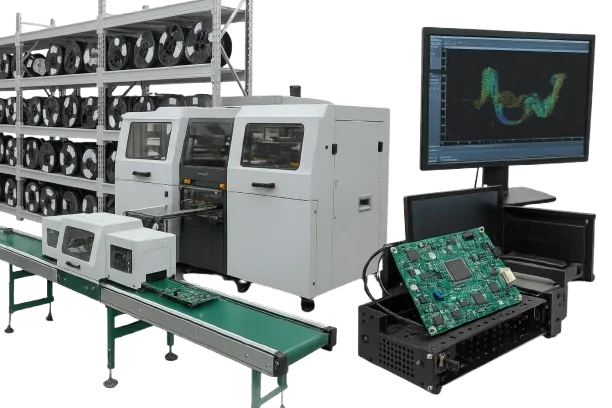
Champ d'application clé en main et excellence dans le contrôle de la chaîne d'approvisionnement
Responsabilité unique de la validation au volumeL'assemblage clé en main unifie l'approvisionnement des composants, la fabrication et les tests dans un flux de travail unique responsable, éliminant les transferts multi-fournisseurs qui entraînent souvent des retards de planning de 15 à 25 % (quinze à vingt-cinq pour cent). Notre examen précoce du nettoyage de la nomenclature vérifie l'état du cycle de vie, l'équivalence paramétrique et les alternatives ; les alertes de fin de vie sont généralement émises 6 à 12 mois (six à douze mois) avant l'arrêt pour garantir des remplacements de forme-fonction ou des achats de dernière minute.
Tous les achats passent par des distributeurs autorisés dans la mesure du possible ; lorsque les contraintes nécessitent des courtiers, nous appliquons l'authentification via une analyse XRF, une décapsulation et un criblage électrique conformément à la norme AS6081. La traçabilité des composants relie les lots de fournisseurs, les codes de date et les certificats à l'enregistrement du voyageur MES pour chaque construction.
Risque critique : L'approvisionnement et la fabrication déconnectés créent souvent des lacunes de visibilité — alternatives non suivies, codes de date mélangés ou révisions incompatibles — entraînant des échappements de qualité latents et des coûts de retouche en aval.
Notre solution : Nous déployons un approvisionnement contrôlé par AVL synchronisé avec la gestion des ECO pour les prototypes, les petits lots et les grands volumes d'assemblage. Les modifications d'ingénierie sont contrôlées par révision via notre QMS et liées directement aux données du voyageur pour une traçabilité complète en amont. Le FPY dépasse généralement 98–99 % (quatre-vingt-dix-huit à quatre-vingt-dix-neuf pour cent), avec un DPPM inférieur à 500 (cinq cents) sur les programmes matures. Les achats, l'assemblage et les tests fonctionnent tous sous IATF 16949 et ISO 13485.
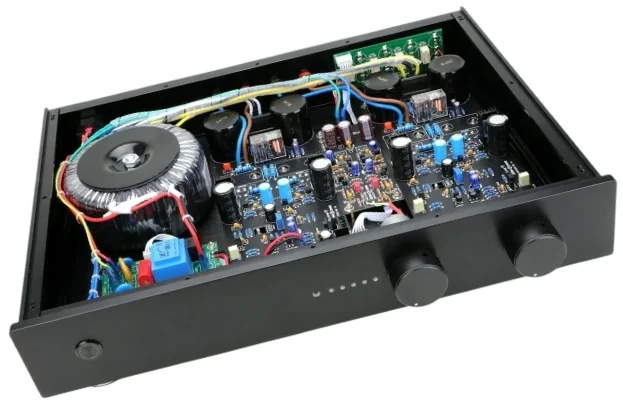
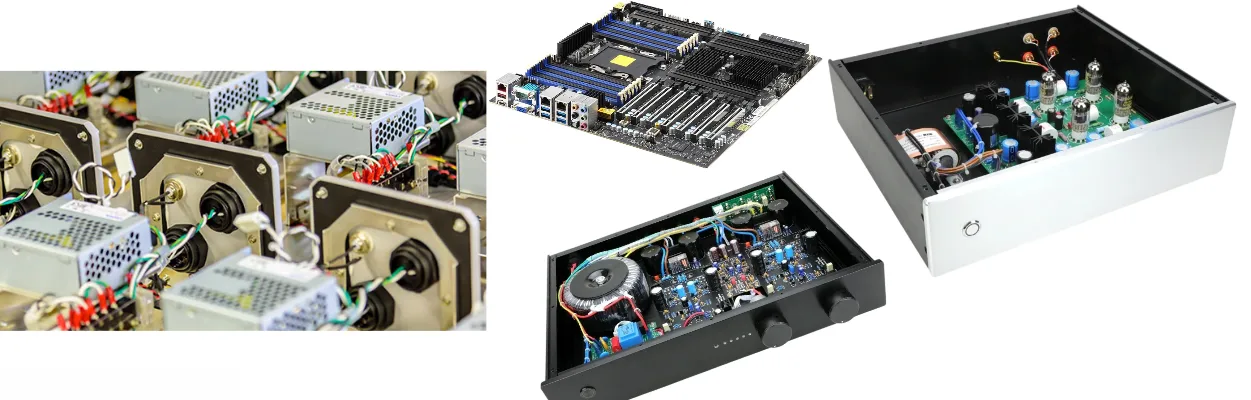
Pour la livraison finale, les programmes clés en main s'étendent naturellement à l'assemblage de boîtiers sous le même parapluie qualité, soutenant la visibilité de la chaîne d'approvisionnement et les audits clients. Pour l'alignement de la fabricabilité de la conception, consultez nos lignes directrices DFM et nos cadres de contrôle des changements ECO.
- Surveillance du cycle de vie de la nomenclature avec gestion proactive de la fin de vie
- Qualification des alternatives (généralement 3 à 5 sources — trois à cinq sources)
- Stratégies de logistique consolidée et de stock tampon
- Examens unifiés DFM/DFT avant engagement
- Transition directe vers l'assemblage de boîtiers après validation au niveau de la carte
🚀 Demande de Devis Rapide
📋 Obtenir Capacités Complètes
Contrôle de processus, couverture de test et intégration système
Impression → Placement → Refusion avec vérification multi-étapesLe SPI 3D maintient le volume de pâte dans une plage de ±10% (plus ou moins dix pour cent) ; les contrôles visuels de placement maintiennent une précision de ±8–25 μm (plus ou moins huit à vingt-cinq micromètres). Les profils de refusion (rampe, trempage, TAL, pic) sont enregistrés pour la reproductibilité. L'AOI post-refusion et des échantillons de rayons X traitent les joints cachés. Pour les cartes mixtes, nous ajoutons des trous traversants via soudure sélective ou à la vague avec azote pour réduire l'oxydation d'environ ~50–70% (cinquante à soixante-dix pour cent).
La stratégie de test combine ICT (défauts de fabrication), sonde mobile (flexibilité pour les petits volumes), balayage de limite (numérique) et des tests fonctionnels au niveau système. Lorsque la conception est stable, nous passons à une assemblage en volume ou bouclons la boucle via un montage en boîtier avec chargement du firmware et configuration finale.
- SPI/AOI 3D avec détection de défauts typiquement >95% (supérieure à quatre-vingt-quinze pour cent)
- Échantillon de rayons X pour les critères de vide BGA/QFN (≤25% — inférieur ou égal à vingt-cinq pour cent)
- Planification ICT/FCT/balayage de limite lors du NPI
- Revêtement conformant 25–75 μm (vingt-cinq à soixante-quinze micromètres) lorsque spécifié
- Sérialisation au niveau unitaire avec enregistrements MES
Capacités Techniques d'Assemblage Clé en Main
Capacités clé en main pour l'approvisionnement de la nomenclature, la production PCBA, les essais et la traçabilité
| Paramètre | Capacité Standard | Capacité Avancée | Norme |
|---|---|---|---|
Type de service | Kitted / Partiel Clé en Main | Clé en Main Complet + Assemblage de Boîtier | Périmètre du service |
Types d'assemblage | SMT, THT | Technologie mixte, PoP/SiP, BGA à pas fin | IPC-A-610 / J-STD-001 |
Types de cartes | FR-4, Multicouche | Rigide-Flexible, Flexible, MCPCB, Céramique | IPC-6012/6013 |
Taille des composants | 0201, pas de 0,4 mm (zéro point quatre millimètre) | 01005, BGA/CSP de 0,2–0,25 mm (zéro point deux à zéro point deux cinq) | IPC-7351 |
Précision de placement | ±25 μm @ 3σ (plus/minus vingt-cinq micromètres à trois sigma) | ±8 μm @ 3σ (plus/minus huit micromètres à trois sigma) | Spécification machine |
Inspection | SPI 3D, AOI 2D/3D | Rayons X (AXI), contrôle de propreté ionique | IPC-A-610 / IPC-CH-65B |
Essais | FCT (fonctionnel) | ICT, sonde volante, balayage de limite, rodage | Spécification client |
Traçabilité | Enregistrements par lot | Sérialisation unitaire + suivi des lots de composants | QMS |
Délai de fabrication | 5–10 jours (cinq à dix jours) | 24–48 h (vingt-quatre à quarante-huit heures) tour rapide | Planning de production |
Prêt à démarrer votre projet PCB ?
Que vous ayez besoin de prototypes simples ou de productions complexes, nos capacités de fabrication avancées garantissent une qualité supérieure et une fiabilité. Obtenez votre devis en seulement 30 minutes.
À vérifier : quand choisir le clé en main
Choisir le clé en main lorsque sourcing BOM, fabrication PCB, build PCBA, test et dossiers de livraison doivent être gérés ensemble.
- Adapté: sourcing BOM, fabrication PCB, test PCBA et traçabilité unifiée
- Moins adapté: si le projet relève encore du prototype pur, d’une décision matière seule ou d’un autre process plus proche
- Données devis: BOM, Gerber/ODB++, pick-and-place ou perçages, plans, exigences de test, quantité cible, emballage et standard qualité
- Pages liées: pcb-assembly, large-volume-assembly, box-build-assembly
Choisir le bon parcours produit
- assemblage clé en main: à utiliser lorsque ce process est le principal moteur du projet.
- pcb-assembly: à utiliser lorsque ce périmètre voisin correspond mieux au build.
- large-volume-assembly: à utiliser lorsque le sourcing, le volume ou la responsabilité process pointe vers cette page.
- box-build-assembly: à utiliser lorsque l’assemblage aval ou le périmètre système s’élargit.
Directives d'optimisation clé en main DFM/DFA/DFT
Planifiez l'accès aux tests tôt : points de test ≈0,75 mm de diamètre sur un pas de 2,54 mm (environ zéro virgule soixante-quinze millimètres sur deux virgule cinquante-quatre millimètres) supportent les tests ICT par lit de clous ; les conceptions serrées peuvent s'appuyer sur des tests par sonde volante ou scan de frontière. Alignez la conception du pochoir avec le mélange de composants—consultez nos notes sur la conception de pochoir—et contrôlez un ratio de transfert de pâte >0,66 (supérieur à zéro virgule soixante-six). Pour les BGA, évitez les vias ouverts ; utilisez des vias en pad remplis/planarisés pour maintenir la coplanarité à ±25 μm (plus ou moins vingt-cinq micromètres). Pour une transparence des devis, consultez le guide devis d'assemblage.
Besoin d'une révision experte du design ?
Notre équipe d'ingénieurs fournit une analyse DFM gratuite et des recommandations d'optimisation
Processus de fabrication clé en main complet
Processus : validation BOM → approvisionnement → IQC/MSL à réception → SMT (impression/SPI/placement/reflow) → AOI/X-ray → THT (vague/sélectif) → nettoyage/revêtement → test (ICT/FCT/scan de frontière) → assemblage de boîtier. Les profils sans plomb SAC305 atteignent généralement un pic de 245–250 °C (deux cent quarante-cinq à deux cent cinquante degrés Celsius) avec un temps au-dessus du liquidus de 60–90 s (soixante à quatre-vingt-dix secondes). Le préchauffage de soudure sélective à 100–130 °C (cent à cent trente degrés Celsius) protège les composants SMT voisins avec des zones d'exclusion de 3–5 mm (trois à cinq millimètres).
Gestion du cycle de vie et atténuation des risques
Nous surveillons les tendances du cycle de vie et des allocations, proposant des alternatives avec des vérifications de forme-fonction. Les articles à long délai reçoivent des recommandations de stock tampon (généralement 4–8 semaines — quatre à huit semaines). Le risque de contrefaçon est contrôlé par inspection et criblage électrique/XRF. Pour les contraintes RF ou thermiques, coordonnez les matériaux avec les équipes PCB haute fréquence, PCB Rogers, ou PCB céramique.
Systèmes de qualité intégrés et métriques de performance
Qualité d'exécution selon IPC-A-610 Classe 2/3, avec tableaux de bord SPC suivant le volume de pâte, les décalages de placement et le FPY. L'AOI détecte la polarité/alignement ; les rayons X vérifient les joints cachés (vides BGA ≤25% — inférieur ou égal à vingt-cinq pour cent). Les tests de stress environnemental (cyclage thermique, vibration) et de propreté soutiennent les programmes haute fiabilité. Consultez les notes sur le contrôle qualité PCBA et ISO 9001 pour la documentation et la préparation aux audits.
Ingénierie de la valeur et coût total de possession
L'utilisation des panneaux améliore généralement l'efficacité matérielle de 10–20% (dix à vingt pour cent) ; les achats consolidés réduisent les dépenses en composants de 10–25% (dix à vingt-cinq pour cent). Une gestion de projet unifiée réduit les frais de coordination de 30–50% (trente à cinquante pour cent). Notre optimisation BOM et planification des devis révèlent des économies précoces sans compromettre la fiabilité.
Prêt à optimiser les coûts de votre PCB ?
Obtenez une analyse détaillée des coûts et des recommandations pour une valeur maximale
Solutions Clés en Main par Marché
Médical (ISO 13485) met l'accent sur le DHR/traçabilité ; automobile (IATF 16949) ajoute PPAP et des tests environnementaux étendus ; aérospatial (AS9100) prolonge la conservation des documents (10+ ans — dix ans ou plus). Les programmes télécom bénéficient d'une coordination avec les PCB haute vitesse/PCB backplane pour les constructions à impédance contrôlée. Consommateurs/IoT privilégient la rapidité de mise sur le marché avec des cycles NPI de 4–8 semaines (quatre à huit semaines).
Assurance Ingénierie & Certifications
Expérience : des centaines de montées en puissance clés en main de l'EVT/DVT jusqu'à la MP avec un FPY stable.
Expertise : contrôle du processus de pochoir et de pâte, atténuation des vias BGA dans les pastilles, fenêtres de soudure sélectives et DFT.
Autorité : base ISO 9001 avec processus pour IATF 16949 et ISO 13485 ; audits pris en charge de bout en bout.
Fiabilité : le MES lie les ID de bobines et les codes de lot aux placements, profils de refusion et données de test ; les dossiers qualité incluent des rapports pour les tests fonctionnels et la couverture ICT.
Questions fréquentes
Quels fichiers sont requis pour un devis clé en main ?
Comment gérez-vous l'obsolescence et l'allocation des composants ?
Pouvez-vous prendre en charge les essais système et la configuration finale ?
Quels délais puis-je prévoir ?
Comment la qualité est-elle documentée ?
Découvrez l'Excellence de Fabrication
Des processus de fabrication avancés garantissent que chaque PCB répond aux normes de qualité les plus élevées. Obtenez instantanément votre devis personnalisé.