
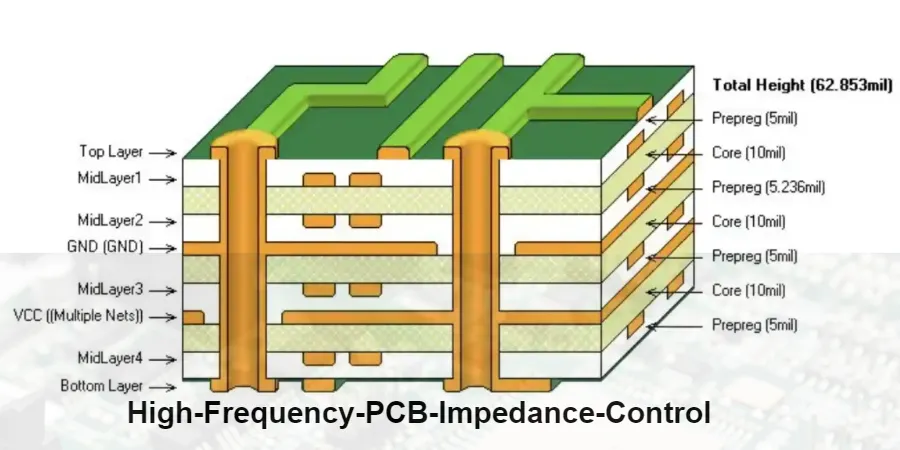
Le backdrill doit être choisi en fonction de la bande passante du signal, de la longueur du moignon de via, de la géométrie du stack-up et de la capacité process du fournisseur — et non uniquement du débit. Une décision prête pour la production exige de définir la longueur de moignon résiduel maximale, le diamètre de backdrill, la couche d'arrêt, la tolérance de profondeur, la cible d'impédance, le dessin du stack-up et les preuves de vérification fournies par le fabricant de PCB. Au-delà de 10–25 Gbps, les moignons de vias inutilisés peuvent créer des problèmes de réflexions et de pertes d'insertion. La bonne décision consiste à déterminer si un perçage à profondeur contrôlée, des vias HDI ou des vias traversants standard offrent le meilleur compromis entre intégrité du signal, risque de fabrication et coût.
Quelles données techniques confirmer avant de choisir le backdrill ?
Une demande de backdrill devrait partir de quatre entrées d'ingénierie :
| Paramètre de décision | Valeurs à définir | Preuve requise |
|---|---|---|
| Cible d'intégrité du signal | PCIe 3.0 à 8 GT/s par voie, PCIe 4.0/5.0, 25 Gbps, PAM4 56 Gbps, PAM4 112 Gbps, exigences différentielles HDMI ou USB | Simulation de canal, rapport d'impédance, budget de pertes |
| Exigences d'impédance | 50 Ω en simple, 90 Ω/100 Ω en différentiel, tolérance de type ±7 % | Calcul d'impédance du stack-up et résultats de coupon TDR |
| Limite de moignon de via | Moignon résiduel cible typiquement <10 mil (254 µm) pour les canaux haute vitesse exigeants ; certains exemples de conception visent <8 mil | Vérification par microsection ou coupe transversale |
| Capacité de fabrication | Contrôle de profondeur de backdrill, diamètre de perçage, dégagement de cuivre, précision de la couche d'arrêt | Revue DFM et déclaration de capacité du fabricant |
Une estimation de première passe considère le temps de montée en bord d'attaque, la vitesse de propagation et la première résonance de moignon de via à un quart d'onde. Pour un moignon ouvert, une fréquence de résonance approximative est f_res ≈ c / (4 × L × sqrt(ε_eff)), où L est la longueur du moignon inutilisé. Utilisez un modèle via/canal pour fixer la marge de résonance admissible.
Pour un canal NRZ à 28 Gb/s, une cible de moignon résiduel de 10 mil (254 µm) peut être envisagée, mais il ne s'agit pas d'une limite universelle ; la longueur admissible dépend des propriétés diélectriques et du budget de pertes/pertes de retour du canal.
Quels fabricants de PCB fournissent des données de planification du backdrill ?
Plusieurs fabricants de PCB publient des recommandations indépendantes. Leurs données publiées montrent où les ingénieurs ont généralement besoin d'une confirmation fournisseur supplémentaire :
| Page fabricant | Données techniques fournies | Lacune décisionnelle résiduelle |
|---|---|---|
| Notes d'application backdrill d'un fabricant type | Expliquent la suppression du moignon de via, les outils de re-perçage plus gros, des exemples de transition de couche, l'impact sur l'intégrité du signal, le jitter déterministe et les effets sur le BER, la résonance de moignon, des plages de moignon résiduel de 0,1–0,25 mm, les concepts de couche d'arrêt et les exigences de dessin | Fournissent rarement un dossier RFQ complet définissant chaque fichier de fabrication, les critères d'acceptation du fournisseur et le chemin de décision du stack-up ; les services achats ont toujours besoin de preuves mesurables telles que coupes transversales et vérification de capacité |
| Guide de planification du backdrill APTPCB | Donne une longueur de moignon cible de 10 mil (0,25 mm) ou moins, une surcote de perçage de 8–10 mil (0,2–0,25 mm), une tolérance de profondeur de ±5 mil (±0,125 mm), des repères de dégagement, des étapes de planification des couches et des recommandations d'inspection | Les ingénieurs doivent encore relier ces limites à l'épaisseur diélectrique exacte de leur stack-up et aux exigences de leur canal |
La décision de choix du fournisseur ne doit pas reposer uniquement sur le fait qu'une usine de PCB annonce savoir faire du backdrill. La vraie question est de savoir si le fabricant peut traduire vos données de conception libérées en résultats de perçage contrôlés et fournir une vérification.
Quand une conception PCB a-t-elle besoin de backdrill plutôt que de vias standard ?
Le backdrill devient de plus en plus précieux lorsque les portions inutilisées du fût métallisé des vias traversants deviennent électriquement significatives.
Utilisez le backdrill quand :
- Les débits dépassent environ 10–25 Gbps et que les moignons de vias affectent les performances du canal.
- Des cartes multicouches épaisses créent de longues portions de vias inutilisées.
- Des SerDes haute vitesse, fonds de panier, cartes de ligne, PCIe, interfaces DDR ou autres canaux critiques exigent une réduction des réflexions.
- Les vias aveugles/enterrés ne sont pas économiquement réalistes.
Un exemple typique :
Un signal acheminé de L1 à L3 sur un PCB 12 couches. Un via traversant standard continue de L1 à L12, laissant le fût de cuivre L4–L12 inutilisé. Le backdrill depuis L12 vers L3 retire le moignon indésirable.
Une note de fabrication peut préciser :
Backdrill depuis le bas (côté L12) vers la transition L3 ; stopper avant la connexion L3. Moignon résiduel maximal : 8 mil, sous réserve de vérification du stack-up et de la tolérance de profondeur de perçage.
Quels paramètres de backdrill inclure dans un dessin de fabrication PCB ?
Une spécification de backdrill complète doit inclure :
- Face de backdrill : dessus, dessous ou les deux.
- Couche de départ et couche d'arrêt.
- Diamètre final de backdrill.
- Diamètre du via d'origine.
- Longueur maximale de moignon résiduel.
- Tolérance de profondeur de perçage.
- Exigences de dégagement de cuivre.
- Fichiers de perçage NC distincts pour chaque profondeur de backdrill.
- Couches « ne doivent pas être coupées » (Must Not Cut).
Valeurs typiques :
| Paramètre | Valeur d'ingénierie typique | Risque si non défini | Vérification |
|---|---|---|---|
| Augmentation du diamètre de backdrill | 8–10 mil (0,2–0,25 mm) de plus que le via d'origine | Du cuivre de fût résiduel subsiste | Revue du dessin de perçage et coupe transversale |
| Cible de moignon résiduel | <10 mil (254 µm) ; certaines conceptions indiquent <8 mil | Réflexion et pertes d'insertion | Mesure en microsection |
| Contrôle de profondeur | Capacité de ±50 µm (2 mil) ; d'autres fournisseurs publient ±5 mil (±0,125 mm) | Sur-enlèvement ou moignon résiduel | Rapport de capacité du fournisseur |
| Exemple de seuil de signal | Réseaux critiques >10 Gbps | Dégradation haute vitesse | Simulation SI |
Comment calculer la longueur de moignon maximale admissible selon le débit ?
La règle souvent citée 0.3 / débit (longueur en pouces, débit en Gb/s) est un heuristique plutôt qu'un maximum fondé sur une norme. Elle ignore la constante diélectrique, la modulation, l'égalisation et la marge de canal. Les valeurs ci-dessous n'illustrent que cet heuristique ; ne libérez aucune limite de fabrication sans simulation de canal et confirmation du fournisseur.
| Débit | Moignon max selon la règle de Bogatin | Moignon max en mm | Cible de moignon résiduel recommandée | Surcote de perçage | Difficulté de fabrication |
|---|---|---|---|---|---|
| 5 Gbps | 60 mil | 1,5 mm | <15 mil | 8–10 mil standard | Facile |
| 10 Gbps | 30 mil | 0,76 mm | <10 mil | 8–10 mil | Facile |
| 16 Gbps | 19 mil | 0,48 mm | <8 mil | 6–8 mil | Modérée |
| 25 Gbps | 12 mil | 0,30 mm | <5 mil | 6–8 mil | Modérée |
| 32 Gbps | 9 mil | 0,23 mm | <4 mil | 4–6 mil | Difficile |
| 56 Gbps | 5 mil | 0,13 mm | <3 mil | 4–6 mil | Très difficile |
| 112 Gbps | 2,5 mil | 0,06 mm | <2 mil | 3–5 mil | Extrême |
Cet heuristique n'établit pas de borne supérieure théorique. Fixez les limites de moignon résiduel à partir des pertes de retour, des pertes d'insertion, de la marge d'œil simulées et de la capacité de profondeur de perçage ; les marges de sécurité doivent être propres au projet. À 56 Gbps et au-delà, le moignon résiduel requis approche la limite de capacité du perçage mécanique, et les ingénieurs doivent évaluer des alternatives blind-via ou HDI parallèlement au backdrill.
Comment les choix de matériaux et de stack-up doivent-ils affecter la planification du backdrill ?
La performance du backdrill dépend de l'ensemble du chemin de transmission. La sélection des matériaux contrôle le comportement diélectrique, les pertes, la fiabilité thermique et la géométrie d'impédance.
Le matériau constitue la base électrique et mécanique du stack-up. Avec plus de 200 références disponibles dans la bibliothèque HILPCB, la difficulté consiste moins à trouver un matériau qu’à éliminer rapidement ceux qui ne correspondent pas au besoin. Le tableau ci-dessous regroupe des familles courantes, depuis le FR-4 standard jusqu’aux matériaux destinés aux liaisons très haut débit.
| Classe de matériau | Références courantes (en stock chez HILPCB) | Dk @10 GHz | Df @10 GHz | Tg °C | Td °C | CTI | Impact sur la décision |
|---|---|---|---|---|---|---|---|
| FR-4 standard | S1141, KB-6160 | ~4,2 | ~0,020 | 140 | 315 | 175 | Conceptions axées coût à bande passante plus faible |
| Pertes intermédiaires / High-Tg | IT-180A, S1000-2M | ~3,8 | ~0,012 | 180 | 345 | 175 | Serveurs, contrôle industriel, DDR4 |
| Faibles pertes | IT-968, M4S | ~3,6 | ~0,007 | 190 | 360 | 600 | Fonds de panier PCIe 4.0/5.0 et 25 Gbps |
| Très faibles pertes | Megtron 6, IT-988GSE | ~3,2 | ~0,003 | 210 | 400 | 600 | PAM4 56/112G |
| RF/micro-ondes | Rogers RO4350B | 3,48 (Dk process) | 0,0037 | >280 (caractérisation publiée ; pas une note d'usage continu générique) | Selon la nuance | Selon la nuance | Alimentations RF sélectionnées, filtres et applications antenne |
| Polyimide flexible | Dupont AP, Shengyi SF305 | ~3,4 | ~0,002 | >300 | >500 | - | Applications flex-rigides |
Par exemple, une paire différentielle de 100 Ω avec une épaisseur diélectrique de 4 mil peut nécessiter approximativement :
- IT-180A (Dk exemple ~3,8) : la largeur de piste doit être calculée pour l'épaisseur de cuivre réelle, le masque de soudure, la position du plan de référence et l'espacement différentiel.
- Megtron 6 (Dk exemple ~3,2) : un Dk plus faible peut autoriser une piste plus large à géométrie égale, mais aucune largeur universelle ne découle du seul Dk.
Un Dk plus faible peut permettre des pistes plus larges, réduisant les pertes conductrices et améliorant la tolérance de fabrication, mais les matériaux premium créent un compromis de coût matière plus élevé. En contrepartie, Megtron 6 peut coûter 5–8× plus cher que IT-180A.
Quelles structures de stack-up PCB soutiennent un routage haute vitesse fiable ?
Il n’existe pas de stack-up universel adapté à toutes les cartes. En revanche, certaines architectures constituent d’excellents points de départ parce qu’elles offrent un équilibre connu entre routabilité, références de retour, blindage et fabrication. Les structures suivantes sont issues de l’expérience HILPCB sur des dizaines de milliers de fabrications et peuvent servir à bâtir une bibliothèque interne de constructions standard.
| Nombre de couches | Structure exemple | Décision d'ingénierie |
|---|---|---|
| 4 couches | S1 / G2 / P3 / S4 | Option la moins coûteuse pour l'IoT et les conceptions MCU |
| 6 couches | S1 / G2 / S3 / S4 / P5 / S6 | Peut soutenir un routage contrôlé, mais S3/S4 doivent être évalués pour la continuité du plan de référence et le couplage ; les deux ne sont pas automatiquement des striplines |
| 8 couches | S1 / G2 / S3 / P4 / G5 / S6 / P7 / S8 | Offre deux régions stripline contrôlées et un couplage de plans plus fort |
| 10 couches | S1 / G2 / S3 / P4 / G5 / S6 / G7 / P8 / S9 / S10 | Meilleure séparation entre numérique haute vitesse et circuits sensibles |
Les signaux haute vitesse doivent maintenir un plan de référence continu. Les réseaux critiques doivent éviter de traverser des coupures de plan. Le routage stripline en couche interne offre généralement un meilleur contrôle EMI que le routage microstrip en couche externe.
Comment le poids de cuivre et les exigences thermiques changent-ils la décision PCB ?
L'épaisseur de cuivre affecte la densité de routage, l'alimentation en puissance et la fabricabilité.
Choix de cuivre typiques :
- Couches de signal : 0,5 oz (18 µm) ou 1 oz (35 µm).
- Plans d'alimentation/masse : 1 oz standard.
- Régions à fort courant : envisagez 2 oz (70 µm) ou plus.
- Évaluez la section de cuivre et l'échauffement pour chaque chemin de courant réel ; un courant total de carte de 50 A ne détermine pas à lui seul l'épaisseur de cuivre.
Une conception en cuivre 2 oz peut rendre le routage fin plus difficile. Atteindre un couple piste/espacement inférieur à 4 mil devient difficile car un cuivre plus épais réduit la précision de gravure.
Les décisions de fiabilité thermique doivent aussi tenir compte de la conductivité thermique du diélectrique. Plages diélectriques typiques, approximativement :
- Diélectrique FR-4 standard : généralement autour de 0,2–0,5 W/(m·K), selon la résine, la teneur en verre et la direction de test.
- Systèmes diélectriques à conductivité renforcée : consultez la nuance spécifiée et la direction de test ; des valeurs autour de 1–8 W/(m·K) existent dans différentes catégories de produit et ne sont pas interchangeables avec la conductivité d'une base métallique.
Pour les applications de gestion thermique, les structures MCPCB à base d'aluminium ou de cuivre transfèrent la chaleur plus efficacement qu'un FR-4 standard.
Lamination hybride : associer Rogers et FR-4
Une approche courante pour maîtriser le coût consiste à réserver un matériau Rogers haut de gamme, par exemple RO4350B, aux seules couches transportant les signaux haute fréquence. Les couches numériques et d’alimentation peuvent alors rester en FR-4 plus économique, tel que IT-180A.
Difficultés techniques et solutions HILPCB
Écart de CTE : les différents matériaux ne se dilatent pas de la même manière, ce qui peut entraîner délamination ou voilage pendant le pressage et la refusion.
Cycle de pressage : température et pression doivent être compatibles avec les deux systèmes de matériaux.
Expérience HILPCB : une base de données de procédés Rogers/FR-4 hybrides permet d’ajuster l’écoulement des PP et d’optimiser le
cycle de pressageafin d’obtenir une liaison fiable.Écoulement de la résine : au pressage, la résine des PP fond et se répartit pour remplir les cavités créées par la gravure du cuivre. Une mauvaise répartition, par exemple une grande zone cuivrée adjacente à un routage très dense, peut produire localement un manque ou un excès de résine. L’épaisseur du diélectrique et donc l’impédance peuvent alors dériver. Les ingénieurs CAM HILPCB compensent ces effets par des structures d’équilibrage du cuivre.
Voilage : les stack-ups asymétriques, par exemple une structure 6 couches de type S/S/G/P/S/S, ainsi que les forts déséquilibres de cuivre figurent parmi les principales causes de déformation. La symétrie du stack-up et de la distribution du cuivre doit donc être préservée autant que possible.
Coupon d’impédance : il reste la méthode de référence pour vérifier une impédance contrôlée en production. Des coupons reprenant la même géométrie sont fabriqués sur le même panneau, puis mesurés par TDR afin de confirmer le respect d’une tolérance de ±10 % ou plus stricte.
Quelles preuves de fabrication les ingénieurs doivent-ils demander après fabrication ?
La carte libérée doit être vérifiée par :
- Test de coupon d'impédance par TDR.
- Analyse en microsection des vias backdrillés.
- Vérification du stack-up.
- Vérification de l'épaisseur de cuivre.
- Rapports de test thermique lorsque la performance thermique est une exigence de conception.
Un document de stack-up de production doit inclure :
- Construction des couches.
- Épaisseur des core et prepreg.
- Épaisseur de cuivre.
- Épaisseur finale pressée.
- Modèle de matériau.
- Géométrie d'impédance contrôlée.
- Profondeur de backdrill et couche d'arrêt.
Quels fichiers et spécifications inclure dans une RFQ PCB ?
Transmettez ces fichiers et exigences au fournisseur de PCB :
Fichiers de conception
- Fichiers de fabrication Gerber.
- Fichiers de perçage incluant des fichiers de perçage NC de backdrill distincts.
- Dessin de stack-up PCB.
- Nomenclature (BOM).
- Fichiers de placement si l'assemblage est inclus.
- Dessin de via.
- Dessin de fabrication avec annotations de backdrill.
- Exigences d'impédance.
- Exigences de matériau.
Gestion thermique et fiabilité
- Puissance dissipée et environnement : il faut localiser les principales sources thermiques et connaître la plage de température de fonctionnement. Ces données permettent de déterminer si un matériau High-Tg est nécessaire dans un
stack-up de fiabilité thermique. - Contraintes de sécurité : certains équipements industriels ou médicaux peuvent exiger un CTI (Comparative Tracking Index) atteignant 600V. Ce paramètre doit être vérifié dès la sélection des matériaux.
Contraintes mécaniques et industrielles
- Épaisseur finale : le produit impose-t-il une épaisseur standard, par exemple 1.6 mm ou 2.0 mm ?
- Pas des BGA : un BGA au pas de 0.4 mm peut rendre une construction HDI nécessaire.
- Objectif de coût : c’est souvent le facteur qui tranche entre une architecture optimisée autour du FR-4 et l’emploi de matériaux haut de gamme comme Rogers.
Preuves à demander au fournisseur
- Revue DFM du stack-up et du plan de backdrill.
- Spécification de capacité de backdrill.
- Rapport de coupe transversale ou de microsection.
- Rapport d'impédance TDR.
- Fiches techniques des matériaux.
- Rapport de test thermique lorsque la performance thermique est requise.
- Documentation d'inspection finale.
Comment HILPCB soutient les décisions de backdrill et de stack-up ?
HILPCB fournit un support d'ingénierie de stack-up pour les conceptions exigeant une impédance contrôlée, des matériaux haute vitesse et des structures PCB spécialisées.
Aperçu des capacités HILPCB
- Nombre maximal de couches : 64 couches.
- Piste/espacement minimal : 2,5 / 2,5 mil.
- Contrôle de profondeur de backdrill : ±50 µm (2 mil).
- Matériaux pris en charge : FR-4, Rogers, Taconic, Arlon, Isola, Nelco, Shengyi, Panasonic Megtron et d'autres familles de matériaux.
- Procédés : HDI (tout ordre), flex-rigide, résistances/condensateurs intégrés, cuivre épais et substrats céramiques.
Services de conception de stack-up HILPCB : confier les paramètres critiques à des spécialistes
Les équipes de développement peuvent perdre plusieurs jours à comparer les matériaux, recalculer les impédances puis échanger plusieurs versions du stack-up avec le fabricant. Pour raccourcir cette phase, HILPCB propose son service Stackup fast-claim.
Il n’est pas nécessaire de maîtriser l’ensemble des familles de stratifiés. Transmettez les données essentielles de votre projet — débit, impédances, nombre de couches souhaité et épaisseur finale — et les ingénieurs stack-up expérimentés de HILPCB préparent une construction prête pour la fabrication sous 24 heures.
Pourquoi cette méthode est efficace
- Plus de 200 matériaux disponibles en stock : les propositions sont établies à partir de matières réellement disponibles, ce qui limite les risques de planning liés à des délais d’approvisionnement prolongés.
- Validation par les données de production en série : chaque architecture fait l’objet d’une vérification DFM interne et bénéficie de données issues de nombreuses productions afin de stabiliser les paramètres de lamination et la précision d’impédance.
- Vérification gratuite de l’impédance : lorsqu’un stack-up est conçu ou contrôlé par HILPCB, un rapport de coupon TDR est fourni gratuitement afin de confirmer la conformité du résultat final.
Solutions associées :
- Fabrication PCB
- PCB HDI
- Assemblage PCB
- PCB flex-rigide
Conclusion : quelle décision finale de planification du backdrill ?
Un plan de backdrill fiable relie les exigences électriques aux preuves de fabrication. Définissez la bande passante du signal, calculez la longueur de moignon admissible, sélectionnez le système de stack-up et de matériau, spécifiez la géométrie de backdrill et exigez une vérification par coupe transversale et test d'impédance. Le bon choix n'est pas toujours un backdrill maximal — c'est le plus petit changement de fabrication qui atteint la cible de performance du canal.
En appliquant les listes de contrôle et les fenêtres de procédé présentées ci-dessus, puis en impliquant suffisamment tôt l’équipe DFM/DFA de HILPCB, il devient possible de maîtriser les risques liés à la conception, aux matériaux et à la fabrication. Cette approche réduit les itérations entre bureau d’études et usine, accélère aussi bien les prototypes que la production en série et contribue à maintenir la qualité, la conformité et la répétabilité du PCB final.