
Fabrication de PCB HDI | Microvias, VIPPO et échappement BGA à pas fin
Fabrication de PCB HDI pour les conceptions qui ne se routent pas proprement avec un multicouche standard. Adapté aux BGA à pas fin, aux vias borgnes ou enterrés, aux microvias empilés ou décalés, au VIPPO et aux constructions sur toutes les couches.
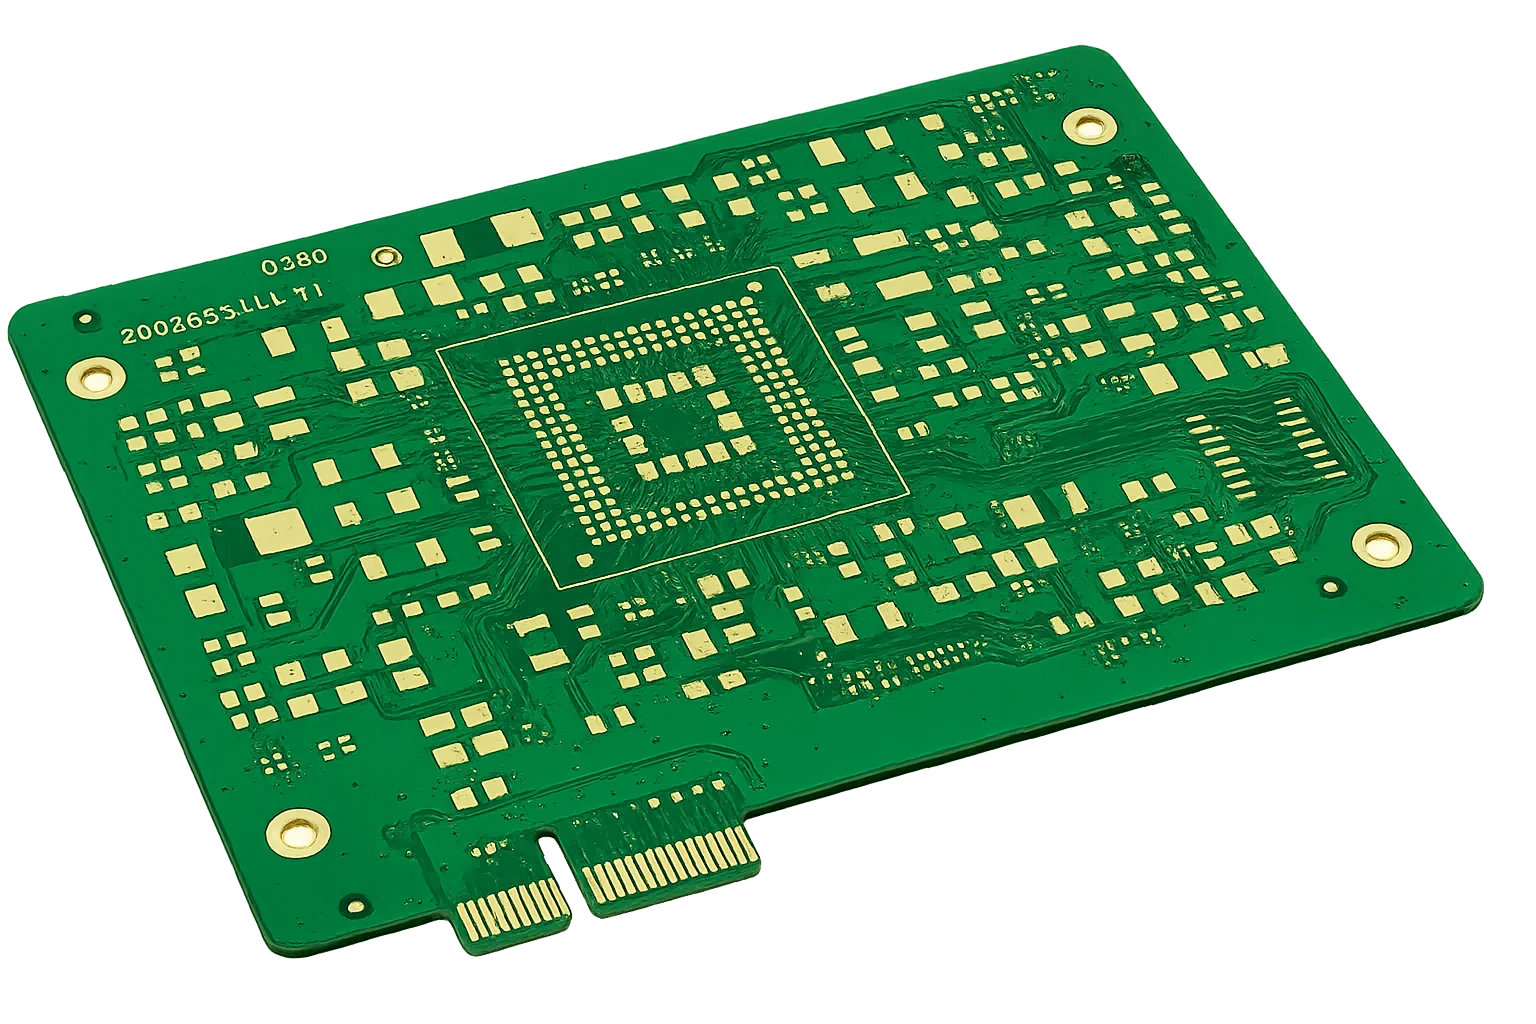
Sélection de la technologie HDI et ingénierie de la valeur
Architecture d'empilement pour un équilibre densité-performanceL'adoption de l'HDI commence lorsque le pas des BGA tombe en dessous de 0,8 mm (zéro virgule huit millimètres) ou que le nombre de couches dépasse les limites économiques. Nous évaluons trois nœuds de décision : la hauteur d'empilement des microvias (généralement limitée à deux niveaux pour la fiabilité), les cycles de stratification séquentielle (1+N+1 contre 2+N+2 coût/bénéfice), et les transitions de matériaux lorsque les fréquences de fonctionnement dépassent 5–8 GHz (cinq à huit gigahertz). Grâce à une optimisation systématique de la construction, l'épaisseur totale est généralement réduite de 25–40 % (vingt-cinq à quarante pour cent) tout en maintenant la fiabilité IPC-6012 Classe 3.
Les microvias laser de 50–75 μm (cinquante à soixante-quinze micromètres) avec un rapport d'aspect ≤1:1 (inférieur ou égal à un pour un) permettent un via-in-pad fanout, réduisant l'inductance parasite d'environ 40–60 % (environ quarante à soixante pour cent) par rapport au routage en os de chien. Pour les paires différentielles >10–12 Gbps (supérieur à dix à douze gigabits par seconde), des interconnexions plus courtes préservent les marges de l'œil et réduisent le décalage du signal. Pour une corrélation détaillée entre la conception des vias et les tests, consultez notre guide contrôle d'impédance et notre étude sur la fiabilité des microvias.
Risque critique : Un empilement excessif de microvias, un remplissage de résine médiocre ou une stratification déséquilibrée peuvent provoquer des vides, des fissures de barillet et la formation de filaments anodiques conducteurs (CAF) lors de contraintes thermiques. Un sur-perçage ou des rapports d'aspect élevés augmentent également le risque de défaillance à l'interface via-capture.
Notre solution : Nous appliquons les normes de fiabilité des microvias IPC-6016 et IPC-6012 Classe 3. Chaque structure d'empilement est simulée pour l'expansion en axe z, remplie et planarisée à l'aide d'un placage de cuivre sous vide. L'analyse en coupe transversale et les tests de contrainte d'interconnexion (IST) confirment l'intégrité des vias empilés et un CPK de placage ≥ 1,33 (supérieur ou égal à un virgule trois trois). Pour les conceptions ultra-denses, les empilements hybrides combinent des circuits imprimés multicouches et des circuits imprimés backplane pour un équilibre entre routage et distribution d'alimentation.
- Adapté à l'échappement BGA à pas fin, au VIPPO, aux vias borgnes ou enterrés et aux constructions à microvias
- Parcours pris en charge : 1+N+1, 2+N+2, microvias empilés ou décalés et examen toutes couches
- Revue des microvias selon le rapport d'aspect, la méthode de remplissage, l'enregistrement et le risque de fiabilité
- Choix des matériaux aligné sur les exigences de densité, d'impédance et de perte
- Limite claire avec les PCB multicouches standard, les PCB haute vitesse et les substrats pour CI
🚀 Demande de Devis Rapide
📋 Obtenir Capacités Complètes
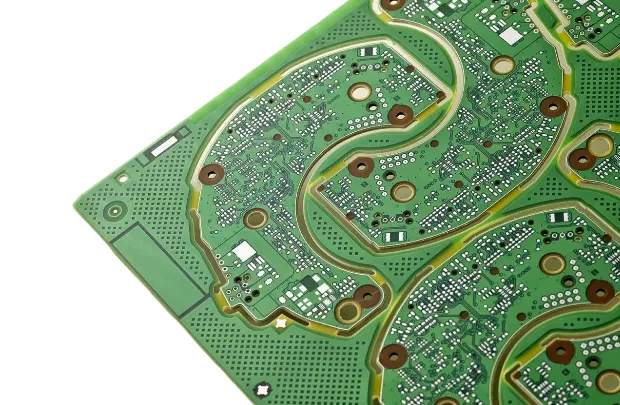
Contrôle et Validation du Processus de Construction Séquentielle
Précision d'alignement grâce à une vérification multi-étapesLes constructions multi-cycles maintiennent l'alignement des couches à ±25–50 μm (plus ou moins vingt-cinq à cinquante micromètres). Le laser UV-YAG à 355 nm (trois cent cinquante-cinq nanomètres) assure une ablation uniforme sur les systèmes FR-4 haute Tg (170–180 °C — cent soixante-dix à cent quatre-vingts degrés Celsius) et à faible perte. La densité d'énergie est ajustée en fonction de Dk/Df pour éviter la carbonisation et préserver des parois latérales propres pour la métallisation.
Le remplissage en cuivre est choisi en fonction de la fiabilité : cuivre électrolytique pour les profils thermiques automobiles (−40 °C↔+125 °C — moins quarante à plus cent vingt-cinq degrés) et pâte conductrice pour les constructions grand public optimisées en coût. L'ingénierie CAM en pré-production utilise l'analyse par éléments finis pour prédire les contraintes de CTE au niveau des microvias. La stabilité dimensionnelle est vérifiée optiquement à cinq emplacements par panneau selon la norme IPC-2226 Niveau C.
- Revue des microvias empilés par rapport aux microvias décalés
- Planification du VIPPO et du remplissage cuivre lorsque l'échappement du boîtier l'exige
- Contrôles des risques d'enregistrement, de stratification et de planarisation
- Revue de l'impédance et des matériaux à faible perte lorsque nécessaire
- Planification AOI, rayons X, coupes transversales et essais électriques selon le risque du programme
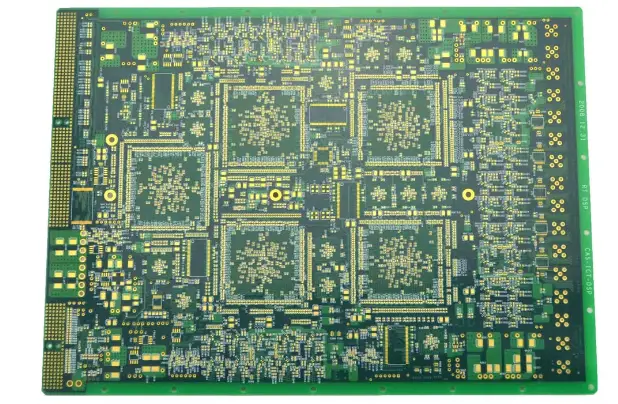
Matrice de Capacité et de Performance des PCB HDI
Capacités pour constructions à microvias et échappement BGA à pas fin pilotés par la densité
| Paramètre | Capacité Standard | Capacité Avancée | Norme |
|---|---|---|---|
Nombre de couches | 4–30 couches (quatre à trente) | Jusqu'à 60+ couches (y compris les constructions sur toutes les couches) | IPC-2226 |
Matériaux de base | FR-4 haute Tg, matériaux faible Dk/Df | Megtron 6/7, Isola I-Speed, Rogers RO4000 | IPC-4101 |
Épaisseur de la carte | 0.4–3.2 mm (zéro point quatre à trois point deux) | 0.2–6.0 mm (zéro point deux à six point zéro) | IPC-A-600 |
Largeur/espacement de piste minimal | 75/75 μm (3/3 mil; soixante-quinze par soixante-quinze micromètres) | 50/50 μm (2/2 mil; cinquante par cinquante micromètres) | IPC-2221 |
Diamètre de perçage laser minimal | 0.10 mm (4 mil; zéro point un zéro millimètres) | 0.05 mm (2 mil; zéro point zéro cinq millimètres) | IPC-2226 |
Technologie de vias | Vias borgnes/enterrés, microvias (1+N+1, 2+N+2) | Empilés/décalés, VIPPO, toutes couches | IPC-6012 |
Rapport d'aspect des microvias | 0.8:1 (zéro point huit à un) | 1:1 (un à un) | IPC-2226 |
Dimensions maximales du panneau | 500 × 400 mm (cinq cents par quatre cents millimètres) | 600 × 500 mm (six cents par cinq cents millimètres) | Capacité de fabrication |
Contrôle d'impédance | ±10% (plus/moins dix pour cent) | ±5% (plus/moins cinq pour cent) avec TDR | IPC-2141 |
Finition de surface | HASL, ENIG, OSP, argent par immersion | ENEPIG, or tendre/dur, OSP sélectif | IPC-4552/4556 |
Essais qualité | Test électrique, AOI, rayons X | Kelvin à quatre fils, coupe transversale, IST, HAST | IPC-9252 |
Certifications | ISO 9001, UL, RoHS | IATF 16949, ISO 13485, AS9100, MIL-PRF-31032 | Normes industrielles |
Délai de fabrication | 7–15 jours (sept à quinze jours) | 24 heures (vingt-quatre heures) prototype rapide | Planning de production |
Prêt à démarrer votre projet PCB ?
Que vous ayez besoin de prototypes simples ou de productions complexes, nos capacités de fabrication avancées garantissent une qualité supérieure et une fiabilité. Obtenez votre devis en seulement 30 minutes.
À vérifier : quand choisir HDI
Choisir HDI lorsque la densité, l’échappement package ou la structure microvia rend le PCB difficile.
- Adapté: microvias/VIPPO, fanout fine pitch, vias borgnes/enterrés, revue stackup
- Moins adapté: si le projet relève encore du prototype pur, d’une décision matière seule ou d’un autre process plus proche
- Données devis: BOM, Gerber/ODB++, pick-and-place ou perçages, plans, exigences de test, quantité cible, emballage et standard qualité
- Pages liées: multilayer-pcb, high-speed-pcb, ic-substrate-pcb
Choisir le bon parcours produit
- PCB HDI: à utiliser lorsque ce process est le principal moteur du projet.
- multilayer-pcb: à utiliser lorsque ce périmètre voisin correspond mieux au build.
- high-speed-pcb: à utiliser lorsque le sourcing, le volume ou la responsabilité process pointe vers cette page.
- ic-substrate-pcb: à utiliser lorsque l’assemblage aval ou le périmètre système s’élargit.
Architecture d'empilement et intégration du système de matériaux
La progression de 1+N+1 à 2+N+2 se produit généralement lorsque les BGAs avec un pas de 0,8 mm (zéro virgule huit millimètre) dépassent 400–600 broches. Nous modélisons la résonance des vias autour de 0,25λ (un quart de longueur d'onde) près de 10 GHz (dix gigahertz) et déplaçons les réseaux critiques vers des chemins aveugles/back-drillés. Les transitions à faible perte (Df 0,009–0,012) sont justifiées une fois que le budget d'insertion-perte tombe en dessous de ~0,8–1,0 dB/pouce (environ zéro virgule huit à un virgule zéro décibels par pouce). Voir fabrication HDI et optimisation des vias aveugles.
La fiabilité des microvias empilés dépend d'un cuivre uniforme à travers un placage séquentiel. Nous visons ≥18–20 μm (supérieur ou égal à dix-huit à vingt micromètres) au niveau du barillet, vérifié par coupe transversale. Les empilements décalés améliorent la durée de vie en cycle thermique de 20–30% (vingt à trente pour cent) mais nécessitent plus d'espace. Le CTE de remplissage VIPPO est ajusté (≈45–55 ppm/°C — environ quarante-cinq à cinquante-cinq parties par million par degré Celsius) pour limiter la contrainte des joints de soudure ; le remplissage en cuivre est sélectionné lorsque la dissipation de chaleur par via dépasse ~2 W (environ deux watts).
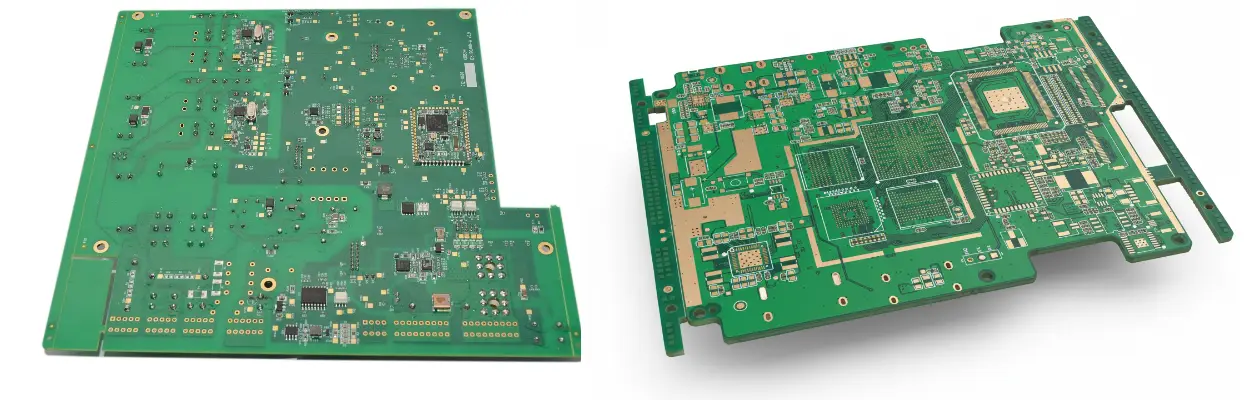
Optimisation de la séquence de construction et fenêtres de processus
La préparation du noyau cible un retrait <0,05% (inférieur à zéro virgule zéro cinq pour cent). Chaque cycle SBU : stratification 175–190 °C (cent soixante-quinze à cent quatre-vingt-dix degrés Celsius), formation de vias laser avec des parois latérales de 70–80° (soixante-dix à quatre-vingts degrés), puis cuivre sans électrode + électrolytique. Le désmear utilise du permanganate ajusté pour minimiser la récession diélectrique tout en éliminant complètement le smear. Le Cpk du processus pour l'anneau annulaire et l'espacement des vias est maintenu ≥1,33 (supérieur ou égal à un virgule trois trois). Le placage par impulsion inverse atteint un pouvoir de projection >80% (supérieur à quatre-vingts pour cent). Détails dans notre guide HDI.
Le QA post-stratification inclut l'AOI jusqu'à 10 μm (dix micromètres), la tomographie par rayons X pour le rétrécissement des microvias, et les tests électriques (flying-probe/fixture). Le Kelvin à 4 fils vérifie la résistance à ±1 mΩ (plus/moins un milliohm) pour la détection des interconnexions marginales.
Performance haute vitesse grâce à l'impédance contrôlée
La réduction des moignons de vias et le couplage serré des plans améliorent la perte de retour. Pour les paires différentielles >10 Gbps (supérieures à dix gigabits par seconde), nous utilisons des architectures aveugles/back-drillées pour éliminer les moignons résonants. La sélection des matériaux se tourne vers les ultra-faibles pertes (Df 0,005–0,007) lorsque le produit dB/in-GHz approche des limites. Notre modélisation d'impédance utilise l'EM 3D pour les réseaux de vias et les transitions, atteignant une tolérance de production de ±5% (plus/moins cinq pour cent) avec corrélation par coupon. Le cuivre à profil bas (Rz <2 μm — inférieur à deux micromètres) réduit la perte conductrice de 15–20% (quinze à vingt pour cent). Les diélectriques de construction minces (50–75 μm) permettent une inductance de boucle PDN inférieure à 100 pH (cent picohenries).
Validation de fiabilité : Thermique, Humidité et IST
Cyclage thermique de −40 °C à +125 °C (moins quarante à plus cent vingt-cinq) avec des paliers de 15 minutes ciblant ≥1000 (supérieur ou égal à mille) cycles sans changement de résistance >10 % (supérieur à dix pour cent). L'IST induit un échauffement Joule pour détecter les défaillances naissantes (>500 cycles typiques à 150 °C — cent cinquante degrés Celsius). HAST 130 °C/85 % HR (cent trente degrés Celsius/quatre-vingt-cinq pour cent d'humidité relative) pendant 96 h (quatre-vingt-seize heures) valide la résistance à l'humidité.
Les coupes au MEB vérifient les grains de cuivre, l'adhésion et les vides ; l'acceptation IPC-A-600 Classe 3 inclut un plaquage d'enveloppe ≥5 μm (supérieur ou égal à cinq micromètres) et aucune fissure au genou. Propreté ionique ≤1,56 μg/cm² équivalent NaCl (inférieur ou égal à un virgule cinq six microgrammes par centimètre carré). Test CAF à 65 °C/88 % HR (soixante-cinq degrés Celsius/quatre-vingt-huit pour cent d'humidité relative) avec 100 VCC (cent volts continu) pendant ≥500 h (supérieur ou égal à cinq cents heures).
Stratégies HDI spécifiques aux applications
Automobile ADAS : 2+N+2 avec des couches RF à faible perte sélectives, perte d'insertion <0,3 dB/po (inférieur à zéro virgule trois décibels par pouce) à 77 GHz (soixante-dix-sept gigahertz), vias thermiques remplis de cuivre offrant θJB <2 °C/W (inférieur à deux degrés Celsius par watt).
Médical : miniaturisation sur toutes les couches avec documentation ISO 13485.
Datacom/5G : 25–56 Gbit/s (vingt-cinq à cinquante-six gigabits par seconde) SERDES ; voir Technologie PCB 5G.
Grand public : HDI sélectif uniquement là où la densité l'exige, réduisant les coûts de 15–25 % (quinze à vingt-cinq pour cent).
Assurance ingénierie et certifications
Expérience : programmes éprouvés en production de 1+N+1 à constructions sur toutes les couches avec stratification à zones contrôlées et enregistrement LDI.
Expertise : TDR/VNA pour les modèles de transition de vias ; SPC sur le plaquage et l'enregistrement des perçages ; objectifs Cpk ≥1,33 (supérieur ou égal à un virgule trois trois).
Autorité : IPC Classe 3, IATF 16949, ISO 13485, AS9100 ; audits et documentation de bout en bout.
Fiabilité : MES suit les codes de lot et la sérialisation jusqu'aux données de test en ligne ; rapports IST/HAST disponibles pour la qualification.
- Contrôles de processus : épaisseur de plaquage, pression/température de stratification, énergie laser
- Traçabilité : sérialisation des unités, suivi des lots de composants, dossier numérique
- Validation : IST, HAST, examens de microsections, coupons d'impédance
Questions fréquentes
Comment choisir entre HDI 1+N+1 et 2+N+2 ?
Qu'est-ce qui limite la fiabilité des microvias empilés et comment réduire ce risque ?
Quand passer à des matériaux à faible ou très faible perte ?
Quels facteurs influencent le plus le prix d'un PCB HDI ?
Pouvez-vous valider l'impédance HDI avec des tolérances serrées ?
Quels fichiers fournir pour un devis HDI ?
Découvrez l'Excellence de Fabrication
Des processus de fabrication avancés garantissent que chaque PCB répond aux normes de qualité les plus élevées. Obtenez instantanément votre devis personnalisé.