
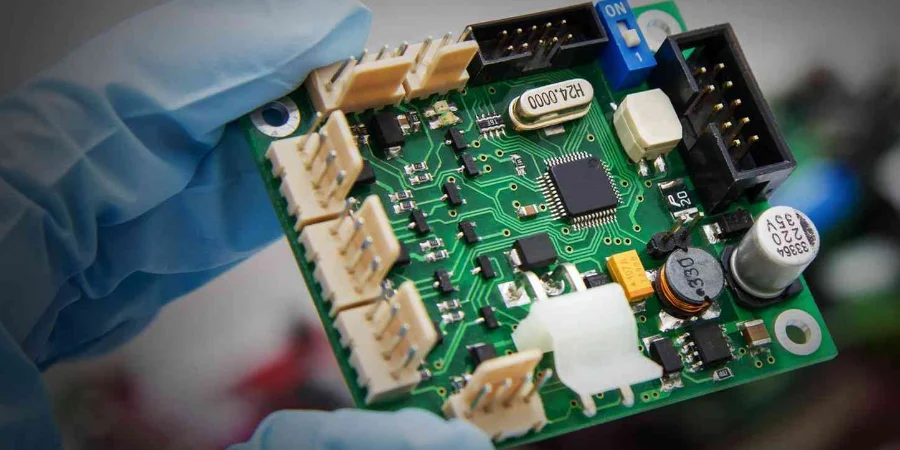
En tant qu’ingénieur power drive, je connais la complexité et la sévérité des systèmes de contrôle pour industrial robotics. Le cœur n’est pas seulement l’algorithme, mais la PCB qui le porte et pilote l’exécution physique. Du prototype à la production de masse, chaque étape est risquée. First Article Inspection (FAI) n’est plus un simple checkpoint de production : c’est une validation d’ingénierie qui garantit la stabilité en environnement high-speed, high-voltage et high-reliability. L’objectif est de détecter tôt tout défaut de design, de matériaux ou de process susceptible de provoquer des field failures.
Depuis une perspective power drive, cet article détaille le flow de First Article Inspection (FAI) pour industrial robotics control PCB : drive IGBT/GaN, safety protection, signal sampling et EMC. Nous montrons comment l’FAI valide la robustesse des first articles, sécurise la transition Encoder interface board low volume → PROFINET control PCB mass production, et permet de livrer des systèmes robotisés sûrs, fiables et performants.
Gate drive IGBT/GaN : vérifier Miller suppression et common-mode noise en FAI
Dans les servo drives, le switching des IGBT/GaN conditionne l’efficacité, la dynamique et l’EMC. Le gate drive est le “système nerveux” du power stage : il doit être validé à fond en First Article Inspection (FAI).
Quantifier et supprimer l’effet Miller
La Miller capacitance (Cgc) rallonge le switching, augmente les pertes et peut entraîner un parasitic turn-on. En FAI, la validation du Miller est critique.
Checklist FAI :
- Mesure Vge(th) et analyse du Miller plateau : mesurer Vge avec une differential probe haute bande. Sur les samples FAI, vérifier que la tension du Miller plateau reste nettement sous Vge(th) pendant les transients. Une tension induite par un dV/dt élevé peut provoquer un shoot-through catastrophique.
- Vérification de l’optimisation du gate resistor (Rg) : Rg est un compromis entre vitesse et ringing. En FAI, mesurer les waveforms sous différentes charges (stall, light load). Vérifier que Rg réduit le ringing tout en tenant les targets de switching, en comparant simulation vs mesures et marges.
- Negative turn-off et active Miller clamp : pour du switching rapide (notamment en half-bridge), vérifier le fonctionnement du negative turn-off ou de l’active Miller clamp. En worst-case dV/dt, la tension de gate en turn-off doit être clampée à 0 V ou négative pour éviter le parasitic turn-on.
Drive supply et paths de common-mode : review FAI
La stabilité de la drive supply et la qualité d’isolation sont des prérequis.
Review FAI :
- Decoupling et local energy storage : contrôler les condensateurs près des pins du driver IC (souvent ceramic + tantalum/electrolytic). En switching full load, vérifier que le droop reste dans la spec du driver IC.
- Analyse des common-mode current paths : un dV/dt élevé génère des courants CM via la capacité parasite entre power device et heatsink. En FAI, mesurer avec une current probe et évaluer la common-mode capacitance (Cp) de l’alimentation isolée. Vérifier aussi l’absence de return paths CM non intentionnels (signaux traversant une isolation barrier). Très critique pour automotive-grade Encoder interface board.
Une gate-drive FAI réussie est la première étape d’un Servo motor driver PCB testing robuste et prépare le reste des validations du power stage.
DESAT et short-circuit protection : points de sécurité clés en FAI
En industrial robotics, des faults comme motor stall ou phase-to-phase short existent. La short-circuit protection doit être rapide et fiable. La desaturation protection (DESAT) est un mécanisme classique et doit être strictement validée en First Article Inspection (FAI)—au cœur du Dual-channel safety control PCB checklist.
Tests de DESAT response time et threshold voltage
DESAT surveille Vce en conduction : en saturation Vce est faible ; en short Vce augmente rapidement. Le circuit DESAT détecte et coupe le gate drive.
Flow FAI :
- Vérifier la précision du threshold : la soglia (typique 7–9 V) dépend d’un divider et d’une référence interne. En FAI, émuler Vce via precision supply et mesurer la tension réelle de déclenchement. Elle doit être largement au-dessus de la saturation normale tout en restant sensible.
- Mesurer le response time : KPI le plus critique. Tester en short contrôlé (par ex. low-inductance power resistor). À l’oscilloscope, suivre short current, Vce et gate ; mesurer le délai fault → début de turn-off. Typiquement μs ; pour SiC/GaN parfois ns. Trop lent = destruction possible avant protection.
- Valider le blanking time : pour éviter les faux déclenchements dus aux turn-on spikes (stray inductance). En FAI, il doit être assez long pour ignorer les spikes mais assez court pour capter un vrai short.
Soft turn-off et logique de fault handling
Un hard turn-off génère un di/dt élevé et des overshoots dangereux : on utilise donc un soft turn-off.
Review FAI :
- Validation du soft turn-off : après DESAT, vérifier la coupure “douce” (par ex. gate resistor plus grand). Mesurer l’overshoot de Vce et vérifier la SOA.
- Fault reporting et reset logic : le signal de fault (FLT) doit être latché et remonté au main controller ; le reset doit empêcher le re-enable avant fault clear. Indispensable pour la functional safety dans le Dual-channel safety control PCB checklist.
Ce niveau de validation DESAT en FAI protège le power module et le système même en fault extrême.
Type 4 : rappels FAI sur la safety protection
- DESAT response time : le turn-off doit se terminer avant la limite thermique du device sous short-circuit current. La mesure FAI est le seul standard.
- Over-temperature protection (OTP) : vérifier la position NTC/PTC, le thermal coupling et les shutdown thresholds pour protéger en cas de défaillance de refroidissement.
- Under-voltage lockout (UVLO) : tester les thresholds UVLO (drive supply et control supply) pour éviter de driver les power devices sous tension instable (stress en région linéaire, risque de dommage).
- Fault isolation et reporting : chaque action de protection doit être détectée par le main controller et déclencher la safe shutdown procedure : base de la functional safety.
Snubber et clamp networks : évaluer RC/TVS en FAI
Au turn-off, la stray inductance crée overshoot et ringing. Les snubbers (RC/RCD) et clamp circuits servent à réduire l’overshoot, clamper la tension et améliorer l’EMC. First Article Inspection (FAI) est le meilleur moment pour vérifier l’efficacité réelle.
Vérifier les paramètres snubber RCD/RC
RCD/RC est l’approche passive la plus courante. Les paramètres influencent la suppression et les pertes.
Étapes FAI :
- Mesurer le voltage overshoot : à la DC-bus max et en full-load, mesurer Vce/Vds avec une high-bandwidth probe. L’overshoot doit rester sous Vbr avec safety margin (typ. 15–20%).
- Évaluer la suppression du ringing : observer le ringing post turn-off. Un bon design doit amortir vite. En FAI, mesurer amplitude et durée ; un ringing excessif est source EMC et peut impacter les control signals.
- Loss et thermique : un snubber dissipe de l’énergie. En FAI, faire des tests prolongés et utiliser l’imagerie thermique pour vérifier la température du resistor. Pour Servo motor driver PCB testing, considérer aussi la pulse capability et la puissance.
Évaluer un clamp TVS
Le TVS répond en ns et clampe la tension.
Checklist FAI :
- Consistance de la clamping voltage : mesurer la clamping voltage et vérifier datasheet + limites de design. Comme elle varie avec la current, tester au courant de pic attendu.
- Impact de la parasitic inductance : l’efficacité dépend du chemin de connexion. En FAI, review layout : TVS proche du device, connexions courtes et larges. Pour GaN c’est souvent déterminant. Un excellent layout est clé pour Heavy Copper PCB.
- Energy withstand : vérifier que l’énergie absorbée en worst-case (ex. max-load turn-off) reste dans la SOA du TVS via simulation + mesures.
Quel que soit le choix (RC ou TVS), l’FAI impose une review stricte du layout. Minimiser l’aire des loops (power loop et snubber loop) réduit la stray inductance. HILPCB y accorde une grande attention dans Turnkey Assembly.
Current-sense accuracy : calibrer et valider Shunt/Hall en FAI
La précision du current sensing est la base du servo control (ex. FOC) et de l’over-current protection. Shunt ou Hall, accuracy/bandwidth/SNR doivent être calibrés et validés en First Article Inspection (FAI).
Validation FAI du shunt sensing
Le shunt offre une très bonne accuracy et une large bande, mais il faut gérer le common-mode et amplifier un petit différentiel.
Checklist FAI :
- Calibration gain et offset : injecter un courant DC précis et mesurer la chaîne (shunt → diff amp → ADC). Vérifier gain/offset. Pour PROFINET control PCB mass production, standardiser la calibration et la figer en FAI.
- Tests CMRR : dans un 3-phase inverter, le common-mode bouge violemment. En FAI, évaluer la CMRR réelle en HF, par ex. en comparant le niveau de bruit à low vs high bus voltage.
- Bandwidth et SNR : injecter un sinus connu, mesurer la bande à -3 dB. À courant nul, mesurer le RMS noise et calculer le SNR. Critique pour Servo motor driver PCB testing à forte dynamique.
- Review layout : la Kelvin connection est vitale. En FAI, vérifier au multimètre/microscope que le routage respecte Kelvin pour éviter la pollution par lead resistance et power-loop current.
Validation FAI du Hall sensing
Le Hall fournit une isolation naturelle, mais accuracy/bande/drift sont souvent moins bons.
Checklist FAI :
- Linéarité et hystérésis : balayer la current sur tout le range en montée/descente et tracer la courbe. Vérifier linéarité et hystérésis.
- Temperature drift : en chambre, mesurer les dérives de zero et de gain à -40°C/25°C/125°C. Indispensable pour wide-temperature (ex. exigences automotive-grade Encoder interface board).
- Immunité aux champs externes : placer un aimant ou un conducteur à forte current près du sample et vérifier la stabilité ; confirmer les mesures de magnetic shielding.
But FAI : garantir des données de current précises et fiables en toutes conditions pour des décisions robustes de control/protection.
Type 1 : current sensing—comparatif FAI
| Point FAI | Approche Shunt | Approche Hall |
|---|---|---|
| Accuracy & linearity | Élevée (typ. < 0.5%) avec excellente linéarité. En FAI, focus sur le gain de l’ampli. | Moyenne (typ. 1–2%) ; nonlinéarité/hystérésis possibles. En FAI, tests complets. |
| Bandwidth | Large (limitée par l’ampli ; jusqu’à MHz). | Limitée (typ. 100–300 kHz). En FAI, vérifier les besoins du loop. |
| Temperature drift | Faible (dépend du matériau du shunt et de l’ampli). | Plus élevée (dérive de zero et de gain). En FAI, tests hot/cold requis. |
| Isolation | Aucune ; nécessite isolation amp ou isolated ADC. En FAI, valider l’isolation. | Isolation inhérente. |
| Layout sensitivity | Très élevée : Kelvin connection obligatoire. En FAI, review routing stricte. | Moyenne : garder de la distance des high-current paths et des champs externes. |
Isolation et creepage/clearance : review FAI sous high dV/dt
L’isolation protège la low-voltage control side et les opérateurs, en séparant high-voltage et low-voltage. Avec GaN/SiC et high dV/dt, la barrière est plus sollicitée. First Article Inspection (FAI) doit évaluer la long-term reliability de l’isolation.
Mesures physiques de creepage et de clearance
Les normes (ex. IEC 61800-5-1) donnent des minima.
Review FAI :
- Mesurer les distances : sur les samples FAI, mesurer les distances min HV↔LV, phase↔phase, live↔chassis ground ; creepage (surface) et clearance (air).
- Inspection slots/V-grooves : si des slots augmentent creepage, vérifier width/depth et qualité d’arête ; burrs ou cuivre résiduel peuvent dégrader l’isolation.
- Vérifier coating/potting : uniformité, thickness, adhesion ; absence de bulles, pinholes et fissures.
Hi-Pot et validation CMTI
La conformité physique ne suffit pas : la validation électrique est décisive.
Flow FAI :
- Hi-Pot test : appliquer une tension AC/DC au-dessus de la working voltage (ex. 2500 Vrms @ 1 min) ; vérifier insulation resistance. Aucun breakdown/arcing.
- Partial discharge : la PD accélère le vieillissement. En FAI, un test PD détecte les décharges dans les micro-voids et évalue la fiabilité dans le temps.
- CMTI test : vérifier la tenue des isolators (isolated drivers/digital isolators) en appliquant des common-mode pulses rapides (ex. 50–150 kV/μs) et en surveillant les output errors. Indispensable en GaN/SiC, utile dès Encoder interface board low volume.
Un sample qui passe ces checks assure non seulement la compliance, mais aussi la stabilité et la sécurité en environnement sévère. HILPCB propose Prototype Assembly pour exécuter précisément des contraintes de slotting/routing.
Conclusion : FAI est la route vers l’excellence et la reliability
Industrial robotics control PCB est un travail de systems engineering : high-power electronics, signal sampling analogique de précision, communications digitales high-speed et functional safety. Dans un tel système, une petite erreur peut se transformer en problème de performance, de fiabilité ou de safety.
First Article Inspection (FAI) est l’outil ultime pour gérer cette complexité : au-delà d’un simple “first piece OK”, c’est un jugement complet de la théorie de design, du choix composants, du PCB fabrication process et de l’assembly quality. De la Miller suppression au gate drive, au response DESAT en μs, à la clamp performance du snubber, à la calibration current sense en microvolts, jusqu’à l’isolation en kV : chaque étape FAI construit le succès produit.
Pour les équipes exigeantes, un process rigoureux de First Article Inspection (FAI) est le pont entre Encoder interface board low volume et PROFINET control PCB mass production : manufacturability, performance constante et long-term reliability. Détecter et corriger en FAI réduit le rework et constitue une promesse de safety et performance.
Questions fréquentes
Pourquoi la FAI est-elle critique pour les cartes de commande et de puissance en robotique industrielle ?
Les robots industriels regroupent conversion de puissance, contrôle de mouvement, logique de sécurité et cycles de charge sévères dans le même assemblage. La FAI vérifie que le premier hardware supporte réellement cette complexité avant l’industrialisation plus large.
Pourquoi faut-il valider ensemble le gate drive, les protections et la chaîne de mesure ?
Ces fonctions interagissent directement lors des commutations, des réactions aux défauts et des boucles de contrôle. Si on les teste séparément, des écarts de timing ou des problèmes de bruit peuvent rester invisibles jusqu’au fonctionnement en charge réelle.
Pourquoi les contrôles d’isolation, de ligne de fuite et de distance d’isolement sont-ils si importants en FAI ?
Les contrôleurs robotiques associent souvent des étages de puissance haute tension à de l’électronique basse tension et à des interfaces de communication. La FAI confirme les espacements physiques, les dispositifs d’isolement et les résultats d’essai nécessaires pour protéger opérateurs, équipements et fiabilité long terme.
Comment une FAI précoce aide-t-elle à éviter les défaillances terrain des produits robotiques ?
Elle met en évidence les soudures faibles, les mesures instables, les failles de protection et les dérives de process avant l’installation sur ligne. Corriger ces points tôt réduit les retards de mise en service, les interventions de maintenance et les problèmes de fiabilité coûteux.