
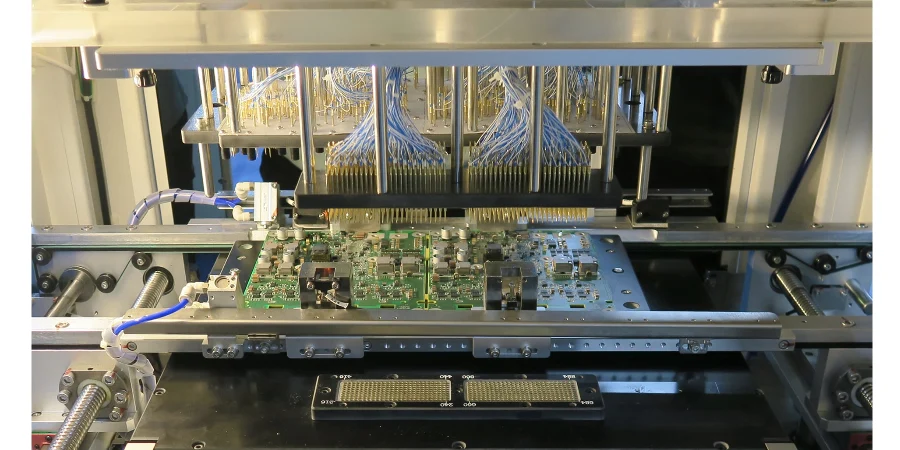
Un fixture ICT ou FCT pour la 5G/6G constitue l’interface mécanique, électrique, RF, thermique et logicielle maîtrisée entre l’équipement de test automatique et la PCBA de communication. Il n’a pas vocation à démontrer toutes les exigences radio : il doit exécuter des mesures de production définies avec une répétabilité suffisante pour distinguer un défaut de carte d’une variation de l’outillage.
Points clés pour concevoir un fixture ICT/FCT 5G ou 6G
- L’ICT, le test par sondes mobiles, le boundary scan, le FCT, le test RF conduit et le test OTA couvrent des risques différents. Le cahier des charges doit préciser ce que chaque poste démontre et ce qu’il ne couvre pas.
- Aux fréquences mmWave, le câble, le connecteur, la sonde, la carte d’interface, la transition, la mise à la masse et la position de serrage font partie intégrante de la chaîne de mesure.
- L’étalonnage doit définir un plan de référence proche de l’interface du DUT. Le de-embedding n’est valable que si le modèle extrait du fixture et le montage physique restent représentatifs.
- Les antennes intégrées et les réseaux phasés exigent une validation OTA de leur comportement rayonné. Un contrôle conduit en production ne démontre ni le diagramme de rayonnement, ni la puissance totale rayonnée, ni les performances de l’antenne une fois intégrée.
- Une unité étalon sert à surveiller la dérive ; elle ne constitue pas une vérité absolue. La validation du fixture demande aussi des échantillons conformes et non conformes connus, des limites justifiées, une étude GR&R ou une autre analyse du système de mesure, ainsi qu’une stratégie contre les faux rejets.
- L’entretien des connecteurs, le couple de serrage prescrit, le suivi des cycles de sonde, le nettoyage, les adaptateurs sacrificiels, les contrôles de vérification et les critères de réétalonnage doivent figurer dans le plan de test de production.
Sommaire
- Ce que démontre chaque méthode de test
- Comment définir le périmètre du test de production
- Comment maîtriser la chaîne de mesure RF
- Quand passer d’un test RF conduit à un test OTA
- Conception mécanique, alimentation, thermique et blindage
- Limites de test, GR&R et maîtrise des faux rejets
- Jalons de validation du fixture de l’EVT à la production série
- Maintenance du fixture et gestion des modifications
- Pannes courantes d’un fixture ICT/FCT
- Checklist RFQ pour chiffrer un fixture ICT/FCT
Ce que démontre chaque méthode de test
La première décision ne concerne pas le type de sonde, mais la répartition des défauts et des risques de performance entre les postes. Multiplier les mesures sur un même fixture peut allonger le temps de cycle sans supprimer les véritables angles morts.
| Méthode | Couverture principale | Limites importantes | Rôle habituel |
|---|---|---|---|
| AOI et rayons X | placement, polarité, géométrie des brasures et indices sur les joints cachés | valeurs électriques, micrologiciel, fonctionnement sous tension et performances RF | maîtrise du procédé en amont |
| Test par sondes mobiles | circuits ouverts, courts-circuits, certaines valeurs de composants et nets accessibles sans outillage dédié | lent sur les programmes denses ; couverture limitée du fonctionnement sous tension et RF | test structurel des prototypes et petites séries |
| ICT à lit de clous | accès rapide à de nombreux nets, circuits ouverts/courts-circuits, signatures analogiques, certains contrôles de composants et programmation | nets inaccessibles, comportement du micrologiciel, performances d’antenne et fonction RF complète | détection et diagnostic des défauts de fabrication en série |
| Boundary scan/JTAG | interconnexions numériques compatibles, états des broches, accès mémoire ou composants programmables | chemins analogiques/RF, composants non compatibles, nets hors chaîne de scan et performances système | récupération d’accès lorsque le sondage physique est limité |
| FCT | démarrage, profil de courant, interfaces, chemins de commande, interaction avec le micrologiciel et sorties fonctionnelles sous stimuli définis | localisation détaillée des défauts de composants, fiabilité latente, modes et environnements non testés | validation fonctionnelle au niveau carte |
| Test RF conduit | émission, réception, gain, phase, spectre, EVM, sensibilité, paramètres S ou états d’étalonnage sélectionnés | diagramme d’antenne, rendement, désaccord lié au boîtier et interactions rayonnées | caractérisation ou contrôle rapide en production avec un port RF |
| Test OTA | comportement de la radio et de l’antenne intégrées, direction du faisceau, puissance/sensibilité rayonnée et réponse spatiale | tous les environnements de terrain et tous les états de fonctionnement | validation des antennes intégrées, réseaux phasés et produits finis |
| Conformité 3GPP ou marché | cas réglementaires ou normatifs définis dans une configuration autorisée | qualité d’assemblage de chaque unité et modes produit non testés | qualification formelle, sans remplacer l’ICT ou le FCT |
Le boundary scan relève de la famille IEEE 1149 et apporte un accès numérique précieux lorsque les composants le prennent en charge, mais il ne valide pas un canal à haut débit. De même, un résultat FCT conforme démontre uniquement les fonctions, limites, versions logicielles et conditions environnementales prévues par le programme validé.
Comment définir le périmètre du test de production
Le contrôle de production et la qualification d’ingénierie répondent à des contraintes économiques différentes. La qualification explore les marges, les modes, la température, l’orientation, la bande passante, les canaux, les états de faisceau et leurs interactions. Le test de production doit retenir le plus petit ensemble de preuves capable de détecter de manière fiable les défauts attendus d’assemblage, de programmation, d’étalonnage ou de manipulation.
Construisez une matrice reliant chaque exigence à une méthode de test :
- Recensez les exigences produit et les défauts de fabrication crédibles.
- Affectez chaque élément à l’inspection, l’ICT, au boundary scan, au FCT, au test RF conduit, à l’OTA, au test environnemental ou à la qualification formelle.
- Indiquez le niveau d’échantillonnage : chaque unité, échantillon de lot, premier article, audit périodique ou ingénierie uniquement.
- Précisez la méthode de mesure, l’origine de la limite, la marge d’incertitude, la règle de nouveau test, les données enregistrées et le responsable.
- Identifiez explicitement les risques non couverts au lieu d’annoncer une « couverture complète ».
Sur une radio à réseau phasé, le FCT de production peut contrôler les rails d’alimentation, le démarrage, l’accès aux registres, la commande SPI, certains états de gain et de phase, le courant, la télémétrie thermique et un contrôle RF court. La caractérisation peut balayer tous les canaux et états de faisceau pertinents. La qualification OTA vérifie ensuite le comportement rayonné du réseau intégré. Ces niveaux sont complémentaires ; aucun ne doit reprendre le nom ou l’autorité d’acceptation d’un autre.
Comment maîtriser la chaîne de mesure RF
Aux fréquences RF et mmWave, le fixture se comporte comme un réseau et non comme un fil transparent. Sa perte d’insertion, son adaptation, sa phase, son isolement, ses fuites, sa flexion, sa température et la répétabilité des connexions peuvent absorber la marge du DUT ou générer de faux défauts.
Spécifier le plan de référence d’étalonnage RF
La mention « VNA étalonné » est insuffisante : elle ne dit pas quels éléments restent entre le plan d’étalonnage et le DUT.
| Choix du plan de référence | Éléments encore inclus dans le résultat mesuré | Usage adapté | Preuves requises |
|---|---|---|---|
| Ports de l’instrument | câbles, adaptateurs, commutateurs, fixture, sondes et transitions | mise au point uniquement si les effets du fixture sont volontairement inclus | référence initiale de la chaîne complète et montage stable |
| Extrémités des câbles | fixture, sondes, transitions et contacts | fixtures simples dont l’erreur résiduelle est caractérisée | enregistrement de l’étalonnage des câbles et vérification du fixture |
| Récepteur ou interface du fixture | support, transition de sonde ou courte transition RF | systèmes de production dotés d’une interface réceptrice stable | caractérisation du fixture et données de répétabilité |
| Plots ou connecteur du DUT | uniquement le réseau voulu du DUT au-delà du plan | paramètres S du composant ou comparaison précise du gain et de la phase | méthode d’étalonnage/de-embedding, étalons, fichiers de modèle et structures de vérification |
Rohde & Schwarz décrit les sections d’entrée et de sortie du fixture comme des structures à caractériser pour pouvoir retirer mathématiquement leurs effets. Un modèle documenté en paramètres S peut alors servir au de-embedding. Il cesse toutefois d’être représentatif après une modification non maîtrisée du cheminement des câbles, le remplacement d’un connecteur, un changement de hauteur de sonde, une réparation ou une évolution mécanique du fixture.
Pour un composant de formation de faisceau multiport, une solution de production peut combiner les ports du VNA, la commande numérique des registres, les mesures de puissance, le balayage des états de gain et de phase et la suppression mathématique du fixture afin de ramener le plan de référence à l’interface du DUT. L’enjeu n’est pas de prescrire un modèle d’instrument : l’architecture d’étalonnage, la commutation, la répétabilité de l’interface réceptrice et l’état logiciel doivent être validés comme un seul système.
Construire le budget d’erreur du fixture RF
Une exigence générique de « faibles pertes » ne suffit pas. Répartissez l’incertitude et la dérive admissibles entre les contributeurs, puis démontrez que le système complet distingue une unité acceptable d’une unité non conforme.
| Contributeur | Mécanisme de défaillance | Preuve de caractérisation | Maîtrise en production |
|---|---|---|---|
| Câbles et flexion | variation de perte d’insertion ou de phase avec la courbure et la température | paramètres S de référence dans le cheminement installé | maintien mécanique, cheminement fixe et vérification après perturbation |
| Connecteurs et adaptateurs RF | usure, contamination, profondeur de broche incorrecte ou couple irrégulier | contrôle visuel/dimensionnel et répétabilité des connexions | couple prescrit, nettoyage, adaptateurs sacrificiels et suivi des cycles ou de l’état |
| Matrice de commutation | pertes entre chemins, isolement, temps d’établissement et dérive | caractérisation de chaque chemin selon la fréquence et la puissance | vérification des chemins et préchauffage maîtrisé |
| Sonde ou support | répétabilité du contact, discontinuité de transition et usure | insertions répétées sur des DUT représentatifs | maîtrise de l’effort et de la planéité, nettoyage et seuil de remplacement |
| PCB du fixture et transitions | discontinuité d’impédance, couplage, matériaux et variations de fabrication | paramètres S du coupon ou du fixture et revue du champ électromagnétique | empilage, géométrie et assemblage maîtrisés, alternatives approuvées |
| Alignement mécanique | déplacement de la sonde ou changement de géométrie de l’antenne | répétabilité après chargement/déchargement et étude des positions extrêmes | références mécaniques, détrompage, séquence de serrage et contrôles d’état |
| Température | dérive du gain, de la phase ou du contact du câble, du fixture et du DUT | étude du préchauffage et de la sensibilité thermique | fenêtre de stabilisation et enregistrement de la température |
| Instrumentation | précision de la source/récepteur, plancher de bruit et dérive | statut d’étalonnage et données d’incertitude | autotest, contrôle sur référence et calendrier d’étalonnage |
Fixez les limites après avoir combiné la tolérance du DUT, la distribution du procédé, la variation de mesure et la bande de garde nécessaire. Si le fixture consomme l’essentiel de la marge disponible, une compensation logicielle ne suffit pas à garantir une validation robuste.
Quand passer d’un test RF conduit à un test OTA
Un accès conduit est efficace lorsque la radio possède un connecteur RF, un chemin de commutation, un coupleur ou un port de test défini. Il autorise une analyse détaillée du signal sans l’incertitude du trajet d’antenne. Lorsque l’électronique radio et le réseau d’antennes sont intégrés, cet accès peut toutefois contourner précisément la structure qu’il faut valider.
Rohde & Schwarz distingue clairement les responsabilités : le test conduit peut valider la génération RF et les chemins de commande de formation de faisceau, tandis que les signaux atteignant un réseau d’antennes intégré exigent une évaluation OTA du comportement global de l’antenne. Les bases compactes de mesure d’antennes et autres systèmes OTA blindés créent un environnement d’ondes maîtrisé pour les appareils FR2, modules, petites cellules et réseaux phasés.
Utilisez un test OTA lorsque le critère d’acceptation porte sur l’un des points suivants :
- direction ou largeur du faisceau, lobes secondaires, zéros de rayonnement, polarisation, perte de balayage ou étalonnage du réseau ;
- puissance totale rayonnée, sensibilité isotrope totale, rendement de l’antenne ou diagramme de rayonnement après intégration ;
- antenne intégrée au boîtier ou à la carte, radôme, enveloppe, dissipateur, câble ou interaction avec le montage ;
- comportement spatial selon les états ou les angles du faisceau ;
- conformité rayonnée formelle ou essais de performance de l’antenne.
Un contrôle conduit en production peut se limiter à un ensemble réduit d’observables RF étalonnés si leur corrélation avec le comportement OTA qualifié a été démontrée et reste surveillée. Cette corrélation dépend du produit et du montage ; une seule valeur de puissance conduite ne garantit pas universellement le faisceau ni les performances de l’antenne.
Conception mécanique, alimentation, thermique et blindage
Une mécanique ordinaire peut suffire à dégrader la précision RF. Le fixture doit positionner le DUT de façon répétable sans cintrer le PCB, écraser des composants, déplacer les connecteurs, modifier l’environnement de l’antenne ou laisser la position des câbles dépendre de l’opérateur.
Maîtriser le positionnement mécanique et les contacts de test
- Définissez les références primaire, secondaire et tertiaire à partir d’éléments stables de la carte, et non d’un bord détouré à tolérance large.
- Utilisez un détrompage et une séquence de serrage maîtrisée. Empêchez le démarrage du test si la fermeture ou la mise en place n’est pas complète.
- Calculez ensemble le nombre de sondes, la force des ressorts, les points d’appui, la flèche du PCB, les dégagements autour des composants et la course de la presse.
- Inscrivez dans les règles DFT l’angle d’approche de la sonde, la surface de contact, la finition du plot, sa dimension, le dégagement du vernis épargne et les marques de contact acceptables.
- Séparez les contacts RF de précision des contacts structurels à forte force lorsque leurs besoins sont incompatibles.
- Validez les chargements répétés sur la plage de tolérances dimensionnelles de la carte, à la température prévue du fixture et avec des opérateurs ou automatismes représentatifs.
Il n’existe pas de cible universelle d’alignement micrométrique valable pour tous les fixtures. L’erreur de position admissible dépend de la plus petite géométrie de plot ou de contact, de la sensibilité de la transition RF, de l’empilement des tolérances mécaniques et de la répétabilité nécessaire à la mesure.
Concevoir la mise à la masse, le blindage et l’isolement RF
Le blindage ne remplace pas la conception du chemin de retour. Assurez des références continues aux transitions RF, maîtrisez les joints et ouvertures, éloignez les câbles numériques ou de relais bruyants des chemins de réception sensibles et évitez les retours de masse involontaires par les pièces mécaniques. Mesurez l’isolement entre chemins avec le fixture assemblé et actif, et pas seulement sur une carte d’interconnexion nue.
Pour les fixtures qui rayonnent volontairement, utilisez une enceinte ou une chambre dont le blindage et les absorbants correspondent à l’objectif du test. Maîtrisez aussi l’orientation du DUT, les traversées de câbles, la fermeture de la porte, les masses métalliques voisines et la diffusion créée par le fixture.
Reproduire les conditions d’alimentation et de température du DUT
La limitation de courant, l’ordre d’activation des rails, la mesure quatre fils, les transitoires de charge, le décalage de masse, l’ondulation et la chute de tension dans les câbles peuvent modifier les résultats RF. Lorsque la marge l’exige, mesurez la tension à un point pertinent du DUT.
La régulation thermique doit reproduire la condition de test, et pas seulement refroidir la carte. Spécifiez le préchauffage, le débit d’air, le matériau d’interface du dissipateur, la pression de serrage, l’emplacement du capteur, le critère de stabilisation, la durée maximale et la protection d’arrêt. Si le produit évacue la chaleur par son boîtier ou son châssis, un fixture de carte nue fortement ventilé peut créer un état RF différent.
Limites de test, GR&R et maîtrise des faux rejets
Un fixture stable exige un système de mesure validé, et pas seulement un script qui fonctionne. La révision du logiciel, la configuration des instruments, les fichiers d’étalonnage, le matériel du fixture, le micrologiciel de test du DUT, les limites, les données de compensation et les règles de numérotation doivent former une configuration unique et maîtrisée.
Utiliser correctement les unités de référence et les unités étalons
- Les unités conformes connues confirment que le poste accepte un produit représentatif proche du comportement nominal.
- Les unités non conformes connues ou avec défaut injecté confirment la détection et la capacité de diagnostic pour certains modes de défaillance.
- Les unités en limite de spécification mettent à l’épreuve le seuil de décision lorsque cela est réalisable.
- Les unités étalons surveillent la dérive, mais elles peuvent vieillir, être endommagées, être retouchées ou ne plus représenter la production actuelle.
Consignez pour chaque unité de référence sa révision, sa configuration, sa valeur initiale mesurée, la dérive admise, ses règles de manipulation, son historique de vérification et ses critères de retrait. N’élargissez jamais les limites dans le seul but de faire passer une unité étalon vieillissante.
Évaluer le système de mesure avec une étude GR&R ou MSA
Pour les mesures continues, une étude GR&R croisée sépare la répétabilité, la reproductibilité et la variation entre pièces. Dans son explication des recommandations AIAG, Minitab considère qu’une variation de mesure inférieure à 10 % de la variation du procédé est acceptable ; au-delà, une analyse d’ingénierie est nécessaire plutôt qu’une confiance automatique dans le résultat. Un fixture RF peut également nécessiter des études de linéarité, de biais, de stabilité dans le temps, de répétabilité des connexions et de variation entre chemins.
Les échantillons doivent couvrir la variation produit pertinente. Répéter de nombreuses fois une seule unité étalon nominale peut révéler une dérive à court terme, mais ne prouve pas que le poste distingue correctement les pièces sur toute la plage d’acceptation.
Maîtrisez les faux rejets avec les règles suivantes :
- définir les limites à partir des exigences produit et de l’incertitude, et non des valeurs par défaut de l’instrument ;
- contrôler séparément la qualité des contacts avant une séquence RF coûteuse ;
- n’autoriser qu’un seul nouveau test automatique défini, uniquement pour un mécanisme transitoire justifié ;
- conserver les données du premier passage et du nouveau test ;
- utiliser des codes d’erreur de fixture qui ne se présentent pas comme des défauts du DUT ;
- analyser le rendement par fixture, canal, sonde, opérateur, version logicielle et révision produit ;
- arrêter le poste si les contrôles de référence, l’étalonnage, la température, la pression ou l’état de santé de la station sortent des limites.
Jalons de validation du fixture de l’EVT à la production série
La maturité du fixture doit suivre celle du produit. Figer un outillage coûteux avant la stabilisation des accès de test, du micrologiciel, des limites et de l’architecture RF entraîne des reprises évitables.
| Phase | Objectif du fixture | Preuves minimales avant validation | Tolérance aux modifications |
|---|---|---|---|
| EVT | mise au point flexible et identification des risques | revue DFT, interfaces accessibles, mise sous tension sûre, corrélation d’ingénierie et données brutes enregistrées | élevée ; adaptateurs modulaires et accès manuels acceptables |
| DVT | validation de l’architecture finale et des marges | mécanique représentative, chaîne RF caractérisée, conditions thermiques et d’alimentation, essais sur unités conformes/non conformes, corrélation conduit/OTA si applicable | maîtrisée ; toute modification impose une régression |
| PVT | démonstration du poste et du procédé de production | étude du temps de cycle, GR&R/MSA, essais avec opérateurs ou automatisation, traçabilité, plan de maintenance, stratégie de pièces de rechange et réception de ligne | faible ; la configuration est validée |
| Série | maintien de la détection et de la cadence | contrôles sur référence, statut d’étalonnage, suivi du rendement et des dérives, maintenance préventive, remplacements maîtrisés et audits périodiques | gestion formelle des modifications d’ingénierie |
Avant la validation PVT, faites passer la même unité par plusieurs cycles de chargement et de déchargement, puis par plusieurs postes ou fixtures si plusieurs exemplaires doivent être déployés. Déterminez si la variation suit le DUT, le fixture, le canal, l’opérateur, la température, la version logicielle ou le temps.
Maintenance du fixture et gestion des modifications
Les câbles, connecteurs, adaptateurs et sondes RF sont des pièces d’usure. Mini-Circuits rappelle que les tolérances mécaniques, l’alignement, la contamination, l’usure et le couple appliqué aux connecteurs influencent directement la répétabilité et la précision. Le couple et la méthode de contrôle indiqués par le fabricant prévalent sur toute valeur universelle reprise sans justification.
Organisez la maintenance autour de l’état réel et de preuves mesurées :
- inspecter et nettoyer les interfaces RF selon la méthode approuvée par le fabricant du connecteur ;
- utiliser des clés dynamométriques étalonnées lorsque cela est prescrit et empêcher le corps du connecteur de tourner pendant le serrage ;
- protéger les ports des instruments avec des adaptateurs sacrificiels remplaçables sur les postes à nombreux cycles de connexion ;
- compter les manœuvres des sondes ou supports, ou appliquer des limites de vérification RF et de résistance fondées sur leur état ;
- enregistrer les numéros de série ou révisions des câbles, adaptateurs, sondes, supports, PCB du fixture, ventilateurs, capteurs et modules de puissance ;
- vérifier le poste après un déplacement, un choc, une réparation, un nouveau cheminement de câble, le remplacement d’un connecteur, une mise à jour logicielle, un arrêt prolongé ou une variation inhabituelle du rendement ;
- réétalonner ou caractériser de nouveau si une modification traverse le plan de référence validé ou invalide le modèle du fixture.
Un intervalle calendaire ne suffit pas. Combinez la maintenance planifiée avec des indicateurs de dérive : résistance de contact, tendance de l’unité de référence, vérification des paramètres S, écart de phase ou de gain, pression, température, vide, nombre de cycles et défauts intermittents répétés.
Pannes courantes d’un fixture ICT/FCT
| Symptôme | Causes probables liées au fixture | Contrôle pour isoler la cause | Action corrective |
|---|---|---|---|
| Circuits ouverts aléatoires ou résistance élevée | sonde sale/usée, course insuffisante, cintrage de la carte ou appui inadéquat | contrôle du contact par net et répétition de la mise en place | nettoyer/remplacer la sonde, corriger l’appui ou la course |
| Dérive d’un seul canal RF | flexion du câble, usure du connecteur, chemin de commutation ou transition de sonde | permuter un chemin connu ou mesurer un étalon de vérification | réparer le chemin, caractériser de nouveau et examiner les données concernées |
| Décalage de tous les canaux après préchauffage | température de l’instrument, du câble, du fixture ou du DUT | tendance temps/température avec une unité de référence | définir la stabilisation et la régulation thermique |
| Rejet d’unités conformes à la fermeture | contrainte du PCB, effort latéral sur un connecteur ou contact avec un composant | comparer le comportement ouvert/fermé et les nets sensibles aux contraintes | modifier les appuis, la répartition des efforts ou les dégagements |
| Variation du faisceau ou du résultat OTA après rechargement | position du DUT, diffusion dans la chambre, déplacement du câble ou absorbant endommagé | étude répétée de l’orientation et du chargement/déchargement | améliorer les références, le maintien des câbles et l’inspection de la chambre |
| Baisse du rendement après maintenance | mauvaise pièce de remplacement, cheminement, couple, modèle ou logiciel incorrect | comparer la configuration et la référence avant/après intervention | rétablir la configuration maîtrisée et refaire la réception |
| FCT conforme mais fonction défaillante sur le terrain | mode, environnement ou interaction système absent du test | relier la défaillance à l’exigence et à la matrice de couverture | ajouter la qualification ou le contrôle de production approprié |
| Hausse des nouveaux tests sans baisse du rendement final | contact intermittent ou limites trop serrées | conserver les données du premier passage par fixture et par net | corriger le système de mesure sans masquer le problème par un nouveau test |
Checklist RFQ pour chiffrer un fixture ICT/FCT
Transmettez suffisamment d’informations pour que le fournisseur du fixture, le fabricant de PCBA et l’ingénieur test chiffrent exactement le même périmètre.
Dossiers produit et fichiers de conception à transmettre
- données Gerber, ODB++ ou IPC-2581 ; plans de fabrication et d’assemblage ; schéma ; nomenclature et liste de fabricants approuvés ; fichier de placement ; modèle 3D
- empilage, tableau des impédances contrôlées, nets RF, plans des connecteurs et antennes, zones interdites et références mécaniques
- format de test en panneau ou carte unitaire, tolérances de la carte, géométrie des plots de test, hauteur des composants et zones sans contact
- matrice des variantes matérielles, logicielles, des données d’étalonnage et des versions régionales
Répartition des responsabilités et limites de test
- matrice de couverture reliant exigences et tests, avec les angles morts explicites
- responsabilité de l’ICT, du boundary scan, du FCT, du test RF conduit, de l’OTA, de la programmation, de l’inspection et de la qualification
- bandes, canaux, largeurs de bande, états de puissance, états de faisceau, interfaces, charges, stimuli et conditions environnementales
- origine des limites, méthode de bande de garde, niveau d’échantillonnage, règle de nouveau test, codes de défaillance et besoins de la boucle de réparation
Architecture de la chaîne de mesure RF
- interfaces des instruments et de la commutation, nombre de ports, plage de fréquence/puissance et isolement requis
- types de sondes, supports et connecteurs, méthode d’étalonnage, plan de référence et fichiers de de-embedding
- perte d’insertion, adaptation, variation de phase/gain et incertitude de mesure admissibles par chemin
- plan de corrélation entre mesures conduites et OTA, avec les artefacts de référence
Volumes, production et gestion du cycle de vie
- volumes de prototypes, pilotes, mensuels et sur la durée de vie ; temps de cycle cible ; niveau d’automatisation ; plan de duplication des postes
- champs MES, sérialisation, durée de conservation des données brutes, droits utilisateurs, déploiement logiciel et règles de cybersécurité
- exigences GR&R/MSA et de réception de ligne, plan d’unités conformes/non conformes et quantité d’échantillons de validation
- maintenance préventive, pièces de rechange, durée de vie attendue, étalonnage, délai de service et notification des modifications
- exigences ESD, sécurité opérateur, exposition RF, verrouillages, limitation de courant et surchauffe
HILPCB peut examiner l’empilage du PCB, les impédances contrôlées, l’accès aux plots de test, la mise en panneau, les contraintes d’assemblage, la qualité de fabrication RF, la programmation et les enregistrements de production demandés dans le cadre de ses prestations de PCB haute fréquence, de PCB Rogers, d’assemblage en petite série et d’assemblage clé en main.
L’architecture radio finale, la couverture de test, l’autorité de conception du fixture, le logiciel, les limites, l’analyse d’incertitude, la corrélation OTA, la qualification produit, l’approbation réglementaire, la sécurité des opérateurs et les performances du système mis sur le marché restent sous la responsabilité du fabricant du produit et des organismes de test qu’il mandate.
Normes et spécifications de référence pour les tests ICT/FCT 5G/6G
- IEEE 1149.1 et IEEE 1149.6 — IEEE Standards Association
- 3GPP TS 38.104 — 3rd Generation Partnership Project
- 3GPP TS 38.141-1 et TS 38.141-2 — 3rd Generation Partnership Project
- 3GPP TS 38.521-1 et TS 38.521-2 — 3rd Generation Partnership Project
- IPC-2221, IPC-6012, IPC-A-600, J-STD-001 et IPC-A-610 — IPC
- IPC-9252 — IPC
- ISO/IEC 17025 — Organisation internationale de normalisation et Commission électrotechnique internationale
Vérifiez les éditions en vigueur, la catégorie de produit, la plage de fréquence, la méthode conduite ou rayonnée, les exigences du marché, la portée du laboratoire et les obligations de chaque responsable avant validation.
Questions fréquentes sur les fixtures ICT/FCT pour la 5G et la 6G
Un test ICT peut-il remplacer le test fonctionnel d’une PCBA 5G ?
Non. L’ICT détecte efficacement les défauts d’assemblage et de composants accessibles. Le FCT vérifie le fonctionnement sous tension, les interactions avec le micrologiciel et les interfaces sous des stimuli définis. Un plan de test pertinent affecte chaque défaut à la méthode capable de le détecter et de le diagnostiquer efficacement.
Un fixture RF nécessite-t-il toujours un de-embedding ?
Non. Il exige un plan de référence défini et un budget d’erreur. Le de-embedding convient lorsque le réseau du fixture doit être retiré et peut être caractérisé de manière crédible. Un contrôle comparatif stable en production peut plutôt s’appuyer sur une référence de chemin maîtrisée, une corrélation démontrée et des limites intégrant une bande de garde.
Un test RF conduit peut-il valider le faisceau d’un réseau d’antennes phasé ?
Pas à lui seul. Les essais conduits peuvent vérifier les chemins RF, les états de commande, le gain, la phase et la qualité du signal lorsqu’un accès existe. Le test OTA reste nécessaire pour évaluer le faisceau rayonné du réseau intégré, le rendement de l’antenne, le diagramme et les interactions avec le boîtier.
Une unité étalon suffit-elle pour valider un fixture de production ?
Non. Une unité étalon est utile pour surveiller la dérive, mais la validation du fixture exige aussi des limites traçables, des preuves obtenues avec des unités conformes et non conformes connues, une analyse de répétabilité et de reproductibilité, une configuration maîtrisée et une corrélation avec l’exigence produit.
Quels événements doivent déclencher le réétalonnage d’un fixture RF ?
Combinez des échéances planifiées et des déclencheurs liés aux événements. Vérifiez de nouveau le poste après le remplacement d’un câble ou connecteur, une intervention sur une sonde ou un support, une réparation ou un déplacement du fixture, une modification du logiciel ou du modèle, une dérive de rendement ou de référence, un choc ou toute évolution du chemin de mesure validé.
Le test RF en production remplace-t-il les essais de conformité 3GPP ?
Non. Le test de production contrôle la qualité d’assemblage et certaines performances sur les unités ou des échantillons. La conformité 3GPP applique des méthodes, configurations et limites définies pour une catégorie d’équipement donnée. La responsabilité de la qualification reste distincte.
Valider le fixture comme un système de mesure de production
Un fixture 5G/6G est prêt pour la production lorsque son périmètre de couverture, son plan de référence, son budget d’erreur, sa mécanique, ses conditions thermiques et d’alimentation, sa configuration logicielle, ses limites, les preuves relatives au système de mesure, sa traçabilité, son plan de maintenance et ses critères de modification sont cohérents. Joignez ces enregistrements au dossier PCBA afin que la variation du fixture ne devienne pas une cause cachée de perte de rendement ou de défaillance sur le terrain.