
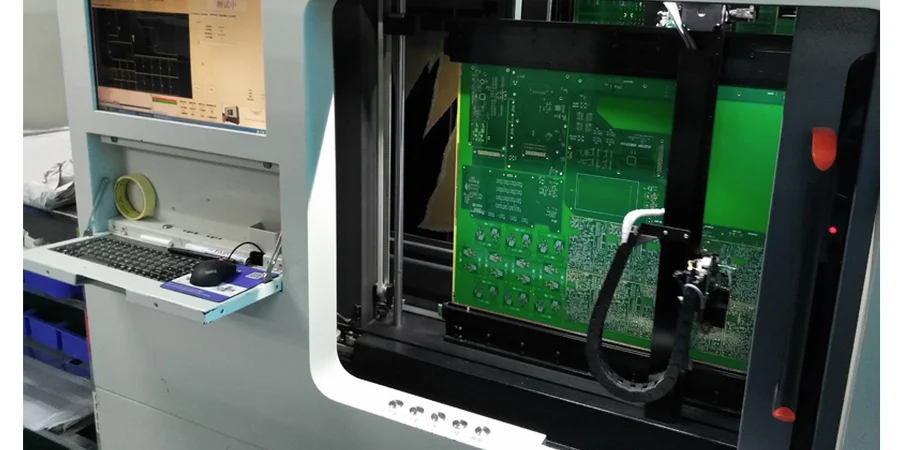
Le test par sondes mobiles est une méthode électrique sans lit à clous : des pointes programmables contactent des nœuds sélectionnés d’un PCB ou d’un PCBA pour contrôler continuité, isolement, composants, signatures analogiques ou quelques fonctions alimentées sous conditions. Sur l’électronique d’un onduleur, sa couverture doit rester distincte de la radiographie, des essais d’isolement haute tension, des essais fonctionnels, HIL, CEM et de sécurité produit.
Points essentiels pour spécifier un test par sondes mobiles
- Précisez si « sondes mobiles » désigne le test électrique d’une carte nue ou un test in situ du PCBA assemblé : les données, limites et conclusions diffèrent.
- Construisez la couverture à partir des risques de défaillance de l’onduleur, sans promettre par défaut le contrôle de chaque net ou composant.
- La méthode détecte de nombreux circuits ouverts, courts-circuits, valeurs erronées, inversions de polarité et écarts de signature, mais l’accès et la topologie limitent la couverture.
- Elle ne mesure pas les vides sous BGA, ne prouve pas chaque brasure cachée ou la capacité en courant, et ne remplace pas les essais diélectriques, d’isolement, fonctionnels, HIL, CEM, thermiques ou de sécurité.
- Effectuez les contrôles non alimentés et à faible énergie avant toute mise sous tension maîtrisée ; séparez les équipements haute tension, la décharge et les responsabilités de sécurité.
- En NPI, la programmation sans fixture facilite les ECO ; en volume stabilisé, comparez sondes mobiles, ICT, boundary scan et banc fonctionnel selon couverture, cadence et coût.
- Joignez au RFQ une matrice de couverture, la définition de l’état sûr, le plan d’accès des sondes, les limites, la méthode de données de référence et le contenu du rapport d’échec.
Sommaire
- Carte nue ou PCBA : quel test par sondes mobiles ?
- Défauts détectables sur un PCBA d’onduleur
- Matrice de couverture multicouche pour l’onduleur
- Séquence sûre pour les essais haute tension
- Concevoir le PCB pour l’accès des sondes
- Couverture des BGA et composants de puissance
- Sondes mobiles en EVT, DVT, PVT et production
- Transformer les résultats en preuves de procédé
- Tester avant et après brasage sélectif et vernissage
- Comparer sondes mobiles, ICT et test fonctionnel
- Diagnostiquer les lacunes de couverture
- Checklist RFQ pour test par sondes mobiles
- Normes de référence et partage des responsabilités
- Accompagnement HILPCB pour le plan de test
- Questions fréquentes
- Conclusion
Carte nue ou PCBA : quel test par sondes mobiles faut-il ?
Le même principe de machine couvre deux opérations distinctes.
Le test électrique par sondes mobiles d’une carte nue compare le PCB non assemblé à une netlist IPC-356 ou à une autre référence approuvée. Il vérifie la continuité des réseaux prévus et l’isolement de ceux qui doivent rester séparés, selon les conditions d’essai validées. IPC-9252B traite des essais électriques des cartes imprimées non assemblées et aide à définir niveaux, données, paramètres, analyseurs et montages.
Le test par sondes mobiles d’un PCBA contacte une carte assemblée pour réaliser des mesures in situ ou de signature. Selon la machine et l’accès, il peut contrôler courts-circuits, circuits ouverts, valeurs passives, jonctions de diodes, polarité, signatures analogiques ou fonctions à faible puissance. Des chemins parallèles ou des nœuds inaccessibles peuvent empêcher l’isolement d’un composant.
| Question | Test du PCB nu | Test du PCBA assemblé |
|---|---|---|
| Données principales | Netlist, Gerber/ODB++/IPC-2581, perçage et géométrie | CAO/netlist, BOM, pick-and-place, schéma, modèles composants et limites |
| Objectif | Vérifier connectivité et isolement après fabrication | Dépister les défauts d’assemblage/composants et aider au diagnostic |
| Défauts typiques | Ouvertures, courts-circuits, connexion au mauvais net | Ouvertures/courts-circuits, pièce absente/erronée/inversée, défaut de valeur ou signature |
| Ne démontre pas | Qualité d’assemblage ou fonction du produit | Géométrie d’une brasure cachée, fonction complète, sécurité HT, performances de puissance |
| Moment recommandé | Avant assemblage | Après les étapes SMT/THT et avant les opérations coûteuses ou irréversibles |
Un RFQ indiquant seulement « 100 % sondes mobiles » est incomplet. Précisez l’état de la carte, la netlist de référence, la population testée, les limites, les nœuds accessibles, les exclusions et les enregistrements attendus.
Que peut détecter le test par sondes mobiles sur un PCBA d’onduleur ?
Les circuits de commande, gate-driver, mesure, communication et alimentation auxiliaire comportent de nombreux défauts détectables sans appliquer la pleine tension du bus. Les contrôles utiles peuvent inclure :
- courts-circuits entre domaines de puissance, gate-driver, analogique, numérique et châssis ;
- circuits ouverts sur connecteurs, vias, résistances, fusibles, cavaliers et points de test accessibles ;
- valeurs incorrectes de résistances ou condensateurs lorsque les chemins parallèles permettent la mesure ;
- diodes, condensateurs électrolytiques, optocoupleurs et autres composants polarisés inversés lorsqu’une signature adaptée existe ;
- résistances de grille, pull-up, réseaux de mesure de courant et composants auxiliaires côté isolé manquants ;
- signatures analogiques différentes d’une population de référence validée ;
- mesures alimentées sélectionnées avec sources isolées et limitées en courant, si la procédure et l’équipement le permettent.
La couverture ne se confond pas avec l’accessibilité. Une sonde peut toucher un nœud alors qu’un circuit parallèle masque le composant. Des techniques capacitives ou vectorless peuvent identifier certains défauts de broches de CI sans accès direct, mais la couverture dépend de la machine, du boîtier, de la carte et du programme.
Demandez un rapport par exigence ou classe de défaut :
| Indicateur de couverture | Question plus utile |
|---|---|
| Couverture des nets | Quels ouverts/courts sont directs, déduits ou exclus ? |
| Couverture des composants | Quelles pièces ont un test de valeur, polarité, signature, présence seule ou aucun test ? |
| Couverture des broches | Quelles broches sont directes, indirectes ou inaccessibles ? |
| Couverture de sécurité | Quels contrôles sont des dépistages à faible énergie et lesquels relèvent d’un essai d’isolement dédié ? |
| Couverture fonctionnelle | Quels rails et interfaces sont alimentés, et avec quelles protections ? |
Utiliser une matrice de couverture multicouche pour l’onduleur
Aucune méthode unique ne couvre tous les risques d’un onduleur d’énergie renouvelable. Une matrice utile associe chaque mode de défaillance au premier contrôle efficace et au responsable de la confirmation finale.
| Risque ou défaut | Première preuve adaptée | Confirmation ultérieure | Pourquoi les sondes mobiles ne suffisent pas |
|---|---|---|---|
| Ouvert ou court sur carte nue | Test électrique de carte nue fondé sur la netlist | Continuité après assemblage/test fonctionnel | Les chemins parallèles du PCBA peuvent masquer le défaut conducteur initial |
| Passif absent ou erroné | AOI et mesure/signature par sondes mobiles | Calibration fonctionnelle | Un circuit parallèle peut masquer la mesure |
| Composant polarisé inversé | AOI et signature électrique | Mise sous tension contrôlée | Chaque boîtier ou circuit ne donne pas une signature unique |
| Brasure BGA ouverte | AXI, technique vectorless/broche, boundary scan si prévu | Test d’interface/fonctionnel | Les joints cachés ne sont pas directement accessibles |
| Vides sous BGA ou pad de puissance | Radiographie/AXI et preuves de procédé | Validation thermique/de puissance | La continuité ne mesure ni le taux de vide ni le flux thermique |
| Court-circuit HT-BT | Contrôle de continuité/isolement à faible énergie | Procédure IR/tenue diélectrique dédiée | Le sondage PCBA standard n’est pas une qualification hipot produit |
| Distance d’isolement ou contamination | Revue de conception, AOI/visuel, preuve de propreté | Essais d’isolement/sécurité produit | Un contrôle électrique ne reproduit pas toutes les conditions d’espace et d’environnement |
| Temporisation gate-driver ou désaturation | Essai fonctionnel protégé | Validation étage de puissance/HIL | Les tests statiques ne reproduisent pas la commutation |
| Résistance/échauffement du chemin de courant | Méthode Kelvin/DCR si spécifiée | Essai en charge et d’élévation de température | Le contact de sonde et le faible courant ne représentent pas le courant de service |
| Algorithme de commande et protections | Boundary scan/programmation et test fonctionnel carte | HIL et test système | Les sondes ne simulent ni réseau, moteur, batterie, ni source PV |
| Émissions/immunité CEM | Revue de routage et préconformité | Essai CEM système accrédité | Un test électrique sans fixture ne reproduit pas les contraintes électromagnétiques |
Créer une séquence sûre pour les essais haute tension
Un PCBA d’onduleur peut placer un domaine haute tension à proximité de circuits de commande, communication et mesure basse tension. La stratégie doit empêcher une alimentation accidentelle, une libération d’énergie stockée et une interaction dangereuse entre domaines.
Définissez l’état sûr avant de programmer le test :
- état de population de la carte, composants de puissance/stockage installés et sources externes ;
- stimulus maximal, limitation de courant, fusibles, interverrouillages et protection de l’opérateur ;
- chemin de décharge, temps d’attente, point de vérification et limite de tension résiduelle ;
- nets interdits au sondage ou à l’alimentation, barrières d’isolement et zones de garde ;
- séquence de connexion et manipulation après l’échec d’un contrôle de court-circuit ou d’isolement.
Réalisez les contrôles de court-circuit et de polarité à faible énergie avant les essais alimentés. Les essais de résistance d’isolement et de tenue diélectrique exigent un équipement, une fixture, une rampe, une durée, une décharge et des règles de sécurité définis à partir de la norme du produit et de son système d’isolation. Une tension de test de carte nue ou la valeur par défaut d’une machine ne doit pas devenir l’exigence de sécurité de l’onduleur.
IEC 62109-1/-2 traite de la sécurité des convertisseurs et onduleurs photovoltaïques ; IEC 62477-1:2022 couvre les systèmes convertisseurs électroniques de puissance dans son domaine. L’ingénieur sécurité produit détermine l’applicabilité, la classe d’isolation, l’ordre des tests et les critères.
Concevoir le PCB d’onduleur pour l’accès des sondes
Les sondes mobiles réduisent le coût d’une fixture dédiée, mais la conception pour la testabilité améliore toujours vitesse, répétabilité et couverture.
Prévoyez du cuivre accessible sur les nets critiques, une distance aux composants hauts, des repères fiduciaires, un support plan et une carte des zones interdites. Le nombre de sondes, l’accès double face, la taille minimale des pads, les dimensions de carte, la hauteur admissible et les ressources varient selon la machine installée et ses aiguilles.
Décisions DFT utiles :
- un nœud accessible sur chaque rail critique, référence de côté isolé, canal de gate-driver, entrée capteur et interface de communication ;
- des commandes de mode test qui désactivent la commutation et imposent un état connu aux sorties ;
- des liaisons amovibles, résistances zéro ohm ou points d’isolement pour interrompre les chemins parallèles problématiques lorsque cela est justifié ;
- des points Kelvin pour shunts ou chemins à faible résistance lorsque la DCR fait partie de l’acceptation ;
- des cibles éloignées des finitions de contact, structures RF, pads de bonding et chemins de fuite critiques ;
- un cuivre et un soutien mécanique tolérant les contacts répétés sans fissuration ni flexion excessive ;
- des informations claires d’accès haut/bas et de hauteur des composants ;
- des coordonnées de sondage rattachées à la révision publiée de la carte.
Une grande carte peut fléchir sous les sondes. Soutenez-la sans toucher les composants et définissez les marques admissibles ainsi que les surfaces interdites.
Planifier la couverture des BGA et composants de puissance
Les sondes mobiles ne « vérifient pas chaque broche signal et alimentation d’un BGA » en touchant seulement les réseaux périphériques. Joints cachés, plans communs, réseaux de pull parallèles et nœuds inaccessibles limitent l’isolement des défauts.
Combinez plusieurs preuves :
- AOI pour le placement et les éléments de soudure visibles ;
- radiographie/AXI pour la géométrie des joints cachés et l’évaluation des vides ;
- techniques vectorless ou de jonction pour certaines fautes de broche ;
- boundary scan pour les interconnexions numériques compatibles ;
- essais fonctionnels, thermiques et de puissance pour le fonctionnement réel.
L’acceptation des vides ne repose pas sur une règle universelle « moins de 15 % IPC ». Elle dépend du boîtier, du pad thermique ou de la bille, du plan client, de la norme d’acceptabilité applicable, de la capabilité du procédé et de l’analyse thermique/de fiabilité.
Pour les étages IGBT, MOSFET, SiC ou GaN, les sondes peuvent contrôler certaines résistances de grille, jonctions, chaînes de mesure et courts-circuits. Pertes de commutation, stabilité, désaturation, partage de courant et thermique exigent une validation fonctionnelle protégée.
Utiliser les sondes mobiles en EVT, DVT, PVT et production
Le test sans fixture est utile lorsque la conception évolue, car la mise à jour du programme et des coordonnées est généralement plus simple que la reconstruction d’un lit à clous. « Sans fixture » ne signifie pas sans préparation : normalisation CAO, bibliothèques, état sûr, génération, débogage, limites, corrélation avec cartes de référence et insertion de défauts demandent du temps d’ingénierie.
| Étape | Usage pertinent des sondes mobiles | Preuves de sortie |
|---|---|---|
| EVT | Dépister les prototypes, diagnostiquer l’assemblage, accompagner les ECO | Version initiale de la couverture, journaux d’échec, données de conception/test corrigées |
| DVT | Stabiliser les limites et corréler AOI/AXI/boundary/fonctionnel | Programme validé, population de référence, étude de répétabilité |
| PVT | Établir rendement, temps de cycle, échappements, retest et réparation | Capabilité et décision de test série |
| Volume | Test 100 %, audit par échantillonnage, couverture ECO ou diagnostic selon justification | Plan de contrôle, justification d’échantillonnage, maintenance et changements |
En volume stable, un ICT ou un banc fonctionnel peut être plus rapide, tandis que certaines machines à sondes mobiles servent aussi en production. Décidez à partir du temps de cycle et de la couverture mesurés, sans reprendre des comparaisons génériques minutes contre secondes.
Transformer les résultats en preuves de maîtrise du procédé
Les données de test n’aident le procédé que si les défauts sont classés et traçables. Une indication « ouvert » peut provenir de l’assemblage, du PCB, du contact de sonde, du support ou d’une modification du programme.
Enregistrez au minimum :
- numéro de série, révision, lot, position panneau, ligne et horodatage ;
- révision du programme, de la bibliothèque, des limites et de l’équipement ;
- premier passage, retest, valeur mesurée et coordonnées de sonde ;
- cause confirmée, réparation, vérification et classification des faux appels ;
- liens vers AOI, AXI, fonctionnel, HIL ou données terrain lorsqu’ils existent.
Ne publiez pas d’amélioration PPM inventée. Établissez une référence, utilisez les causes confirmées et distinguez rendement au premier passage et rendement final. Des retests répétés peuvent masquer un contact instable ou un procédé marginal.
Tester avant et après brasage sélectif et vernissage
Un assemblage d’onduleur associe souvent SMT, connecteurs traversants, relais, composants magnétiques, interfaces de bus et gros condensateurs. Une séquence utile teste après SMT, puis répète la couverture affectée après brasage sélectif ou autre opération secondaire. Elle aide à attribuer les défauts à leur étape d’introduction.
Avant vernissage, terminez les tests nécessitant un accès direct au cuivre et les réparations. Après vernissage, utilisez inspection visuelle/UV, preuve de couverture, enregistrements de polymérisation et contrôles fonctionnels finaux. Un vernis appliqué trop tôt peut masquer une contamination et compliquer la reprise.
Définissez les keepouts autour des connecteurs, points de test, réglages, interfaces thermiques et éléments de sécurité. Si un sondage après vernissage est inévitable, prévoyez des cibles masquées ou un procédé de contact/remise en état approuvé, sans perforer le revêtement de manière incontrôlée.
Comparer sondes mobiles, ICT et test fonctionnel
| Méthode | Atout principal | Limite principale | Rôle type |
|---|---|---|---|
| Sondes mobiles | Flexibilité, faible charge de fixture dédiée, aide au diagnostic | Mouvement séquentiel, limites de topologie et d’accès | NPI, forte diversité, volume faible/moyen, audit et diagnostic |
| ICT à lit à clous | Contacts parallèles et répétition rapide | Coût de fixture, accès et charge des ECO | Volume moyen/élevé stabilisé |
| Boundary scan | Teste des interconnexions numériques compatibles sans accès physique à chaque nœud | Exige composants et DFT compatibles | Complément pour BGA et chaînes numériques |
| Test fonctionnel | Vérifie le comportement alimenté et les interfaces | Diagnostic parfois faible et défauts structurels latents possibles | Libération de la carte |
| HIL | Exerce le contrôleur face à un réseau ou procédé simulé | Coûteux, propre au système, ne contrôle pas les brasures | Algorithmes, protections et validation système |
Un résultat de sondes mobiles peut aider à développer la couverture ICT ou fonctionnelle, mais la référence doit être vérifiée indépendamment, gérée en révision, caractérisée et protégée contre l’usure.
Diagnostiquer les lacunes courantes de couverture
| Lacune | Cause | Action corrective |
|---|---|---|
| Carte conforme malgré un passif erroné | Chemin parallèle masquant la valeur | Ajouter isolation/mode test, changer de méthode ou couvrir fonctionnellement |
| Ouvert BGA non détecté | Broche cachée/inaccessible | Ajouter AXI, boundary scan, vectorless ou couverture fonctionnelle |
| Faux courts sur gros condensateurs | Charge et comportement transitoire | Valider temps d’établissement, garde, décharge et limites |
| Appels intermittents des sondes | Oxyde, vernis, flexion, cible ou support | Améliorer accès, nettoyage, support et étude de répétabilité |
| Test HT endommageant le circuit BT | Mauvais équipement/ordre ou état de protection | Séparer dépistage faible énergie et procédure d’isolement dédiée |
| Test conforme avant THT, défaut après | Défaut introduit par brasage secondaire | Ajouter couverture différentielle post-procédé et traçabilité |
| Bonne carte rejetée après mise à jour | Changement de bibliothèque, limites ou données | Contrôle de révision, jeu de corrélation et approbation |
| Pourcentage élevé mais risque résiduel | La métrique compte les nœuds faciles plutôt que les défauts critiques | Rapporter couverture par exigence/défaut et exclusions |
Checklist RFQ pour test par sondes mobiles
Produit et contexte de sécurité
- Type d’onduleur, domaines de puissance, énergie stockée, tensions, barrières d’isolement et normes produit.
- État du DUT : PCB nu, SMT seul, assemblé, verni, réparé ou autre.
- État sûr, décharge, interverrouillage, limitation de courant, terre, manipulation et zones sans sonde.
Données de conception et de fabrication
- Données de fabrication, netlist IPC-356, perçage, BOM, centroid, schéma, plans et manifeste de révision.
- Coordonnées d’accès, fiduciaires, plan support/keepout, hauteurs, modes test et finitions sans contact.
- Liste critique : gate-driver, mesure, isolement, auxiliaires, communications, protections, shunts et chemins de puissance.
Définition du test
- Exigences distinctes pour PCB nu et PCBA.
- Limites de continuité/isolement et composant/signature, stimulus, établissement, garde, décharge et contraintes d’alimentation.
- Interfaces avec AOI/AXI, boundary scan, IR/tenue diélectrique, fonctionnel, HIL, thermique et EOL.
- Couverture exigée, exclusions explicites, méthode de référence, plan de corrélation/insertion de défauts et objectif de répétabilité.
Production et rapports
- Quantités EVT/DVT/PVT/volume, objectif de cycle, justification échantillonnage ou 100 %, politique de retest.
- Configuration machine, accès, ressources installées, état de calibration et propriété du programme.
- Mesures brutes, coordonnées d’échec, traçabilité série/lot, réparation, rendement premier passage, faux appels et échappements.
- Approbation ECO/programme/bibliothèque, conservation des données, dérogations matière/procédé et déclencheurs de revalidation.
Normes de référence et responsabilités
Utilisez les éditions contractuellement applicables et définissez leur priorité :
- IPC-9252B — exigences relatives aux essais électriques des cartes imprimées non assemblées
- IPC-6012 — qualification et performances des cartes imprimées rigides
- IPC-A-600 — acceptabilité des cartes imprimées
- IPC-A-610 — acceptabilité des assemblages électroniques
- J-STD-001 — exigences relatives aux assemblages électriques et électroniques brasés
- IEC 62109-1 — sécurité des convertisseurs de puissance photovoltaïques, exigences générales
- IEC 62109-2 — exigences particulières pour les onduleurs photovoltaïques
- IEC 62477-1 — exigences générales de sécurité des systèmes convertisseurs électroniques de puissance
- UL 1741 — onduleurs, convertisseurs, contrôleurs et équipements d’interconnexion pour ressources énergétiques distribuées
| Partie | Responsabilité |
|---|---|
| Responsable produit/sécurité | Normes, dangers, système d’isolation, séquence HT et libération finale |
| Concepteur PCB | Netlist, espacements, matériaux, accès DFT, nets critiques et exigences carte nue |
| Fabricant PCB | Test électrique selon netlist, qualité d’exécution, enregistrements et dérogations déclarées |
| Assembleur/prestataire de test | Programme, sondage sûr, limites, couverture, calibration, traçabilité et rapports |
| Équipe validation | Mise sous tension contrôlée, fonctionnel, HIL, environnement, CEM, thermique et preuves système |
HILPCB peut exécuter ou coordonner le plan de fabrication et de test convenu. Un contrôle de continuité sans fixture n’est ni une homologation de sécurité d’onduleur ni une preuve de durée de vie. Sécurité produit, interaction réseau, puissance, micrologiciel, environnement et certification restent sous la responsabilité des propriétaires et laboratoires désignés.
Comment HILPCB accompagne le plan de test d’un PCB d’onduleur
Transmettez avant assemblage le dossier de conception, l’état sûr, la matrice de risques, le plan d’accès, les étapes, limites et format de rapport. Une revue utile doit restituer :
- la séparation entre tests de carte nue, assemblage, isolement, fonctionnel et système ;
- les risques d’accès et de support mécanique ;
- la couverture proposée et les exclusions explicites des nets/composants critiques ;
- les compléments AOI, radiographie, boundary scan, fonctionnel ou haute tension ;
- les hypothèses de programme/débogage, échantillonnage, réparation, rapport, coût et délai.
Les points de départ pertinents comprennent la fabrication de PCB à cuivre épais, la fabrication de PCB à haute conductivité thermique et l’assemblage PCBA clé en main. Envoyez le dossier contrôlé via la demande de devis PCB.
Questions fréquentes sur le test par sondes mobiles
Les sondes mobiles remplacent-elles le test fonctionnel ou HIL d’un onduleur ?
Non. Elles servent principalement au dépistage structurel et in situ. Le test fonctionnel vérifie le comportement alimenté de la carte, tandis que le HIL confronte le contrôleur à un réseau, moteur, batterie, générateur PV ou charge simulés. Utilisez les sondes pour éliminer des défauts d’assemblage avant ces étapes coûteuses, tout en conservant validation fonctionnelle, protections, calibration et système.
Les sondes mobiles détectent-elles les vides sous un BGA ?
Non. Un test électrique ne mesure pas la géométrie interne des vides. Une radiographie ou AXI et une méthode d’acceptation publiée sont nécessaires. Les sondes, techniques vectorless, boundary scan et essais fonctionnels détectent certains défauts électriques autour du BGA, sans constituer une couverture universelle des joints cachés.
Le test par sondes mobiles convient-il à une production d’onduleurs en grand volume ?
Il peut convenir selon la cadence de la machine installée, la taille de carte, la couverture, le temps de test, la diversité et l’économie du projet. Pour une série stable, comparez-le à l’ICT et aux bancs fonctionnels. Il peut rester pertinent en test 100 %, audit, ECO, variantes ou diagnostic.
Faut-il tester par sondes mobiles avant le vernis de tropicalisation ?
Terminez avant vernissage les tests qui exigent un accès direct au cuivre. Testez aussi après toute opération, comme le brasage sélectif, susceptible d’introduire un défaut. Après revêtement, contrôlez couverture et polymérisation puis effectuez les tests fonctionnels finaux. Si un contact ultérieur est requis, utilisez des cibles masquées et un procédé approuvé.
Définir le test par sondes mobiles d’un PCB d’onduleur avant le RFQ
Le test par sondes mobiles apporte le plus de valeur aux PCB d’onduleurs d’énergie renouvelable lorsque son rôle est limité, mesurable et relié au flux de validation complet. Sans lit à clous dédié, il peut contrôler la connectivité de la carte nue et de nombreux défauts du PCBA, ce qui convient particulièrement aux changements de conception et aux productions à forte diversité.
La libération exige néanmoins des preuves complémentaires : test carte nue, AOI/AXI, sondage du PCBA, boundary scan, isolement, mise sous tension contrôlée, fonctionnel/HIL, environnement et qualification produit. Une matrice de couverture empêche à la fois les échappements dangereux et les promesses de test excessives.