
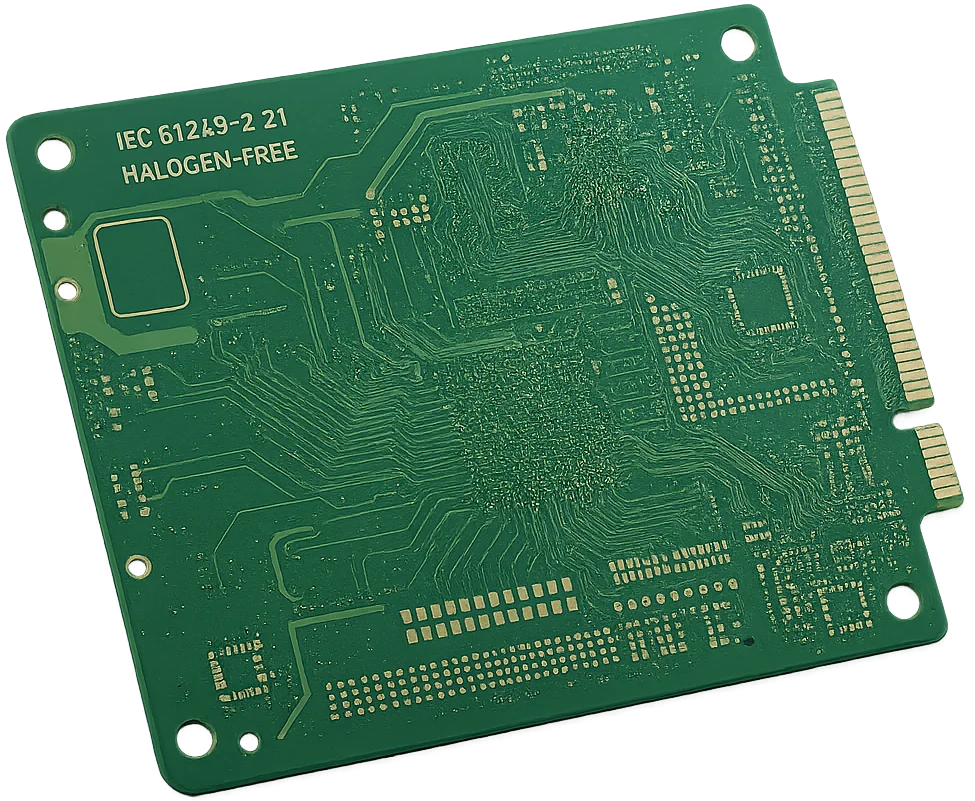
Un matériau pour circuit imprimé sans halogène doit impérativement respecter les limites de concentration chimique requises sans compromettre les caractéristiques électriques, thermiques et mécaniques du PCB. L'appellation écologique « sans halogène » ne garantit pas à elle seule de faibles pertes diélectriques, une excellente tenue à l'humidité ou une fenêtre de pressage aisée. Les équipes d'études et d'achats doivent approuver l'empilement exact du stratifié et du préimprégné et clarifier le périmètre exact de la déclaration environnementale.
L'exigence peut s'étendre au-delà du circuit nu aux composants, adhésifs et matériaux d'assemblage. Pour vos consultations de production, consultez notre service de fabrication de PCB sans halogène ; les 22 questions ci-dessous traitent de l'homologation technique avant le passage de commande.
22 questions clés pour l'homologation des matériaux sans halogène
1. Que signifie « sans halogène » pour les matériaux de PCB ?
L’exigence porte généralement sur les teneurs massiques en chlore et en brome ; elle ne garantit pas l’absence de chaque atome d’halogène. La définition publiée par Renesas, qu’elle rattache à l’IEC 61249-2-21, fixe une teneur en chlore inférieure à 900 ppm, en brome inférieure à 900 ppm et une somme inférieure à 1 500 ppm. Ces concentrations correspondent respectivement à 0,09 %, 0,09 % et 0,15 % en masse.
Le champ d’application public de l’IEC 61249-2-21:2003 concerne les feuilles cuivrées en époxy non halogéné, renforcé par du tissu de verre E, d’une épaisseur de 0,05 à 3,2 mm. Il ne certifie pas à lui seul tous les matériaux d’un assemblage fini. Inscrivez dans la spécification d’achat les limites précises, le document et son édition, le périmètre matière, la méthode d’essai et les règles de rapport.
2. La conformité RoHS prouve-t-elle qu’un PCB est sans halogène ?
Non. La présentation RoHS de la Commission européenne recense dix substances restreintes, dont les PBB et les PBDE. Ces substances bromées désignées ne correspondent pas à une exigence sur les teneurs totales en chlore et en brome. Une déclaration RoHS ne remplace pas une déclaration de teneur en halogènes, et l’inverse est également vrai.
Traitez séparément RoHS, les documents REACH applicables, les restrictions de substances propres au client et les exigences d’inflammabilité. UL 94 V-0 décrit l’inflammabilité dans des conditions d’essai définies ; ce n’est pas un essai de composition chimique. La compatibilité avec un assemblage sans plomb est une autre exigence d’ingénierie distincte.
3. Quelles parties de la carte doivent être couvertes par des déclarations ?
Commencez par définir l’objet livré. Une exigence portant sur le matériau de base peut couvrir le stratifié et le préimprégné. Pour un PCB nu fini, il peut aussi falloir inclure le masque de soudure, l’encre de marquage, la résine de remplissage des vias, les films de liaison et les adhésifs résiduels. Une exigence au niveau PCBA peut également concerner les boîtiers des composants, les matériaux de brasage, les revêtements, les connecteurs et l’isolant des fils.
Associez chaque déclaration ou rapport d’essai à un matériau et à une révision clairement identifiés. Un rapport sur le stratifié brut ne démontre pas la composition chimique du masque de soudure ajouté ultérieurement. Ne diluez pas la teneur d’un matériau en la rapportant à la masse totale de l’assemblage — cuivre, aluminium ou composants compris — sauf si la spécification applicable définit explicitement cette base d’échantillonnage.
4. Que doit contenir un rapport utile sur la teneur en halogènes ?
Demandez l’identité du produit testé, la description de l’échantillon, sa préparation et la méthode analytique, les résultats mesurés pour le chlore et le brome, leur somme, les limites de rapport, l’identité du laboratoire et la date du rapport. Définissez dans l’accord qualité le lien avec le lot et les conditions déclenchant un nouvel essai. Une déclaration portant sur une famille de produits et l’essai du lot expédié constituent deux types de preuve différents.
Avec les limites strictes de la question 1, un échantillon contenant 820 ppm de chlore et 810 ppm de brome respecte chaque limite individuelle, mais dépasse la limite cumulée : 820 + 810 = 1 630 ppm. Un rapport indiquant seulement « chaque teneur est inférieure à 900 ppm » ne permet pas de trancher. Pour les résultats proches d’une limite, il faut aussi appliquer le traitement convenu de l’incertitude de mesure ; une simple mention « conforme » ne suffit pas.
5. Les matériaux sans halogène sont-ils toujours meilleurs que le FR-4 classique ?
Non. FR-4 et « sans halogène » décrivent des aspects différents d’un matériau ; une qualité d’époxy renforcé de verre peut relever des deux catégories. Les comportements thermiques, électriques et mécaniques dépendent de la formulation, de la construction et du procédé exacts. L’étiquette chimique ne permet pas de déduire un Tg plus élevé, un Df plus faible, une moindre absorption d’humidité ou une fragilité accrue.
À titre d’exemple, la fiche technique TerraGreen d’Isola, datée du 4 janvier 2024, présente une famille de stratifiés et préimprégnés sans halogène et les propriétés typiques ci-dessous. Ce sont des valeurs de référence du fournisseur, pas des spécifications applicables à toutes les constructions verre/résine disponibles.
| Propriété | Valeur typique publiée | Méthode |
|---|---|---|
| Tg | 200 °C | DSC, IPC-TM-650 2.4.25C |
| Td | 390 °C à 5 % de perte de masse | TGA, IPC-TM-650 2.4.24.6 |
| Dk à 2, 5 et 10 GHz | 3,44 | IPC-TM-650 2.5.5.5 |
| Df à 2 GHz | 0,0033 | Ligne à ruban Bereskin |
| Df à 5 et 10 GHz | 0,0032 | Ligne à ruban Bereskin |
| Absorption d’humidité | 0,05 % | IPC-TM-650 2.6.2.1A |
Cet exemple montre aussi pourquoi la règle générale « un matériau sans halogène absorbe davantage d’humidité » ne convient pas au choix. Comparez les qualités envisagées avec des méthodes et conditionnements comparables. Tg et Td ne sont ni des températures d’utilisation continue admissibles ni des substituts à la qualification thermique de la carte finie.
6. Quelles valeurs Dk et Df utiliser dans un modèle d’impédance ?
Utilisez des données correspondant à la construction du stratifié ou du préimprégné polymérisé, à la fréquence, à la méthode et à l’objectif du modèle. Consignez le type de verre, la teneur en résine, l’épaisseur après pressage, le profil du cuivre, la géométrie des pistes et les plans de référence. Une fiche technique peut fournir une valeur utile pour un premier tri sans constituer le modèle de conception propre à la construction.
Demandez comment le modèle a été corrélé à une structure fabriquée représentative. Un coupon d’impédance TDR conforme ne démontre à lui seul ni les pertes diélectriques ni la perte d’insertion du canal complet. L’extraction de la propagation ou des pertes nécessite un véhicule d’essai, un étalonnage et une méthode d’extraction adaptés ; les mesures VNA ou TDR/TDT appropriées doivent être interprétées avec leurs fixtures et plans de référence.
7. Comment la teneur en résine et la couverture de cuivre influent-elles sur l’empilage ?
Pendant le laminage, le préimprégné remplit le relief du cuivre gravé et forme le diélectrique entre les couches. La teneur en résine, le type de verre, la hauteur et la répartition du cuivre, son écoulement et les conditions de pressage influent tous sur l’épaisseur finale. La désignation nominale du préimprégné ne suffit pas à déterminer le diélectrique fini.
Utilisez les données de construction après pressage du fabricant et vérifiez les besoins en résine dans les zones riches et pauvres en cuivre. Une moyenne pondérée simple du Dk du verre et de la résine peut illustrer un mélange, mais ce n’est pas un modèle universel de solveur de champ validé. Un écoulement plus important ne résout pas systématiquement les problèmes de remplissage : un excès peut créer des zones pauvres en résine ou modifier l’épaisseur visée.
8. La chimie sans halogène provoque-t-elle un décalage dû au tissage du verre ?
Ce décalage vient de longueurs de parcours électriques différentes dans la construction locale verre/résine et sa géométrie. Il n’est pas propre aux matériaux sans halogène. Examinez le type de verre réel, les options de verre étalé, le routage et l’orientation des paires, leur longueur et la marge de temporisation.
Un angle de routage ou un numéro de tissu ne constitue pas une solution universelle. Lorsque la marge de skew est faible, comparez la construction et le routage envisagés par simulation ou par des mesures représentatives. Tenez compte des vias, connecteurs et boîtiers avant d’attribuer un défaut de temporisation au stratifié.
9. Un matériau sans halogène peut-il être laminé avec un cœur RF ?
C’est parfois possible, mais la combinaison approuvée doit couvrir chaque cœur, préimprégné ou film de liaison participant, ainsi que la séquence de fabrication. Vérifiez la compatibilité de polymérisation, l’écoulement de la résine, les mouvements dimensionnels, l’adhérence, le perçage/desmear et la dilatation thermique. Des CTE similaires ne suffisent pas à démontrer la compatibilité.
Si la carte finie doit respecter une exigence chimique, un cœur interne non approuvé ne peut être ignoré au motif que les couches externes sont sans halogène. Obtenez des déclarations couvrant le périmètre matière défini et l’approbation technique de la construction mixte. Une marque RF connue ne prouve ni la conformité chimique ni la faisabilité de l’empilage hybride.
10. Peut-on réutiliser un cycle de laminage FR-4 générique ?
Prenez comme point de départ les consignes du fournisseur du matériau choisi, puis validez la conception et le procédé réels de l’usine. « Sans halogène » ne désigne pas un cycle de polymérisation unique. Le guide Isola TerraGreen précise que ses recommandations sont des points de départ à ajuster selon la conception et l’environnement du fabricant.
L’approbation du procédé doit consigner la température du produit, la rampe, la pression, le vide, la durée de polymérisation et le refroidissement, ainsi que l’épaisseur finale, le remplissage par la résine et les preuves de performance du matériau. Un nom de recette sans matière ni construction maîtrisées ne constitue pas une maîtrise suffisante des changements.
11. Faut-il appliquer le même étuvage aux cœurs, préimprégnés et cartes finies ?
Non. Le préimprégné contient une résine partiellement polymérisée ; le stratifié est déjà polymérisé. Appliquer au préimprégné un cycle de séchage prévu pour les couches internes ou les cartes finies peut modifier l’état qui détermine son écoulement et sa polymérisation ultérieurs. Suivez les consignes de manipulation propres au matériau plutôt qu’une règle générale de 120 °C pendant 4 à 8 heures.
À titre d’exemple, le guide de mise en œuvre TerraGreen, daté du 4 janvier 2024, distingue les étapes suivantes :
| Objet et étape | Recommandation publiée | Limite d’application |
|---|---|---|
| Stockage du préimprégné | À 23 °C maximum et sous 50 % HR ; laisser les emballages scellés s’équilibrer avant ouverture | Contrôle le stockage et la condensation ; ce n’est pas une consigne de séchage au four |
| Préimprégné restant après ouverture | Refermer dans l’emballage d’origine avec un dessiccant neuf ; ne pas mettre sous vide le préimprégné TerraGreen | Spécifique aux consignes de ce matériau |
| Couches internes après amélioration de l’adhérence | Au moins 30 minutes à 100 °C ou plus comme bonne pratique de séchage, notamment pour un procédé sans plomb | Ce n’est pas un cycle d’étuvage pour préimprégné ou carte finie |
| Cartes finies après ouverture du sachet barrière contre l’humidité | Traiter dans les 168 heures dans les conditions d’atelier indiquées, sous 30 °C/60 % HR | S’applique aux conditions de manipulation du guide, pas à toutes les familles de stratifiés |
Le fabricant du circuit et l’assembleur doivent convenir de l’historique réel d’humidité, de la finition, du stockage et du plan de séchage. Le séchage pour éliminer l’humidité et le traitement pour réduire les contraintes dimensionnelles sont deux opérations différentes ; aucune ne doit être prescrite au seul motif que le matériau est sans halogène.
12. Le perçage et le desmear nécessitent-ils toujours des paramètres plus agressifs ?
Non. La géométrie du trou, l’avance, la vitesse de coupe, le nombre de frappes, la hauteur d’empilage, la construction du verre, le cuivre et l’état de polymérisation interagissent. Une consigne générale d’augmenter la vitesse de broche ou de prolonger le desmear peut endommager la paroi ou provoquer un retrait de résine avec un matériau donné.
Qualifiez les paramètres à partir du guide de transformation du produit choisi, des recommandations des fournisseurs d’outils et de chimie, ainsi que des preuves réelles sur les parois de trous et le placage. Couvrez les plus petits trous et les rapports d’aspect les plus élevés de la qualification. Assurez la traçabilité des changements au lieu de supposer qu’une bibliothèque de paramètres « sans halogène » convient à toutes les qualités.
13. Un préimprégné à fort écoulement remplit-il les microvias HDI ?
Lors du laminage, l’écoulement de la résine du préimprégné remplit le relief prévu entre les couches ; il ne remplace pas le procédé spécifié de métallisation et de remplissage des microvias. Un microvia laser rempli de cuivre nécessite ses propres contrôles de perçage, nettoyage, placage/remplissage et fiabilité.
Distinguez dans le plan d’inspection les vides de laminage, le manque de résine, les vides de remplissage des vias et les défauts d’interconnexion. Leur emplacement et leur mécanisme diffèrent. Les microsections doivent représenter la structure et l’étape de procédé pertinentes, avec des critères d’acceptation liés au plan et à la spécification de performance applicable.
14. Comment évaluer les tolérances d’impédance ?
Définissez la cible, la tolérance, la structure d’essai, la méthode et l’échantillonnage avant fabrication. Par exemple, une cible de 50 Ω avec une tolérance de ±5 % donne une plage d’acceptation de 47,5 à 52,5 Ω. Des mesures de 46 Ω et 54 Ω sont hors de cette plage ; une série de mesures couvrant ces extrêmes ne signifie pas que chaque coupon du lot est non conforme.
Avant de modifier le modèle, examinez la largeur et l’épaisseur réelles des pistes, l’épaisseur diélectrique, la construction matière et le montage de mesure. Si une géométrie révisée est nécessaire, approuvez-la dans le processus de modification des données de fabrication. Conserver un seul lot matière facilite la traçabilité, mais ne supprime pas le besoin de maîtriser les variations de construction et de procédé.
15. Une déclaration sans halogène établit-elle la résistance au CAF ?
Non. Le risque de filaments anodiques conducteurs dépend du matériau, des interfaces verre/résine, de la préparation des trous, de l’espacement, de l’humidité, de la polarisation et du temps. Demandez les données CAF du fournisseur avec la géométrie de l’éprouvette, le conditionnement, la température/humidité, la tension, la durée et la définition de défaillance.
Un essai sous polarisation à 85 °C/85 % HR ne décrit qu’une partie du plan d’essai. Il ne définit pas un critère universel de réussite et ne prouve pas le comportement avec une géométrie différente. La qualification au niveau carte doit représenter les espacements critiques et le procédé de production, notamment après une modification de matériau ou de perçage/desmear.
16. Quels essais thermiques et mécaniques inclure dans la qualification ?
Commencez par les expositions au montage/reprise et les charges du produit, puis choisissez les preuves adaptées aux modes de défaillance attendus. La simulation de refusion, le stress thermique surveillé par la résistance, les microsections et les contrôles d’adhérence répondent à des questions différentes. Un programme de −40 °C à +125 °C sur 1 000 cycles est une condition illustrative qui doit être justifiée par une exigence projet ; ce n’est pas une règle universelle de qualification IPC ou sans halogène.
Pour chaque essai, définissez la construction de l’éprouvette, le préconditionnement, les intervalles de mesure, les critères de défaillance et le contenu du rapport. Un Tg plus élevé ou un CTE Z annoncé plus faible ne garantit pas à lui seul la durée de vie en fatigue des trous métallisés. Examinez l’empilage et la géométrie des interconnexions dans leur ensemble.
17. Un matériau sans halogène exige-t-il une finition différente ?
Choisissez la finition selon la soudabilité, le stockage, l’usure des contacts, le wire bonding, la géométrie RF exposée et le procédé d’assemblage. La désignation chimique du substrat n’impose pas automatiquement ENIG, OSP ou une autre finition et ne prouve pas qu’une finition adhérera mal.
En cas de défaut, examinez la préparation réelle du cuivre, la chimie de finition, l’état du revêtement et le procédé de soudage. Vérifiez que les matières organiques résiduelles entrent dans le périmètre de déclaration du client. La qualification du procédé de finition doit rester distincte des preuves de teneur en halogènes du stratifié.
18. Comment maîtriser l’équilibrage du cuivre et le gauchissement ?
Examinez ensemble la symétrie des couches, la répartition du cuivre, la construction diélectrique, la géométrie du panneau, la masse de l’assemblage et son historique thermique. Les ajouts de cuivre peuvent influer sur l’impédance, la capacité et les chemins de courant, en plus de l’équilibrage de fabrication ; ils nécessitent donc une approbation de conception.
Précisez comment et quand mesurer le cintrage/torsion ou la planéité de l’assemblage et quel critère d’acceptation s’applique. Une limite générale « inférieure à 0,75 % » ne décrit pas toutes les conditions d’une carte finie ou assemblée. Les contraintes de coplanarité des composants chez l’assembleur peuvent exiger un contrôle différent de celui d’une carte nue.
19. Le backdrill est-il obligatoire au-delà de 28 Gb/s ?
Non. La décision dépend de la modulation, du débit réel, de la bande passante du canal, de la géométrie du via, des couches reliées, du stub résiduel et du budget de pertes/réflexions autorisé. La chimie sans halogène ne constitue pas le déclencheur.
Modélisez ou mesurez la transition et comparez d’autres options, comme un changement d’affectation des couches, des vias borgnes ou le backdrill. Indiquez les trous concernés, le côté d’entrée, le diamètre du second perçage, la plage de profondeur visée et la longueur résiduelle requise. Le fabricant doit évaluer la tolérance de profondeur sur l’empilage réel ; une marge générique de 5 à 7 mil n’est pas une limite approuvée.
20. Quelles exigences supplémentaires concernent les cartes flexibles, rigides-flexibles et double face ?
Une PCB double face sans halogène nécessite toujours des déclarations couvrant le périmètre matière choisi, y compris le masque ou l’encre si nécessaire. Pour le flex et le rigide-flex, identifiez également le stratifié flexible, le coverlay, l’adhésif et le bondply. Une construction sans adhésif supprime une interface adhésive, mais ne prouve pas que tous les autres matériaux respectent l’exigence chimique.
Distinguez les preuves chimiques de la qualification en flexion dynamique. La durée de vie en flexion dépend du cuivre, de l’épaisseur totale, de la géométrie des pistes, du coverlay et des conditions de mouvement et d’environnement. Consultez la revue d’empilage rigide-flex pour les constructions par zone et les preuves liées au mouvement ; ne déduisez pas le statut sans halogène des mots « polyimide » ou « sans adhésif ».
21. Comment spécifier une PCB métallique à base aluminium sans halogène ?
Identifiez le diélectrique thermique, la couche de circuit en cuivre, la base aluminium et tous les autres matériaux compris dans le périmètre chimique du client. La base aluminium ne détermine pas la chimie du diélectrique isolant ou du masque. Demandez une déclaration propre au produit pour le système diélectrique et la liste complète des matériaux.
La conductivité thermique, l’épaisseur diélectrique, la tenue d’isolement, l’adhérence et le chemin thermique complet restent des critères de sélection distincts. Pour la fabrication de PCB à noyau métallique, transmettez la dissipation de puissance, les exigences d’isolation, la construction de la carte et les détails de l’interface thermique avec la demande de déclaration matière. Une conformité chimique ne définit pas une température de fonctionnement acceptable.
22. Que doit fournir un fournisseur de matériaux CEM-3 sans halogène ?
Demandez la qualité et la construction exactes du fabricant, une déclaration explicite de teneur en halogènes, la spécification matière applicable, les données thermiques et électriques, les options d’épaisseur et de cuivre ainsi que les preuves de production requises. La seule désignation « CEM-3 » ne confirme ni le statut sans halogène, ni la capacité de fabrication, ni l’équivalence avec une construction FR-4 approuvée.
Comparez le devis complet : approvisionnement matière, outillage, fabrication, inspection premier article, rapports périodiques et obligations de maîtrise des changements. La catégorie chimique ne permet pas de déduire un surcoût matière ou un délai fixe. Faites approuver les solutions de remplacement au regard du périmètre chimique et des exigences d’ingénierie avant toute substitution.
Liste de contrôle d’empilage et preuves RFQ
| Question de libération | Éléments à consigner et approuver | Responsable de l’acceptation |
|---|---|---|
| Quel périmètre couvre l’exigence chimique ? | Liste des matériaux, limites, document/édition applicable, base d’échantillonnage et règles de rapport | Conformité client / achats |
| Quelle construction sera fabriquée ? | Qualités de cœur/préimprégné, construction verre/résine, feuille de cuivre et empilage pressé | Conception / fabricant |
| Le modèle électrique représente-t-il cette construction ? | Sources et méthodes Dk/Df, géométrie, limites d’impédance/pertes et plan d’essai | Électricité / intégrité du signal |
| Le procédé est-il qualifié pour cette construction ? | Stockage, séchage par étape, laminage, perçage/desmear et preuves d’interconnexion | Fabricant / qualité |
| La carte résistera-t-elle à l’assemblage et à l’usage ? | Plan de qualification propre au produit : thermique, humidité, mécanique et autres contraintes | Assemblage / fiabilité produit |
| Quels changements sont autorisés sans nouvelle approbation ? | Substituts approuvés, règles de notification, autorité de dérogation et déclencheurs de nouvel essai | Qualité client / fournisseur |
Transmettez les données de fabrication, l’empilage proposé, la liste des matériaux approuvés, les quantités et les exigences de livraison via la demande de devis PCB. Joignez le périmètre chimique et les rapports requis au lieu d’indiquer seulement « sans halogène ». Les filières de fabrication PCB multicouche et PCB rigide-flex de HilPCB constituent le point de départ ; le matériau proposé, la faisabilité du procédé et le dossier de preuves doivent être confirmés dans le devis du projet.