
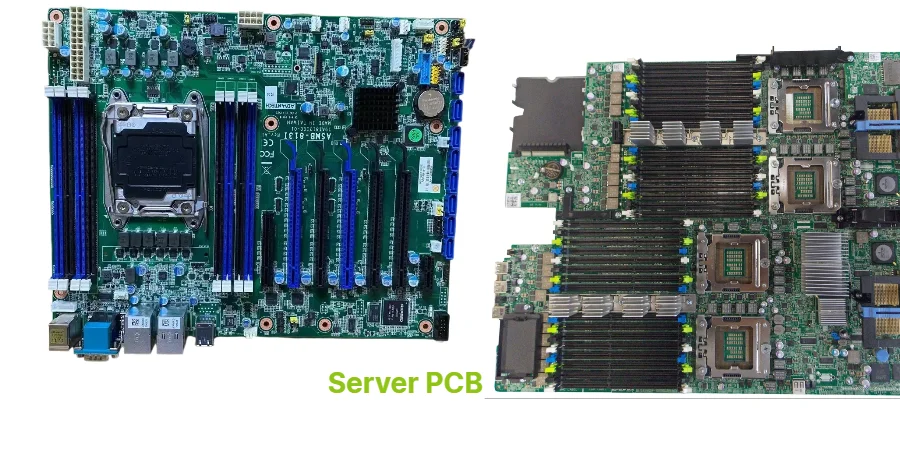
Avec l’explosion de la generative AI et des large language models, la demande de calcul en data center grimpe à un rythme inédit. Les GPU accelerators de NVIDIA, AMD et autres dépassent 1000 W par device, et les systèmes complets atteignent des dizaines de kW. Dans ce contexte, bandwidth interne et power delivery changent d’échelle. En tant que « système nerveux » qui relie compute, storage et networking, la industrial-grade AI server motherboard PCB est devenue un point critique pour performance, stabilité et fiabilité long terme. Ce n’est plus un simple support de composants : c’est un système complexe qui combine high-speed signaling, distribution de puissance et thermal management.
En tant qu’ingénieur orienté high power density, je sais que chaque détail—du placement 48V VRM à l’implémentation des liens PCIe 6.0—impacte directement le comportement final d’un cluster AI. Les principes classiques des server PCB ne suffisent plus aux workloads AI. Cet article décortique les challenges clés en design, fabrication et assembly, et explique comment les technologies PCB et les process avancés construisent une base robuste pour l’AI compute à venir. Highleap PCB Factory (HILPCB) dispose d’une forte expérience sur ces sujets et propose un support end-to-end, de l’optimisation design à la production.
Pourquoi le stackup est-il critique pour les backplanes AI ?
Dans un AI server, Backplane ou Motherboard supporte d’énormes échanges entre CPU, GPU, mémoire et I/O. En entrant dans l’ère PCIe 5.0/6.0 (32/64 GT/s), l’impact du PCB sur le signal devient majeur. Un AI server motherboard PCB stackup bien conçu est la base de la signal integrity (SI) et de la power integrity (PI).
L’objectif central du stackup est d’offrir un environnement électromagnétique stable et continu pour les differential pairs high-speed :
Choix de matériaux ultra-low-loss : FR-4 standard a un Df trop élevé à haute fréquence, ce qui atténue fortement le signal. Les backplanes AI utilisent des laminés Ultra-Low Loss ou Extremely-Low Loss (Panasonic Megtron 6/7/8, Isola Tachyon 100G, etc.) pour limiter insertion loss sur des fréquences 56/112 Gbps.
Continuité des reference planes : chaque paire high-speed doit avoir un reference plane GND proche et continu. Cela fournit un return path propre, stabilise l’impédance et réduit EMI. En AI server motherboard PCB stackup, il faut éviter de router au-dessus de splits de reference.
Couplage PWR/GND : rapprocher PWR et GND crée une plane capacitance utile et offre un chemin low-impedance pour les courants haute fréquence, essentiel pour la stabilité du PDN.
Symétrie et contrôle du warpage : les backplanes AI sont grandes et souvent >20 couches. Un stackup asymétrique génère des contraintes en lamination et pendant la SMT assembly, ce qui augmente le warpage et dégrade la fiabilité des BGAs. La symétrie est une exigence de fabrication.
Comment gérer la SI en PCIe 5.0/6.0 ?
Quand la data rate double, les problèmes SI s’aggravent rapidement. Chaque discontinuité (vias, connecteurs, BGA pads) peut devenir un killer de performance.
Une stratégie SI systématique inclut :
- Impedance control strict : la tolérance passe de ±10% à ±7% voire ±5%. Cela exige un contrôle précis et un AI server motherboard PCB testing rigoureux via TDR.
- Optimisation des vias : les through-hole vias créent des parasitiques et des stubs responsables de reflections et de loss. Back-drilling supprime le stub ; HDI Microvias et blind/buried vias améliorent le chemin.
- Conception de la transition connecteur : la zone d’entrée vers des connecteurs high-speed (MCIO, Gen-Z) est une source de discontinuités. Utiliser EM simulation (Ansys HFSS, CST) pour optimiser pads, Anti-pads et via fields.
- Réduction du crosstalk : plus la densité augmente, plus le coupling augmente. Augmenter l’espacement, utiliser des structures Stripline et placer des Guard Vias dans les zones critiques.
Pour des high-speed PCB complexes, un DFM early avec un fabricant expérimenté comme HILPCB est souvent déterminant.
PCIe : exigences SI et impact sur la conception PCB
| Paramètre | PCIe 4.0 | PCIe 5.0 | PCIe 6.0 |
|---|---|---|---|
| Data rate | 16 GT/s | 32 GT/s | 64 GT/s (PAM4) |
| Fréquence de Nyquist | 8 GHz | 16 GHz | 16 GHz (Baud Rate) |
| Budget insertion loss total | ~28 dB @ 8 GHz | ~36 dB @ 16 GHz | ~32 dB @ 16 GHz |
| Exigence matériau PCB | Mid/low loss | Low loss / ultra-low loss | Ultra-low loss / extremely-low loss |
Quels challenges PDN avec une architecture 48V ?
Pour absorber des pics kW sur GPU, les AI servers migrent vers le 48V. Le courant de bus est divisé par 4 vs 12V, réduisant les pertes I²R. Mais cela ajoute des défis pour industrial-grade AI server motherboard PCB :
- Densité de courant et hotspots : même si le bus current baisse, la densité près des VRM et GPU reste élevée. Il faut du heavy copper (3 oz–6 oz ou plus) pour supporter le courant et aider au refroidissement.
- Impedance control du PDN : transients nanosecondes → centaines d’ampères. Le PDN doit rester ultra-low impedance de DC à centaines de MHz, via un réseau de découplage multi-étages.
- Placement VRM et efficacité : la conversion 48V→1V est exigeante. Placer les VRM au plus près du load (PoL) réduit les pertes.
- Busbar : au-delà de quelques centaines d’ampères, les planes PCB peuvent ne pas suffire. Un busbar réduit R/L et peut aussi servir de structure/thermal spreader.
Thermal management : comment gérer des kW ?
La puissance devient chaleur. Avec des kW sur une PCB, la gestion thermique est vitale. Un bon design industrial-grade AI server motherboard PCB doit intégrer le thermique dès le départ.
- Construire des heat paths efficaces : Thermal Vias sous composants chauds (MOSFETs, inductors) vers les PWR/GND planes pour dissipation latérale sur de grandes zones cuivre.
- Solutions embedded : Copper Coin intégré dans le PCB ou MCPCB. Les Copper Coins réduisent la résistance thermique et amènent la chaleur vers un heatsink/cold plate.
- Co-design système : aligner PCB thermal design avec le refroidissement serveur (air/liquide), airflow et zones de contact.
- Thermal simulation : modéliser tôt (Ansys Icepak) pour identifier hotspots et éviter des re-spins coûteux ; essentiel pour AI server motherboard PCB mass production.
Bonnes pratiques thermal management (PCB server AI)
- Prioriser les heat paths : minimiser la résistance thermique, utiliser Thermal Vias, grandes zones cuivre et Copper Coin.
- Placement : répartir les composants haute puissance, considérer l’airflow et la sensibilité thermique.
- Matériaux : choisir des laminés aidant la performance thermique si le budget le permet.
- Intégration système : coordonner PCB et châssis/heatsink/liquid cooling.
- Simulation-driven : identifier les risques thermiques avant le prototype.
Comment fabrication et assembly garantissent la performance finale ?
Sans une fabrication/assembly précises, le design reste théorique.
En fabrication :
- Très grandes dimensions & haute densité : backplane PCB jusqu’à 600×800 mm, 24+ couches ; nécessite un excellent registration control (souvent ±50 μm).
- Routage fin & perçage : 3/3 mil (75/75 μm), back-drill depth control, laser microvia quality.
- Usinage matériaux : ultra-low-loss laminates plus fragiles (drilling/cutting spécifiques).
En SMT assembly :
- Press-fit connectors : contrôle force/profondeur.
- BGA soldering & inspection : reflow profile précis, souvent 100% X-Ray.
- Board-level reliability : stress/strain tests et thermal cycling.
HILPCB propose un service one-stop de fabrication PCB à SMT assembly pour sécuriser la continuité et la cohérence en AI server motherboard PCB mass production.
Pourquoi un test flow strict est indispensable ?
Pour des AI servers en data center, la fiabilité est non négociable. AI server motherboard PCB testing doit couvrir tout le process :
- IQC : contrôles matériaux (Dk/Df, Tg, CTE).
- IPQC : AOI (inner-layer), X-Ray (registration), microsections (plating/structure).
- FQC : E-Test (100%), TDR (high-speed lines), reliability sampling.
- Post-assembly : ICT puis FCT.
Capacités HILPCB (PCB server AI)
| Item | Capacité |
|---|---|
| Couches max | 64 couches |
| Taille max | 800mm x 650mm |
| Line/space min | 2.5mil / 2.5mil |
| Épaisseur max | 10.0mm |
| Aspect ratio max | 20:1 |
| Tolérance impédance | ±5% |
| Matériaux | Megtron 6/7, Tachyon 100G, Rogers, Teflon, etc. |
Comment réussir AI server motherboard PCB cost optimization ?
La performance est clé, mais le coût reste une réalité. AI server motherboard PCB cost optimization est un sujet système :
- Design stage :
- Trade-offs matériaux : toutes les nets n’ont pas besoin d’ultra-low-loss ; segmenter par vitesse/longueur.
- Optimisation stackup : réduire les couches si possible tout en respectant SI/PI ; un AI server motherboard PCB stackup optimisé est la première étape.
- DFM/DFA early : intégrer fabricant et assembler tôt pour éviter rework/yield loss.
- Fabrication :
- Panelization : améliorer l’utilisation panneau.
- Process : back-drilling uniquement sur nets critiques.
- Supply chain :
- Un fournisseur one-stop PCB + SMT assembly réduit friction et TCO.
Pourquoi le choix du fabricant PCB est-il décisif ?
Industrial-grade AI server motherboard PCB combine matériaux, EM, thermiques et précision process. Il faut un partenaire expérimenté, avec quality control et capacité de test.
Highleap PCB Factory (HILPCB) investit dans la production et l’inspection avancées et aide les clients à résoudre les challenges de industrial-grade AI server motherboard PCB.
Conclusion
L’ère AI transforme l’architecture compute très rapidement. Dans cette transition, la industrial-grade AI server motherboard PCB est une fondation essentielle : SI PCIe 6.0, puissance/thermique kW, fiabilité long terme. La réussite passe par des matériaux adaptés, un stackup optimisé, un PDN/thermal design maîtrisé et un partenaire manufacturing de haut niveau.
Questions fréquentes
Pourquoi les cartes mères AI serveur ont-elles besoin de matériaux ultra-low-loss ?
Parce que les liaisons PCIe 5.0 et 6.0 fonctionnent à des débits où le FR-4 standard peut consommer une trop grande partie du budget signal. Les stratifiés ultra-low-loss aident à préserver la marge d’insertion sur des canaux longs, via, connecteurs et backplanes étendus.
Pourquoi le design PDN est-il si difficile sur une industrial-grade AI server motherboard PCB ?
Les serveurs AI combinent des appels de courant extrêmes, une densité élevée d’accélérateurs et des variations de charge très rapides. La carte doit fournir une alimentation stable à faible impédance tout en contrôlant échauffement, chute de tension et contraintes mécaniques dans une structure multicouche très grande.
Pourquoi la thermique est-elle aussi un sujet PCB et pas seulement système dans les serveurs AI ?
Parce que la PCB influence directement l’étalement thermique, la répartition du cuivre, la structure des couches et l’interaction avec le flux d’air autour des composants puissants. Une mauvaise stratégie thermique au niveau carte peut limiter l’efficacité du refroidissement système.
Que faut-il valider avant de passer une carte mère AI serveur en production ?
Il faut valider les pertes et l’impédance haute vitesse, la stabilité du PDN, le contrôle du voilage, la qualité des transitions connecteur et la robustesse d’assemblage autour des grands BGA et composants de puissance. Les données prototype sont indispensables avant une montée en volume.