
Services d'assemblage SMT de circuits imprimés | Prototype, NPI et production
Assemblage SMT de circuits imprimés pour prototypes, NPI, séries pilotes et production répétée, avec approvisionnement en composants fournis, partiel ou complet clé en main. HilPCB examine la BOM, le CPL, les risques des boîtiers ainsi que le processus de pochoir et de refusion, puis applique SPI, AOI, contrôle radiographique sélectif, programmation et tests selon le périmètre du devis.
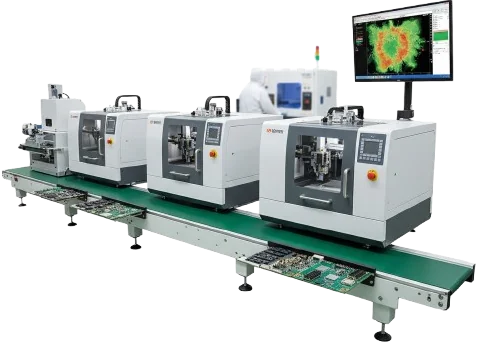
Assemblage SMT de circuits imprimés pour prototypes, NPI et production répétée
Vérifiez que le mix de boîtiers, la carte, les matériaux, le plan d'inspection et de test s'inscrivent dans un même processus industrialisableHilPCB prend en charge l'assemblage SMT simple et double face pour les prototypes d'ingénierie, les premiers articles, les fabrications NPI et pilotes, ainsi que la production répétée. Le processus peut couvrir des kits fournis par le client, un approvisionnement partiel clé en main ou un sourcing complet des composants. La production standard comprend les boîtiers 0201 et un pas de 0,4 mm ; les composants 01005/008004, les pas BGA ou CSP de 0,2–0,25 mm, les cartes exceptionnellement grandes et les populations double face complexes nécessitent une revue du dossier de conception validé.
Pouvons-nous assembler votre carte ? Envoyez les fichiers Gerber ou ODB++, la BOM avec les références fabricant, le CPL ou les données pick-and-place, les plans d'assemblage, la quantité, la répartition de la responsabilité d'approvisionnement et les exigences d'inspection ou de test. L'ingénierie vérifie les révisions de fichiers, les empreintes, la polarité, les règles DNI/DNP, le support de panneau, la masse thermique, la gestion MSL, l'accessibilité pour retouche et les critères d'acceptation avant de confirmer la faisabilité et le calendrier.
Utilisez l'assemblage traversant lorsque connecteurs, transformateurs, relais ou autres composants insérés pilotent le processus. Choisissez l'assemblage clé en main lorsque la propriété de la BOM et l'approvisionnement sont l'exigence principale, ou l'assemblage box build lorsque le boîtier, les câbles, le firmware et l'intégration finale du système sont inclus.
- Processus pour prototypes, premiers articles, NPI, pilotes et production répétée
- SMT simple et double face avec revue des technologies mixtes
- 0201 en standard ; 01005 et 008004 après revue du processus avancé
- Modèles matière : consigné, partiel et complet clé en main
- Périmètre d'inspection et de test convenu avant le lancement en production
🚀 Demande de Devis Rapide
📋 Obtenir Capacités Complètes
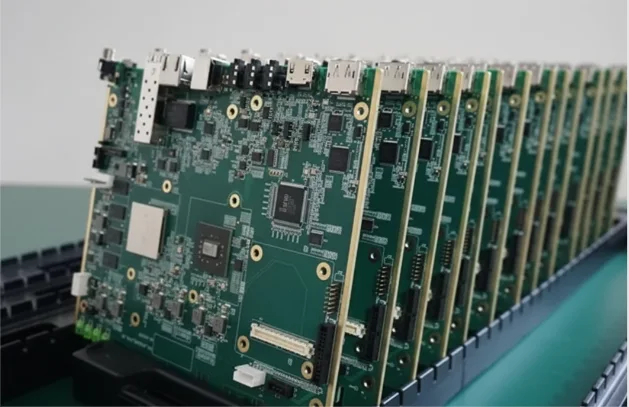
Revue d'assemblage SMT pour BGA, QFN, pas fins et double face
La géométrie des boîtiers et la construction de la carte déterminent le plan de sérigraphie, placement, refusion, inspection et retoucheLes boîtiers BGA, CSP, QFN, LGA, à terminaisons en face inférieure, miniatures, sensibles à l'humidité ou à la polarité, ainsi que les composants lourds sont examinés comme un système de boîtiers, et non seulement par leur nom. L'ingénierie vérifie l'empreinte, la clearance du masque de soudure, les ouvertures du pochoir, l'alliage de la pâte, l'état des vias en pastille, la conception du pad thermique, le support de la carte, la fenêtre de refusion et l'accès disponible pour la retouche.
Pour le SMT double face, la revue couvre également l'ordre des faces, la masse des composants côté inférieur, l'exposition thermique du second passage, l'outillage de support et l'accès à l'inspection. Une spécification de machine de placement comme ±25 μm sur plateforme standard ou ±8 μm sur plateforme avancée décrit la performance de référence de l'équipement ; ce n'est pas une tolérance de placement garantie sur la carte finie. Le processus chiffré confirme ce qui est réalisable pour la carte et la population de composants réelles.
Le SPI peut contrôler les dépôts de pâte avant le placement, l'AOI inspecter les conditions d'assemblage visibles, et des rayons X sélectifs peuvent évaluer les positions de joints cachés convenues. ICT, sonde volante, boundary scan, programmation et test fonctionnel sont des options distinctes selon l'accessibilité des tests, les données client, les fixtures et le plan de test approuvé.
- Revue des empreintes, pochoir, pâte, finition, support et retouche
- Planification de l'inspection des joints cachés BGA/QFN/LGA/CSP
- Revue de l'ordre des faces et de l'exposition à la seconde refusion en double face
- Contrôles MSL, floor life, stockage sec, rebake et polarité
- Périmètre AOI et rayons X adapté au risque des joints visibles et cachés
Capacités techniques d'assemblage SMT de circuits imprimés
Valeurs de référence standard et processus avancés nécessitant une revue du dossier d'assemblage validé
| Paramètre | Capacité standard | Capacité avancée | Base de confirmation |
|---|---|---|---|
Étape de fabrication | Prototype, premier article, NPI, pilote, production répétée | Programmes répétés de plus gros volumes après revue de capacité | Quantité, prévisions, révision, panneau et jalons de lancement |
Modèle de service | Consigné / en kit et partiel clé en main | Clé en main complet et approvisionnement mixte par responsabilité de ligne BOM | AVL, alternatives, pièces fournies et pouvoir de substitution |
Taille minimale des composants | 0201 (0,6 × 0,3 mm) | 01005 / 008004 après revue du processus avancé | Boîtier réel, empreinte, pochoir, finition et plan d'inspection |
Pas fin | Pas de 0,4 mm | Pas BGA/CSP de 0,2–0,25 mm après revue | Données boîtier, géométrie des pads et du masque, état des vias et accès retouche |
Référence équipement de placement | ±25 μm à 3σ en spécification machine | ±8 μm à 3σ en spécification plateforme avancée | Référence équipement, pas une tolérance universelle de carte finie |
Format de carte | Jusqu'à 510 × 460 mm | Jusqu'à 800 × 600 mm après revue de la ligne et du support | Panneau fini, épaisseur, gauchissement, masse, rails et manutention |
Épaisseur de carte | 0,4–6,0 mm | 0,2–10,0 mm après revue du convoyeur et du support | Construction de la carte, accès aux pions de support, gauchissement et masse des composants |
Faces SMT et boîtiers | SMT simple et double face ; BGA, QFN, LGA, CSP | Double face dense, PoP, SiP et processus sensibles à la retouche après revue | Ordre des faces, exposition thermique, support, inspection et plan de retouche |
Inspection | SPI 3D et AOI 2D/3D | Rayons X sélectifs / AXI pour les risques de joints cachés convenus | Liste des risques boîtiers, plan d'échantillonnage, positions et base d'acceptation |
Programmation et test | Contrôle visuel et vérifications électriques définies par le client | ICT, sonde volante, boundary scan, programmation et FCT | Données de test, accès, fixture, firmware, limites et format de résultats |
Brasure et refusion | Alliages SAC sans plomb et refusion à convection forcée | SnPb, alliage basse température, azote ou profil thermique spécial après revue | Pâte, limites des composants, masse de la carte, fiabilité et exigences de résidus |
Systèmes qualité | ISO 9001 ; qualité d'exécution IPC-A-610 / J-STD-001 selon la commande | Contrôles de programme IATF 16949 ou ISO 13485 dans le périmètre certifié applicable | Confirmer entité juridique, site, périmètre du certificat, révision et classe produit |
Délai prototype | 3–5 jours ouvrés après la disponibilité du lancement | Express 24–48 heures pour les fabrications éligibles | Chiffré après revue DFM, matière, pochoir, programme, test et capacité |
Vous recherchez des capacités au-delà de ce produit ? Voir toutes les capacités de fabrication
Prêt à démarrer votre projet PCB ?
Que vous ayez besoin de prototypes simples ou de productions complexes, nos capacités de fabrication avancées garantissent une qualité supérieure et une fiabilité. Obtenez votre devis en seulement 30 minutes.
Exigences de demande de devis pour l'assemblage SMT
Un devis doit définir à la fois l'assemblage physique et les preuves de lancement. Envoyez le dossier suivant afin que l'ingénierie puisse répondre sur la faisabilité, le prix, le délai, le risque matière et le périmètre de test sans conjecture.
- Données carte : Gerber ou ODB++, données de perçage, empilement le cas échéant et exigences de panneau
- Données d'assemblage : BOM avec références fabricant et alternatives approuvées, CPL ou données pick-and-place, plans d'assemblage, repères de polarité et règles DNI/DNP
- Périmètre commercial : quantité, étape de fabrication, prévisions, responsabilité consigné/partiel/clé en main et calendrier cible
- Périmètre qualité : classe et révision IPC cibles, approbation du premier article, périmètre SPI/AOI/rayons X, programmation, ICT/FCT, nettoyage, traçabilité et rapports requis
- Notes de risque : pas fins, BGA/QFN/LGA/CSP, MSL, masse côté inférieur, composants hauts ou lourds, pièces sensibles et restrictions de retouche
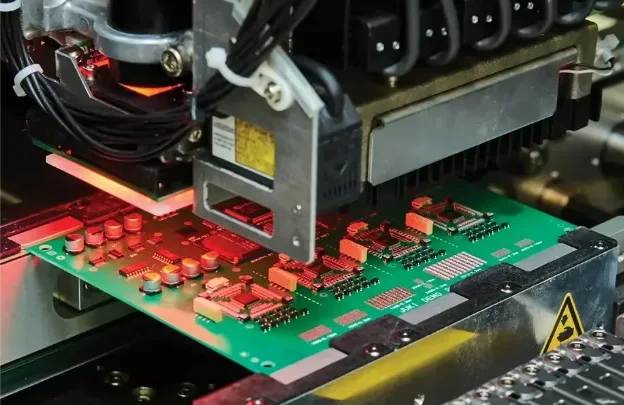
Processus d'assemblage SMT : sérigraphie, placement, refusion et inspection
Le processus maîtrisé est le suivant : revue de lancement -> planification du pochoir et du support -> sérigraphie de la pâte à braser -> SPI lorsque spécifié -> placement des composants -> refusion -> AOI -> rayons X sélectifs -> programmation et test -> lancement final. Chaque étape lève un risque différent : les conflits de données avant la programmation, le transfert de pâte avant le placement, l'orientation des boîtiers avant la production en série, la compatibilité thermique avant la refusion et les preuves d'acceptation avant l'expédition.
Les paramètres de refusion sont développés autour de la pâte choisie, de la masse thermique de la carte, des limites de température des composants, des boîtiers à joints cachés et de l'exposition double face. Les enregistrements de profil, données machine, résultats d'inspection et sorties de test ne sont conservés ou livrés que dans le cadre défini par la commande, l'accord qualité et le dossier de preuves chiffré.
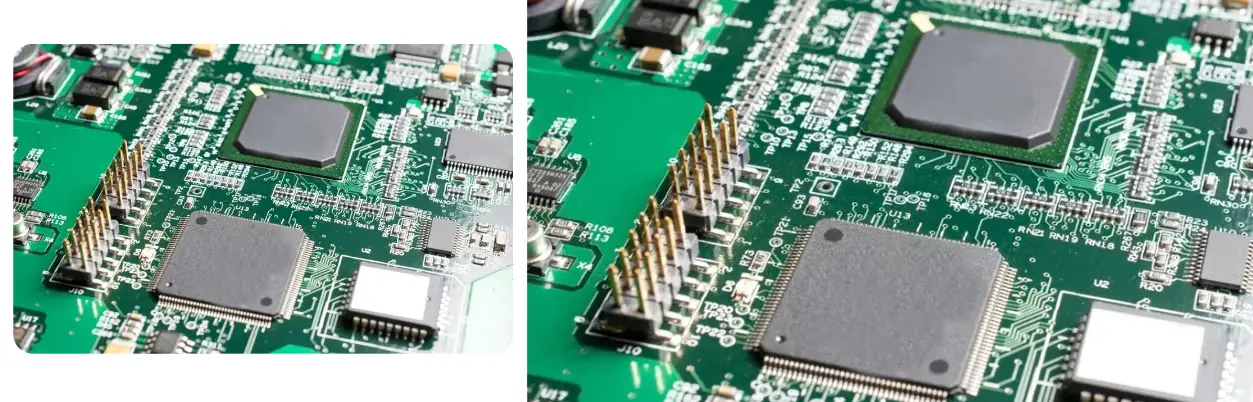
Couverture SPI, AOI, rayons X, ICT et test fonctionnel
- SPI : contrôle avant le placement la hauteur, la surface, le volume et l'alignement de la pâte, le dépôt insuffisant et le risque de ponts ; il ne vérifie ni le joint de brasure final ni la fonction électrique.
- AOI : contrôle la présence visible, la polarité, le décalage, l'effet tombstone, les broches levées et les conditions de brasure visibles ; elle ne peut pas voir tous les joints cachés.
- Rayons X sélectifs : évaluent les positions convenues de BGA, QFN, LGA, CSP ou d'autres joints cachés pour l'alignement, les ponts, les coupures, la répartition de la brasure et les indices de vides ; les positions, l'échantillonnage et les limites d'acceptation doivent être définis.
- ICT ou sonde volante : contrôle les réseaux accessibles et les limites électriques définies par le client lorsque les données de test et l'accès le permettent.
- Test fonctionnel : vérifie le comportement défini par le firmware, la procédure, la fixture, les connexions, les limites et les critères d'acceptation fournis.
Approvisionnement en composants : consigné, partiel et complet clé en main
L'assemblage consigné ou en kit convient aux programmes où le client maîtrise l'achat des composants et envoie un kit complet et vérifié. Le partiel clé en main répartit la responsabilité des lignes de BOM entre le client et HilPCB. Le clé en main complet confie la responsabilité de l'approvisionnement à HilPCB selon la BOM approuvée, l'AVL, les alternatives et les règles de substitution.
Pour chaque modèle, définissez la surquantité, la gestion des composants sensibles à l'humidité, l'état d'emballage, les contraintes de cycle de vie, les restrictions de date et de lot, les alternatives et qui peut approuver une substitution. Aucune alternative ne doit entrer dans une fabrication lancée sans l'autorité d'approbation définie pour la commande. Voir l'assemblage clé en main de circuits imprimés pour le processus d'approvisionnement élargi.
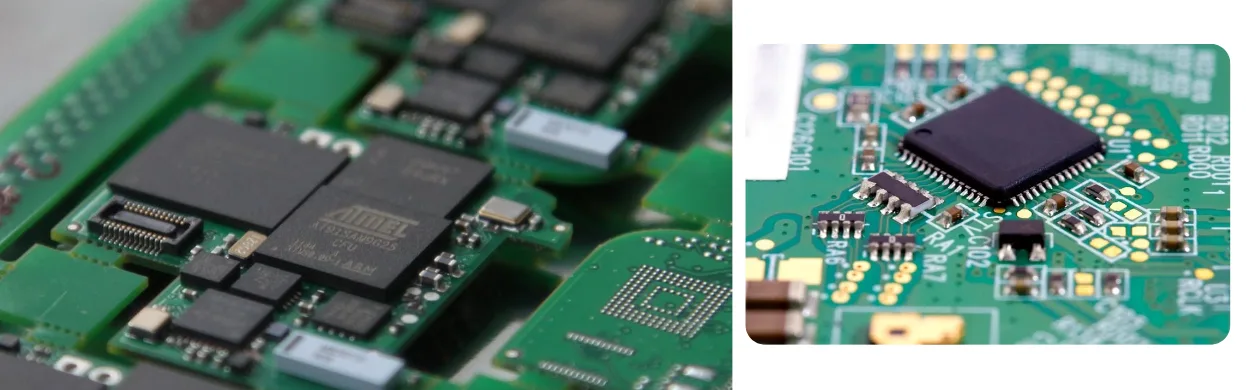
Premier article SMT et passage du prototype à la production
Un prototype prouve qu'une carte peut être fabriquée ; la NPI établit un processus maîtrisé et répétable. Avant de passer à la production pilote ou répétée, figez la révision approuvée, la BOM et le CPL, le pochoir, le programme de placement, l'ordre des faces, le profil de refusion, les critères d'inspection, la procédure de test, les alternatives approuvées, la décision de retouche et les enregistrements requis.
Le périmètre du premier article peut inclure la confirmation d'orientation, des photos de fabrication, les résultats d'inspection, des images radiographiques de boîtiers sélectionnés, le statut des composants programmés, les résultats électriques ou fonctionnels et la décision sur les points ouverts. Le dossier d'enregistrements exact est chiffré, car un premier article, un échantillon d'inspection et un dossier de rapports complet sont des livrables différents.
Enregistrements qualité et livrables de traçabilité de l'assemblage SMT
Les contrôles de production disponibles peuvent relier la révision lancée, l'ordre de fabrication ou le dossier suiveur, les lots de matière, les programmes machine, les résultats d'inspection, la décision sur les non-conformités et le statut des tests. Le niveau de liaison requis dépend du programme et du périmètre système applicable ; il ne doit pas être supposé identique pour chaque commande.
Listez les livrables requis dans le RFQ et l'accord qualité. Les options peuvent inclure un dossier de premier article, un certificat matière ou CoC lorsque disponible, l'enregistrement du profil de refusion, une synthèse SPI/AOI, des images radiographiques sélectionnées, l'enregistrement de programmation, le résultat ICT/FCT, la traçabilité de lot ou de série et le certificat de conformité. HilPCB confirme la disponibilité, la conservation, le format et la livraison des enregistrements au moment du devis.
Assemblage SMT de circuits imprimés pour l'électronique industrielle, automobile et médicale
Les contrôles industriels, les équipements de communication, les objets connectés, l'électronique automobile et les équipements médicaux imposent des exigences différentes en matière de matériaux, propreté, traçabilité, inspection et tests. Indiquez lors du devis l'environnement d'utilisation finale, la spécification réglementaire ou client, la classe IPC cible, les conditions de service attendues et les besoins documentaires. Les contrôles de programme sous IATF 16949 ou ISO 13485 ne s'appliquent que dans le périmètre certifié concerné et le circuit de projet convenu.
Pour les conceptions denses à haute vitesse, coordonnez la revue d'assemblage avec la fabrication de circuits imprimés haute vitesse. Pour les boîtiers RF et les contraintes de stratifié, utilisez la fabrication de circuits imprimés haute fréquence. Ces revues aident à aligner les tolérances de fabrication, la finition de surface, la structure des vias, le comportement thermique, l'accès d'assemblage et la stratégie de test avant le lancement.
Exemples d'ingénierie SMT pour la planification du processus
Voici des scénarios d'ingénierie courants que HilPCB peut examiner et orienter selon le dossier validé, le mix de boîtiers, le jeu de matériaux, le plan d'inspection et les exigences de test. Posez les mêmes questions lors de la revue du RFQ : quel est le risque du boîtier, quelle étape du processus le maîtrise, et quelles preuves doivent être livrées ?
Cartes de calcul et serveurs haute vitesse. Les populations denses de BGA, la forte masse thermique et les interfaces rapides exigent une revue des empreintes, la planification du pochoir et du support, un profil thermique adapté aux limites des composants et une couverture AOI/rayons X et électrique convenue. Voir le guide d'assemblage de cartes mères de serveurs IA pour la chaîne de risques de la conception à l'assemblage.
Modules optiques pour centres de données. Les assemblages compacts QSFP-DD ou OSFP combinent composants à pas fin, contraintes thermiques, firmware ou programmation et tests d'interface. Un dossier de lancement pratique relie la BOM et la révision au placement, à la refusion, à l'inspection, à la programmation et à tout résultat boundary scan ou fonctionnel. Voir le guide d'assemblage de modules optiques pour centres de données pour les questions de preuves à résoudre.
Modules 5G/6G et mmWave. Le risque de vides dans les BGA, les transitions de stratifié RF, les chemins thermiques et l'inspection des joints cachés doivent être examinés ensemble. Le processus peut combiner travail sur les ouvertures du pochoir, SPI, revue de profil ou de refusion spéciale, rayons X sélectifs et acceptation RF ou fonctionnelle définie par le client. Voir le guide de refusion BGA mmWave pour le modèle de risque.
Services d’assemblage CMS pour prototype, NPI et production
Surface mount assembly convient lorsque la densité, les boîtiers à pas fin, l’accès BGA/QFN et la fenêtre de refusion déterminent le risque du projet. La RFQ doit préciser les boîtiers, les faces, les contraintes de pochoir et de pâte, les limites thermiques, l’inspection et les essais.
Cette page traite les choix propres au SMT. Pour une carte SMT/THT ou un modèle d’approvisionnement ouvert, utilisez les PCB assembly services; les prototypes et le NPI relèvent de l’assemblage petite série.
Questions fréquentes
Quels fichiers sont requis pour un devis d'assemblage SMT ?
HilPCB peut-elle assembler des composants 01005 et des boîtiers BGA ou CSP à pas fin ?
Comment les joints de brasure BGA et QFN sont-ils inspectés ?
Quel est le délai d'assemblage SMT d'un prototype ?
Prenez-vous en charge l'assemblage SMT consigné et clé en main ?
Quels enregistrements d'inspection, de test et de traçabilité SMT peuvent être fournis ?
Découvrez l'Excellence de Fabrication
Des processus de fabrication avancés garantissent que chaque PCB répond aux normes de qualité les plus élevées. Obtenez instantanément votre devis personnalisé.