
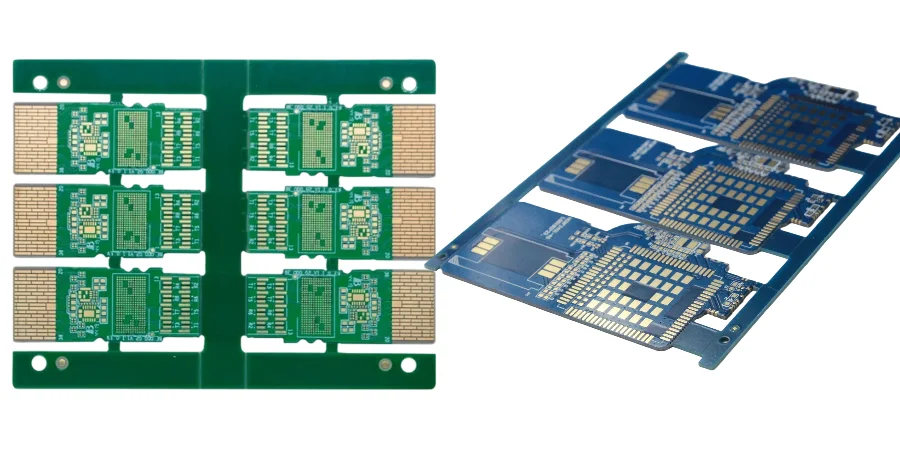
Potting/encapsulation : co-design optique/électrique et défis de thermal power pour les PCBs d’optical modules de data center
Alors que les data centers accélèrent vers l’ère 800G et même 1.6T, les optical modules—le cœur du réseau—font face à des défis inédits en PCB design et manufacturing. En tant qu’engineer spécialisé en TEC control et thermal management, je sais qu’au sein d’un form factor MSA très compact, l’optique, l’électrique, la thermique et la mécanique doivent être parfaitement coordonnées. Dans ce contexte, Potting/encapsulation va bien au-delà de la “protection physique” : c’est une décision d’ingénierie centrale qui influence directement thermal performance, signal integrity et long-term reliability. De la SMT assembly de précision à la validation finale, chaque étape est liée à la stratégie d’encapsulation et la moindre négligence peut conduire à des failures catastrophiques. Cet article explique le rôle de Potting/encapsulation tout au long du cycle de développement d’un PCB de module optique et comment équilibrer high-speed signals, thermal power et stress mécanique.
La valeur clé de Potting/encapsulation : co-optimisation thermo-électrique, pas seulement “protection”
Historiquement, Potting/encapsulation sert de support mécanique et de protection contre l’humidité et les vibrations. Dans les optical modules high-speed modernes, son rôle s’étend fortement : l’encapsulant devient partie du thermal path et de l’environnement électromagnétique, et le choix/process peut décider de la réussite.
Du point de vue thermique, le compound (souvent epoxy, silicone ou polyurethane) doit offrir une forte thermal conductivity pour évacuer la chaleur du laser (LD), du driver IC et du DSP vers le housing. Une erreur fréquente est de ne considérer que le k, en oubliant cure shrinkage et CTE. Si le CTE de l’encapsulant ne match pas celui du PCB laminate, des chips ou des composants optiques (TOSA/ROSA), les hausses de température et les cycles thermiques créent de fortes contraintes, capables de fissurer des solder joints, dérégler l’alignement optique ou casser des substrates.
Chez HILPCB, nous considérons l’encapsulation dès le design comme un “functional component”. Selon la power density, le layout interne et la plage de température cible, nous sélectionnons des matériaux à bon CTE match et forte thermal performance. Ainsi, après SMT assembly, le potting n’introduit pas de nouveaux failure modes et renforce la stabilité structurelle et thermique.
Potting/encapsulation sous contraintes MSA : design et thermal management
Les form factors MSA comme QSFP-DD et OSFP imposent des limites dimensionnelles strictes. Dans cet espace réduit, PCB layout, empilement de composants et heat dissipation doivent être optimisés à l’extrême. L’application de Potting/encapsulation devient une opération au millimètre : zones de potting, volume matériau et contrôle de la fluidité pendant le curing impactent directement le yield.
Thermal management est le défi majeur. La chaleur doit être extraite via un chemin conçu : chip → TIM1 → substrate → TIM2/encapsulant → housing → heatsink. Ici, l’encapsulant joue le rôle de TIM2. Des bubbles ou voids formés pendant le potting ont une faible conductivité et créent des hot spots, faisant grimper la junction temperature, dégradant la performance et réduisant la durée de vie.
Pour y répondre, le Vacuum Potting est devenu un standard pour les modules haut de gamme. Le dispensing et le curing sous vide minimisent les bulles et stabilisent le thermal path. Durant NPI EVT/DVT/PVT, nous utilisons thermal imaging et Finite Element Analysis (FEA) pour simuler et valider la stratégie. Par itérations tôt en NPI EVT/DVT/PVT, nous optimisons le potting afin de maintenir la junction temperature dans la zone sûre, même sous 85°C de case temperature.
Graphique : comparaison des performances thermiques des matériaux d’encapsulation
| Type de matériau | Thermal conductivity (W/m·K) | CTE (ppm/°C) | Cas d’usage |
|---|---|---|---|
| Epoxy thermoconductrice | 1.5 - 5.0 | 25 - 50 | Encapsulation de zones DSP/driver IC haute puissance |
| Silicone thermoconductrice | 0.8 - 3.0 | 150 - 300 (flexible) | Stress buffering pour composants optiques (TOSA/ROSA) |
| Polyurethane low-Dk | 0.5 - 1.2 | 60 - 100 | Encapsulation localisée en zones de signaux haute fréquence |
Lecture : Le choix est un compromis. Une epoxy high-thermal a souvent un CTE plus élevé et convient aux zones chaudes ; un silicone flexible protège mieux l’optique fragile, au prix d’une thermal performance moindre pour relâcher le stress.
Signal integrity : propriétés diélectriques des matériaux Potting/encapsulation
Avec des débits par lane à 112G PAM4 voire 224G, la SI devient centrale. Tout matériau autour des traces influence impédance et pertes. Les matériaux Potting/encapsulation aussi : Dk/Df modifient l’impédance des microstrip/stripline et ajoutent de l’insertion loss.
Dans les zones de potting proches des high-speed differential pairs, il faut des compounds spécialisés low-Dk/low-Df. Un mauvais choix provoque impedance mismatch, réflexions et eye closure, et fait dépasser le BER. En phase design, nous utilisons de la simulation 3D EM en intégrant les propriétés diélectriques de l’encapsulant au modèle pour prédire l’impact sur les canaux. Cela nécessite un couplage fort entre PCB design et manufacturing, par exemple via des matériaux high-speed PCB adaptés chez HILPCB.
En production, Flying probe test est souvent réalisé avant potting pour détecter opens/shorts, car après encapsulation le rework est presque impossible. Une vérification électrique complète pré-potting est donc essentielle pour le yield final.
Intégration manufacturing/assembly : du SMT à l’encapsulation
Potting/encapsulation n’est pas une opération isolée : elle est intimement liée au flux de fabrication. Une stratégie réussie démarre au PCB design, traverse SMT assembly et s’appuie sur des inspections strictes.
Flux typique :
- SMT Assembly : les composants SMT sont soudés avec précision.
- Inspection et vérification : SPI/AOI/X-Ray inspection contrôle la qualité des soudures. Pour BGA et autres bottom-terminated devices, X-Ray est indispensable pour détecter des défauts cachés (weak joints, bridging, voids).
- Nettoyage : avant potting, nettoyer la PCBA pour enlever flux résiduel et contaminants qui dégradent l’adhésion.
- Potting/encapsulation localisé(e) : dispensing haute précision avec volume contrôlé dans les zones définies.
- Curing : curing en four avec température et temps contrôlés.
- Assemblage final et inspection : certains designs nécessitent des connecteurs through-hole après potting ; Selective wave soldering permet des soudures ciblées sans impacter les zones potées déjà durcies.
Tout au long du processus, SPI/AOI/X-Ray inspection fournit des données essentielles de process control. X-Ray sert aussi après potting à détecter des voids internes et à optimiser le procédé. HILPCB intègre des capacités de SMT assembly à l’encapsulation et à l’inspection pour un flux sans rupture.
Capacités HILPCB : encapsulation et inspection de précision
- Systèmes de dispensing de précision : précision microlitre et support de trajectoires 3D pour une quantité matériau constante.
- Vacuum potting : void rate à un niveau leader (<1%), améliorant thermal performance et reliability.
- 3D X-Ray in-line : analyse BGA et tomographie non destructive des assemblages potés pour localiser les défauts internes.
- Process control intégré : SMT, nettoyage, potting, curing et final test réunis dans un MES pour une Traceability end-to-end.
Fiabilité CMIS/interfaces de gestion et Potting/encapsulation
L’intelligence d’un optical module repose sur des interfaces de gestion comme I2C/MDIO et CMIS. Le host lit température, power, Tx/Rx optical power, diagnostique les faults et configure le module. Cela dépend de l’EEPROM et du MCU embarqués.
Le process Potting/encapsulation doit traiter ces zones sensibles avec soin : le flow et le cure shrinkage peuvent appliquer du stress sur des pins fine pitch d’EEPROM/MCU et provoquer des failures. La chimie ne doit pas non plus corroder les packages.
La Traceability est également clé : serial number, données de calibration et informations supplier sont stockées en EEPROM. Elles doivent être programmées avant potting. Après potting, l’EEPROM est scellée. D’où un dernier Flying probe test ou functional test avant potting pour vérifier la communication I2C/MDIO et la bonne programmation EEPROM. Ce “last confirmation” évite de sceller un semi-fini défectueux dans le module.
Validation et test en NPI : cohérence de performance après potting
Une solution Potting/encapsulation fiable ne se fait pas en une fois : elle doit être affinée et validée dans un process NPI EVT/DVT/PVT rigoureux.
- EVT : sélection matériau et validation de base. Petites séries d’ingénierie, premiers thermal cycling et stockage haute/basse température pour évaluer CTE match et adhésion. On utilise SPI/AOI/X-Ray inspection pour analyser qualité soudure/potting.
- DVT : phase la plus exigeante. Tests de reliability sur modules potés : HAST, vibration/choc, milliers de cycles (-40°C à 85°C). Objectif : révéler les défauts, notamment les failure modes liés au potting (delamination, cracks, drift par stress).
- PVT : après design freeze, validation production. Pilot run, suivi des paramètres clés (volume, curing) et Cpk pour assurer une qualité d’encapsulation répétable.
Tout au long de NPI EVT/DVT/PVT, le service prototype assembly de HILPCB permet des itérations rapides et accélère le time-to-market.
Avantage assembly : reliability end-to-end
Chez HILPCB, nous ne faisons pas que du potting : nous délivrons une solution complète de reliability. Notre équipe engineering collabore dès le début pour définir la stratégie. Nous utilisons la simulation pour prédire la distribution des contraintes thermo-mécaniques, validons via des process NPI stricts et surveillons chaque détail avec des moyens d’inspection complets. Du choix matériau PCB au functional test final, nous faisons en sorte que Potting/encapsulation améliore la performance au lieu d’introduire du risque.
Compatibility et long-term reliability : l’épreuve finale
La valeur d’un optical module réside dans sa Compatibility avec les hosts et sa capacité à fonctionner de façon stable sur le long terme. Une stratégie Potting/encapsulation bien conçue et validée est la base.
Un bon potting stabilise la performance dans les environnements data center (EMI et thermique) et limite le couplage entre circuits HF internes et bruit externe, préservant la signal quality. Il réduit aussi les variations dues à l’humidité et aux micro-vibrations.
Dans certains designs, des composants through-hole volumineux (ex. power connectors) doivent être montés après potting. Le contrôle thermique de Selective wave soldering est alors critique : la chaleur locale ne doit pas générer de stress secondaire ou de dommages sur les zones potées. Il faut un profil et des outils de masking bien conçus. L’ensemble de ces détails garantit une long-term reliability sur 5–7 ans. Choisir un high-thermal PCB adapté est le premier pas.
Conclusion
Au final, Potting/encapsulation dans les PCBs d’optical modules de data center dépasse largement la “protection physique”. C’est une discipline au croisement des matériaux, de la thermodynamique, de l’électromagnétisme et du precision manufacturing. En tant que thermal power engineer, je suis convaincu que traiter l’encapsulation comme un pilier core—au même niveau que chip selection et PCB layout—est indispensable pour maîtriser les défis de co-design optique/électrique et thermal power.
De la validation rigoureuse en NPI EVT/DVT/PVT à l’intégration avec SMT assembly en passant par l’usage complet de SPI/AOI/X-Ray inspection, chaque étape renforce la qualité finale. Un partenaire comme HILPCB capable d’un service one-stop du design support à la high-volume manufacturing est essentiel. Une stratégie Potting/encapsulation réussie se traduit en performance supérieure, durée de vie plus longue et confiance client accrue.
Questions fréquentes
Pourquoi le potting ou l’encapsulation est-il plus qu’une simple protection physique dans un module optique ?
Parce qu’il influence aussi l’EMI, les chemins thermiques, les contraintes mécaniques et la stabilité du signal sur le long terme. Dans un module dense, l’encapsulation fait partie du design de performance lui-même.
Quels enjeux de fiabilité long terme l’encapsulation doit-elle traiter ?
Elle doit gérer humidité, vibration, stress sur composants délicats et dérive de performance au fil des années. Le matériau choisi et la qualité process déterminent ensemble la stabilité du module dans le temps.
Pourquoi des process post-potting comme le selective wave soldering restent-ils importants ?
Parce que certains connecteurs ou composants traversants peuvent devoir être montés après l’encapsulation principale. Il faut alors maîtriser chaleur locale et outillage pour ne pas endommager les zones déjà encapsulées.
Que faut-il valider avant de figer la stratégie d’encapsulation pour la série ?
Les équipes doivent valider compatibilité, performance thermique, répétabilité process et fiabilité longue durée dans des conditions système réalistes. C’est cette validation qui transforme un choix matière en vraie stratégie de production.