
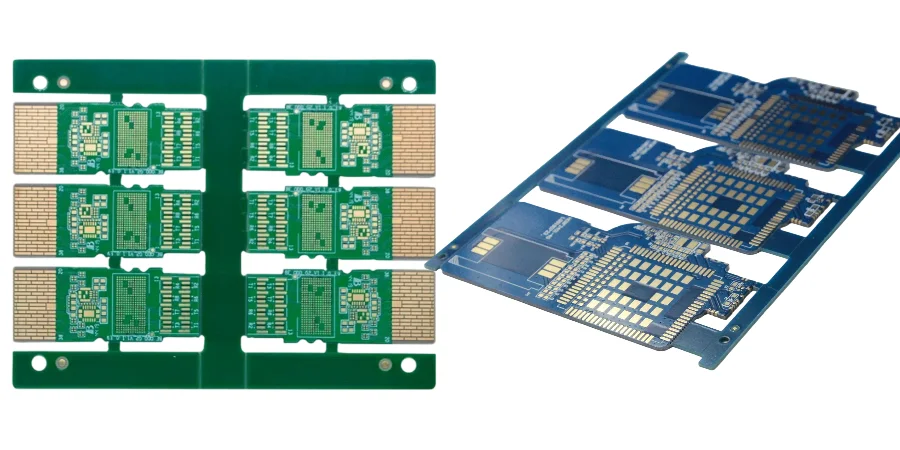
Avec l’explosion des charges IA, cloud et big data, le trafic interne aux data centers augmente à une vitesse inédite, poussant les modules optiques vers 400G, 800G et même 1,6T. Dans cette évolution, le QSFP-DD, Quad Small Form Factor Pluggable Double Density, s’est imposé comme le format enfichable dominant grâce à sa forte densité, sa faible consommation et sa rétrocompatibilité. Mais intégrer un traitement électrique haut débit, des chaînes optiques TX/RX de précision et une gestion thermique stricte dans un module compact impose des exigences sans précédent au PCB interne. C’est pourquoi des tests PCB complets de modules QSFP-DD sont une étape critique pour garantir performances, stabilité et fiabilité long terme. Ils ne valident pas seulement le design ; ils déterminent souvent le succès du produit.
Du point de vue d’un ingénieur en co-conception opto-électronique, cet article décompose les principaux défis des PCB de modules QSFP-DD en conception comme en test, depuis la SI en PAM4 jusqu’au placement du Laser Driver et du TIA/LA, au couplage du moteur optique, aux stratégies thermiques et à la conformité MSA. Nous verrons comment une implantation PCB de modules QSFP-DD soignée, combinée à une fabrication avancée, permet d’obtenir une excellente qualité PCB de modules QSFP-DD et une forte fiabilité PCB de modules QSFP-DD.
Défis de canal PAM4 : contraintes combinées de SI et de PI
Le passage du NRZ, Non-Return-to-Zero, de l’ère 100G au PAM4, Pulse Amplitude Modulation 4 niveaux, des générations 400G/800G double le nombre de bits par symbole, mais réduit fortement le SNR et augmente la sensibilité au bruit et au jitter. Sur les modules QSFP-DD avec des débits par voie de 56G, 112G ou 224G, le PCB n’est plus un simple support ; il devient une partie intégrante du canal haut débit. Des tests pcb modules qsfp-dd rigoureux doivent donc commencer par des simulations et mesures combinées SI/PI.
Principaux points de test SI :
- Perte d’insertion : les signaux hautes fréquences s’atténuent avec la distance. Les tests doivent confirmer que les pertes entre les pads DSP/Gearbox et les doigts dorés du module restent dans le budget de liaison. Cela justifie directement l’usage d’un PCB de module QSFP-DD à faibles pertes avec des matériaux comme Megtron 6 ou Tachyon 100G, dont le Df est bien inférieur à celui d’un FR-4 classique.
- Impédance et réflexion : toute discontinuité d’impédance, qu’elle provienne d’un via, d’un connecteur ou d’une pastille, crée des réflexions et dégrade l’œil. Le TDR reste la référence pour contrôler la cohérence d’impédance dans l’implantation PCB de modules QSFP-DD. Le fabricant PCB doit tenir une tolérance d’impédance de ±5 % ou mieux.
- Diaphonie : dans un environnement QSFP-DD dense, le couplage électromagnétique entre canaux adjacents, NEXT et FEXT, est une source majeure d’agression. Les S-paramètres mesurés au VNA permettent de quantifier cette diaphonie. Un espacement adapté, de bons plans de référence et le perçage arrière sont les leviers principaux.
Principaux points de test PI :
- Impédance du PDN : DSP et drivers consomment des courants transitoires rapides ; si l’impédance du PDN est trop élevée, le bruit sur les rails devient sévère. Il faut donc vérifier une faible impédance PDN sur toute la bande cible, souvent du kHz au GHz.
- Bruit et ondulation des rails : le bruit doit être mesuré sous charge réelle et vérifié vis-à-vis des spécifications des puces. Cela dépend fortement du choix et du placement du découplage et constitue un indicateur majeur de la qualité PCB de modules QSFP-DD.
HILPCB possède une forte expérience en fabrication de PCB haut débit, avec contrôle d’impédance serré, procédés avancés de perçage arrière et plusieurs options de matériaux ultra-faibles pertes, ce qui fournit une base solide pour l’excellence SI et PI.
Conception Laser Driver et TIA/LA : bande passante, stabilité et isolation d’alimentation
La fonction centrale d’un module optique est la conversion électro-optique, rendue possible par des circuits analogiques critiques sur le PCB : le Laser Driver côté TX et les amplificateurs de transimpédance et limiters, TIA/LA, côté RX. Leurs performances déterminent directement la qualité du signal optique.
- Côté TX : le Laser Driver convertit les signaux électriques rapides du DSP en courant de modulation pour un EML, laser modulé par électro-absorption, ou un VCSEL, laser à émission de surface à cavité verticale. Ce circuit est généralement puissant et bruyant, ce qui rend la qualité d’alimentation critique. L’implantation PCB de modules QSFP-DD doit fournir un chemin d’alimentation dédié, très pur et à faible impédance, et l’isoler physiquement des circuits analogiques sensibles et de la logique numérique pour éviter tout couplage de bruit.
- Côté RX : le TIA convertit le très faible courant de photodiode en signal de tension, puis le LA l’amplifie et le met en forme. Le TIA est un front-end analogique extrêmement sensible, très exposé au bruit d’alimentation et à l’EMI. L’implantation doit placer le TIA aussi près que possible de la photodiode afin de raccourcir l’entrée, et utiliser un blindage par plan de masse plein.
Pendant les tests pcb modules qsfp-dd, ces blocs analogiques nécessitent une caractérisation électrique détaillée, bande passante, gain, figure de bruit et puissance, ainsi que des essais sous stress, par exemple injection de bruit, pour valider l’efficacité de la stratégie d’isolation d’alimentation et garantir une forte fiabilité pcb modules qsfp-dd dans des environnements électromagnétiques complexes.
📡 Modules optiques QSFP-DD : développement et validation PCB de bout en bout
Guide d’implémentation pour interconnexions optiques haut débit 400G/800G
Définir le débit, PAM4 56G/112G, et le budget de puissance. Sélectionner le DSP central, les lasers, EML ou Silicon Photonics, ainsi que des laminés Ultra Low-Loss, puis établir la topologie de couplage opto-électronique.
Réaliser une simulation combinée SI/PI/thermique. Utiliser la modélisation 3D pour optimiser la transition des doigts dorés et les vias haut débit afin que la perte d’insertion et la perte de retour à Nyquist respectent IEEE 802.3ck.
S’appuyer sur la livraison rapide en petite série de HILPCB. Appliquer la compensation de lignes mSAP et le perçage arrière pour supprimer les résonances HF dues aux moignons de via et améliorer la cohérence d’impédance de la carte nue.
Utiliser des scans VNA en S-paramètres pour valider l’impédance caractéristique, cible 100Ω ±5 %. Confirmer que le décalage intra-paire est maîtrisé afin de créer une base électrique solide pour la mise en route opto-électronique suivante.
Intégrer le moteur optique et le DSP. Mesurer œil électrique, œil optique et BER sur différents coins de tension et de température. Ajuster FFE et CTLE pour atteindre le meilleur compromis de performance.
Réaliser HTOL et cycles thermiques. Valider l’accord de CTE du support du moteur optique et s’assurer que la **fiabilité PCB de modules QSFP-DD** répond aux besoins d’exploitation continue long terme en centre de données.
Couplage du moteur optique EML/VCSEL : contrôle précis des chemins optiques et des tolérances mécaniques
L’autre moitié d’un module optique est l’optique. Le moteur optique, c’est-à-dire les sous-ensembles TOSA/ROSA TX/RX, doit être monté avec grande précision dans le boîtier du module via le PCB. Ici, le PCB agit comme un « substrat opto-électronique », et sa précision mécanique influe directement sur l’efficacité et la stabilité de l’alignement.
- Références mécaniques : des éléments de positionnement et des pastilles de haute précision sur le PCB définissent les références d’assemblage du moteur optique. La précision de perçage, l’enregistrement au laminage et la planéité de surface s’additionnent dans la tolérance finale. De très faibles écarts peuvent réduire brutalement l’efficacité de couplage entre fibre et laser ou détecteur, voire provoquer un échec d’assemblage.
- Déplacement thermique et accord des CTE : la température interne peut atteindre 70 à 85°C. Les différences de CTE entre PCB, cuivre, optique et boîtier métallique créent des contraintes et des déplacements micrométriques qui dégradent l’alignement. Le choix de matériaux PCB au CTE plus proche des composants optiques, ou l’usage de liaisons mécaniques plus tolérantes, est essentiel pour améliorer la
fiabilité pcb modules qsfp-dd, à l’image des exigences rencontrées sur les PCB de substrat IC. - Compatibilité procédé d’assemblage : le montage du moteur optique peut faire appel au brasage eutectique, au soudage laser ou à des adhésifs. La finition des pastilles, ENIG ou ENEPIG, et la tenue haute température du PCB doivent être compatibles avec ces procédés pour garantir des joints fiables.
À ce stade, les tests pcb modules qsfp-dd ne sont pas seulement électriques. Ils mobilisent aussi des interféromètres, des analyseurs de qualité de faisceau et d’autres instruments pour évaluer la stabilité d’alignement et l’évolution de l’efficacité de couplage en température, afin de valider la réussite du design mécanique et du choix matériaux.
Gestion thermique stricte : co-concevoir puissance, contrôle TEC et chemins de chaleur
À mesure que les débits doublent, la consommation des modules QSFP-DD est passée d’environ 12 à 15 W en 400G à 20 à 25 W en 800G/1,6T, voire davantage. Dissiper cette chaleur dans un boîtier de taille très réduite devient extrêmement difficile. Le PCB constitue alors un chemin thermique majeur pour transférer la chaleur des puces vers le boîtier du module.
- Principales sources de chaleur : le DSP est généralement la source dominante, suivi des lasers EML, souvent avec TEC, des drivers et du TIA. La chaleur doit être évacuée avec efficacité.
- Le PCB comme chemin thermique :
- Vias thermiques : des réseaux denses de vias thermiques sous les puces conduisent la chaleur des couches supérieures vers les plans internes ou les pastilles thermiques en face inférieure.
- Cuivre épais : un cuivre de 2oz, voire davantage, améliore nettement la diffusion thermique dans le plan. Les PCB à cuivre épais de HILPCB conviennent bien à ces applications de forte puissance.
- Matériaux à haute conductivité thermique : dans les zones critiques, des options PCB à haute conductivité thermique, métalliques ou céramiques, peuvent renforcer la conduction.
- Circuits de contrôle TEC : pour les lasers EML sensibles à la température, des boucles de contrôle TEC sont intégrées sur le PCB. Elles demandent un courant stable et élevé, et leur implantation fait partie intégrante de la conception thermique.
Les essais thermiques sont indispensables dans les tests pcb modules qsfp-dd. En utilisant des caméras IR et des thermocouples sur les points clés, on peut observer la cartographie thermique à pleine charge et vérifier l’efficacité des chemins de dissipation, afin de maintenir toutes les températures de jonction dans une zone sûre, ce qui est essentiel pour la qualité pcb modules qsfp-dd et la fiabilité long terme.
Évolution des interconnexions optiques : matrice comparative des contraintes de conception PCB
Des E/S de bord classiques au co-packaging en photonique sur silicium
💡 Vision ingénierie HILPCB : l’ère 800G reste dominée par les modules enfichables, mais lorsque les débits par voie approcheront 224G, les Substrate-like PCB, SLP deviendront critiques dans les architectures CPO. Nous recommandons donc d’évaluer très tôt la faisabilité de HDI avancé et de refroidissement liquide par micro-canaux intégrés dans les recherches CPO.
Conformité MSA et tests du micrologiciel : CMIS, gestion I2C/MDIO et diagnostics
Les modules optiques modernes ne sont plus uniquement du matériel ; ce sont des équipements intelligents pilotés par micrologiciel. Les modules QSFP-DD doivent suivre les standards MSA, Multi-Source Agreement, afin d’assurer l’interopérabilité entre fournisseurs. CMIS, Common Management Interface Specification, est aujourd’hui le standard d’interface de gestion dominant pour les modules 400G et au-delà.
Le PCB intègre généralement un MCU dont le micrologiciel implémente :
- Communication d’interface de gestion : communication avec l’hôte, le commutateur ou le routeur, via I2C ou MDIO, réponse aux commandes et remontée de statut.
- Surveillance diagnostique numérique (DDM) : surveillance de paramètres clés comme la température, la tension Vcc, le courant de polarisation laser (Bias Current) et la puissance optique reçue (Rx Power).
- Initialisation et contrôle : configuration du DSP et des autres circuits à la mise sous tension, ainsi que gestion de l’activation ou désactivation laser, des tests de rebouclage et d’autres commandes hôte.
Une partie clé des tests pcb modules qsfp-dd concerne la conformité fonctionnelle et protocolaire. La plate-forme de test émule l’hôte et réalise des opérations complètes de lecture et d’écriture I2C/MDIO pour valider la conformité de la cartographie mémoire CMIS, la précision du DDM ainsi que la rapidité et la justesse des commandes de contrôle. Cela valide la « force logicielle » du module et constitue la dernière porte avant une livraison de haute qualité.
Du prototype à la série : la valeur de HILPCB pour la fabrication et l’assemblage des PCB QSFP-DD
Compte tenu de l’extrême complexité des PCB de modules QSFP-DD, choisir un partenaire disposant à la fois de profondeur technique et de capacité industrielle est critique. Grâce à son engagement de long terme dans les communications optiques, HILPCB fournit des solutions intégrées du prototype à la production de masse.
- Fabrication avancée : nous connaissons l’importance d’un PCB de module QSFP-DD à faibles pertes et proposons des matériaux faibles pertes de premier plan ainsi que des procédés de précision. Les empilements complexes, les tolérances d’impédance strictes, les lignes fines et le perçage arrière de haute précision sont exécutés conformément à l’intention de conception, pour soutenir une excellente qualité PCB de modules QSFP-DD.
- Prototypage flexible : l’itération rapide est essentielle. Nous prenons en charge les besoins de PCB de modules QSFP-DD en petite série grâce à des fabrications rapides et à l’assemblage en petite série afin de raccourcir le délai de mise sur le marché.
- Assemblage de précision : les modules optiques exigent une grande précision. Nos lignes SMT supportent les composants 01005 et les BGA à très haute densité de broches, et peuvent également gérer l’assemblage de précision des moteurs optiques et d’autres dispositifs spéciaux.
En travaillant avec HILPCB, vous pouvez vous concentrer sur la conception cœur silicium et optique, pendant que nous nous assurons que votre implantation PCB de modules QSFP-DD est réalisée correctement et reste fiable dans des conditions de fonctionnement sévères.
📋 Tests PCB de modules QSFP-DD : points clés de validation technique
Garantir une conversion opto-électronique déterministe et cohérente dans les réseaux 400G/800G
Point clé : pour des voies 56G/112G, mesurer les S-paramètres au VNA et l’impédance au TDR. Contrôler le TDECQ et supprimer les interférences d’ondes stationnaires causées par les moignons de via.
Point clé : évaluer l’ondulation d’alimentation du DSP et du Laser Driver. Avec une forte densité de ports QSFP-DD, contrôler la chute de tension DC IR et l’impédance dynamique pour éviter les excursions de gigue dues à cette ondulation.
Point clé : mesurer les températures de jonction à forte puissance, classes 1 à 8. Utiliser vias thermiques et conduction via le boîtier pour éviter la dérive de longueur d’onde laser ou le vieillissement accéléré dû à des accumulations locales de chaleur.
Point clé : valider les tolérances mécaniques des doigts dorés et des interfaces optiques de précision. Garantir la conformité CMIS pour l’interopérabilité sur des plateformes de commutation multi-fournisseurs.
Questions fréquentes
Pourquoi les tests de modules QSFP-DD demandent-ils plus qu’un simple contrôle de continuité ?
Parce qu’un module QSFP-DD doit valider bien plus qu’un état open ou short. L’intégrité du signal, le bruit d’alimentation, le comportement thermique, la mécanique du connecteur et la conformité CMIS déterminent ensemble si le module pourra fonctionner de façon stable dans un système de commutation haut débit.
Quelles dimensions de validation sont les plus critiques pour un module QSFP-DD ?
Les plus critiques sont généralement la qualité du canal PAM4, la pureté d’alimentation des DSP et laser drivers, la distribution thermique en forte charge, ainsi que la conformité mécanique et protocolaire à l’interface module. Une faiblesse sur un seul de ces axes peut dégrader la performance globale du lien.
Comment les tolérances de fabrication influencent-elles les résultats de test QSFP-DD ?
La tolérance d’épaisseur, la régularité des doigts dorés, la variation d’impédance et la qualité des vias se retrouvent directement dans les mesures SI et d’interopérabilité. Le plan de test doit donc rester aligné sur la vraie fenêtre de fabrication.
Conclusion
En résumé, les tests PCB de modules QSFP-DD constituent une tâche d’ingénierie système extrêmement complexe qui va bien au-delà des essais PCB traditionnels. Il s’agit d’une co-validation complète entre optique, électrique, thermique, mécanique et micrologiciel. Depuis le choix de matériaux adaptés pour un PCB de module QSFP-DD à faibles pertes, jusqu’à l’exécution précise de l’implantation PCB de modules QSFP-DD, puis aux essais thermiques et protocolaires stricts, chaque étape influe directement sur la performance, le coût et le délai de mise sur le marché.
Pour maîtriser ces défis, il faut non seulement de solides capacités de conception et de simulation, mais aussi un partenaire industriel qui comprend profondément les exigences des modules optiques et sait traduire l’intention de conception en produits physiques de haute qualité. C’est ainsi que l’on livre des modules optiques combinant performances exceptionnelles et forte fiabilité PCB de modules QSFP-DD, afin de fournir une base matérielle robuste à la prochaine génération de centres de données.