
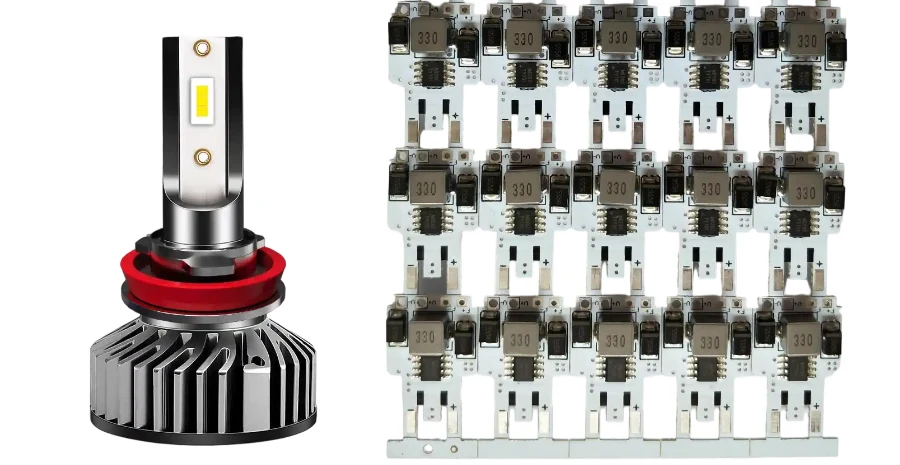
Un PCB de feu de recul est compact, mais sa mission est exigeante. Il doit alimenter des LED à forte luminosité, résister aux perturbations du réseau de bord, évacuer la chaleur vers le boîtier du feu et donner au système optique une source lumineuse stable et correctement positionnée. Dans le véhicule, la carte appartient à un ensemble comprenant les LED, le driver, la lentille, le réflecteur, le connecteur, le boîtier, l’interface thermique, l’étanchéité et les essais électriques au niveau du module.
Cette frontière est essentielle pour le concepteur comme pour l’acheteur. Un PCB de feu de recul peut contribuer à la fiabilité, à la maîtrise thermique, à la CEM et à la répétabilité de fabrication. Il ne suffit toutefois pas, à lui seul, à démontrer l’homologation réglementaire du feu complet. Cette homologation dépend notamment de la photométrie, du comportement électrique, de l’environnement d’usage et des exigences du constructeur ou du marché visé.
La bonne question n’est donc pas de savoir si une carte peut être qualifiée d’« automobile » par une simple mention commerciale. Il faut déterminer comment concevoir, fabriquer et contrôler le PCB et le PCBA afin de réduire les risques de reprise pendant les validations optiques, thermiques, électriques et de fiabilité du module.
Points clés pour un PCB de feu de recul fiable
- Un feu de recul à LED exige généralement une étude thermique plus poussée qu’un éclairage intérieur de faible puissance, car plusieurs sources chaudes sont regroupées dans un boîtier compact.
- Un PCB à cœur métallique, souvent en aluminium, constitue une solution pragmatique lorsque le chemin thermique entre les LED et le boîtier doit être court.
- La protection électrique se conçoit au niveau du module : filtrage d’entrée, TVS, régulation du courant, protection contre l’inversion de polarité et stratégie de masse fonctionnent ensemble.
- Le résultat optique ne dépend pas uniquement de la lentille. La tolérance de placement des LED, leur hauteur après refusion, la planéité de la carte et la répétabilité d’assemblage influencent le faisceau final.
- Des critères mesurables — inspection, radiographie si nécessaire, test électrique, contrôle thermique et traçabilité — sont plus utiles qu’une promesse générale de « qualité automobile ».
Sommaire du guide de conception
- Fonction du PCB dans le feu de recul
- Principales difficultés de conception
- MCPCB et conception du chemin thermique
- Driver LED et protections électriques
- Implantation optique et répétabilité de fabrication
- Environnement automobile et plan de fiabilité
- Fabrication et tests du PCBA
- Facteurs de coût et dossier RFQ
- Normes et limites de validation
- Questions fréquentes
Quel est le rôle du PCB dans un feu de recul à LED ?
La carte porte et relie les LED, le circuit de régulation du courant, les protections et l’interface du connecteur. Sur un module simple, elle peut se limiter aux LED et à quelques composants de limitation ou de commande. Une architecture plus intégrée peut ajouter une mesure de température, un diagnostic de défaut, une gradation PWM, une boucle de retour du courant ou une communication avec le calculateur de carrosserie.
Le PCB doit assurer quatre fonctions simultanément :
| Fonction du PCB | Conséquence sur le module | Point de conception à vérifier |
|---|---|---|
| Chemin thermique | Température de jonction, maintien du flux lumineux, stabilité de couleur | Diélectrique du MCPCB, géométrie des pastilles, surface de cuivre, contact avec le boîtier |
| Régulation du courant | Stabilité de luminosité et contrainte appliquée aux LED | Driver à courant constant, précision des résistances, dissipation de puissance |
| Protection électrique | Tenue aux transitoires du véhicule et aux erreurs de câblage | TVS, inversion de polarité, filtre d’entrée, implantation du connecteur |
| Position optique | Uniformité du faisceau et résultat photométrique du feu | Position et hauteur des LED, masque blanc, coplanarité, tolérances d’assemblage |
Ces contraintes distinguent le feu de recul de nombreuses cartes d’éclairage décoratif, notamment les PCB d’éclairage d’ambiance. Le feu de recul remplit une fonction d’éclairage extérieur liée à la sécurité ; la stabilité thermique, la répétabilité optique et la tenue à l’environnement priment donc sur le seul aspect visuel.
Principales difficultés de conception d’un PCB de feu de recul
Le schéma d’un feu de recul peut paraître simple. Les difficultés apparaissent lorsque la carte est intégrée dans le boîtier réel, avec sa lentille, son connecteur, ses fixations et son interface thermique.
1. Concentration thermique dans un boîtier compact
Une LED à forte luminosité transforme une partie de l’énergie électrique en lumière et le reste en chaleur. Si le chemin entre la jonction, le PCB, le boîtier et l’air ambiant présente une résistance thermique trop élevée, le flux lumineux peut diminuer, la couleur peut dériver et le vieillissement s’accélérer. Le PCB ne maîtrise pas seul tout le système thermique, mais il constitue souvent le premier chemin solide à la sortie du boîtier LED.
2. Transitoires du réseau électrique automobile
Le réseau de bord n’est pas une alimentation continue de laboratoire. Selon l’architecture du véhicule et le plan de validation, le module peut rencontrer des variations de tension, des transitoires conduits, une inversion de batterie, des conditions de démarrage assisté, des décharges électrostatiques et du bruit conduit. Les protections doivent être non seulement présentes au schéma, mais aussi implantées avec des chemins de courant courts et maîtrisés.
3. Humidité, poussière, sel et cycles de température
Un éclairage automobile extérieur peut subir condensation, humidité, projections salines, vibration et cycles répétés de chauffe et de refroidissement. Ces contraintes touchent les joints de soudure, les broches du connecteur, le masque de soudure, la finition de surface, le vernis de tropicalisation et l’adhérence entre la base métallique, le diélectrique et le cuivre.
4. Sensibilité optique au positionnement des LED
La lentille et le réflecteur sont calculés pour une source située à une position et à une hauteur déterminées. Une variation de la géométrie des pastilles, du volume de pâte, du décalage de placement, de la planéité du PCB ou du montage dans le boîtier peut dégrader l’uniformité du faisceau, même si le test électrique est conforme.
5. Objectif de coût en série
Le feu de recul est généralement destiné à une production en volume. Un substrat céramique inutile, une épaisseur de cuivre surdimensionnée ou des opérations d’assemblage complexes augmentent le coût sans forcément réduire le risque. À l’inverse, une solution sous-dimensionnée peut échouer en validation thermique, optique ou environnementale. Le bon compromis est souvent un MCPCB ou une architecture hybride dimensionnée à partir de la puissance réelle, du cycle d’utilisation et du boîtier.
MCPCB aluminium et conception du chemin thermique des LED
Pour de nombreux modules, un PCB à cœur métallique est le choix le plus pragmatique. Un MCPCB courant associe une couche de cuivre, un diélectrique thermoconducteur et une base en aluminium ou en cuivre. Le diélectrique doit assurer l’isolation électrique demandée tout en limitant la résistance thermique entre les pastilles LED et la base métallique.
Comparaison des substrats pour un feu de recul à LED
| Type de substrat | Cas d’emploi pertinent | Avantage principal | Point de vigilance |
|---|---|---|---|
| PCB FR-4 | Voyant de faible puissance ou carte fille de commande | Coût réduit et procédé courant | Évacuation thermique limitée pour les LED puissantes |
| MCPCB aluminium | Majorité des cartes LED de feux de recul et de signalisation | Bon équilibre entre coût et performance thermique | Résistance thermique du diélectrique et tenue diélectrique à spécifier |
| PCB à cœur cuivre | Module compact, forte puissance surfacique ou service sévère | Forte diffusion latérale de la chaleur | Coût et masse supérieurs |
| PCB céramique | LED ou source spécialisée à forte densité de puissance | Stabilité thermique et faible coefficient de dilatation | Coût élevé et intégration mécanique plus contraignante |
Dans de nombreuses applications, le MCPCB aluminium suffit si la LED, le courant, le matériau d’interface thermique et le boîtier sont correctement associés. Le cuivre ou la céramique doivent être justifiés par une simulation corrélée, des mesures de points chauds, la densité de puissance du boîtier LED ou un objectif de fiabilité documenté, et non par un argument commercial générique.
Chaîne thermique complète, de la jonction au boîtier
Le chemin thermique d’un feu de recul doit être vérifié comme une chaîne continue :
- de la jonction à la pastille thermique de la LED ;
- de la pastille LED au joint de soudure ;
- du joint à la plage de cuivre du PCB ;
- du cuivre au diélectrique du MCPCB ;
- du diélectrique à la base métallique ;
- de la base au boîtier par vis, clip, matériau d’interface ou adhésif ;
- du boîtier à l’air ambiant.
Une carte bien dimensionnée peut encore surchauffer si le contact avec le boîtier est incomplet ou si le matériau d’interface est appliqué de manière irrégulière. Pour un module puissant ou très compact, la revue du PCB doit donc inclure le plan mécanique, la pression de contact, l’état de surface et la tolérance d’épaisseur de l’interface.
Règles d’implantation pour limiter la température des LED
- Placer les LED puissantes là où la chaleur peut se répartir vers la carte et le boîtier, pas seulement là où le routage est facile.
- Prévoir de grandes plages de cuivre lorsque les recommandations du fabricant de LED le permettent.
- Éviter les étranglements thermiques entre les pastilles LED et les zones de diffusion plus larges.
- Éloigner les composants sensibles à la chaleur, notamment certains circuits de faible signal ou condensateurs électrolytiques, des principaux points chauds.
- Spécifier dans le plan d’empilage l’épaisseur du diélectrique, sa classe de conductivité thermique et la tenue diélectrique requise.
- Confirmer le modèle par des essais représentatifs de la production avant de figer l’intégration du feu.
Pour les modules compacts ou à courant élevé, un PCB à haute conductivité thermique ou un PCB à cuivre épais peut être envisagé. Ce choix doit rester lié à des limites mesurables de courant, d’échauffement et d’assemblage.
Driver LED, TVS et protection électrique automobile
Le PCB doit stabiliser le courant des LED et résister aux contraintes électriques prévues par le programme véhicule. Le choix du driver dépend de l’architecture du feu, de la plage d’alimentation, du courant, des besoins de gradation ou de diagnostic, de la marge thermique et du coût cible.
Comparaison des architectures de driver LED
| Architecture | Application adaptée | Atout | Limite |
|---|---|---|---|
| Chaîne LED limitée par résistance | Module très économique et de faible courant | Circuit simple et compact | Luminosité sensible à la tension et à la température |
| Driver linéaire à courant constant | Module compact de puissance modérée | Faible émission commutée et nomenclature simple | Dissipation élevée lorsque la marge de tension augmente |
| Driver à découpage | Puissance supérieure ou plage de tension étendue | Meilleur rendement | Nécessite une maîtrise CEM, une inductance adaptée et une implantation rigoureuse |
| Driver intelligent avec diagnostic | Module surveillé par le véhicule | Régulation et remontée de défauts | Coût, paramétrage et intégration plus importants |
Un feu de recul n’a pas systématiquement besoin d’un convertisseur complexe. Il lui faut en revanche une architecture compatible avec son environnement thermique et électrique. Un driver linéaire ajoute sa propre dissipation à celle des LED. Un driver à découpage impose de réduire les boucles de courant, la surface du nœud commuté et les impédances du retour de masse, puis de valider les filtres dans le module réel.
Stratégie de protection à l’entrée du module
Une protection robuste est généralement constituée de plusieurs niveaux :
| Risque | Mesure au niveau du PCB | Point à examiner |
|---|---|---|
| Inversion de batterie ou erreur de câblage | Diode série, MOSFET de protection ou driver protégé | Chute de tension et dissipation thermique |
| Surtension ou transitoire conduit | TVS, filtre d’entrée, chemin de courant dimensionné | TVS proche du connecteur et retour de masse court |
| ESD sur le connecteur | Protection ESD/TVS et retour adapté à l’architecture de masse | Faible inductance vers la référence de protection |
| Émissions conduites | Filtre LC/RC, réduction des boucles, blindage si nécessaire | Position du filtre et continuité des retours |
| Surchauffe | NTC, repli thermique du driver ou déclassement du courant | Position du capteur près de la zone à risque |
| Chaîne LED ouverte ou en court-circuit | Diagnostic du driver, résistance de mesure, remontée de défaut | Exigences du constructeur et état sûr attendu |
La position des composants détermine leur efficacité. Une TVS éloignée du connecteur ou reliée par une piste étroite peut être correctement dessinée au schéma tout en laissant une surtension importante atteindre le driver pendant l’essai.
Implantation optique des LED et répétabilité en production
La photométrie dépend du feu complet, mais le PCB fixe les conditions initiales de positionnement, de hauteur et d’orientation des sources.
Géométrie des pastilles et position des LED
La position des LED doit provenir du modèle optique. La géométrie des pastilles, le volume de pâte à braser, la tolérance de placement et le profil de refusion influencent la translation et l’inclinaison du boîtier. Pour une LED de puissance, la pastille thermique doit aussi équilibrer transfert de chaleur, maîtrise des vides et stabilité mécanique.
Un défaut courant consiste à obtenir un PCBA électriquement conforme mais optiquement dispersé. Le module s’allume, pourtant le faisceau présente des points chauds, des bandes sombres ou une couleur irrégulière parce que la position ou la hauteur de soudure varie entre lots. La revue optique et la revue du procédé PCBA doivent donc utiliser les mêmes références et tolérances.
Masque de soudure blanc et finition de surface
Un masque blanc peut améliorer la réflexion autour des LED, mais sa couleur initiale ne suffit pas à le qualifier. Il faut vérifier sa tenue au jaunissement, à la température de refusion, aux produits de procédé et à l’exposition prévue dans le boîtier.
La finition de surface influence aussi l’assemblage :
| Finition | Avantage typique | Point de vigilance |
|---|---|---|
| OSP | Surface plane et coût contenu | Durée de stockage et nombre de refusions à maîtriser |
| HASL sans plomb | Bonne brasabilité pour de nombreuses cartes de puissance | Planéité parfois moins adaptée aux petits boîtiers LED |
| ENIG | Surface plane, bonne brasabilité et bonne aptitude au stockage | Coût et maîtrise de la couche de nickel |
| ENEPIG | Adapté à certains assemblages ou connexions exigeants | Coût supérieur et souvent inutile pour un feu simple |
Environnement automobile et plan de fiabilité du PCB
Selon sa position dans le véhicule, le feu peut subir chaleur, humidité, vibration, mouvement du faisceau de câbles et contraintes électriques. Les exigences de fiabilité doivent être définies avant le gel du placement-routage.
Risques environnementaux à intégrer au cahier des charges
| Contrainte | Effet possible sur le PCB | Réponse de conception ou de validation |
|---|---|---|
| Cycles thermiques | Fatigue des soudures, contrainte du diélectrique MCPCB, desserrage du connecteur | Choix matière, conception des pastilles, revue des coefficients de dilatation |
| Humidité et condensation | Corrosion, courants de fuite, effets indirects sur l’optique | Vernis, étanchéité, distances d’isolement |
| Brouillard salin et pollution routière | Corrosion du connecteur et des métaux exposés | Finition, protection du connecteur, plan de revêtement |
| Vibration et choc | Fissure de soudure, fatigue du connecteur | Support mécanique, traversant si nécessaire, reprise d’effort |
| UV et chaleur près de la lentille | Jaunissement du masque et vieillissement des polymères | Qualification du masque et vieillissement thermique du module |
| Transitoire électrique | Destruction du driver ou surcharge des LED | TVS, filtrage, déclassement et plan d’essai |
Le PCB ne remplace pas l’étanchéité du boîtier. Ses matériaux et son assemblage déterminent toutefois la manière dont le module résiste une fois enfermé dans cet environnement.
Vernis de tropicalisation, étanchéité et encapsulation
Un vernis de tropicalisation peut protéger contre l’humidité et les contaminants, mais ce n’est pas une solution universelle. Il peut toucher les surfaces optiques, les contacts du connecteur, les points de test, la réparabilité ou le transfert thermique. Le plan doit préciser les zones d’exclusion, les accès de bridage, l’épaisseur, les limites de polymérisation et les critères d’inspection.
Pour un module plus exposé, notamment hors route, un potting ou une encapsulation partielle peut être envisagé. La protection contre l’eau et la vibration doit alors être mise en balance avec les contraintes thermomécaniques : dureté, coefficient de dilatation et cycle de polymérisation du matériau peuvent charger les soudures des LED.
Fabrication et tests d’un PCBA de feu de recul
Une conception thermique et électrique ne devient un produit répétable que si le procédé d’assemblage et les contrôles sont définis avec des limites acceptables.
Flux de fabrication recommandé pour une carte LED automobile
| Étape | Paramètre à maîtriser | Pourquoi c’est important |
|---|---|---|
| Contrôle d’entrée du PCB | Diélectrique MCPCB, finition, masque, planéité | Protège la constance thermique et optique |
| Impression de pâte | Volume sur les pastilles LED et les composants du driver | Maîtrise la hauteur, l’inclinaison et le contact thermique |
| Placement SMT | Orientation, précision et polarité | Protège l’alignement optique et le rendement au premier passage |
| Refusion | Limite thermique du boîtier LED, mouillage, vides | Influence la résistance thermique et la fatigue des soudures |
| AOI | Absence, polarité, position et aspect des joints | Détecte les défauts visibles d’assemblage |
| Radiographie si requise | Vides sous pastille thermique ou boîtier à connexions cachées | Vérifie le chemin thermique non visible |
| Test électrique | Courant, tension, protection d’entrée, ouvert et court-circuit | Confirme le fonctionnement de base du circuit |
| Test optique | Flux ou intensité, couleur, uniformité et faisceau selon périmètre | Vérifie le comportement lumineux du module |
| Essai thermique | Point chaud, température du boîtier et du driver | Confirme la marge réelle dans les conditions définies |
| Traçabilité | Lot PCB, bin LED, lot driver, profil de refusion, résultats | Accélère le confinement et l’analyse de cause |
Pour ce type de produit, l’assemblage SMT doit être aligné sur les contraintes thermiques et optiques du boîtier LED. Un profil de refusion générique ne convient pas nécessairement à toutes les LED ni à toutes les structures de MCPCB.
Définir un critère de vides sous les pastilles thermiques
Les vides sous une pastille thermique peuvent augmenter la résistance thermique et créer des points chauds. Il n’existe pas de pourcentage universel pertinent pour tous les boîtiers, toutes les géométries et tous les programmes. Le dossier doit définir :
- la limite de surface totale des vides ;
- la taille maximale d’un vide individuel ;
- les zones où les vides sont interdits ou davantage limités ;
- le niveau d’échantillonnage ou la radiographie à 100 % ;
- la corrélation attendue avec les mesures thermiques.
Pour un module exigeant, HILPCB peut examiner l’ouverture du pochoir, la pâte, le profil de refusion et les critères radiographiques avant la série pilote.
Modes de défaillance courants d’un feu de recul à LED
| Défaillance observée | Cause probable | Prévention ou détection |
|---|---|---|
| Baisse du flux ou dérive de couleur | Jonction trop chaude, mauvais contact thermique, courant excessif | Revue thermique, déclassement du courant, essai thermique |
| Faisceau irrégulier | Dispersion de placement, hauteur de soudure, incohérence avec l’optique | Maîtrise du placement, contrôle sur montage optique |
| Driver endommagé | Transitoire, inversion de batterie, marge insuffisante | TVS, filtre d’entrée, revue du déclassement |
| Scintillement ou sortie instable | Instabilité du driver, mauvais retour de masse, perturbation d’alimentation | Implantation de la boucle de courant, essai système |
| Corrosion ou courant de fuite | Humidité, sel, résidus de flux, défaut du revêtement | Nettoyage, plan de revêtement, essai environnemental |
| Soudure fissurée | Vibration, cyclage thermique, incompatibilité des dilatations | Géométrie de pastille, support mécanique, essai de cyclage |
| Défaillance du connecteur | Effort mécanique, mauvais mouillage, fixation insuffisante | Connecteur traversant si pertinent, reprise d’effort, inspection |
| Masque blanc jauni | Température ou UV au-delà de la capacité du matériau | Qualification matière, vieillissement thermique |
Facteurs de coût et arbitrages de conception
Le prix d’un PCB ou PCBA de feu de recul dépend surtout de choix identifiables :
- substrat FR-4, MCPCB aluminium, cœur cuivre ou céramique ;
- classe de conductivité thermique et épaisseur du diélectrique ;
- contour, perçages et système de fixation ;
- nombre de LED et exigences de binning ;
- complexité du driver et fonctions de diagnostic ;
- finition de surface et spécification du masque blanc ;
- radiographie, contrôle optique et essai thermique ;
- vernis, encapsulation ou intégration dans le boîtier ;
- volume annuel et niveau de traçabilité.
Le prix unitaire le plus bas n’est pas toujours le coût projet le plus faible. Une reprise de la carte après un échec photométrique ou thermique peut coûter davantage que l’économie réalisée sur le substrat, sans compter le délai d’outillage et la répétition des essais.
Dossier RFQ pour chiffrer un PCB de feu de recul
Pour obtenir un devis exploitable et une revue technique pertinente, transmettez les éléments suivants :
| Élément du RFQ | Utilité pour la revue HILPCB |
|---|---|
| Gerber, ODB++ ou IPC-2581 | Analyse CAM et fabricabilité |
| Schéma et BOM | Revue du driver, des protections, des LED et de l’assemblage |
| Empilage ou exigence de substrat | Choix du diélectrique, de la base métallique, de la classe thermique et de l’isolation |
| Fiches techniques LED et plan de binning | Revue des pastilles, du placement, de l’optique et du thermique |
| Courant cible et plage de tension | Vérification du driver et de la charge thermique |
| Plan d’interface avec le boîtier | Fixations, contact thermique et référence d’alignement optique |
| Finition et masque demandés | Brasabilité, réflectance et vieillissement |
| Objectifs d’essais environnementaux | Choix matière, revêtement et fiabilité des soudures |
| Limites de test électrique et optique | Définition du contrôle fonctionnel et des montages |
| Volume annuel et quantité pilote | Choix du procédé et optimisation du coût |
| Exigences de traçabilité | Lots, données de refusion, résultats et format de rapport |
Normes applicables et limites de validation du PCB
Le PCB s’intègre dans un plan de validation qui peut couvrir la signalisation lumineuse, les transitoires électriques, l’environnement et la CEM. Le choix exact des normes, éditions, niveaux et séquences d’essai dépend du marché, de l’architecture du véhicule et du cahier des charges du constructeur. L’homologation concerne le feu ou le sous-système complet, pas la carte seule.
Les références couramment rencontrées comprennent :
- le Règlement ONU no 148 pour les dispositifs de signalisation lumineuse, qui couvre notamment les feux de recul dans son périmètre actuel ; certains programmes ou dossiers d’homologation antérieurs peuvent encore faire référence au Règlement ONU no 23 ;
- l’IEC 60810 pour les lampes et sources lumineuses destinées aux véhicules routiers, lorsque son domaine d’application correspond au composant retenu ;
- la série ISO 16750 pour les conditions d’environnement et les essais des équipements électriques et électroniques routiers ;
- l’ISO 7637-2 pour certains transitoires conduits sur les lignes d’alimentation des véhicules à 12 V ou 24 V ;
- le CISPR 25 pour les perturbations radioélectriques et la protection des récepteurs embarqués ;
- l’ISO 11452, ainsi que les spécifications client, pour l’immunité électromagnétique du composant ou du module.
Le rôle du PCB est de soutenir ce plan par le choix des matériaux, l’implantation, les protections, les accès de test et la constance du procédé. Il ne doit pas être présenté comme une preuve indépendante de conformité réglementaire du feu assemblé.
Accompagnement HILPCB du prototype à la série
HILPCB accompagne les projets de feux de recul par la fabrication de PCB et MCPCB, l’assemblage de cartes LED et la préparation des contrôles convenus au devis.
La revue technique peut notamment couvrir :
- le choix d’un MCPCB aluminium ou cuivre ;
- les pastilles LED et le chemin thermique ;
- l’implantation du driver, de la TVS et du filtre d’entrée ;
- le masque blanc et la finition de surface ;
- la préparation de l’assemblage SMT des boîtiers LED ;
- l’AOI, la radiographie, les tests électriques et la coordination des contrôles optiques ;
- la traçabilité des lots pilotes et de production.
Les mêmes principes peuvent être adaptés aux PCB de tableau de bord, PCB de phare antibrouillard, PCB de phare, PCB d’éclairage tout-terrain et PCB d’éclairage d’ambiance, avec des puissances, environnements et exigences optiques différents.
Questions fréquentes sur les PCB de feux de recul
Pourquoi un PCB de feu de recul est-il plus exigeant qu’une carte LED intérieure ?
Le feu de recul est un éclairage extérieur exposé à des contraintes thermiques, à la vibration, à l’humidité, aux transitoires électriques et à des exigences photométriques plus fortes que de nombreux voyants intérieurs. La carte doit donc préserver à la fois les performances des LED et la durabilité dans le boîtier.
Un MCPCB aluminium est-il toujours nécessaire pour un feu de recul ?
Non. Une carte de commande séparée ou un module de faible puissance peut utiliser du FR-4. Un MCPCB aluminium devient souvent pertinent lorsque des LED à forte luminosité doivent transférer leur chaleur rapidement vers le boîtier. Le choix dépend de la puissance, du cycle d’utilisation, du contact mécanique et des résultats de validation thermique.
Le PCB peut-il, à lui seul, rendre le feu conforme au Règlement ONU ?
Non. Le PCB fournit la base électrique, thermique et industrielle, mais la conformité se vérifie sur le feu complet selon le périmètre applicable : photométrie, comportement électrique, environnement, CEM et exigences du marché ou du constructeur.
Quelles sont les causes les plus fréquentes de défaillance d’un PCB de feu de recul ?
Il n’existe pas de cause universelle. Les problèmes proviennent souvent d’une température excessive, de l’humidité, de la fatigue des soudures, d’un transitoire électrique ou d’une dispersion de placement ayant un effet optique. La revue doit donc traiter ces risques comme un système, et pas uniquement comme un circuit d’alimentation des LED.
Faut-il appliquer un vernis de tropicalisation sur la carte ?
Cela dépend du niveau d’étanchéité du boîtier, de l’exposition à la condensation, du connecteur, de la réparabilité et du chemin thermique. Le vernis peut protéger contre l’humidité et les contaminants, mais il doit respecter les zones optiques, contacts, points de test et interfaces thermiques.
Que doit reproduire un prototype de feu de recul à LED ?
Un prototype utile emploie autant que possible les LED, le driver, le substrat, le masque, la finition, l’interface avec le boîtier et les moyens de test prévus pour la série. Un prototype uniquement électrique peut réussir sur table puis échouer lors des essais thermiques ou optiques du module.
Conclusion : concevoir le PCB avec le feu complet
Un PCB de feu de recul doit réguler le courant des LED, évacuer leur chaleur, résister aux contraintes électriques et environnementales du véhicule et maintenir une géométrie optique répétable en production.
La robustesse ne vient pas d’un matériau présenté isolément. Elle résulte de l’association entre substrat, pastilles, driver, protections, alignement optique, procédé d’assemblage et plan de test. Avec les fichiers de conception, les données LED, l’interface du boîtier et les critères de validation, HILPCB peut préparer une solution fabricable pour le prototype, la série pilote puis la production.