

L'assemblage d'un PCB RF impose des contraintes différentes de celles d'une carte électronique conventionnelle. À haute fréquence, le placement des composants, la géométrie des joints de soudure et les effets parasites peuvent modifier une adaptation d'impédance ou une réponse mesurée. Le dossier de fabrication doit donc relier les exigences électriques aux opérations mécaniques et thermiques de l'assemblage.
HILPCB étudie des projets RF couvrant des applications du continu jusqu'à 77 GHz. Cette plage ne constitue pas une promesse universelle : la fréquence réellement vérifiable dépend de la carte, des connecteurs, des fixtures, de l'étalonnage, des équipements disponibles et des limites d'acceptation convenues. Le placement, le profil thermique et le plan de test doivent être confirmés lors de la revue du dossier.
Manipulation des composants RF, QFN et boîtiers sensibles
Pour un composant RF, la précision ne se limite pas à centrer le boîtier sur ses pastilles. L'orientation, la quantité de brasure, la masse thermique, la protection ESD et la gestion de l'humidité influencent la conformité du produit assemblé. Les points suivants sont à définir avant lancement :
- Choix du boîtier et des empreintes : les boîtiers tels que QFN peuvent réduire les longueurs de connexion et certains effets parasites. Le résultat dépend néanmoins de l'empreinte, du masque, du pochoir, des vias thermiques et de la qualité du joint obtenu.
- Orientation des composants : chaque composant RF doit être placé conformément au plan d'implantation, à la polarité et aux instructions de montage approuvées. Une revue des repères et des éléments d'accord évite les ambiguïtés avant programmation de la ligne.
- Maîtrise des effets parasites : une capacité de placement annoncée à ±0,05 mm n'est pertinente qu'avec le boîtier, la machine, les fiduciels et le plan de contrôle concernés. La tolérance applicable doit être confirmée afin de maintenir les variations dans les limites prévues par la conception.
- Protection des composants : les règles ESD, le niveau de sensibilité à l'humidité, le stockage, l'étuvage et la durée d'exposition doivent suivre les exigences des composants et du dossier qualité.
À chaque étape, la manipulation doit préserver l'identification, l'état de conditionnement et la traçabilité des composants. Pour un acheteur, les preuves utiles sont les conditions de stockage, les enregistrements de lot et les critères d'acceptation, plutôt qu'une promesse générale de performance.
Procédé d'assemblage PCB RF de précision
Capacités d'assemblage RF à confirmer
L'assemblage RF peut exiger une précision supérieure à celle d'un montage CMS courant. Un décalage ou une variation du volume de brasure peut modifier les parasites locaux et l'adaptation d'impédance ; la capabilité doit donc être reliée à une empreinte, un équipement et une méthode de mesure.
Précision du placement : les systèmes de vision et les mécanismes de placement peuvent viser ±0,05 mm lorsque le composant, les fiduciels, le panneau et la programmation le permettent. Le rapport de première pièce ou le plan d'échantillonnage doit préciser comment cette valeur est vérifiée sur le projet.
Optimisation du pochoir : les ouvertures pilotent le dépôt de pâte et la formation des joints. Les QFN, composants de puissance ou boîtiers présentant des masses thermiques différentes peuvent nécessiter des ouvertures segmentées, une réduction locale ou un pochoir à épaisseur adaptée.
Profil de refusion : le cycle thermique doit être établi à partir des alliages, composants et matériaux du PCB. Certains substrats RF tolèrent des fenêtres de procédé différentes du FR-4 standard ; les thermocouples et les critères du fabricant de matière permettent de protéger le stratifié tout en obtenant des joints acceptables.
Assemblage à pas fin : les boîtiers au pas de 0,4 mm et les composants 01005 peuvent être étudiés. Leur faisabilité dépend notamment des empreintes, du masque épargne, du pochoir, du conditionnement des composants, de l'équipement de placement et de la couverture d'inspection demandée.
Le procédé doit préserver autant que possible les performances prévues par la conception. Leur validation finale repose toutefois sur des mesures effectuées avec des limites, des fixtures et une méthode d'essai approuvées.
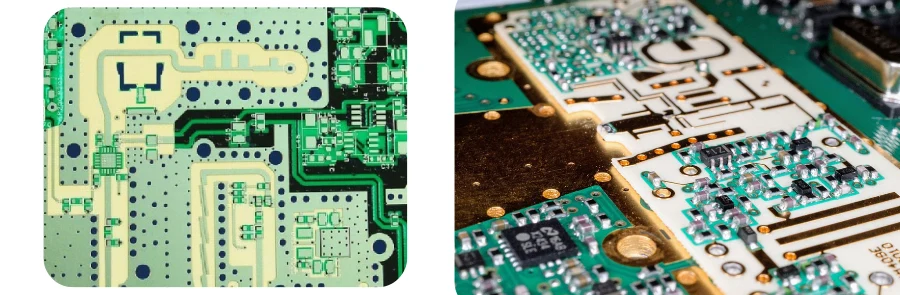
Bonnes pratiques d'assemblage PCB RF : coût, délai et qualité
Un projet d'assemblage PCB RF ne se pilote pas uniquement par la précision nominale d'une machine. Le choix des matériaux, la panélisation, la revue DFA, la disponibilité des composants et le niveau d'essai déterminent ensemble le coût, le délai et le risque. Une demande de prix fiable doit donc distinguer les exigences indispensables des options à confirmer.
💰 Maîtrise des coûts
- Matériaux mixtes : réserver les stratifiés haute fréquence, par exemple Rogers ou Taconic, aux zones qui le nécessitent et utiliser du FR-4 ailleurs lorsque la conception validée le permet.
- Optimisation du panneau : améliorer l'utilisation de la matière afin de réduire les chutes et le coût unitaire, sans dégrader les rails, les coupons ou les règles d'assemblage.
- Revue DFA précoce : identifier avant production les problèmes d'empreinte, d'accès, de polarité ou de panélisation qui pourraient imposer une nouvelle révision.
⏱ Réduction du délai
- Prototypage rapide : une ligne CMS capable de viser ±0,05 mm peut raccourcir le cycle, y compris pour des composants 01005, sous réserve de validation des données et du procédé.
- Flux préparé : des profils thermiques et séquences de placement déjà qualifiés pour une famille de construction limitent les réglages, sans supprimer la validation propre au projet.
- Option express : un assemblage en 3 à 5 jours peut être étudié pour un dossier urgent lorsque PCB, composants, données, outillages et essais sont disponibles.
✔️ Assurance qualité
- Refusion sous atmosphère contrôlée : le profil et, si nécessaire, l'atmosphère sont choisis pour limiter les contraintes sur les composants RF sensibles.
- AOI et rayons X : une couverture d'inspection pouvant atteindre 100 %, y compris pour les joints cachés sous BGA ou QFN, doit être définie dans le plan qualité.
- Mesures RF : impédance, pertes d'insertion et pertes de retour peuvent être mesurées par analyseur de réseau vectoriel jusqu'à 77 GHz si la configuration, les fixtures, l'étalonnage et les limites sont confirmés.
Contrôle qualité et tests d'une carte RF assemblée
Inspection optique automatisée (AOI)
L'AOI contrôle le placement, l'orientation et les joints visibles selon une couverture et des critères programmés. Une inspection à 100 % signifie que toutes les cartes ou tous les emplacements définis sont examinés ; elle ne garantit pas, à elle seule, l'absence de défaut.
Inspection par rayons X
Les rayons X rendent visibles certains défauts sous BGA et QFN que l'inspection optique ne peut pas observer. Les vues, l'échantillonnage et les limites d'acceptation doivent être convenus pour les amplificateurs RF de puissance et autres boîtiers critiques.
Test en circuit
Le test en circuit vérifie des continuités, des valeurs de composants et des défauts d'assemblage accessibles. Il peut détecter rapidement des anomalies majeures, mais ne remplace pas un essai RF complet avec instrumentation spécialisée.
Mesure des performances RF
Un analyseur de réseau et les équipements RF adaptés peuvent vérifier gain, pertes de retour, pertes d'insertion ou isolation. Le devis doit identifier la bande de fréquence, les ports, les fixtures, l'étalonnage, les limites et les livrables de mesure.
Test fonctionnel
Le test fonctionnel vérifie le comportement global dans des conditions de fonctionnement définies. Il peut révéler des interactions système qu'un contrôle de composant ou de continuité ne met pas en évidence.
Essais de contraintes environnementales
Température, humidité ou autres contraintes peuvent être appliquées selon une procédure définie pour vérifier la robustesse attendue. La sévérité, la durée, le nombre d'échantillons et les critères de réussite doivent correspondre à l'application.
Industrialiser l'assemblage PCB RF du prototype à la série
Le passage du prototype à la série exige de stabiliser les données, les composants, les paramètres de procédé et les essais. HILPCB aide les équipes conception et achats à arbitrer performance, coût et cadence à partir du dossier réel, plutôt que d'appliquer une gamme identique à tous les produits RF.
- Normes d'assemblage cohérentes : les paramètres critiques, instructions de travail et critères d'acceptation sont définis pour que les différents lots soient évalués sur la même base, quel que soit le volume.
- Réduction des défauts et amélioration du rendement : l'analyse des défauts propres aux boîtiers et chemins RF permet de cibler les causes et les actions correctives. Le rendement reste une donnée de lot à mesurer, et non une garantie inconditionnelle.
- Équipements adaptés au dossier : placement, refusion et inspection sont sélectionnés en fonction des boîtiers, des matériaux et du niveau de preuve demandé, avec une ligne suffisamment flexible pour la nomenclature concernée.
- Gestion de la chaîne d'approvisionnement : les composants RF peuvent avoir des délais longs, des contraintes de stockage ou des sources limitées. Les fabricants, références, alternatives autorisées, certificats et règles de traçabilité doivent être figés avec l'acheteur.
- Modèle de coût de l'assemblage RF : le chiffrage doit séparer PCB, composants, outillage, programmation, assemblage, inspection, essais RF, reprise éventuelle et logistique afin de rendre les comparaisons fournisseurs lisibles.
Comment choisir un fournisseur d'assemblage PCB RF ?
Le bon fournisseur doit relier les tolérances de placement, la fenêtre de refusion et le plan d'inspection aux exigences électriques de la carte. Pour les équipes achats, la comparaison devient plus fiable lorsque chaque offre précise la couverture des essais, les données manquantes, les exclusions, le délai après validation et les livrables qualité.
Pour préparer le passage en série, transmettez les Gerber ou données de fabrication, le fichier de placement, la nomenclature approuvée, les plans, le stack-up, les exigences de classe, les profils autorisés, les points de test et les limites RF. L'équipe peut alors confirmer ce qui est fabricable, proposer les questions DFA et établir un devis fondé sur le périmètre réel.
Devis d'assemblage PCB RF
Du prototype à la série, avec contrôles et essais définis selon votre dossier
Services associés : Contrôle d'impédance des PCB RF | Matériaux pour PCB RF | Tests de PCB RF