
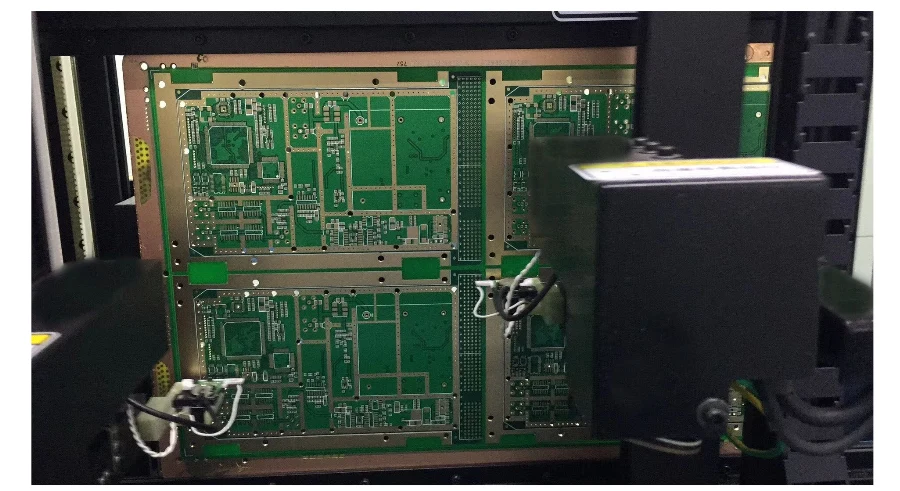
Les essais RF des PCB traduisent un objectif de conception en critères d’acceptation mesurables. Le contrôle de continuité d’un circuit nu, les coupons d’impédance, la caractérisation RF passive, les essais d’un équipement radio sous tension et les performances d’une antenne installée répondent à des questions différentes. Définissez le résultat attendu avant de choisir l’instrument ou le montage.
HilPCB PCB Factory accompagne la fabrication de cartes RF, la maîtrise de l’impédance et l’assemblage avec des comptes rendus d’inspection et d’essai définis. La filière de fabrication des PCB haute fréquence propose, pour les configurations admissibles, des options de largeur/espacement de piste de 50 µm et de coupon d’impédance à ±5 %. Des mesures VNA/paramètres S au-delà de 40 GHz sont possibles lorsque la bande, le montage, l’étalonnage et les limites ont été convenus. Ces options dépendent de la construction et de la commande ; elles ne constituent pas un service général de validation de 900 MHz à 77 GHz.
Pour une demande de devis, l’empilage validé, la bande de fonctionnement et les critères d’acceptation définissent le périmètre. Utilisez le guide des preuves qualité PCB pour convenir des dossiers de fabrication requis. La qualification du produit fini relève d’un plan d’essais distinct.
Équipements et méthodes essentiels pour les essais RF
Un analyseur de réseau vectoriel (VNA) mesure les rapports complexes de réflexion et de transmission en fonction de la fréquence. Pour un réseau à deux ports, Sij décrit l’onde sortant du port i en réponse à l’excitation du port j, les autres ports étant adaptés à l’impédance de référence.
- S11 : coefficient de réflexion à l’entrée. La perte de retour vaut −20 log10|S11| dB ; une courbe logarithmique du module de S11 utilise le signe opposé.
- S21 : transmission directe. Pour une liaison passive adaptée, la perte d’insertion est généralement indiquée comme −20 log10|S21| ; un composant actif peut présenter du gain. Il faut préciser l’impédance de référence, la polarisation et le niveau du signal.
- S12 : transmission inverse, utile pour caractériser l’isolation inverse, mais qui n’est pas nécessairement indésirable dans une liaison passive réciproque.
- S22 : coefficient de réflexion en sortie, pour les terminaisons de ports indiquées.
À titre d’exemple, avec |S11| = 0,1 supposé, la perte de retour est de 20 dB et 1 % de la puissance incidente est réfléchie au plan de référence. Cela ne démontre ni le rendement de l’antenne ni la sensibilité du récepteur.
Choisissez le montage en fonction de la bande réellement visée :
| Plage / besoin | Méthode et limites |
|---|---|
| Vérifications en courant continu et à basse fréquence | Mesure de résistance/continuité ou d’impédance adaptée ; un VNA possède une fréquence basse minimale spécifiée, non nulle. |
| Paramètres S RF et micro-ondes | Choisir un VNA, des câbles, des connecteurs et un kit d’étalonnage couvrant toute la bande. Le seul fait de dépasser 6 GHz n’impose pas de convertisseurs de fréquence. |
| Ondes millimétriques, notamment une bande radar spécifiée de 76 à 81 GHz | Un VNA adapté en fréquence directe ou un montage avec convertisseur/probe peut être nécessaire. Convenez des transitions guide d’ondes/coaxiales/probe, de l’étalonnage et de la dynamique pour les ports concernés. |
La réflectométrie dans le domaine temporel (TDR) relie les réflexions aux variations d’impédance le long d’une interconnexion. L’estimation de position dépend de la vitesse de propagation, du temps de montée, des pertes, de la qualité du lancement et de la résolution ; une bosse visible ne désigne pas à elle seule un défaut de fabrication précis. Corrélez-la à l’empilage, à la géométrie et, si nécessaire, à des coupes micrographiques.
Les analyseurs de spectre mesurent les composantes spectrales, comme les harmoniques et les parasites, d’un circuit alimenté. Le bruit de phase, le facteur de bruit, la modulation et la sensibilité exigent les options d’instrument et le montage appropriés. Un balayage VNA petit signal ne valide pas à lui seul ces mesures radio.
Étalonnage et exactitude des mesures
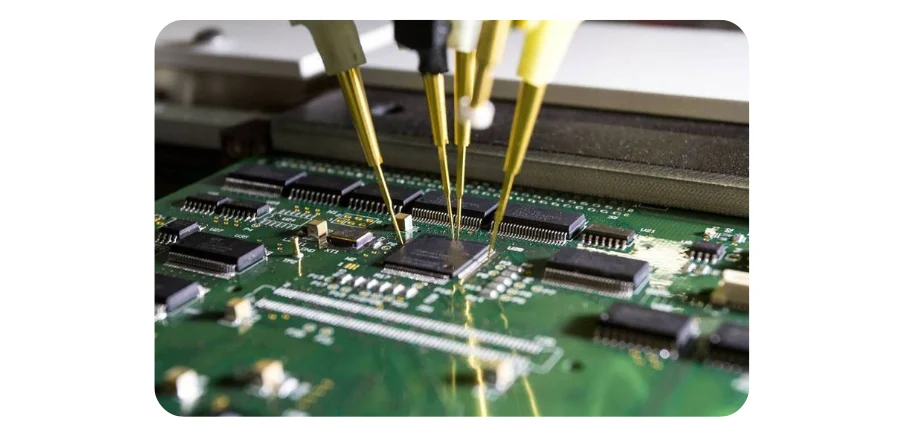
L’étalonnage corrige les erreurs systématiques modélisées aux plans de référence définis. Les erreurs résiduelles, le bruit, la répétabilité des connexions, la dérive thermique et le déplacement des câbles contribuent encore à l’incertitude de mesure.
SOLT (Short-Open-Load-Through) est une méthode courante d’étalonnage coaxial. Utilisez les définitions réelles du kit : aux plans de définition, les courts-circuits et circuits ouverts idéaux ont des coefficients de réflexion de −1 et +1, mais les étalons réels comportent des parasites, un retard d’offset et des pertes. Une charge ne réfléchit pas parfaitement zéro et un thru possède un comportement électrique défini. Le guide TRL de Keysight décrit une autre méthode utilisant des étalons thru, reflect et line, souvent utile pour les montages ou les supports planaires. La plage de fréquences exploitable et l’impédance de référence dépendent des étalons.
Consignez le plan d’étalonnage et distinguez-le du plan de référence voulu pour le DUT. Si un lancement de connecteur ou un montage se trouve entre les deux, incluez-le dans le résultat déclaré ou appliquez une méthode de désencastrement validée. Vérifiez à nouveau un étalon de contrôle après reconnexion, déplacement des câbles ou changement de température ; caractériser un montage ne revient pas à soustraire simplement une perte constante.
Pour l’acceptation, comparez l’incertitude à la marge par rapport à la limite, et non à la valeur numérique de la spécification. Dans un exemple hypothétique, pour une perte d’insertion maximale de 3,0 dB, une mesure de 2,95 dB avec une incertitude déclarée de ±0,10 dB chevauche la limite. Convenez avant les essais de la règle de décision, de la bande de garde éventuelle et du traitement des résultats limites ou des nouveaux essais.
Vérification de la maîtrise de l’impédance
- Profil d’impédance TDR : définir l’impédance cible, la tolérance, le temps de montée, le plan de référence et la zone de mesure exploitable. Examiner les écarts au regard de la construction réelle.
- Coupons de fabrication : définir le coupon, la couverture panneau/lot et la corrélation entre la piste du coupon et la carte. Le résultat d’un coupon ne mesure pas chaque piste fonctionnelle ni chaque lancement.
- Mesures VNA : fixer les ports, l’impédance de référence, la bande, la puissance, la polarisation et les masques réussite/échec. Si nécessaire, enregistrer les paramètres S complexes, pas seulement une capture d’écran.
- Tendances de procédé : comparer la même construction approuvée et la même méthode d’un lot à l’autre. Examiner les changements de matériau, de cuivre, de géométrie ou d’étalonnage avant d’attribuer une tendance à la carte.
Un compte rendu d’acceptation utile identifie la révision de la carte, le véhicule d’essai, les plans d’étalonnage/référence, les limites mesurées et le traitement des écarts.
Essais environnementaux et de fiabilité
Les essais environnementaux doivent découler des conditions de service du produit et du plan de qualification. Indiquez l’état sous tension, le montage, la durée/le nombre de cycles, les fonctions surveillées et les contrôles d’acceptation avant, pendant et après l’essai.
- Cycles thermiques : examiner les contraintes sur les joints de soudure et interconnexions, la compatibilité des matériaux et la dérive RF avec la température. Un cycle en enceinte ne reproduit pas tous les gradients thermiques d’un appareil alimenté.
- Essais d’humidité : considérer l’isolation, la contamination, la corrosion, les revêtements, les connecteurs et le boîtier, en plus de l’absorption d’humidité du stratifié. Le PTFE seul ne qualifie pas un équipement radio assemblé pour un environnement humide.
- Vibrations : préciser le montage, les axes, le spectre/l’amplitude et la surveillance. Une résonance ou un contact intermittent de connecteur peut affecter les performances RF ; réussir un profil donné ne garantit pas la stabilité en fréquence dans toutes les installations.
- Cycles d’alimentation : définir charge électrique, excursion de température et chronologie selon le mécanisme de défaillance visé. Il ne s’agit pas d’un cycle en enceinte sans alimentation.
La filière d’assemblage en boîtier de HILPCB comprend des essais fonctionnels définis et, si nécessaire, des contrôles de température, vibration ou humidité. Toute mesure RF pendant ces contraintes doit être coordonnée avec le laboratoire, le montage et la procédure concernés ; la description générale du service ne fixe pas de profil de qualification universel.
Périmètre et livrables du service d’essais
Planning : le délai inclut la préparation du montage, la programmation, l’étalonnage, les mesures, les éventuelles expositions environnementales et la revue. Confirmez la date du rapport selon le plan chiffré ; une promesse générale de rapport sous 24 à 48 heures ne convient pas à toutes les fabrications.
Revue technique : HILPCB peut relier les questions de matériau/empilage, de géométrie finie, de coupon et de via/lancement à la revue de fabrication et d’assemblage. L’analyse de cause exige la condition de défaillance, un échantillon de référence et les données pertinentes ; elle ne promet pas une amélioration automatique des performances.
Dossiers : définir les résultats électriques/coupons du circuit nu, l’inspection d’assemblage, le firmware, les données fonctionnelles/RF, les limites, l’identification de l’étalonnage/du montage et le lien avec le lot ou le numéro de série. Pour un rapport réglementaire ou de conformité d’interface, préciser la méthode applicable et l’organisme responsable des essais. Une courbe de mesure ne constitue pas à elle seule un certificat de conformité.
Maîtriser le coût des essais RF PCB
Caractérisez les prototypes pour identifier les mécanismes de défaillance importants, puis choisissez des contrôles de production offrant une répétabilité et un temps de cycle utiles. Séparez le développement ponctuel du montage/de l’étalonnage des coûts d’essai et de rapport par unité. Conservez assez de données de balayage ou de caractérisation pour étudier les dérives ; utilisez des fréquences ponctuelles ou des contrôles fonctionnels justifiés lorsque leur couverture a été démontrée.
L’assemblage SMT et l’assemblage clé en main de HILPCB relient approvisionnement approuvé, programmation, inspection et ICT/FCT défini aux dossiers de libération. Fournissez avec les données de fabrication et la nomenclature la bande, les plans des ports/montages, les masques d’essai, la polarisation/le firmware, la quantité et les besoins d’échantillonnage. Le devis pourra ainsi préciser la filière, les essais inclus, la propriété du montage et les preuves requises pour les commandes répétées.
Couverture des essais RF en production et difficultés courantes
Le contrôle en production doit détecter efficacement des défauts définis ; la qualification et la caractérisation en laboratoire explorent une plage de fonctionnement plus large. Précisez quels contrôles portent sur chaque unité, un coupon de panneau/lot ou un échantillon, et documentez la suite donnée à un échec.
En pratique, le montage et la répétabilité déterminent souvent le plan d’essai RF. Maîtrisez la géométrie des lancements, le contact des sondes, l’usure/le couple des connecteurs, le cheminement des câbles et la vérification du poste. Un échantillon de référence peut aider à surveiller la dérive du poste, mais ne remplace ni l’étalonnage ni une limite d’acceptation définie indépendamment.
- Composants RF : filtres, amplificateurs et commutateurs doivent être testés aux ports, polarisations, puissances et fréquences applicables. Définissez les bandes de garde selon l’incertitude et la règle de décision ; resserrer arbitrairement les limites peut rejeter des pièces conformes sans améliorer la couverture.
- Bouclage RF : un trajet émission-réception externe ou interne défini peut contrôler certaines étapes d’un émetteur-récepteur. Consignez l’atténuation, les étages contournés et le signal/firmware. Le bouclage interne peut exclure le frontal RF, l’antenne ou les connecteurs ; la plage de verrouillage de la PLL et la stabilité du filtre de boucle nécessitent leurs propres contrôles.
- Antennes intégrées : les essais conduits aux ports ne démontrent ni le rendement rayonné, ni le diagramme, ni les performances complètes de la liaison. Des contrôles en champ proche peuvent servir de contrôle de production corrélé ; une mesure OTA ou sur une base de mesure d’antenne définie est requise pour la grandeur rayonnée acceptée.
- Radôme de pare-chocs pour radar automobile : pour une conception spécifiée à 76–81 GHz, peinture/matériau, épaisseur, courbure, jeu de montage et température du pare-chocs peuvent modifier l’atténuation ou le comportement de l’antenne. Caractérisez l’ensemble installé représentatif. Les paramètres S de la carte ou un seul essai de transmission du radôme ne déterminent pas la portée de détection.
Ressources RF PCB associées
Découvrez nos guides et services RF PCB :
Conception et ingénierie
- Conception RF PCB – Principes de conception et guide de routage
- Maîtrise de l’impédance RF PCB – Méthodes d’adaptation d’impédance
- PCB haute fréquence – Points clés de conception haute fréquence
Fabrication et matériaux
- Fabrication RF PCB – Procédés et capacités de fabrication
- Matériaux RF PCB – Choix des matériaux pour les performances RF
- Assemblage RF PCB – Services et pratiques d’assemblage
Applications spécifiques
- PCB micro-ondes – Conception et essais aux fréquences micro-ondes
Questions fréquentes
En quoi les essais d’une carte RF diffèrent-ils des essais électriques courants ?
Les mesures RF caractérisent la réflexion et la transmission en fonction de la fréquence, ou le comportement d’un équipement radio alimenté. Continuité, coupons d’impédance, essais conduits et mesures rayonnées n’ont pas la même couverture. Utilisez les ports, le montage, les plans d’étalonnage et les limites requis pour chaque essai ; un coupon ne démontre pas les performances complètes de la radio ou de l’antenne.
Pourquoi utiliser un essai RF en bouclage sur une ligne de production ?
Un signal émis connu et renvoyé au récepteur peut contrôler les étages effectivement présents dans ce trajet. Un bouclage interne peut contourner les composants RF ou l’antenne ; un trajet externe exige une atténuation et des connexions connues. Définissez le signal, le firmware et les limites, puis contrôlez séparément les fonctions non couvertes.
Comment effectuer l’essai RF du pare-chocs pour un radar automobile ?
Pour la bande spécifiée, par exemple 76–81 GHz, utilisez un radôme peint et une géométrie de montage représentatifs. Mesurez la transmission, la réponse d’antenne ou du système requise dans des conditions définies. La portée de détection dépend aussi du radar, de la cible, du traitement et de l’environnement ; elle ne se déduit donc pas d’une carte nue ni de la mesure du seul radôme.
Avant le prochain lot, convenez du véhicule d’essai, du masque d’acceptation et des dossiers requis avec l’empilage et la révision d’assemblage. Les résultats de prototype pourront ainsi être comparés aux preuves de production.