
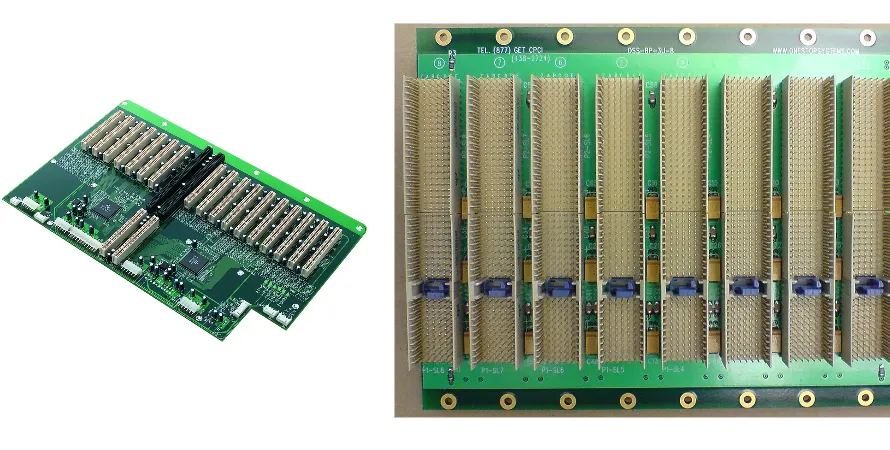
Avec la croissance explosive de l’AI et du ML, la demande de calcul des data centers augmente de façon exponentielle. Au cœur de cette évolution, les AI servers poussent le design et le manufacturing des backplane PCB à un niveau inédit : transporter des kilowatts de puissance tout en assurant une transmission ultra‑high‑speed à faible perte pour PCIe 5.0/6.0 et, demain, CXL (Compute Express Link). Dans un environnement de mixed assembly complexe et très dense, les procédés de soudure traditionnels montrent leurs limites ; Selective wave soldering devient alors un levier clé de reliability et de performance.
Vu sous l’angle d’un spécialiste des matériaux high-speed et du stack-up planning, cet article détaille le rôle de la soudure sélective à vague dans la fabrication des backplanes AI server. Nous expliquons comment elle aide à gérer la signal integrity (SI), le thermal management et la power integrity (PI), et nous présentons des stratégies d’optimisation de bout en bout, du design/routing jusqu’au développement de fixtures. Pour réussir en AI server motherboard PCB mass production, maîtriser Selective wave soldering est essentiel. Highleap PCB Factory (HILPCB) dispose d’une solide expérience terrain et peut fournir un service one-stop du prototype à la production.
Qu’est-ce que Selective wave soldering et pourquoi c’est important pour les AI servers ?
Selective wave soldering est un procédé THT (Through-Hole Technology) hautement automatisé. Contrairement au wave soldering traditionnel qui plonge toute la carte dans une vague d’étain, la soudure sélective utilise un ou plusieurs mini nozzles programmables pour ne souder que des joints pré-définis. Elle intervient généralement après l’SMT assembly, ce qui en fait une solution idéale pour les PCB mixed-technology.
Dans les backplanes AI server, ses avantages sont particulièrement marqués :
- Protéger la forte densité SMT : Les backplanes sont chargés de BGA, LGA, high-speed connectors et passifs. La soudure point/zone sélective évite les composants sensibles à la chaleur et réduit les risques liés à un second reflow, améliorant yield et reliability long terme.
- Gérer des PCB complexes à forte thermal mass : Les Backplane PCB dépassent souvent 20 layers, avec une épaisseur importante (>4 mm) et de larges copper power planes. Grâce à une énergie concentrée et un preheat optimisé, la soudure sélective peut chauffer des stack-ups épais et obtenir des joints THT pleins (power interfaces, card-edge connectors) avec un barrel fill conforme IPC-A-610 Class 3.
- Permettre un mixed assembly double face : Les architectures modernes placent SMT et THT sur les deux faces. Selective wave soldering est l’approche automatisée la plus efficace pour ces assemblages double face et augmente la flexibilité de
AI server motherboard PCB routing.
Que ce soit en AI server motherboard PCB low volume ou en série, Selective wave soldering est indispensable.
Comment Selective wave soldering influence la SI high-speed
Sur un high-speed AI server motherboard PCB avec un throughput au niveau Tb/s, la moindre discontinuité d’impédance peut générer réflexions, crosstalk et ISI, jusqu’à déstabiliser le système. La précision de contrôle du process Selective wave a donc un impact direct sur la SI.
Points clés :
- Réduire le stress thermique pour protéger Dk/Df : Les PCB high-speed utilisent des matériaux low-Dk/Df comme Megtron 6/7. Le chauffage localisé réduit l’amplitude et la durée du thermal cycling sur la carte, stabilisant les propriétés diélectriques et l’impédance différentielle.
- Assurer la continuité électrique des vias : Après les connectors, les signaux passent souvent par des vias vers les inner layers. Selective wave fournit une chaleur localisée suffisante pour un barrel fill complet (Barrel Fill), créant des connexions uniformes sans void. Un fill incomplet agit comme un stub à des fréquences GHz et provoque de fortes réflexions.
- Contrôler la cohérence de géométrie des joints : Le contrôle du flow, de l’angle et de la trajectoire du nozzle produit des joints très constants et réduit le skew entre canaux, crucial pour des bus parallèles comme DDR.
Un process Selective wave optimisé sécurise le “last mile” SI du connector au chip.
Comparaison : impact des procédés de soudure sur la SI high-speed
| Paramètre | Selective Wave Soldering | Wave soldering traditionnel | Soudure manuelle |
|---|---|---|---|
| Cohérence d’impédance | Élevée (process paramétré ; géométrie stable) | Moyenne (chauffage global ; non-uniformité via warpage) | Faible (dépend de l’opérateur ; cohérence faible) |
| Barrel fill (Barrel Fill) | Excellent (chauffage local puissant ; fill élevé) | Bon (mais difficile sur forte thermal mass) | Instable (fill interne difficile à contrôler) |
| Impact sur Dk/Df du substrat | Minimal (zone thermique réduite) | Élevé (carte entière chauffée ; risque de dérive) | Moyen (risque d’overheating local) |
| Risque pour les SMT proches | Très faible (shielding par fixture + nozzle précis) | Élevé (masquage complexe et peu fiable) | Moyen (rayonnement thermique et risque de manipulation) |
Défis de thermal management des backplanes AI server et lien avec la soudure
La power density des AI servers repousse les limites : un GPU/ASIC peut dépasser 700W et un châssis dépasser 10kW. En tant que chemin critique de power distribution et de dissipation, la backplane doit prioriser le thermal management.
Selective wave soldering joue un rôle important :
- Éviter les dommages thermiques : lors de la soudure de high-current connectors, un mauvais contrôle thermique peut endommager VRM, inductances ou capteurs proches. La chaleur est apportée précisément au joint cible, limitant l’élévation de température des zones adjacentes.
- Préserver l’intégrité du chemin thermique : certains composants THT (power connectors) participent aussi à l’évacuation de chaleur via leurs pins connectés à de larges zones cuivre. Selective wave forme des joints void‑free et thermiquement conducteurs, assurant un transfert efficace vers les couches Heavy Copper PCB et limitant les hot spots.
- S’adapter aux designs à forte thermal mass : les layers power/GND utilisent souvent 4 oz cuivre ou plus. La forte thermal mass rend le chauffage difficile avec des méthodes classiques. Les machines Selective wave avec preheat top/bottom puissant et nozzles à haute énergie apportent l’énergie nécessaire.
Optimiser routing et layout PCB pour Selective wave soldering
Le DFM relie design et manufacturing. Prendre en compte Selective wave dès la conception améliore fortement l’efficacité et la qualité, ce qui implique d’optimiser AI server motherboard PCB routing et le placement.
Guidelines :
- Définir des zones de soudure claires : keep-out zones autour des composants THT pour la taille et le mouvement du nozzle ; typiquement 2–3 mm depuis le bord du pad THT.
- Optimiser le thermal relief : si un pin THT est relié à un grand copper plane, utiliser un thermal relief pour limiter le heat sinking et améliorer le wetting.
- Orientation et regroupement : aligner et regrouper les composants THT à souder pour simplifier la trajectoire du nozzle, réduire le cycle time et augmenter l’efficacité
AI server motherboard PCB mass production. - Éviter l’effet d’ombre : des composants plus hauts peuvent “ombrer” la wave et empêcher l’accès aux joints plus bas. Tenir compte de la hauteur et placer les composants hauts downstream ou augmenter l’espacement.
HILPCB fournit une analyse DFM complète pour identifier et résoudre les risques liés à la soudure sélective tôt dans le cycle.
Checklist DFM Selective wave soldering
- ✓ Tooling holes pour fixtures : au moins 3 tooling holes asymétriques, haute précision, le long du board edge pour l’alignement des fixtures de soudure et de test.
- ✓ Espacement composants : >5 mm entre le bord d’un pad THT et le bord du pad SMD le plus proche pour laisser de la place aux parois du fixture.
- ✓ Pad design : le pad THT doit être 0,4–0,8 mm plus grand que le diamètre du pin pour favoriser capillarité et fill.
- ✓ Éviter vias dans les pads : ne pas placer de vias directement dans les pads THT (Via-in-Pad), sinon le solder peut s’écouler et créer un joint incomplet.
- ✓ Process edge : prévoir des process edges suffisantes pour convoyage et serrage des fixtures afin de limiter le bending.
Pourquoi le fixture design est central en soudure sélective
Si la machine est le “scalpel”, le fixture/pallet est le “positionneur et bouclier”. Un fixture bien conçu est indispensable pour obtenir une soudure de qualité et répétable, conformément à l’esprit de Fixture design (ICT/FCT) : précision et stabilité en manufacturing et test.
Fonctions :
- Positionnement et support précis : fixation via tooling holes pour éviter warpage/shift sous température et impact de wave, essentiel pour les grandes backplanes.
- Masquage sélectif : fenêtres uniquement sur les joints THT à souder ; le reste (SMT, gold fingers, test points) est protégé contre flux et solder fondu.
- Guidage du flux de solder : la géométrie peut aider à guider la wave et améliorer l’échange thermique pour des pins difficiles.
Les fixtures sont souvent CNC-machined dans des composites haute température, antistatiques et stables (Durostone, Ricocel). Le design tient compte du layout, de la hauteur des composants, du nozzle et des trajectoires. Un Fixture design (ICT/FCT) réussi doit aussi considérer la compatibilité avec les tests suivants.
Contrôle des paramètres de process : clé pour une soudure de qualité
Selective wave soldering est un process multi‑variables : de petites variations impactent la qualité. Définir une fenêtre de process stable pour un high-speed AI server motherboard PCB est un indicateur fort de capacité manufacturing.
Paramètres clés :
- Application du flux : contrôler précisément volume et couverture ; trop peu → wetting insuffisant/bridges ; trop → contamination. Drop-jet offre plus de précision que le spray.
- Preheat : active le flux, réduit le thermal shock et les gradients, aidant l’écoulement du solder. Profil à adapter selon épaisseur, surface cuivre et densité composants.
- Soudure : température, wave height, contact time et vitesse sont les variables majeures ; les pins reliés à de grandes zones cuivre peuvent nécessiter plus d’énergie.
- Protection N2 : N2 réduit l’oxydation, améliore l’aspect et la reliability et élargit la fenêtre ; souvent standard pour les AI servers.
Un contrôle fin garantit une qualité constante de AI server motherboard PCB low volume à la série.
Fenêtre typique des paramètres Selective wave
| Paramètre | Plage typique | Impact sur la qualité |
|---|---|---|
| Température preheat (top) | 100 - 140 °C | Trop basse : flux peu actif ; trop haute : risque de dommages. |
| Température du solder (SAC305) | 260 - 280 °C | Affecte flow et wetting ; trop haute augmente l’oxydation. |
| Contact time | 2 - 5 s | Détermine la profondeur de fill ; trop long peut endommager PCB/composants. |
| Concentration N2 | < 500 ppm O2 | Réduit oxydation et dross ; améliore aspect et reliability. |
Quality assurance et inspection : de AOI à X-Ray
Un QC strict est la dernière barrière. Pour les joints Selective wave, une inspection multi‑niveau est nécessaire.
- AOI : détecte rapidement bridges, cold joints, solder balls et excès/manque de solder.
- AXI : la qualité interne des joints THT (barrel fill) n’est pas visible optiquement. L’AXI révèle fill, bulles et voids, essentiels à la reliability des chemins signal/power sur High Speed PCB.
- FCT : via des fixtures dédiés (autre application de
Fixture design (ICT/FCT)), on valide la performance électrique en conditions simulées. - Microsection : coupe et analyse métallographique pour évaluer la couche IMC et sa morphologie.
Comment HILPCB répond aux défis via un service one-stop
Face aux défis combinés design/manufacturing/assembly, un partenaire full-stack est essentiel. HILPCB propose une solution one-stop.
Nous considérons Selective wave soldering comme un system engineering étroitement lié au design PCB, aux matériaux, à la fabrication et au test. Nos atouts :
- Co-design en amont : recommandations DFM/DFA dès le début, notamment sur
AI server motherboard PCB routinget placement. - Expertise matériaux/process : sélection de matériaux et paramètres adaptés aux
high-speed AI server motherboard PCB. - Fixtures & equipment de précision : lignes Selective wave de pointe et équipe interne
Fixture design (ICT/FCT)pour des fixtures de soudure et test reproductibles. - Capacité flexible : prototypes
AI server motherboard PCB low volumeet montée enAI server motherboard PCB mass production. - Système qualité strict : AOI, 3D AXI, ICT, FCT et conformité IPC-A-610 Class 3 pour une qualité élevée sur chaque SMT assembly.
Conclusion
Dans la course à la puissance AI, la backplane est le “système nerveux” du flux de données, et la capacité manufacturing conditionne performance et reliability. Selective wave soldering est devenu indispensable grâce à sa précision, sa flexibilité et sa protection des composants sensibles. Il traite les défis de haute densité, forte thermal mass et mixed-technology assembly, tout en protégeant SI et power distribution.
La réussite exige une intégration profonde entre PCB design, materials science, fixture engineering, contrôle de process et inspection rigoureuse. Avec HILPCB, vous réduisez les risques, accélérer l’innovation et renforcez votre compétitivité.
Questions fréquentes
Pourquoi le selective wave soldering est-il utile sur les backplanes de serveurs AI ?
Les backplanes AI combinent souvent de gros connecteurs traversants avec des zones SMT haute vitesse très denses. Le selective wave soldering permet d'obtenir des joints robustes sur ces connecteurs tout en limitant l'exposition thermique des zones sensibles voisines.
Pourquoi les paramètres de process sont-ils si critiques sur ces cartes ?
Ces backplanes ont une forte masse thermique, des exigences de fiabilité élevées et une valeur d'assemblage importante. De faibles variations de flux, préchauffage ou temps de contact peuvent déjà modifier la qualité des joints et donc le rendement.
Quel rôle jouent palettes et fixtures de test dans l'assemblage d'un AI server backplane ?
Les palettes protègent les zones sensibles pendant la soudure et n'ouvrent que les joints ciblés, tandis que les fixtures de test vérifient ensuite que la carte assemblée respecte toujours les performances électriques attendues. Les deux doivent être anticipés très tôt.
Quelles inspections sont les plus importantes après selective soldering sur un backplane ?
AOI, AXI et test fonctionnel sont essentiels car de nombreux défauts critiques ne sont pas visibles en surface. Pour un matériel serveur à haute fiabilité, les problèmes cachés de remplissage ou de vides doivent être détectés avant expédition.