

Le développement mondial du photovoltaïque place la fiabilité de l’onduleur au cœur de la disponibilité et du coût de possession. Sa carte électronique doit supporter tension élevée, courant continu, cycles thermiques, humidité et contraintes CEM. Une durée de service visée de 20 à 25 ans ne peut toutefois être revendiquée qu’avec un profil de mission, une conception, des composants et une validation cohérents.
Ce guide présente les décisions à prendre pour concevoir et fabriquer un PCB d’onduleur solaire : choix matière, empilage, isolation, chemins de puissance, maîtrise du procédé et preuves qualité à demander avant la série.
1. Types d’onduleurs solaires et exigences du PCB
Chaque architecture impose un profil de risque différent. Un onduleur compact concentre chaleur et contraintes d’étanchéité ; un équipement de forte puissance exige une distribution de courant robuste et des marges d’isolation démontrables.
HILPCB peut examiner la carte, les matériaux et le plan de contrôle à partir de l’enveloppe thermique, du profil de courant et des exigences de conformité du produit. La certification finale reste celle de l’onduleur complet et ne découle pas automatiquement du choix du PCB.
Exigences PCB selon le type d’onduleur
- Onduleur string résidentiel ou tertiaire : tension d’entrée DC élevée, séparation claire entre puissance et commande, comportement thermique stable sous charge continue.
- Micro-onduleur au niveau du module : encombrement très réduit, fonctionnement de -40 °C à +85 °C selon le profil spécifié, résistance à l’humidité et forte densité de puissance par cm².
- Onduleur central pour centrale photovoltaïque : capacité en courant, stabilité mécanique, industrialisation reproductible et fiabilité adaptée à de longues durées de fonctionnement.
Choisir tôt l’empilage et la fenêtre de procédé réduit les modifications tardives. Le rendement de fabrication et le risque de qualification doivent ensuite être confirmés sur les prototypes et lots pilotes, pas supposés à partir du seul dessin.

2. Isolation haute tension, courant et contraintes thermiques
Les cartes d’onduleurs subissent des tensions, gradients thermiques et commutations de puissance rarement rencontrés dans l’électronique courante. Une erreur de disposition peut favoriser décharge partielle, rupture d’isolement, point chaud ou échec CEM.
La revue technique doit traiter ensemble distances d’isolement, lignes de fuite, intégrité de puissance et stabilité thermique. Les valeurs applicables dépendent des tensions, transitoires, altitude, degré de pollution, groupe de matériau, boîtier et norme produit.
Techniques de conception d’un PCB haute puissance
- Lignes de fuite et distances dans l’air : les espacements, fentes et zones d’exclusion sont dérivés du concept d’isolation et des exigences de certification, pas d’une règle générique de routage.
- Cuivre pour fort courant : dans l’étage de puissance et le bus DC, un PCB à cuivre épais peut réduire les pertes résistives et l’élévation thermique lorsque le calcul complet du chemin de courant le justifie.
- Distribution à faible impédance : chemins de retour maîtrisés, boucles courtes et séparation fonctionnelle limitent le bruit de commutation et facilitent le filtrage CEM.
- Réseaux de vias thermiques : des vias sous MOSFET, IGBT ou redresseurs peuvent transférer la chaleur vers les plans internes ou le dissipateur si leur métallisation, leur remplissage et leur interface sont dimensionnés.
- Matériau et empilage thermiques : un PCB à haute conductivité thermique peut améliorer l’étalement de chaleur, mais isolation, rigidité diélectrique et interfaces doivent aussi être vérifiées.
- Placement guidé par la thermique : répartir les sources de chaleur évite leur regroupement et doit rester cohérent avec le flux d’air et les zones de contact du dissipateur.
Ces contrôles améliorent les chances de réussir les essais de sécurité et de CEM, mais l’efficacité, la température de jonction et la conformité doivent être mesurées sur un assemblage représentatif.
3. Matériaux PCB adaptés aux longs cycles de fonctionnement
Le stratifié influence la tenue des joints, la stabilité de l’isolation, le gauchissement et la délamination. Un FR-4 d’entrée de gamme ne convient pas nécessairement à une exposition thermique continue et à des cycles répétés.
Le choix doit partir des températures réelles, du profil de brasage sans plomb et du profil de mission, pas seulement du coût de la nomenclature.
Choisir le stratifié, le cuivre et la finition
- Commande et faible puissance : un PCB FR-4 standard peut suffire lorsque température, courant et contraintes d’isolation restent modérés.
- Puissance et assemblage sans plomb : un PCB à Tg élevé offre une meilleure stabilité thermique, sans garantir à lui seul une forte conductivité thermique ou une durée de vie donnée.
- Feuille de cuivre : poids de cuivre, profil de surface et adhérence sont choisis selon le nombre de couches, la densité de courant et les pertes acceptables.
- Finition de surface : ENIG, argent chimique, OSP ou or dur sont sélectionnés selon pas des composants, stockage, assemblage et nombre de cycles de contact.
Un système matière adapté réduit le risque de défaillance, mais les performances sur plusieurs décennies exigent une validation accélérée corrélée au profil d’utilisation prévu.
4. Concevoir le PCB pour la CEM et la sécurité de l’onduleur
De nombreux écarts CEM proviennent des chemins de retour, boucles de commutation et couplages entre puissance et commande. Un filtre ne peut pas compenser complètement une grande boucle ou un retour mal défini.
La stratégie de masse, les chemins de courant et le confinement du bruit doivent être revus avant le premier prototype, puis vérifiés dans le boîtier avec les câbles et interfaces représentatifs.
Pratiques de conception CEM et sécurité
- Intégrité des références : plans continus et retours prévisibles réduisent le rayonnement haute fréquence et stabilisent les signaux.
- Séparation des zones bruyantes et sensibles : nœuds de commutation et commandes de grille restent éloignés des mesures, circuits analogiques et communications. Cela protège également la mesure côté DC pour la détection des défauts d'arc solaire.
- Préparation du filtrage et du blindage : empreintes, fixations et raccordements sont intégrés assez tôt pour éviter une reprise mécanique pendant la qualification.
- Accès à la vérification de l’isolation : points de test et barrières doivent permettre les contrôles de production et fournir des enregistrements exploitables.
Concevoir pour la conformité réduit les itérations probables ; seul l’essai du produit selon les normes et conditions applicables démontre le résultat.

5. Maîtriser la fabrication des PCB haute fiabilité
Une bonne conception peut échouer si gravure, pressage, métallisation, perçage ou alignement ne sont pas adaptés au cuivre épais et aux vias à fort rapport d’aspect. Le fournisseur doit définir une fenêtre de procédé et une traçabilité correspondant à la construction réelle.
HILPCB peut réaliser une revue DFM et proposer les contrôles de procédé à inclure au devis. Les objectifs de rendement et de conformité restent à confirmer par les données de capabilité et les résultats du lot.
Contrôles critiques du procédé de fabrication
- Fabrication du cuivre épais : compensation de gravure, uniformité de métallisation, paramètres de pressage et topographie du cuivre sont adaptés à la largeur finale et à la fiabilité des vias.
- Empilage et alignement : un PCB multicouche de puissance exige maîtrise de l’épaisseur diélectrique, équilibre du cuivre et enregistrement afin de limiter gauchissement et dérive géométrique.
- Vérification électrique : continuité, essai diélectrique, impédance si nécessaire et contrôle thermique sont définis avec tensions, limites, couverture et règles d’acceptation.
Pour l’OEM ou l’EMS, les preuves utiles sont les données de lot, les rapports d’essai et les plans de réaction, plutôt qu’une promesse générale d’absence d’arrêt ou de défaut échappé.
6. Qualité et fiabilité pour une durée visée de 20 à 25 ans
Un onduleur est souvent destiné à fonctionner longtemps avec peu de maintenance. Le plan qualité doit couvrir fatigue des vias, fissuration des joints, fuite sous humidité et autres mécanismes liés au profil de mission.
Les critères d’inspection, essais de validation et enregistrements de traçabilité doivent être convenus avec le fabricant et reliés à la durée de service revendiquée par le produit.
Pratiques de validation et de traçabilité
- Référentiels applicables : IPC-6012, IPC-A-600 Classe 2 ou 3, IPC-A-610, ISO 9001 et exigences sectorielles ne s’appliquent que selon le périmètre contractuel ; ils ne remplacent pas la certification du produit.
- Essais de fiabilité : cycles thermiques, exposition à 85 °C/85 % HR, vibrations et contraintes accélérées peuvent soutenir la validation lorsque échantillons, durée et critères sont définis.
- Traçabilité : lots matière, paramètres critiques et résultats d’essai sont conservés selon une durée convenue pour faciliter garantie, analyse de défaillance et amélioration.
Une documentation disciplinée réduit l’incertitude sur les défaillances tardives, sans constituer à elle seule une preuve de durée de vie.
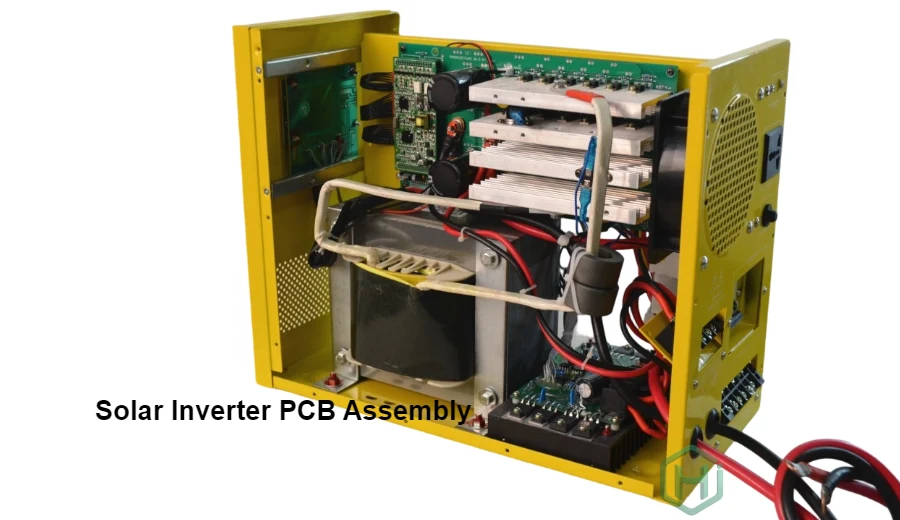
7. Passer du prototype à la série sans perdre la maîtrise
La montée en volume est un défi de répétabilité autant que de capacité. Une variation de matière, d’épaisseur métallisée ou de cycle de pressage peut déplacer la température et la fiabilité.
La qualification fournisseur, les fenêtres de procédé et la gestion des modifications doivent être stabilisées avant la série. Les retours d’industrialisation sont plus utiles lorsqu’ils arrivent avant l’assemblage du lot pilote.
Capacités à vérifier chez le fabricant
- expérience documentée des barrières haute tension et chemins de fort courant ;
- maîtrise démontrée du cuivre épais et des empilages multicouches ;
- moyens d’essai électrique avec méthodes et rapports définis ;
- accompagnement DFM et empilage pour réduire les révisions évitables.
Lorsque l’approvisionnement des composants et l’assemblage doivent être coordonnés, l’assemblage clé en main peut réduire les interfaces. Le devis doit néanmoins préciser responsabilités, composants autorisés, tests, traçabilité et gestion des changements.
8. Réduire le coût d’un PCB d’onduleur sans fragiliser la fiabilité
Les cartes de puissance exigent parfois des matières et procédés coûteux. La meilleure optimisation protège le rendement et évite les reprises plutôt que de supprimer un contrôle nécessaire.
Méthodes pratiques d’optimisation des coûts
- Panélisation : améliorer l’utilisation des formats de panneau réduit le coût par carte sous réserve de conserver rails, coupons et stabilité mécanique.
- Matières adaptées au besoin : réserver les stratifiés supérieurs aux zones où thermique, isolation ou durée de vie les justifient.
- DFM dès le routage : éviter les tolérances inutilement serrées qui augmentent rebut et temps de cycle.
- Planification des volumes : regrouper les besoins récurrents peut stabiliser disponibilité matière, délai et prix lorsque les révisions sont maîtrisées.
L’optimisation est pertinente lorsqu’elle conserve les marges de sécurité, la validation et les preuves nécessaires à la certification.
Sécuriser la fabrication et le contrôle qualité d’un PCB d’onduleur solaire
La fabrication d’un PCB d’onduleur solaire associe isolation haute tension, courants élevés, thermique, environnement sévère et conformité. La réussite dépend d’une architecture d’isolation explicite, de chemins de puissance calculés, de matériaux adaptés et de contrôles de fabrication traçables.
Pour comparer les fournisseurs, demandez leurs limites de procédé, données DFM, plan d’essai, règles d’échantillonnage, rapports et gestion des modifications. Ces éléments donnent aux concepteurs et acheteurs une base plus fiable pour réduire le risque de qualification et préparer une production durable.