
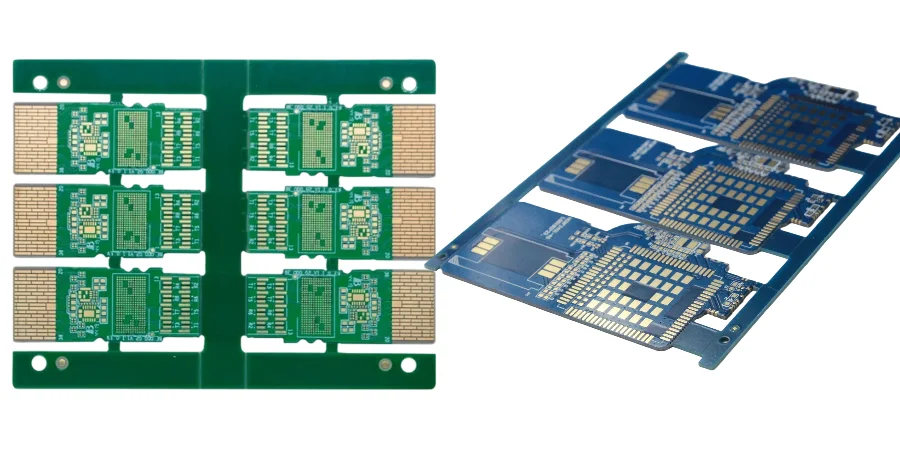
Avec la croissance exponentielle du trafic data center, Co-packaged Optics (CPO) devient la clé pour dépasser les limites de bandwidth et de power des modules optiques pluggable traditionnels. En tant qu’ingénieur CPO, je sais que l’intégration d’un high-speed ASIC et d’une optical engine sur le même substrate n’est pas une simple addition “optics + electronics”, mais un test extrême pour PCB design, manufacturing et assembly. Dans ce système complexe, SPI/AOI/X-Ray inspection est la pierre angulaire du contrôle qualité : il garantit que chaque détail, de la solder paste printing à l’assembly final, respecte des exigences strictes afin d’assurer SI, performances thermiques et reliability à long terme.
Pendant NPI EVT/DVT/PVT, une stratégie d’inspection robuste est indispensable. Il ne s’agit pas seulement de détecter des défauts, mais aussi d’utiliser les process data comme feedback pour optimiser design et manufacturing. À partir de First Article Inspection (FAI), cette “combo” permet de valider la manufacturability et de sécuriser la transition prototype → série. Cet article montre comment SPI/AOI/X-Ray inspection répond aux défis majeurs des PCB de modules optiques CPO : interconnect photonique/électronique, thermal management, choix matériaux et assembly complexe.
Défis d’interconnect board-level en CPO : la valeur de SPI/AOI/X-Ray inspection
L’objectif du CPO est de rapprocher l’optical engine au plus près de l’ASIC afin de raccourcir le canal électrique et réduire power et latency. Cela entraîne une complexité PCB extrême : HDI, pads BGA/LGA en fine pitch, et structures d’interconnect comme Interposer et RDL. Ces features au niveau micrométrique exigent une précision de fabrication très élevée.
Le flux intégré SPI/AOI/X-Ray inspection offre une couverture complète :
SPI (Solder Paste Inspection) : les modules CPO utilisent de nombreux BGA et passifs en pitch 0.4mm (et moins). La qualité d’impression—volume, surface, hauteur et position—détermine la réussite de la soudure. La 3D SPI mesure chaque dépôt avant placement et détecte offset, spikes, slump et manque de pâte pour prévenir opens/bridges à la source.
AOI (Automated Optical Inspection) : après placement et reflow, AOI s’appuie sur des caméras haute résolution et des algorithmes d’image pour vérifier position, polarité, orientation, wrong/missing parts et qualité visible des solder joints. Sur des PCB très denses, AOI permet une inspection rapide à 100% pour s’assurer que chaque composant est “en place”.
X-Ray inspection (AXI) : l’“âme” du CPO—ASIC et optical engine—utilise souvent des BGA/LGA avec des centaines ou milliers de joints cachés sous le package, invisibles pour AOI. X-Ray révèle la structure interne et détecte opens, voids, bridges et head-in-pillow. C’est critique pour maintenir un faible BER sur des liens PAM4 high-speed. Comparé au fait de compter uniquement sur Flying probe test en back-end, X-Ray est plus efficace et localise mieux la root-cause physique.
Thermal management et power integrity : inspecter les risques invisibles
Les modules CPO ont une power density extrêmement élevée. La chaleur de l’ASIC et de l’optical engine doit être évacuée efficacement, sinon performance et lifetime chutent. Cela nécessite un thermal design solide : par exemple Heavy Copper PCB, de larges thermal pads sous les composants clés et des arrays denses de thermal vias.
SPI/AOI/X-Ray inspection joue un rôle de “gardien invisible” des performances thermiques :
- Inspection des voids dans les solder joints : X-Ray est la seule méthode efficace pour évaluer la qualité de soudure des thermal pads. Les voids augmentent la résistance thermique, créent des hotspots et peuvent entraîner throttling ou dommages permanents. En quantifiant le voiding et en définissant des critères d’acceptation stricts, X-Ray sécurise un thermal path propre die → PCB → heatsink.
- Intégrité des power planes : le CPO exige une power delivery stable et à faible bruit. X-Ray peut vérifier la qualité de via fill (blind/buried) dans les couches power/ground et la reliability des vias sur les chemins à fort courant, évitant IR drop et bruit qui dégradent la PI.
Comparaison des technologies d’inspection pour CPO PCB
| Technologie | Cible | Avantage | Limite |
|---|---|---|---|
| SPI | Qualité d’impression pâte (volume/surface/hauteur/offset) | Prévention des défauts à la source ; process control | Ne détecte pas les problèmes post-placement/reflow |
| AOI | Composants top-side et joints visibles | Rapide ; adapté à l’inspection in-line en volume | Ne voit pas les joints cachés BGA/LGA |
| X-Ray (AXI) | Joints BGA/LGA, solder fill PTH, voids internes | Seule méthode pour voir joints cachés et défauts internes | Plus coûteux et plus lent ; sampling ou zones critiques à 100% |
| Flying Probe Test | Connectivité électrique (opens/shorts) | Sans fixture ; flexible pour prototypes/small batch | Ne juge pas la soudure/défauts physiques ; test plus lent |
Quality gate NPI : de FAI à la production
Pendant NPI EVT/DVT/PVT, l’itération rapide et l’isolement de la root-cause sont essentiels. First Article Inspection (FAI) est le premier jalon : ce n’est pas seulement une validation dimensionnelle et fonctionnelle, mais un “bilan de santé” complet du flux manufacturing.
Dans le FAI CPO, SPI/AOI/X-Ray inspection fournit des données quantitatives critiques. Nous réalisons une inspection approfondie à 100% sur les premières cartes et comparons les résultats aux documents de design (Gerber, BOM, CAD). Les données SPI servent à ajuster ouvertures stencil et paramètres d’impression ; les logs AOI valident la précision de placement ; les rapports X-Ray BGA guident l’optimisation du reflow profile.
En exécutant un First Article Inspection (FAI) data-driven pendant NPI EVT/DVT/PVT, nous pouvons :
- Valider le DFM : détecter tôt les éléments de design qui limitent le yield.
- Figuer une baseline process : établir des paramètres stables pour la production de masse.
- Définir des standards qualité : standardiser accept/reject et aligner le “langage” production + QC.
Cette approche anticipée est bien plus efficace qu’un debug uniquement après échec de functional test. Le service Prototype Assembly de HILPCB intègre cette logique pour valider tôt les designs.
Fiabilité matériaux et substrate : low CTE et warpage control
Le CPO impose des exigences strictes sur les matériaux substrate. Pour matcher la CTE très faible d’un silicon ASIC et des dispositifs optiques (par ex. InP ou SiPh), des matériaux low-CTE avancés comme Megtron 6 ou Tachyon 100G sont souvent nécessaires. Pour atteindre un high-density interconnect, le manufacturing peut être proche de IC Substrate PCB.
Le CTE mismatch est une menace majeure pour la reliability long terme. Sous temperature cycling, l’expansion différentielle génère de fortes contraintes sur les solder joints, conduisant à des fatigue cracks. En plus, des stackup complexes et une copper distribution asymétrique peuvent provoquer du warpage en reflow, impactant l’alignement fiber array et la qualité de soudure des BGA.
X-Ray redevient ici indispensable. Avec 3D X-Ray ou CT scan, nous pouvons :
- Évaluer l’impact du warpage : observer la déformation des joints BGA sur des cartes warpées.
- Monitorer les tests de reliability : après burn-in et thermal cycling, observer des micro-cracks de manière non destructive pour la life prediction.
Capacités HILPCB de fabrication de substrate CPO
- Matériaux core : support complet des séries Megtron, séries Tachyon, Rogers et autres matériaux low CTE, ultra-low loss.
- Fine line capability : line/space minimum 25μm/25μm, précision niveau IC-substrate.
- Advanced stackup : support de stackup complexes jusqu’à 50 layers et structures Anylayer HDI.
- Warpage control : lamination avancée et symétrie de stack pour maintenir le warpage sous 0.5%.
- Tolérances high-precision : contrôle strict thickness/impedance/registration pour des performances stables en [High-Speed PCB](/products/high-speed-pcb).
Sécuriser l’assembly complexe : THT et Selective wave soldering
Même si les modules CPO sont principalement SMT, des connecteurs high-reliability peuvent être nécessaires pour des interfaces backplane ou câbles externes, via THT/through-hole soldering. Réaliser du through-hole soldering sur une carte haute densité déjà remplie de composants de précision est difficile. La wave soldering traditionnelle ajoute une excursion thermique full-board souvent inacceptable.
C’est pourquoi Selective wave soldering est idéal : un micro-nozzle chauffe et soude uniquement les joints THT ciblés, en minimisant la heat-affected zone.
Mais même avec Selective wave soldering, le contrôle qualité dépend de l’inspection. AOI vérifie la forme du fillet et le bridging. Pour des exigences élevées, X-Ray peut évaluer le PTH solder fill afin de respecter IPC-A-610 Class 3 (souvent >75%). Un solder fill insuffisant sur un joint THT/through-hole soldering compromet à la fois la reliability électrique et la tenue mécanique sous cycles d’insertion.
Complément de test électrique : où se situe le Flying probe test
SPI/AOI/X-Ray inspection se concentre sur les défauts physiques/structurels, tandis que le test électrique valide la connectivité fonctionnelle. En production CPO, Flying probe test joue un rôle flexible mais important.
Contrairement à l’ICT (fixture custom coûteuse par PCB), Flying probe test utilise des probes mobiles pour contacter les test points et génère les programmes à partir des CAD data. Il est particulièrement adapté pour :
- Prototypes et small batch : en NPI EVT/DVT/PVT les designs changent fréquemment ; le flying probe valide rapidement la connectivité sans attendre une fixture.
- Diagnostic complémentaire : quand le functional test échoue mais que optics/X-Ray ne montrent pas de défaut évident, le flying probe peut identifier la net open/short.
- Zones à haute densité : là où les test points standard ne sont pas possibles, le flying probe peut viser de petits pads/vias.
Il complète SPI/AOI/X-Ray inspection : l’un garantit la “justesse du process”, l’autre la “justesse électrique”. Ensemble, ils forment le pare-feu qualité des modules CPO.
Atouts des services d’assembly HILPCB
- ✔One-stop service : de la PCB fabrication et component sourcing à l’assembly SMT/THT et aux tests, avec solution complète [Turnkey Assembly](/products/turnkey-assembly).
- ✔Équipements avancés : imprimante DEK high-precision, placement Panasonic NPM, reflow 10 zones, plus SPI/AOI in-line et 3D X-Ray.
- ✔Expertise process : maîtrise de Selective wave soldering et THT/through-hole soldering pour mixed-technology assembly haute densité.
- ✔QC stricte : exécution rigoureuse de First Article Inspection (FAI) et options de test incluant Flying probe test et functional test selon besoin.
Vers le “zero defect” : optimisation data-driven du process
En manufacturing moderne, la valeur de SPI/AOI/X-Ray inspection dépasse le simple tri : sa force est la donnée. Chaque inspection génère des volumes importants de process data (paste volume, placement offset, voiding rate BGA, etc.).
En intégrant ces données dans SPC (Statistical Process Control), on peut :
- Faire du trend analysis et de l’early warning : détecter une dérive avant le défaut (par ex. stencil clogging ou squeegee wear).
- Améliorer la root-cause traceability : corréler SPI/AOI/X-Ray avec les logs machine pour isoler printing/placement/reflow.
- Mettre en place une closed-loop optimization : remonter l’info en amont, par ex. ajuster le reflow profile ou améliorer le design en révision suivante.
Cette approche lean data-driven est la voie vers une production “zero defect” pour des produits ultra-complexes comme les modules CPO.
Conclusion
En résumé, la transition vers l’architecture CPO dans les modules optiques data center apporte des défis sans précédent en manufacturing et assembly. Pour réussir le co-design photonique/électronique, tenir des thermal/power budgets serrés et atteindre une précision micrométrique, il faut un système QC complet. SPI/AOI/X-Ray inspection en est le cœur : comme des “yeux” capables de traverser les structures complexes pour contrôler chaque détail, de la pâte aux joints cachés.
En combinant cette chaîne d’inspection avec First Article Inspection (FAI) et Flying probe test, et en l’appliquant end-to-end sur tout NPI EVT/DVT/PVT, on protège performance, reliability et manufacturability des modules CPO. Chez HILPCB, nous fournissons des capacités avancées de PCB fabrication et assembly—et nous visons à être votre partenaire qualité sur la route de l’innovation CPO.
Questions fréquentes
Pourquoi les modules optiques sont-ils difficiles à inspecter ?
Ils réunissent interconnexions électriques denses, joints cachés, sensibilité thermique et tolérances d’assembly très serrées.
Qu’apporte l’inspection par rayons X ?
Elle permet de voir la qualité des soudures cachées, le voiding et certains défauts d’alignement que l’inspection visuelle ne confirme pas bien.
Pourquoi associer inspection, FAI et flying probe test ?
Cette combinaison vérifie la conformité du premier build, la continuité électrique et la qualité des assemblages cachés avant la montée en cadence.
En quoi cela aide-t-il le NPI ?
Les équipes d’ingénierie reçoivent un retour plus rapide pendant EVT, DVT et PVT, ce qui améliore la fabricabilité avant la production série.