
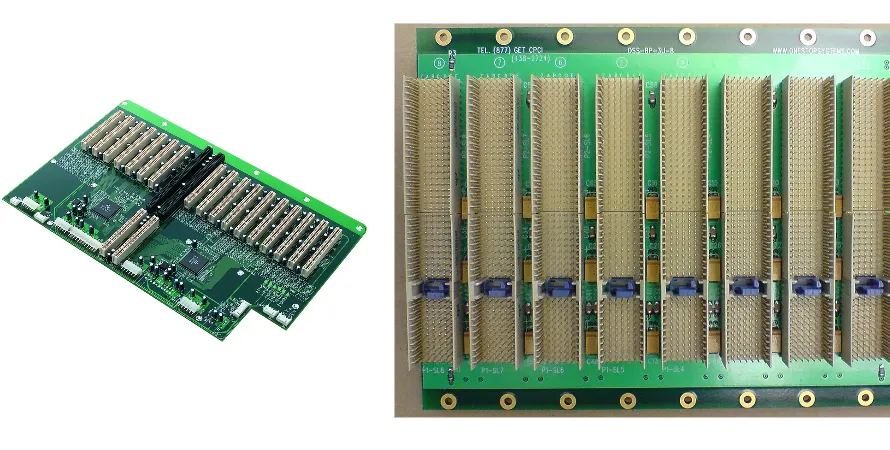
La demande en calcul pour l’intelligence artificielle et l’apprentissage automatique impose des backplanes capables de relier accélérateurs, stockage et réseau à très haut débit. Malgré la généralisation du montage en surface, les gros connecteurs qui transportent un courant élevé, subissent de nombreux cycles d’insertion et supportent des efforts mécaniques restent souvent montés par technologie traversante THT. Les broches traversent la carte et offrent une fixation difficile à obtenir avec une simple pastille CMS.
À PCIe 5.0/6.0 et au-delà, cette robustesse mécanique doit cependant coexister avec l’intégrité du signal et de l’alimentation. Le via du connecteur peut devenir une discontinuité majeure, tandis que l’épaisseur et la masse thermique du backplane compliquent la métallisation et la soudure. Le dossier doit donc relier matériau, empilage, perçage, contre-perçage, réseau de distribution de puissance et procédé d’assemblage. HILPCB propose cette chaîne de fabrication et d’assemblage pour les backplanes de serveurs IA.
Pourquoi utiliser des connecteurs THT sur un backplane serveur IA ?
Le CMS offre densité et automatisation, mais le THT conserve trois avantages physiques pour les connecteurs critiques :
- Résistance mécanique et endurance : les connecteurs de type Orthogonal Midplane ou OCP NIC 3.0 sont grands, très denses et soumis aux insertions répétées des cartes filles. La broche traverse le PCB et la soudure mouille le fût métallisé, ce qui améliore la tenue face aux vibrations et aux chocs.
- Capacité en courant : un accélérateur GPU ou TPU peut dépasser 1 000 W et demander la distribution de centaines d’ampères. La section des broches et des trous métallisés est supérieure à celle d’une pastille CMS, avec une résistance et un échauffement plus faibles lorsque le nombre de contacts et le cuivre sont correctement dimensionnés.
- Chemin thermique complémentaire : la broche peut transférer une partie de la chaleur du connecteur vers les plans internes d’alimentation et de masse, dont les grandes surfaces de cuivre contribuent à la diffusion thermique.
Pour une architecture où la puissance et la durée de vie priment, le THT n’est donc pas un procédé hérité : il constitue un choix d’interconnexion à valider conjointement sur les plans électrique, mécanique et thermique.
Intégrité du signal d’un via THT à 56/112 Gbit/s PAM4
À 56 ou 112 Gbit/s en PAM4, le via traversant du connecteur influence directement le canal :
- Moignon de via : lorsque le signal ne parcourt qu’une partie de l’épaisseur, la portion inutilisée résonne et augmente les réflexions ainsi que la perte d’insertion, jusqu’à réduire l’ouverture de l’œil.
- Discontinuité d’impédance : le fût, les pastilles et les antipads modifient la géométrie de la ligne, ce qui dégrade la perte de retour et ajoute de la gigue.
- Diaphonie entre vias : dans une matrice dense, le couplage électromagnétique transfère de l’énergie vers les canaux voisins, avec un impact particulier sur les paires différentielles.
Le contre-perçage à profondeur contrôlée retire la partie inutilisée du fût depuis la face opposée. Une cible courante consiste à maintenir le moignon restant sous 10 mil, soit environ 254 µm. Cette opération exige une maîtrise précise de la profondeur et de l’empilage réel. Le dimensionnement des antipads, la continuité des plans de référence et des vias de masse adjacents complètent l’adaptation d’impédance et la réduction de diaphonie.
Simulation à 28 GHz : via THT standard et via contre-percé
| Indicateur | Via THT standard non optimisé | Via THT optimisé avec contre-perçage | Évolution |
|---|---|---|---|
| Perte d’insertion | -4,5 dB, forte atténuation | -1,2 dB, nette amélioration | Amélioration de 73 % |
| Perte de retour | < -10 dB, forte réflexion | < -18 dB, meilleure adaptation | Réflexion réduite de plus de 8 dB |
| Résonance du moignon | ~15 GHz, bande passante limitée | > 40 GHz, hors bande utile | Décalage supérieur à 160 % |
Empilage d’un backplane 20–40 couches et vias THT
L’empilage détermine les propriétés électriques, mais aussi la faisabilité du perçage, de la métallisation et de la soudure. Les backplanes à très haut débit utilisent souvent des matériaux à pertes extrêmement faibles tels que Megtron 6/7 ou Tachyon 100G. Leur faible Dk et Df réduit l’atténuation. Un cuivre HVLP et un tissu de verre étalé limitent l’effet de trame du verre et les variations d’impédance entre les deux conducteurs d’une paire.
Un backplane de serveur IA comporte couramment 20 à 40 couches et peut dépasser 6 mm d’épaisseur. Un rapport d’aspect de 18:1 ou davantage rend l’uniformité de métallisation difficile : une épaisseur de cuivre insuffisante au centre du trou peut produire une coupure ou réduire la durée de vie sous cycles thermiques.
Chaque via de signal doit également disposer d’un plan de référence continu et proche. Une fente ou un vide dans le plan allonge le courant de retour, augmente les émissions et favorise la diaphonie. L’expérience acquise sur les PCB haute vitesse aide à équilibrer le nombre de couches, les matériaux, les paires différentielles et les contraintes de fabrication avant de figer l’empilage.
Intégrité de l’alimentation des connecteurs THT à fort courant
Le backplane doit distribuer une alimentation stable à des centaines ou milliers de cœurs de calcul. Un connecteur GPU peut transporter plus de 500 A sous 12 V ou 48 V. Même une faible résistance cumulée dans les pistes, vias et contacts crée alors une chute de tension et de la chaleur, avec un risque de sous-tension, de réduction de fréquence ou d’arrêt.
Les mesures principales sont :
- Cuivre lourd ou très lourd : employer 3 oz ou davantage sur les plans d’alimentation et de masse pour réduire leur résistance. HILPCB fabrique des PCB à cuivre épais destinés aux courants élevés.
- Chemins de puissance courts et parallèles : élargir les conducteurs et répartir le courant entre plusieurs broches et vias THT.
- Découplage placé près du connecteur : fournir le courant transitoire et réduire le bruit du rail à l’aide de valeurs adaptées aux différentes bandes de fréquence.
Un réseau de distribution de puissance correctement simulé et mesuré améliore le rendement de production et la stabilité à long terme du backplane.
Points de contrôle de l’intégrité de puissance THT
- ✅ Réduire l’inductance de boucle : rapprocher les contacts PWR et GND et raccourcir le chemin de retour.
- ✅ Maîtriser la chute de tension : la calculer par simulation PI, puis ajuster le cuivre ou le nombre de plans.
- ✅ Échelonner le découplage : répartir les condensateurs haute, moyenne et basse fréquence entre le connecteur et la charge, par exemple le VRM.
- ✅ Coupler analyses électrique et thermique : évaluer l’effet Joule et maintenir la température des trajets à fort courant sous les limites du projet.
Soudure sélective, pin-in-paste et remplissage du fût THT
La masse thermique d’un backplane épais absorbe une grande quantité de chaleur pendant la soudure à la vague. Si l’énergie reçue par la zone traversante est insuffisante, des soudures froides ou des coupures peuvent apparaître.
Deux procédés sont couramment utilisés :
- Soudure sélective : une petite buse chauffe uniquement les broches THT concernées. L’apport thermique est contrôlé localement et limite l’exposition des composants CMS voisins sur une carte à technologie mixte.
- Pin-in-paste ou refusion intrusive : la pâte à braser est imprimée dans le trou, la broche est insérée, puis la carte passe au four de refusion. La pâte fond et remplit le fût, ce qui permet d’intégrer le THT au flux CMS et convient notamment aux prototypes rapides de backplanes.
IPC-A-610 définit des critères de remplissage du fût pour les joints THT, généralement de 75 % ou plus selon la classe et la configuration. La radiographie complète l’inspection visuelle pour détecter les vides ou fissures cachés. Le profil thermique, le volume de pâte, la saillie de broche et les critères d’acceptation doivent être définis avant la série.
DFM d’un backplane THT : rapport d’aspect, anneau et contre-perçage
Même un PCB backplane électriquement correct peut devenir coûteux ou impossible à produire si les limites du procédé sont ignorées. La revue DFM doit notamment vérifier :
- Rapport d’aspect : rapport entre l’épaisseur de la carte et le diamètre minimal du trou. Une valeur excessive empêche la chimie de métallisation d’atteindre uniformément le centre du fût.
- Anneau annulaire : le cuivre autour du trou doit rester suffisant après application de la tolérance de position du perçage, conformément à la classe IPC demandée.
- Espacements et tolérances : distances trou-cuivre et trou-trou, profondeur et tolérance du contre-perçage influencent directement le rendement et les performances électriques.
HILPCB propose une analyse DFM avant production afin d’identifier ces risques et d’ajuster le dossier pour le prototype comme pour la production en série.
Capacités déclarées pour les backplanes à forte complexité
| Paramètre | Capacité HILPCB |
|---|---|
| Nombre maximal de couches | 64 couches |
| Épaisseur maximale du PCB | 10,0 mm |
| Rapport d’aspect maximal du perçage | 20:1 |
| Contrôle de profondeur du contre-perçage | ± 50 µm |
| Tolérance de contrôle d’impédance | ± 5 % |
| Matériaux pris en charge | Megtron 6/7, Rogers, Tachyon 100G, etc. |
Fabrication et assemblage THT d’un backplane haute fiabilité
La fiabilité finale dépend de la continuité entre les choix de conception et les moyens de production :
- Équipements de fabrication et d’assemblage : perçage mécanique et laser de précision, métallisation, soudure sélective et refusion intrusive doivent conserver la répétabilité du perçage au joint soudé.
- Contrôle qualité : l’AOI vérifie les couches internes ; la radiographie contrôle l’alignement multicouche et le remplissage des fûts THT. Les essais électriques et de fiabilité, par exemple le choc thermique, sont appliqués selon le plan convenu au PCB backplane.
- Flux intégré : HILPCB peut réunir optimisation de l’empilage et du routage, prototype rapide, production en volume et assemblage traversant afin de réduire les interfaces fournisseurs et le délai d’industrialisation.
FAQ sur la soudure THT des backplanes de serveurs IA
Pourquoi la soudure THT reste-t-elle essentielle pour un backplane de serveur IA ?
Les grands connecteurs doivent transporter un courant élevé, résister aux efforts d’insertion et fonctionner pendant une longue durée. La broche traversante et le fût soudé offrent une fixation mécanique robuste tout en assurant la continuité électrique, à condition que le via, le cuivre et le procédé thermique soient correctement dimensionnés.
Quels défauts de conception réduisent le rendement d’un backplane THT ?
Les risques les plus fréquents sont un rapport d’aspect excessif, un anneau annulaire insuffisant, des espacements trop faibles et une tolérance de contre-perçage non maîtrisée. Ils peuvent amincir la métallisation, fragiliser le joint, dégrader le canal rapide ou provoquer des rebuts avant même l’optimisation de l’assemblage.
Comment contrôler la qualité d’une soudure THT sur un backplane complexe ?
Le plan de contrôle combine les critères de remplissage IPC-A-610, la radiographie, le test électrique et des essais de fiabilité tels que le choc thermique. Cette approche détecte les défauts visibles et les problèmes internes au fût ou au joint qui ne sont pas accessibles à l’inspection optique.
Pourquoi choisir un fabricant expérimenté pour ce type de backplane ?
L’empilage, le perçage, la métallisation, le contre-perçage, le profil de soudure et l’inspection sont interdépendants. Un fabricant qui les examine ensemble peut identifier les incompatibilités avant le lancement, réduire le risque du premier lot et stabiliser plus rapidement la production en série.
Préparer un projet de backplane THT haute vitesse
La technologie traversante reste indispensable aux backplanes de serveurs IA, mais elle doit être conçue comme une interconnexion haute vitesse et haute puissance, pas comme une simple opération d’insertion. Le contre-perçage, l’empilage faible perte, le PDN, la gestion thermique et le procédé de soudure doivent être validés sur le même modèle mécanique et électrique.
Pour une étude de faisabilité et un devis, transmettez l’empilage, les matériaux, l’épaisseur, les fichiers de perçage et de contre-perçage, les contraintes PCIe/SerDes, les courants par contact, les connecteurs, les volumes et les critères IPC-A-610. HILPCB peut alors confirmer les limites de fabrication, le procédé THT et le plan d’inspection adaptés au serveur, au commutateur ou au système HPC concerné.