
Assemblage traversant PCB | Vague, soudure sélective et press-fit
Assemblage traversant pour connecteurs, composants de puissance, interfaces électromécaniques et PCBA mixtes. Le choix du process dépend de la masse thermique, soudabilité, pitch, tenue mécanique et retouche.
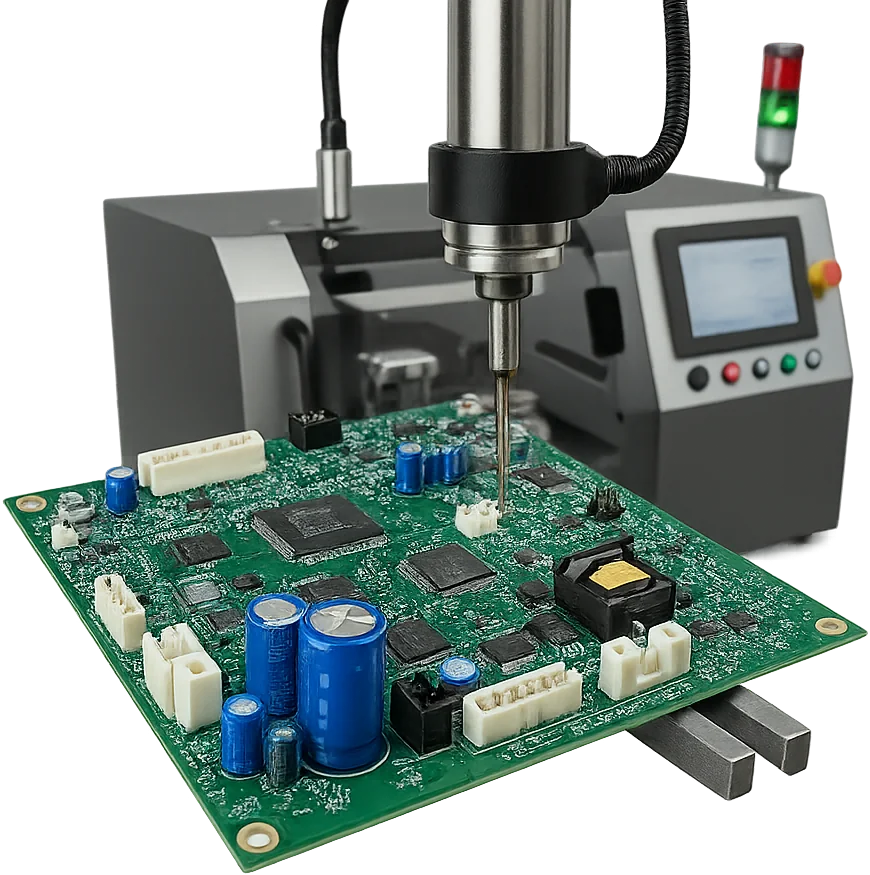
Excellence en rétention mécanique et contrôle des processus
Solidité des joints et équilibre thermique pour les applications exigeantesLa technologie à trous traversants (THT) garantit une rétention mécanique supérieure et une robustesse électrique pour les connecteurs, transformateurs et composants passifs de grande masse exposés aux vibrations, chocs ou cycles thermiques. Les broches traversant les barillets plaqués forment des joints durables avec une résistance à la traction typique de 5–10 lb par broche (dépendant de la conception), surpassant de nombreuses méthodes de fixation SMT pour les assemblages critiques.
Nous ajustons les paramètres de soudage à la vague—température de préchauffage en surface 100–130 °C, activation contrôlée de la flux et temps de contact de 3–4 s—pour assurer un remplissage des barillets >75 % et des congés de soudure lisses avec des angles de mouillage optimisés entre 30°–60°. Pour les assemblages mixtes, le soudage sélectif sous azote réduit l'oxydation de 50–70 %, protégeant les assemblages SMT adjacents.
Risque critique : Un préchauffage insuffisant, des broches oxydées ou une densité de flux inappropriée peuvent entraîner un mauvais mouillage, des vides ou un remplissage incomplet des barillets—compromettant la continuité électrique et la durée de vie en fatigue des joints.
Notre solution : Nous appliquons une vérification de la densité de flux, des échantillonnages par rayons X et coupes transversales, et une analyse des vides de soudure selon les critères IPC-A-610 Classe 3. Le profilage thermique garantit un delta-T (ΔT) inférieur à ±5 °C sur l'épaisseur de la carte. Pour les connecteurs de courant élevé, nous mettons en œuvre une compensation de masse thermique et un SPC au niveau des gabarits pour maintenir un remplissage uniforme et des standards esthétiques.
Pour une rétention sans soudure, le press-fit fournit des connexions étanches évaluées à 10–50 N par broche. Nous validons la force d'insertion, la rétention à l'arrachement et la résistance de continuité selon IPC-9797. Après test électrique, les assemblages passent sans heurt à l'intégration au niveau boîtier ou à l'assemblage clé en main. Pour la fabricabilité dès la conception, consultez nos directives DFM.
- Temps de contact à la vague ajusté à 3–4 s pour un mouillage complet des barillets
- Précision positionnelle du soudage sélectif ≈±0,5 mm
- L'atmosphère d'azote réduit l'oxydation/scorie d'environ 50–70 %
- Formage des broches avec un rayon de courbure contrôlé pour éviter les contraintes sur le corps
- Profilage thermique enregistré pour les phases de préchauffage, contact et refroidissement
🚀 Demande de Devis Rapide
📋 Obtenir Capacités Complètes
Validation de la qualité par inspection multi-étapes
Remplissage du barillet et intégrité des joints prouvés par des donnéesL'AOI post-vague cible les ponts, les glaçons et le remplissage insuffisant avec une résolution d'environ 50–100 μm, tandis qu'un échantillon X-ray vérifie le remplissage du barillet selon les cibles IPC : typiquement >75% pour la Classe 2 et >90% pour la Classe 3. Les coupes transversales sur les premiers articles confirment un placage de cuivre de 20–25 μm et une pénétration de la soudure.
La validation électrique utilise ICT (couverture généralement >90%) et FCT selon les spécifications ; le développement de tests fonctionnels couvre les paramétriques et les vérifications de protocole. Lorsque la fiabilité du cycle de vie est critique, un rodage à 60–85 °C pendant 24–168 h précipite les défaillances précoces avant l'expédition.
- Parcours de soudure à la vague pour les populations THT plus étendues lorsque la disposition le permet
- Parcours de soudure sélective pour les joints localisés près de zones SMT ou à risque thermique
- Revue press-fit par rapport aux spécifications des connecteurs et des trous finis
- Planification des gabarits et des accès avant le lancement
- Options AOI, échantillonnage par rayons X, ICT et FCT selon le risque du programme
Capacités Techniques d'Assemblage à Travers-Trous
Capacités traversantes pour connecteurs, puissance et PCBA mixtes
| Paramètre | Capacité Standard | Capacité Avancée | Norme |
|---|---|---|---|
Types de composants | Axial, Radial, DIP/SIP, Connecteurs | Transformateurs haute puissance, dissipateurs thermiques sur mesure, press-fit | Fiche technique du composant |
Processus de soudure | Soudure à la vague automatisée | Soudure sélective / robotisée / manuelle | IPC J-STD-001 |
Alliages de soudure | Sans plomb SAC305 | Sn63/Pb37, HMP (haute température) | IPC J-STD-006 |
Dimensions maximales de la carte | 450 × 500 mm | 1200 × 800 mm (chemin de fond de panier) | Capacité machine |
Épaisseur de la carte | 0.8–3.2 mm | Jusqu'à 12 mm | IPC-A-600 |
Pas traversant minimal | 2.54 mm | 1.27 mm | Directives de conception |
Méthodes d'inspection | Visuelle + AOI | Rayons X (AXI), AOI 3D | IPC-A-610 |
Essais | FCT (fonctionnel) | ICT, burn-in, boundary-scan | Spécification client |
Certifications | ISO 9001, RoHS/REACH | IATF 16949, AS9100, ISO 13485 | Normes qualité |
Délai de fabrication | 5–7 jours | 2–3 jours express | Planning de production |
Vous recherchez des capacités au-delà de ce produit ? Voir toutes les capacités de fabrication
Prêt à démarrer votre projet PCB ?
Que vous ayez besoin de prototypes simples ou de productions complexes, nos capacités de fabrication avancées garantissent une qualité supérieure et une fiabilité. Obtenez votre devis en seulement 30 minutes.
À vérifier : quand choisir le traversant
Choisir le traversant lorsque connecteurs, courant élevé ou contraintes mécaniques ne peuvent pas être couverts par SMT seul.
- Adapté: connecteurs, borniers, puissance, press-fit, technologie mixte
- Moins adapté: si le projet relève encore du prototype pur, d’une décision matière seule ou d’un autre process plus proche
- Données devis: BOM, Gerber/ODB++, pick-and-place ou perçages, plans, exigences de test, quantité cible, emballage et standard qualité
- Pages liées: smt-assembly, turnkey-assembly, box-build-assembly
Choisir le bon parcours produit
- assemblage traversant: à utiliser lorsque ce process est le principal moteur du projet.
- smt-assembly: à utiliser lorsque ce périmètre voisin correspond mieux au build.
- turnkey-assembly: à utiliser lorsque le sourcing, le volume ou la responsabilité process pointe vers cette page.
- box-build-assembly: à utiliser lorsque l’assemblage aval ou le périmètre système s’élargit.
Optimisation du DFM/DFA et du remplissage des trous pour THT
Un espacement trou-composant de 1.5–2.0× favorise la capillarité sans excès d'espace ; maintenez un anneau annulaire ≥0.25 mm. Orientez les composants à longues pattes perpendiculairement à la vague pour réduire l'ombrage/les ponts. Conservez des zones interdites de soudure sélective de 3–5 mm des CMS voisins pour protéger les joints de refusion.
Spécifiez les dimensions finales des trous en tenant compte d'une réduction de placage de 50–75 μm. Ajoutez des pastilles de test ≥0.75 mm pour les tests ICT. Consultez notre liste de contrôle DFM et les notes relatives à l'assemblage CMS pour les rails de panneau et les repères.
Besoin d'une révision experte du design ?
Notre équipe d'ingénieurs fournit une analyse DFM gratuite et des recommandations d'optimisation
Processus complet d'assemblage THT
Le formage des pattes utilise un rayon de courbure contrôlé (≈2× le diamètre du fil) pour éviter les contraintes près du corps. L'insertion manuelle ou automatique atteint une précision positionnelle de ≈±0.5 mm ; le pliage à 15–45° fixe les composants avant la vague. La densité du flux est surveillée à 0.82–0.86 pour l'activation et la mouillabilité. La double vague (turbulente + laminaire) équilibre le remplissage complet et la formation de ponts.
Les enregistrements incluent les profils de vague, les certificats de flux, l'analyse du bain de soudure, les données de remplissage des trous et toute réparation. Pour l'intégration des boîtiers et les kits d'expédition, consultez l'assemblage de boîtiers. Pour les fonds de panier avec des cartes très épaisses, coordonnez via la capacité PCB de fond de panier.
Prévention des défauts et SPC
Les modes courants — remplissage insuffisant, ponts, glaçons, joints froids — sont contrôlés via le réglage du préchauffage, les vérifications de densité du flux, l'angle du convoyeur 5–7° et la maintenance du bain (élimination des scories toutes les 2–4 h). Les fissures des barillets sont atténuées par un refroidissement contrôlé et des espacements corrects. Le risque de contrefaçon est géré selon la stratégie de mitigation avec des vérifications XRF/électriques. Le SPC suit la densité du flux, la température de la vague et la vitesse du convoyeur avec des cartes de contrôle pour détecter les dérives précocement.
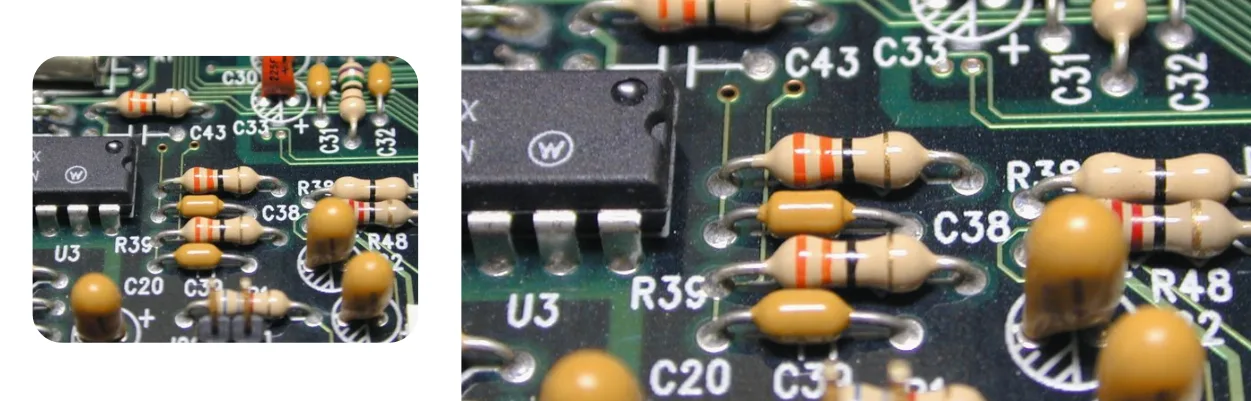
Mise en œuvre THT spécifique à l'application
Contrôles industriels (étages de puissance, relais), modules automobiles sous vibration, dispositifs médicaux avec longue durée de vie, électronique aérospatiale/militaire nécessitant une documentation et une traçabilité étendue. Pour les rails à courant élevé ou une longue durée de vie, envisagez un cuivre plus épais ou une transition vers des PCB à cuivre épais. Lorsque l'intégrité du signal est importante, coordonnez avec les PCB haute vitesse pour le réglage des connecteurs.
Exemples d'ingénierie pour planifier un assemblage traversant
Ces scénarios courants montrent comment HilPCB choisit un parcours traversant selon la population de composants, la mécanique de la carte, l'accès au soudage, le plan d'inspection et les essais. Utilisez-les pour préparer le RFQ ; le devis confirme le processus libéré et les livrables.
Cartes industrielles de puissance et de contrôle. Relais, transformateurs, borniers et connecteurs de puissance exigent une tenue mécanique, une exposition thermique maîtrisée et un accès fiable au soudage. La revue couvre l'ajustement trou-broche, l'orientation, l'outillage de soudage à la vague ou sélectif, le support de carte, la saillie des broches et l'accès aux tests.
Interfaces automobiles et équipements mobiles. Les connecteurs et pièces press-fit doivent supporter la force d'insertion, les vibrations et les manipulations répétées. Avant lancement, la revue vérifie la fiche technique, le trou fini, l'outillage de support, les limites de force, l'assise, l'état du fût et les zones d'exclusion SMT voisines.
Électronique médicale et industrielle longue durée. Les cartes mixtes peuvent associer logique CMS et éléments traversants de puissance, d'interface ou de maintenance. Le flux peut inclure soudage sélectif, soudage manuel ou robotisé, échantillonnage AOI/rayons X, coupe métallographique et ICT/FCT lorsque le plan de test et les accès le permettent.
Assurance Ingénierie & Certifications
Expérience : programmes THT à haute mixité avec acceptation Classe 3 et profils de soudure traçables.
Expertise : soudure à la vague/à l'azote, tolérance des trous à sertir (±0,05 mm) et audits de soudabilité.
Autorité : qualité d'exécution selon IPC-A-610 ; tests selon IPC-9252 avec ICT/FCT/balayage de limite.
Fiabilité : le MES relie les ID de lot, les dossiers de suivi et les données de test ; les dossiers qualité incluent des preuves de rayons X/remplissage de barillet. Consultez les articles sur la soudure à la vague et les tests fonctionnels pour la méthodologie.
Assemblage PCB traversant et choix de la technologie mixte
Through-hole PCB assembly est la bonne route lorsque les connecteurs, relais, transformateurs, borniers, pièces press-fit ou la tenue mécanique imposent la route de soudage. Une carte mixte combine généralement refusion SMT puis soudure sélective, vague, robotisée ou manuelle pour les composants THT.
La RFQ doit préciser les trous finis, les plans de composants, la masse thermique, le support de carte, l’accès au soudage, l’inspection et la couverture ICT/FCT ou fonctionnelle. Pour le SMT seul, utilisez l’assemblage SMT; pour la BOM, l’assemblage turnkey.
Questions fréquentes
Comment choisir entre le soudage à la vague et le soudage sélectif ?
Quel remplissage des fûts est requis pour la classe 2 et la classe 3 ?
Comment garantissez-vous la fiabilité des connexions press-fit ?
Pouvez-vous combiner la technologie CMS et la technologie traversante sur la même fabrication ?
Quelles options de test sont disponibles ?
Quelles données fournir pour un devis traversant ?
Découvrez l'Excellence de Fabrication
Des processus de fabrication avancés garantissent que chaque PCB répond aux normes de qualité les plus élevées. Obtenez instantanément votre devis personnalisé.