
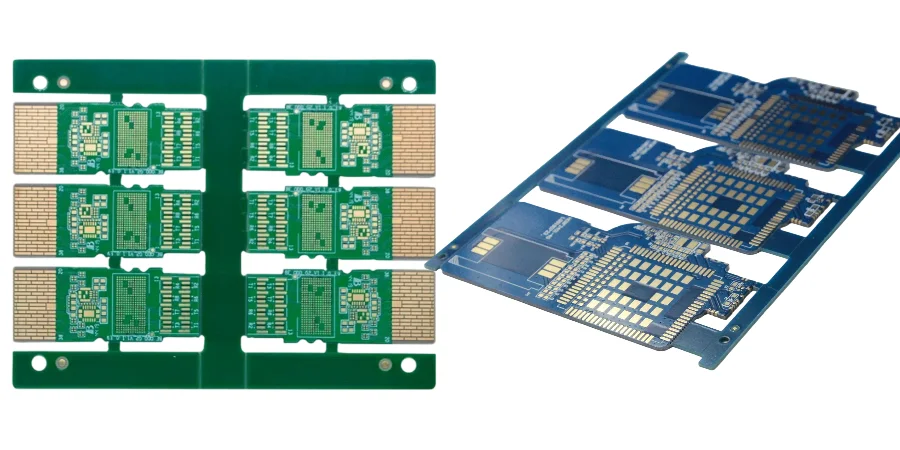
Avec la croissance explosive de la demande en intelligence artificielle et en cloud computing, les centres de données évoluent à une vitesse sans précédent vers 800G, 1.6T et des bandes passantes encore plus élevées. Dans cette vague technologique, les modules optiques enfichables (Pluggable Optics) sont au cœur de l'interconnexion réseau, et leurs circuits imprimés (PCB) internes sont devenus le goulot d'étranglement critique déterminant les performances, la fiabilité et la consommation d'énergie. Pour atteindre des performances optoélectroniques extrêmes dans des boîtiers compacts comme QSFP-DD et OSFP, il est impératif de s'appuyer sur un système de fabrication et de contrôle qualité robuste. C'est précisément là que la Traceability/MES (Traçabilité/Système d'exécution de la fabrication) joue un rôle central, agissant comme un réseau neuronal numérique qui traverse chaque étape, de la validation de la conception à l'assemblage final, garantissant que chaque PCB de module optique puisse fonctionner de manière stable dans les environnements rigoureux des centres de données.
Cet article adoptera le point de vue d'un ingénieur optoélectronique pour analyser en profondeur comment, dans le cadre de la Traceability/MES, relever les multiples défis des PCB de modules optiques de centres de données en termes de signaux à haute vitesse, d'intégration optique, de gestion thermique et de fabrication de précision, et expliquera comment HILPCB fournit aux clients un support complet, de l'assemblage de prototypes à la production de masse, grâce à des technologies de processus avancées.
Traceability/MES : Le centre nerveux numérique de la fabrication de PCB pour modules optiques
Avant de discuter des défis optoélectroniques spécifiques, nous devons d'abord comprendre pourquoi la Traceability/MES est la pierre angulaire de la fabrication moderne de modules optiques. Un PCB de module optique 800G intègre des DSP à haute vitesse, des pilotes laser, des TIA/LA, des microcontrôleurs et des composants optiques de précision ; sa valeur est élevée et le processus est extrêmement complexe. Tout écart mineur peut entraîner une baisse des performances, voire la défaillance complète du module.
Le système Traceability/MES résout ce point sensible fondamental. Il attribue un numéro de série unique à chaque unité PCB (PCBA) et enregistre toutes les données clés tout au long de son « cycle de vie », du début à la fin :
- Gestion des matériaux : Enregistre le lot de substrat PCB utilisé, le fournisseur et le numéro de lot des puces critiques (DSP, Driver, TIA), les spécifications des composants passifs, etc. Ceci est crucial pour analyser les problèmes potentiels liés aux lots.
- Surveillance des paramètres de processus : Enregistre en temps réel les courbes de température de refusion pendant le processus de SMT assembly, les données d'impression de pâte à braser (SPI), les coordonnées de placement et la pression, etc.
- Intégration des données de contrôle qualité : Associe automatiquement les résultats des tests SPI/AOI/X-Ray inspection, liant les images et les données des défauts à une unité spécifique pour former un dossier qualité complet.
- Traçabilité des données de test : Intègre les données des stations de test optiques et électriques, y compris les diagrammes de l'œil, le taux d'erreur binaire (BER), la consommation d'énergie et les caractéristiques spectrales, garantissant que chaque module a passé une vérification rigoureuse des performances.
- Enregistrement des retouches et réparations : Enregistre en détail toute opération de retouche, y compris l'opérateur, l'heure et les matériaux utilisés, garantissant que le processus de réparation est contrôlé et traçable.
On peut dire qu'un système Traceability/MES puissant est la condition préalable à la réalisation d'une production à grande échelle et de haute qualité de modules optiques. Ce n'est pas seulement un outil de traçabilité a posteriori, mais aussi un moteur de données pour le contrôle des processus en temps réel et l'optimisation continue, garantissant que chaque étape, de la conception à la livraison, est sous un contrôle strict.
Intégrité du signal à haute vitesse (SI/PI) : Contraintes de conception PCB à l'ère PAM4
De l'évolution du 100G NRZ au 400G/800G PAM4, le débit de chaque canal double, mais la tolérance à la qualité du signal diminue considérablement. Les signaux PAM4 ont une hauteur d'œil verticale plus faible et une décision de niveau plus complexe, posant des défis sans précédent pour la perte, la réflexion et la diaphonie du canal PCB.
- Sélection des matériaux et contrôle des pertes : Pour transmettre des signaux à 56/112 Gbps/lane du connecteur de bord du module au DSP sans perte, il est nécessaire d'adopter des matériaux PCB haute vitesse à perte ultra-faible (Ultra Low-loss). Ces matériaux (comme Megtron 7, Tachyon 100G) ont une constante diélectrique (Dk) et un facteur de dissipation (Df) plus faibles, mais des coûts plus élevés et un traitement plus difficile. La Traceability/MES enregistre à cette étape le numéro de lot précis du matériau utilisé et l'associe aux données d'impédance du test TDR (réflectométrie dans le domaine temporel), garantissant la cohérence du contrôle de l'impédance.
- Conception et optimisation de l'interconnexion : Dans l'espace précieux du module, les vias (Via) sont les principaux points de discontinuité d'impédance. L'adoption du processus de backdrill (Backdrill) pour éliminer les résidus (stub) excédentaires des vias est la pratique standard pour réduire la réflexion. De plus, une conception optimisée de la structure des vias, un contrôle précis de la largeur et de l'espacement des pistes, ainsi qu'un traitement de surface du cuivre lisse (comme HVLP) sont essentiels pour garantir la qualité du signal.
- Intégrité de l'alimentation (PI) : Les DSP à haute vitesse, les pilotes EML et les TIA sont extrêmement sensibles au bruit d'alimentation. Une conception robuste du réseau de distribution d'alimentation (PDN) est cruciale. Cela exige que le PCB dispose de plans d'alimentation et de masse à faible impédance, de condensateurs de découplage suffisants et d'une isolation efficace de l'alimentation pour les composants numériques, analogiques et optoélectroniques afin d'éviter le couplage du bruit.
Tout au long du processus de fabrication, l'SPI/AOI/X-Ray inspection fournit une vérification physique critique. Par exemple, l'inspection X-Ray peut confirmer s'il y a des vides ou des courts-circuits dans les billes de soudure au bas du DSP en boîtier BGA, défauts qui affecteraient gravement les performances SI et PI. Toutes ces précieuses données d'inspection sont saisies dans la Traceability/MES, constituant le portrait numérique complet de chaque produit.
Rappel : Le cœur de la conception PCB sous signal PAM4
- Les matériaux sont la base : Il faut choisir des matériaux à perte ultra-faible avec un Df inférieur à 0,004 pour contrôler les pertes diélectriques dépendantes de la fréquence.
- L'interconnexion est la clé : Le Backdrill, une conception optimisée des vias et un contrôle strict de l'impédance (±7%) sont des moyens nécessaires pour réduire la réflexion et l'interférence inter-symboles.
- L'alimentation est vitale : Il faut fournir des domaines d'alimentation indépendants à très faible bruit pour le DSP, les pilotes et les TIA/LA ; l'impédance PDN doit être suffisamment basse dans la bande de fréquence cible.
- Cohérence de fabrication : S'appuyer sur le système Traceability/MES pour surveiller chaque paramètre de processus, de la stratification à la gravure, garantissant que les performances de conception sont reproduites en production de masse.
Disposition du pilote laser et TIA/LA : Les défis fondamentaux de la conversion optoélectronique
Le cœur du module optique est la partie de conversion optoélectronique. Côté émetteur (Tx), le pilote laser convertit les signaux électriques à haute vitesse en courant modulé, pilotant le laser EML ou VCSEL pour émettre de la lumière. Côté récepteur (Rx), la photodiode (PD) convertit le signal optique en un courant faible, qui est ensuite restauré en un signal électrique standard par l'amplificateur à transimpédance/amplificateur limiteur (TIA/LA).
- Disposition du pilote : Les pilotes EML nécessitent généralement des courants de crête élevés et à variation rapide, ce qui en fait une source majeure d'EMI (interférence électromagnétique). Lors de la disposition du PCB, ils doivent être placés aussi près que possible du laser pour raccourcir la longueur des lignes de connexion et réduire l'inductance parasite. En même temps, leurs broches d'alimentation doivent être équipées d'un grand nombre de condensateurs de découplage de haute qualité et isolées physiquement des circuits TIA sensibles.
- Disposition TIA/LA : Le TIA est un dispositif traitant des signaux analogiques faibles et est extrêmement sensible au bruit d'alimentation et à la diaphonie externe. La piste de son entrée (connectée au PD) est la partie la plus critique de tout le système ; tout couplage de bruit mineur peut entraîner une détérioration drastique du taux d'erreur binaire. Par conséquent, l'alimentation du TIA doit être filtrée à plusieurs étages et soigneusement blindée par des plans de masse.
- Co-simulation : Chez HILPCB, nous mettons l'accent sur la conception collaborative optoélectronique. Grâce à la simulation conjointe des champs électromagnétiques et des circuits, nous pouvons prédire et optimiser les performances de la liaison complète du pilote au TIA dès la phase de disposition. Le système Traceability/MES garantit que lors du processus ultérieur de SMT assembly, la marque, le modèle et le lot de ces composants clés sont exactement cohérents avec ceux utilisés dans le modèle de simulation, évitant les dérives de performance dues au remplacement des composants.
Intégration et alignement du moteur optique : Défis de fabrication de précision micrométrique
L'assemblage précis du sous-système optique (OSA) ou du moteur CPO (Co-Packaged Optics) avec le PCB est l'une des étapes les plus difficiles de la fabrication de modules optiques. Il ne s'agit pas seulement de connexion électrique, mais aussi de l'alignement précis du chemin optique.
- Gestion du déséquilibre CTE : Les moteurs optiques sont généralement basés sur des matériaux à faible coefficient de dilatation thermique (CTE) comme le silicium (Si) ou le phosphure d'indium (InP), tandis que le CTE du substrat PCB (comme les variantes de FR-4) est beaucoup plus élevé. Les cycles thermiques générés pendant le fonctionnement du module provoquent des contraintes entre les deux, ce qui peut entraîner une défaillance de l'alignement de la fibre ou une rupture par fatigue des joints de soudure. Le choix de matériaux pour substrats IC avec un CTE plus compatible ou la libération des contraintes via des connexions flexibles (Flex PCB) sont des solutions courantes.
- Contrôle des tolérances mécaniques : L'efficacité de couplage entre la fibre optique et le laser/détecteur exige une très haute précision d'alignement, généralement au niveau micrométrique voire sub-micrométrique. Le gauchissement du PCB, la précision de placement des composants et les tolérances mécaniques du boîtier (Cage) s'accumulent, affectant l'effet d'alignement final.
- Protection et renforcement : Pour protéger les interfaces fibre fragiles et les structures d'alignement précises contre les vibrations et les chocs, le processus de Potting/encapsulation (enrobage) est largement utilisé. En injectant de la résine époxy ou du silicone avec des formulations spécifiques, il est possible de fixer efficacement les composants, d'absorber les contraintes et de fournir une protection environnementale. La Traceability/MES enregistre le numéro de lot du matériau d'enrobage, le temps de durcissement et les courbes de température, garantissant que ses propriétés physiques répondent aux exigences de conception.
Avantages de l'assemblage HILPCB : Fusion de précision et de fiabilité
- Plateforme d'alignement automatisée : Adopte une plateforme d'alignement à six axes de haute précision pour réaliser un alignement optique actif, garantissant une efficacité de couplage optimale et téléchargeant les données d'alignement en temps réel vers Traceability/MES.
- Ligne de production SMT avancée : Équipée de machines de placement et de fours de refusion de premier ordre, capable de traiter des composants 01005 et des BGA au pas de 0,35 mm, garantissant la fiabilité des connexions électriques.
- Processus d'encapsulation contrôlé : Fournit des services professionnels de Potting/encapsulation et de Conformal coating, améliorant la fiabilité à long terme des produits dans des environnements difficiles.
- Capacités d'inspection complètes : Combine SPI/AOI/X-Ray inspection et des tests fonctionnels pour atteindre une couverture qualité de 100 %, garantissant que chaque produit livré répond aux normes les plus élevées.
Conception collaborative de la gestion thermique : Du contrôle TEC à la dissipation thermique au niveau du système
Avec l'augmentation de la vitesse et l'intégration des fonctionnalités, la consommation d'énergie des modules optiques 800G a grimpé à 20-25 W, tandis que les modules de nouvelle génération 1.6T devraient dépasser 30 W. Dissiper une telle quantité de chaleur dans un espace aussi restreint que le QSFP-DD constitue un défi majeur pour la conception de la gestion thermique.
- Dissipation thermique au niveau du PCB : Le PCB lui-même est un chemin de dissipation thermique important. En disposant un grand nombre de vias thermiques (Thermal Vias) sous les principales sources de chaleur telles que les DSP et les pilotes, la chaleur peut être rapidement conduite vers le boîtier du module. L'utilisation de cuivre épais (Heavy Copper) pour les plans d'alimentation et de masse peut également améliorer efficacement la capacité de conduction thermique latérale.
- Circuit de contrôle TEC : Afin de stabiliser la température de fonctionnement des lasers sensibles à la longueur d'onde tels que les EML, un refroidisseur thermoélectrique (TEC) est généralement intégré à l'intérieur du module. Il est nécessaire de concevoir un circuit de contrôle TEC de haute précision sur le PCB pour réguler précisément le courant du TEC via le retour du capteur de température, réalisant ainsi un contrôle de température en boucle fermée.
- Solution de dissipation thermique au niveau du système : La chaleur finale doit être transférée au flux d'air du commutateur via le boîtier du module (Cage) et le dissipateur thermique (Heatsink). Cela nécessite une conception collaborative entre le PCB, le boîtier, le matériau d'interface thermique (TIM) et le dissipateur thermique afin de minimiser la résistance thermique sur l'ensemble du chemin de dissipation. Traceability/MES peut enregistrer des paramètres clés tels que le modèle, l'épaisseur et le couple d'assemblage du TIM au cours de ce processus, qui influencent directement les performances finales de dissipation thermique. Dans certaines applications à haute fiabilité, le PCBA subit également un traitement de Conformal coating pour empêcher la poussière et l'humidité d'affecter l'efficacité de la dissipation et les performances électriques.
Processus d'assemblage et d'inspection : Garantir la fiabilité et la cohérence de la production de masse
Une conception parfaite est inutile si elle ne peut pas être fabriquée de manière fiable. Le processus d'assemblage des PCB pour modules optiques est plein de défis, et c'est là que le système Traceability/MES démontre son immense valeur.
- SMT Assembly : C'est le cœur de la fabrication PCBA. L'épaisseur et l'uniformité de l'impression de la pâte à braser sont mesurées en 3D par des équipements SPI ; le placement précis de dizaines de milliers de composants est réalisé par des machines de placement à grande vitesse ; tandis que le profil de température de refusion est soigneusement conçu et rigoureusement surveillé pour garantir la qualité de tous les joints de soudure (en particulier les grands BGA). Les données de l'ensemble du processus SMT assembly sont collectées par le système MES pour une surveillance en temps réel et une optimisation du processus.
- SPI/AOI/X-Ray Inspection : C'est la ligne de défense clé pour garantir la qualité. SPI prévient les défauts de soudure causés par des problèmes de pâte à braser ; AOI vérifie les erreurs, omissions, inversions, désalignements des composants et l'apparence des joints de soudure ; tandis que l'inspection X-Ray peut pénétrer les composants pour vérifier les vides, les ponts et l'alignement des joints de soudure inférieurs tels que les BGA et QFN. Ces données multidimensionnelles de SPI/AOI/X-Ray inspection fournissent une base objective pour l'évaluation de la qualité.
- Selective Wave Soldering : Pour les composants traversants tels que les connecteurs de bord de module, l'adoption du Selective wave soldering est le meilleur choix pour garantir la cohérence et la fiabilité de la soudure. Par rapport au soudage manuel, il offre une répartition de la chaleur plus uniforme et des joints de soudure plus pleins, évitant les incertitudes causées par les facteurs humains.
- Protection finale : Selon les besoins de l'environnement d'application, le PCBA peut subir des traitements de protection supplémentaires. Potting/encapsulation est utilisé pour fournir un support structurel et une résistance aux vibrations, tandis que le Conformal coating consiste à appliquer un mince film protecteur polymère sur la surface du circuit imprimé pour résister à l'humidité, au brouillard salin et à la corrosion chimique.
Toutes ces étapes de processus complexes, du SMT assembly au Selective wave soldering, jusqu'à la protection finale, sont planifiées et enregistrées par le système Traceability/MES, formant un système de fabrication en boucle fermée piloté par les données.
Aperçu des capacités de fabrication HILPCB
Élément de processus Spécifications de capacité Valeur pour les modules optiques Largeur/espacement minimum des pistes 2.5/2.5 mil Prend en charge les pistes DSP et RF haute densité Contrôle de la profondeur de Back-Drilling ±0.05mm Élimination précise des Stub de vias, améliorant l'intégrité du signal Diamètre de perçage laser Minimum 75μm Réalise des conceptions HDI, répondant aux exigences de câblage haute densité Précision du contrôle d'impédance ±7% Garantit la qualité de transmission des signaux différentiels à haute vitesse Interfaces standardisées et gestion du firmware : Le rôle du CMIS
Les modules optiques enfichables modernes ne sont pas seulement du matériel, ils contiennent également un « cerveau » complexe : le microcontrôleur (MCU), responsable de l'initialisation, de la surveillance, du diagnostic et de la communication du module avec le système hôte. CMIS (Common Management Interface Specification) est devenu la norme pour les modules de 800G et plus.
La conception du PCB doit prendre en charge les bus de gestion tels que I2C/MDIO, garantissant que l'hôte peut accéder en douceur aux registres internes du module, lire des informations clés telles que la température, la consommation d'énergie, la puissance optique et effectuer les configurations nécessaires.
Traceability/MES joue également un rôle indispensable dans la gestion du firmware.
- Contrôle de version : Le système MES garantit que la version correcte du firmware est programmée pour chaque module pendant le processus de production.
- Gestion de la configuration : Selon les commandes des clients, les modules peuvent avoir besoin de charger différents fichiers de configuration (tels que des Vender ID spécifiques). Le système MES peut automatiser ce processus, évitant ainsi les erreurs.
- Enregistrement et traçabilité : Le numéro de série de chaque module est lié à sa version de firmware, son fichier de configuration, son heure de programmation et d'autres informations, ce qui est crucial pour le support client ultérieur et le dépannage.
Conclusion : Une fabrication pilotée par les données pour accueillir l'avenir de l'interconnexion optique
Le PCB de module optique pour centre de données est un chef-d'œuvre de l'ingénierie électronique moderne, fusionnant des technologies de pointe en RF, analogique, numérique, optique et thermodynamique dans un espace minuscule. Pour maîtriser avec succès sa complexité et réaliser le saut de la conception à la production de masse, un système de fabrication piloté par les données avec Traceability/MES au cœur est essentiel.
De la sélection de matériaux appropriés à faible perte à l'optimisation des canaux de signal PAM4 ; de la disposition précise des pilotes laser à l'alignement optique au niveau micrométrique ; des solutions de gestion thermique efficaces aux processus d'assemblage et d'inspection fiables — Traceability/MES agit comme un fil d'or reliant tous ces maillons, garantissant le contrôle du processus, la traçabilité de la qualité et la cohérence des performances. HILPCB comprend profondément cette philosophie ; nous ne fournissons pas seulement des services avancés de fabrication de PCB et de services d'assemblage SMT, mais nous nous engageons également à fournir aux clients une assurance qualité complète, du prototype à la production de masse, grâce à un puissant système Traceability/MES. Qu'il s'agisse du processus complexe de Potting/encapsulation ou des normes strictes de SPI/AOI/X-Ray inspection, nous nous appuyons sur des données pour garantir que chaque PCB de module optique livré entre vos mains est un produit excellent avec des performances supérieures et une fiabilité stable.
Questions fréquentes
Pourquoi la Traceability ou le MES sont-ils critiques pour les PCB de modules optiques ?
Ces produits combinent composants coûteux, liens high-speed denses et assembly de précision, donc chaque étape doit être enregistrée et contrôlée.
Quelles données faut-il suivre dans ce flux ?
Les lots matière, paramètres SMT, résultats SPI, AOI ou rayons X, résultats de test et historiques de retouche doivent être liés au numéro de série.
Comment cela aide-t-il sur les problèmes PAM4 et optiques ?
Cela permet de relier plus vite les problèmes de BER, d’eye diagram, de thermique ou d’alignement à une cause matière ou process précise.
Pourquoi est-ce utile au-delà du prototype ?
La même histoire numérique sert pour la qualité série, les audits clients et l’analyse plus rapide des retours terrain.