
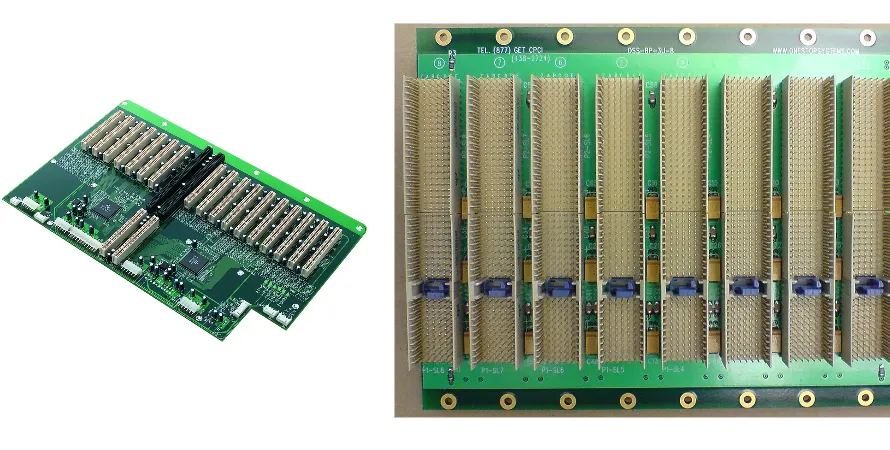
Con la crescita esplosiva di generative AI, LLM e HPC, gli AI server sono diventati il motore centrale dei data center. Il cuore del sistema—motherboard e backplane PCB—deve gestire throughput e power density senza precedenti. Dal punto di vista compliance/reliability, una rigorosa AI server motherboard PCB validation non è più un’attività finale: è il fondamento del successo. Una piccola distorsione SI, un hotspot o una rete di alimentazione instabile possono trasformarsi in perdite enormi.
Questo articolo analizza la validazione di AI server backplane PCB: high-speed SI, PI, thermal management e mechanical reliability. Vediamo anche come test di precisione e la collaborazione con un produttore esperto come Highleap PCB Factory (HILPCB) aiutino a garantire un funzionamento 7x24 stabile—non solo “passare i test”, ma costruire una base hardware solida per la prossima ondata AI.
Perché la validazione della backplane AI server è così complessa
La complessità deriva da tre driver: data rate estremi, consumi elevati e densità di integrazione.
Data rate in crescita: PCIe 5.0 (32 GT/s), PCIe 6.0 (64 GT/s) e CXL sono ormai standard. A queste velocità, loss, reflection, crosstalk e jitter aumentano rapidamente—materiali, stackup e routing diventano critici.
Power density: un acceleratore può arrivare a 700W+ e un chassis superare 10kW. Difetti nel PDN causano IR Drop, EMI e hotspot, riducendo performance e stabilità.
Design density: design molto compatti per backplane PCB con 20+ layer, HDI, BGA e molti connector. La densità aumenta crosstalk/thermal risk e richiede precisione di manufacturing/assembly.
Per questo AI server motherboard PCB validation deve iniziare presto e coprire simulation, fabrication, assembly e system test—con specifiche elettriche/termiche/meccaniche allineate.
High-speed SI validation: sfide principali
Per PCIe 5.0/6.0 la SI validation è spesso la parte più difficile: preservare ampiezza e timing dal TX al RX lungo il channel.
1. Channel loss budget
L’insertion loss dipende da dielectric/conductor loss. Budget tipico PCIe 5.0: ~36 dB. Validazione:
- Materiali: low-loss AI server motherboard PCB (Megtron 6/7, Tachyon 100G) con Dk/Df più bassi.
- Routing: AI server motherboard PCB routing (length, width, via count/type) influenza il loss; misure TDR/VNA per S-parameters.
- Connector/via optimization: discontinuità da ottimizzare con HFSS; Back-drilling per ridurre via stub e reflection.
2. Impedance control
Differential impedance (85Ω/100Ω) entro ±7%. Verifica:
- Stackup: geometria tracce e distanza dal reference plane.
- Process control: etching/lamination stabili.
- TDR: misure su test coupon e tracce reali. Un buon AI server motherboard PCB layout pianifica la continuità d’impedenza.
3. Crosstalk suppression
- Simulation: NEXT/FEXT in fase layout.
- Rules: 3W/5W, layer assignment, preferire stripline.
- VNA: multi-port S-parameters per valutare il crosstalk reale.
PCIe Gen5 vs. Gen6: parametri chiave per SI validation
| Parametro | PCIe 5.0 (32 GT/s, NRZ) | PCIe 6.0 (64 GT/s, PAM4) | Focus validazione |
|---|---|---|---|
| Channel insertion loss budget | ~36 dB @ 16 GHz | ~32 dB @ 16 GHz (Nyquist) | Requisiti più severi su material loss e connector performance. |
| Signaling | NRZ (non-return-to-zero) | PAM4 (4-level pulse amplitude modulation) | PAM4 è più sensibile a noise/nonlinearità; serve SNR più alto. |
| BER target | 10-12 | 10-6 (pre-FEC) | Dipende da FEC ma richiede maggiore linearità del channel e controllo jitter. |
| Jitter & noise | Time-domain jitter (Tj, Rj, Dj) | Più focus su SNR e vertical eye opening. | Serve strumentazione più avanzata per analizzare l’occhio PAM4. |
PI validation sotto carichi AI
PI è la “power grid” della SI: i carichi dinamici GPU creano step di corrente enormi. Obiettivo: tensione stabile entro tolleranze strette.
1. PDN impedance
- Simulation-driven: modello PDN da VRM a die.
- Decoupling: capacitori di diversi valori/package; ESL/ESR critici.
- Plane capacitance: power/ground planes accoppiati per HF low-impedance.
2. IR Drop & current density
- Copper thickness/width: anche Heavy copper PCB; IR Drop tipico 3–5%.
- Analisi current density: individuare bottleneck/hotspot.
- Via current capacity: numero/dimensione via adeguati.
Thermal management validation
1. Hotspot identification
- CFD: mappa temperature per VRM/processor/transceiver.
- Misure: termocoppie + IR camera sotto workload.
2. PCB thermal design
- Thermal Vias: conduzione verso piani/Heatsink.
- High-Tg materials: evitare delamination/derating.
- Advanced: Copper Coin/heat pipe per casi estremi.
Un AI server motherboard PCB layout efficace ottimizza insieme elettrico e termico.
AI server PCB thermal KPI dashboard
Core device junction temperature (Tj)
< 105°C
Target: safe operating area
VRM zone temperature
< 95°C
Target: efficiency & lifetime
Peak PCB surface temperature
< 85°C
Target: prevent aging & warpage
Connector temperature
< 70°C
Target: connector reliability & SI
Verifica meccanica/strutturale
- Warpage: bilanciamento rame/stackup/processo assembly.
- Insertion life: test ciclici e verifica degradazione.
- HALT/HASS: stress per trovare difetti e screening in produzione.
- Via reliability: thermal cycling/shock e microsection.
DFM/DFA: prevenzione a monte
- DFM checks: line/space, drill, pad, solder mask.
- Stackup/materiali: raccomandazioni per low-loss AI server motherboard PCB.
- Assembly: SMT, rework, probe access.
DFM/DFA riduce rischi e abilita AI server motherboard PCB quick turn.
🚀 AI server motherboard: percorso ideale da simulation a full validation
Simulazioni multi-dimensionali e co-manufacturing con HILPCB per SI ultra-high-speed e thermal reliability.
Definire topologia (PCIe 6.0); simulazione end-to-end per insertion loss e IR Drop.
HDI 20–30+ layer; controllo length-match diff pair e Backdrill.
Review warpage control, lamination alignment e drill aspect ratio con standard HILPCB.
Prototipi con materiali low-loss (Megtron 6/7) e FAI rapida via test automatizzati.
Eye test full-load, IR scan e test airflow per stabilità 7x24.
Automated test & fixture design (ICT/FCT)
- ICT: bed-of-nails su test points; Fixture design (ICT/FCT) è fondamentale.
- FCT: simula workload e verifica I/O; fixture complessa.
- Boundary Scan (JTAG): per BGA non accessibili.
HILPCB per validazione avanzata
- Manufacturing multi-layer + HDI/backdrill, tolleranze impedenza.
- Materiali low-loss AI server motherboard PCB (Rogers/Taconic/Megtron).
- Test: Keysight VNA/TDR, AOI, X-Ray, reliability lab.
- Turnkey assembly end-to-end.
Domande frequenti
Perché la validazione di una scheda madre server AI deve coprire insieme aspetti elettrici, termici, meccanici e di manufacturing?
Perché l'affidabilità di un server AI dipende dall'interazione di tutti e quattro questi domini, non da un singolo test di laboratorio. Una scheda può superare un controllo SI e fallire più tardi per warpage, hotspot termici, vibrazioni, difetti di assemblaggio o deriva di processo, quindi la validazione deve essere impostata fin dall'inizio a livello di sistema.
Quali test sono più importanti quando si valida una scheda madre o un backplane per server AI?
L'articolo descrive una strategia a strati che combina strumenti SI come VNA e TDR, ispezioni di manufacturing come AOI e X-Ray, validazione elettrica automatizzata tramite ICT/FCT e Boundary Scan, oltre a prove di affidabilità come shock termico o vibrazione. Insieme, questi metodi verificano sia la correttezza della scheda sia la sua stabilità nel tempo.
Perché fixture automatiche e un partner produttivo forte sono così importanti nella validazione PCB per server AI?
Perché le schede AI ad alta densità non possono essere validate in modo ripetibile con metodi manuali. Fixture ICT/FCT ben progettate, un flusso di test automatico stabile e un fornitore che colleghi DFM, fabbricazione, assemblaggio e laboratori di affidabilità trasformano la validazione da successo occasionale a processo di produzione controllabile.
Conclusione
AI server motherboard PCB validation richiede visione di sistema: elettrico, termico, meccanico e manufacturing. Con un approccio strutturato e un partner come HILPCB, è possibile gestire i rischi high-speed/high-power/high-density e costruire hardware AI server stabile e affidabile.