
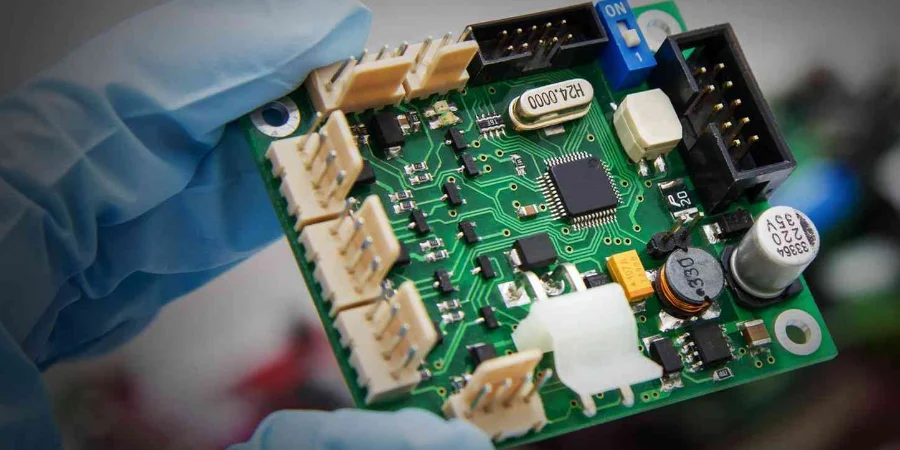
Come power-drive engineer, conosco bene quanto siano complessi e “severi” i sistemi di controllo per industrial robotics. Il cuore non è solo l’algoritmo, ma la PCB che lo ospita e muove gli attuatori nel mondo reale. Dal prototipo alla produzione di massa, ogni passaggio è critico. First Article Inspection (FAI) non è più un semplice checkpoint di fabbrica: è la base di engineering per garantire stabilità in ambienti high-speed, high-voltage e high-reliability. È una verifica completa per scoprire difetti potenziali di design, materiali o processo che potrebbero causare field failure.
Da un punto di vista power-drive, questo articolo analizza il flusso di First Article Inspection (FAI) per industrial robotics control PCB, con focus su drive IGBT/GaN, safety protection, signal sampling ed EMC. Vediamo come l’FAI valida la robustezza sui primi campioni, assicurando il passaggio da Encoder interface board low volume a PROFINET control PCB mass production, e consegnando sistemi robotici sicuri, affidabili e ad alte prestazioni.
Gate drive IGBT/GaN: validare Miller suppression e common-mode noise in FAI
Nei servo drive, lo switching di IGBT e GaN determina efficienza, risposta ed EMC. Il gate drive è il “sistema nervoso” del power stage, e deve essere validato a fondo in First Article Inspection (FAI).
Quantificare e mitigare l’effetto Miller
La Miller capacitance (Cgc) allunga lo switching, aumenta le perdite e può causare parasitic turn-on. In FAI, la validazione del Miller è fondamentale.
Checklist FAI:
- Misura Vge(th) e analisi del Miller plateau: usare una differential probe ad alta banda per misurare Vge. Sui campioni FAI, verificare che il Miller plateau resti ben sotto Vge(th) durante i transienti. Le tensioni indotte da dV/dt elevato possono portare a shoot-through catastrofico.
- Verifica dell’ottimizzazione del gate resistor (Rg): Rg è un compromesso tra velocità e ringing. In FAI, misurare le forme d’onda a diversi carichi (stall, light load). Verificare che Rg sopprima il ringing mantenendo i target di switching, confrontando simulation vs misura e margini.
- Negative turn-off e active Miller clamp: per switching ad alta velocità, soprattutto in half-bridge, verificare che negative turn-off o active Miller clamp funzionino. In worst-case dV/dt, la tensione di gate in turn-off deve essere clampata a 0 V o negativa per prevenire parasitic turn-on.
Drive supply e percorsi di common-mode: review in FAI
Stabilità della drive supply e isolamento sono prerequisiti per un gate drive affidabile.
Review FAI:
- Decoupling e local energy storage: controllare i condensatori di decoupling vicino ai pin del driver IC (spesso ceramic + tantalum/electrolytic). In test di switching a pieno carico, verificare che il droop resti nella spec del driver IC.
- Analisi dei percorsi di common-mode current: dV/dt elevato genera CM current via capacità parassite tra dispositivo e heatsink. In FAI misurare i percorsi con current probe e valutare la common-mode capacitance (Cp) dell’alimentazione isolata. Controllare anche return path non intenzionali (es. segnali che attraversano l’isolation barrier). Critico per design ad alta affidabilità come automotive-grade Encoder interface board.
Una gate-drive FAI ben fatta è il primo passo per un Servo motor driver PCB testing robusto e crea le basi per i test del power stage.
DESAT e short-circuit protection: i safety checkpoint più critici in FAI
In industrial robotics, fault come motor stall e phase-to-phase short sono reali. La short-circuit protection deve essere rapida e affidabile. La desaturation protection (DESAT) è tra i meccanismi più usati e va validata rigorosamente in First Article Inspection (FAI)—parte core del Dual-channel safety control PCB checklist.
Test di DESAT response time e threshold voltage
DESAT monitora Vce durante la conduzione dell’IGBT: in saturazione Vce è bassa, in short sale rapidamente. Il circuito DESAT rileva e spegne il gate drive.
Flow di validazione FAI:
- Accuratezza del trigger threshold: il threshold (tipico 7–9 V) dipende da divider e reference interna. In FAI, emulare Vce con precision supply e misurare la soglia reale, confrontandola con il design. Deve stare ben sopra la saturazione normale ma restare sensibile.
- Misura del response time: KPI più importante. Testare in condizioni controllate (es. low-inductance power resistor). Con oscilloscope, monitorare short current, Vce e gate; misurare il delay dal fault all’inizio del turn-off. Tipico μs, per SiC/GaN può servire ns. Un tempo troppo lungo può distruggere il device prima della protezione.
- Verifica del blanking time: serve a evitare falsi trigger su turn-on spikes (stray inductance). In FAI, deve essere abbastanza lungo per ignorare gli spike ma abbastanza corto da non perdere un vero short.
Soft turn-off e fault-handling logic
Il hard turn-off produce di/dt elevati e overshoot pericolosi: per questo si usa soft turn-off.
Review FAI:
- Validazione soft turn-off: dopo un DESAT, verificare che il driver faccia soft turn-off (ad esempio tramite gate resistor maggiore). Misurare l’overshoot di Vce e verificare SOA.
- Fault reporting e reset logic: il fault (FLT) deve essere latchato e riportato al main controller; il reset deve impedire re-enable prima del fault clear. È essenziale per functional safety nel Dual-channel safety control PCB checklist.
Questa profondità di verifica DESAT in FAI consente di proteggere power module e sistema anche in fault estremi.
Type 4: promemoria FAI per safety protection
- DESAT response time: il turn-off deve completarsi prima del limite termico del device sotto short-circuit current. La misura FAI è l’unico standard reale.
- Over-temperature protection (OTP): verificare posizione NTC/PTC, thermal coupling e shutdown threshold, per proteggere in caso di failure del raffreddamento.
- Under-voltage lockout (UVLO): testare le soglie UVLO di drive supply e control supply per evitare di pilotare i power device con tensione instabile (stress in regione lineare e rischio danni).
- Fault isolation e reporting: ogni azione di protezione deve essere riconosciuta dal main controller e attivare la safe shutdown procedure: base della functional safety.
Snubber e clamp network: valutazione RC/TVS in FAI
Nel turn-off, la stray inductance crea overshoot e ringing. Snubber (RC/RCD) e clamp servono a ridurre l’overshoot, clampare la tensione e migliorare l’EMC. First Article Inspection (FAI) è il momento migliore per misurare l’effetto reale.
Verifica parametri snubber RCD/RC
RCD/RC è la soluzione passiva più comune. I parametri impattano sia la soppressione che le perdite.
Step FAI:
- Misura voltage overshoot: a massima DC-bus e full-load, misurare Vce/Vds con high-bandwidth probe. L’overshoot deve restare sotto Vbr con safety margin (tipico 15–20%).
- Valutazione ringing: osservare l’oscillazione dopo il turn-off. Uno snubber ben progettato deve smorzare rapidamente. In FAI valutare ampiezza e durata; ringing eccessivo è sorgente EMC e può disturbare i control signal.
- Loss e termica: lo snubber dissipa energia. In FAI, fare test prolungati e usare thermal imaging sul resistor, verificando temperature rise entro rating. Per Servo motor driver PCB testing, contano anche pulse capability e potenza.
Valutazione clamp TVS
Il TVS risponde in ns e clamp a un livello definito.
Checklist FAI:
- Consistenza della clamping voltage: misurare la clamping voltage e confrontarla con datasheet e limiti di design. Poiché varia con la corrente, testare alla corrente di picco attesa.
- Impatto della parasitic inductance: l’efficacia dipende dall’induttanza nel percorso. In FAI, review del layout: TVS vicinissimo al device, collegamenti corti e larghi. Per GaN è spesso decisivo. Layout eccellente è chiave per Heavy Copper PCB.
- Energy withstand: verificare che l’energia assorbita nel worst-case (es. max-load turn-off) resti nella SOA del TVS, usando simulation + misura.
RC o TVS, la validazione FAI richiede una review rigorosa del layout. Ridurre l’area dei loop (power loop e snubber loop) è fondamentale per abbassare la stray inductance. È un dettaglio su cui HILPCB insiste nel servizio Turnkey Assembly.
Current sense accuracy: calibrazione e validazione shunt/Hall in FAI
La current sensing accuracy è la base per servo control (es. FOC) e over-current protection. Shunt o Hall, accuracy, bandwidth e SNR vanno calibrati e validati in First Article Inspection (FAI).
Shunt sensing: validazione FAI
Lo shunt offre alta accuratezza e ampia banda, ma richiede gestione del common-mode e segnali differenziali piccoli.
Checklist FAI:
- Calibrazione gain e offset: iniettare corrente DC precisa e misurare la catena (shunt → diff amp → ADC). Verificare gain/offset. Per PROFINET control PCB mass production, definire una procedura standard e fissarla in FAI.
- Test CMRR: in un 3-phase inverter, il common-mode oscilla rapidamente. In FAI, valutare la CMRR reale a common-mode HF, ad esempio confrontando il rumore a bassa e alta bus voltage.
- Bandwidth e SNR: iniettare una corrente sinusoidale nota e misurare la banda a -3 dB. A corrente zero, misurare RMS noise e calcolare SNR. Critico per Servo motor driver PCB testing ad alta dinamica.
- Review del layout: la Kelvin connection è vitale. In FAI verificare routing e connessioni (multimetro o microscopio) per evitare contaminazione da lead resistance e power-loop current.
Hall sensing: validazione FAI
Il sensore Hall fornisce isolamento naturale, ma spesso ha drift e banda peggiori rispetto allo shunt.
Checklist FAI:
- Linearità e isteresi: aumentare/diminuire la corrente sull’intero range e tracciare la curva input-output. Controllare linearità e isteresi.
- Temperature drift: in camera climatica misurare zero e gain drift a -40°C/25°C/125°C. Essenziale per wide-temperature (es. requisiti automotive-grade Encoder interface board).
- Immunità a campi esterni: usare magnete o conduttore ad alta corrente vicino al sample e valutare la stabilità della misura; verificare eventuale magnetic shielding.
Obiettivo FAI: dati di corrente accurati e affidabili in tutte le condizioni, per decisioni solide di control e protection.
Type 1: current sensing—confronto FAI
| Item FAI | Approccio Shunt | Approccio Hall |
|---|---|---|
| Accuracy & linearity | Alta (tipico < 0.5%) e ottima linearità. In FAI focus su gain dell’amplificatore. | Media (tipico 1–2%); possibili non linearità e isteresi. In FAI test completi. |
| Bandwidth | Ampia (limitata dall’amplificatore; fino a MHz). | Limitata (tipico 100–300 kHz). In FAI si verifica il loop. |
| Temperature drift | Bassa (dipende da materiale e amplificatore). | Più alta (zero e gain driftano). In FAI servono test hot/cold. |
| Isolation | Nessuna; serve isolation amp o isolated ADC. In FAI si valida l’isolamento. | Isolamento naturale. |
| Layout sensitivity | Molto alta: Kelvin connection obbligatoria. In FAI review routing rigorosa. | Media: distanza da high-current paths e campi magnetici esterni. |
Isolamento e creepage/clearance: review FAI per high dV/dt
Nei power drive, l’isolamento protegge control side a bassa tensione e operatori, separando elettricamente high-voltage e low-voltage. Con GaN/SiC e high dV/dt, la barriera è più stressata. First Article Inspection (FAI) deve valutare la long-term reliability dell’isolamento.
Misure fisiche di creepage e clearance
Standard (es. IEC 61800-5-1) definiscono minimi di creepage e clearance.
Review FAI:
- Misura dimensioni reali: su campioni FAI, misurare distanze minime HV↔LV, phase↔phase e live↔chassis ground, includendo creepage su superficie e clearance in aria.
- Verifica slot e V-groove: se si usano slot per aumentare creepage, controllare width/depth e qualità bordo. Bave o copper residuo possono compromettere l’isolamento.
- Verifica coating e potting: uniformità, thickness e adesione; assenza di bolle, pinholes o crepe.
Hi-Pot e validazione CMTI
La compliance fisica è solo l’inizio; serve validazione elettrica.
Flow FAI:
- Hi-Pot test: applicare tensione AC/DC sopra la working voltage (es. 2500 Vrms @ 1 min) e misurare insulation resistance. Nessun breakdown o arcing.
- Partial discharge test: la partial discharge accelera l’invecchiamento dell’isolante. In FAI, l’attrezzatura PD può rilevare scariche in micro-voids e valutare affidabilità nel tempo.
- CMTI test: misurare la resistenza di isolatori (isolated drivers, digital isolators) a dV/dt elevato. In FAI, applicare common-mode pulses rapidi (es. 50–150 kV/μs) e monitorare output error. È fondamentale con GaN/SiC, utile anche in Encoder interface board low volume per scoprire problemi presto.
Un campione FAI che supera questi check garantisce non solo compliance, ma stabilità e sicurezza in ambienti severi. HILPCB con Prototype Assembly esegue slot e routing complessi con precisione.
Conclusione: FAI è il percorso obbligato verso eccellenza e affidabilità
Industrial robotics control PCB è un lavoro di systems engineering: high-power electronics, acquisizione analogica di precisione, comunicazioni digitali high-speed e functional safety. In un sistema così, anche una piccola disattenzione può amplificarsi in problemi di performance, reliability o safety.
First Article Inspection (FAI) è lo strumento definitivo per gestire questa complessità. Supera la semplice “conferma del primo pezzo” e diventa un giudizio completo su teoria di design, component selection, PCB fabrication e assembly quality. Dal Miller suppression nel gate drive al response DESAT in μs, dalla clamp performance dello snubber alla calibrazione in microvolt del current sensing, fino alla verifica dell’isolamento in kV: ogni step FAI costruisce la base del successo.
Per chi punta all’eccellenza, un processo rigoroso di First Article Inspection (FAI) è il ponte tra Encoder interface board low volume e PROFINET control PCB mass production: manufacturability, performance consistente e long-term reliability. Risolvere i rischi in FAI non solo riduce i costi di rework, ma è una promessa concreta di safety e performance.
Domande frequenti
Perché la FAI è critica per le schede di controllo e di potenza della robotica industriale?
I sistemi robotici industriali concentrano conversione di potenza, motion control, logica di sicurezza e cicli di lavoro gravosi nella stessa unità. La FAI conferma che il primo hardware costruito è davvero in grado di gestire questa complessità prima dell'industrializzazione estesa.
Perché gate drive, protezioni e catene di misura devono essere validati come un unico sistema?
Queste funzioni interagiscono direttamente durante le commutazioni, la risposta ai guasti e il controllo ad anello chiuso. Se vengono controllate separatamente, problemi di temporizzazione o di rumore possono restare nascosti fino al funzionamento sotto carico reale.
Perché i controlli di isolamento, creepage e clearance sono così importanti nella FAI?
I controllori per robot spesso combinano stadi di potenza ad alta tensione con elettronica di controllo a bassa tensione e interfacce di comunicazione. La FAI verifica distanze fisiche, soluzioni d'isolamento e risultati di prova necessari per proteggere operatori, macchine e affidabilità a lungo termine.
In che modo una FAI anticipata aiuta a prevenire guasti sul campo nei prodotti robotici?
Permette di individuare saldature deboli, misure instabili, lacune di protezione e derive di processo prima che i sistemi vengano installati sulle linee produttive. Correggere questi problemi in anticipo riduce ritardi di avviamento, interventi di manutenzione e costosi problemi di affidabilità.