
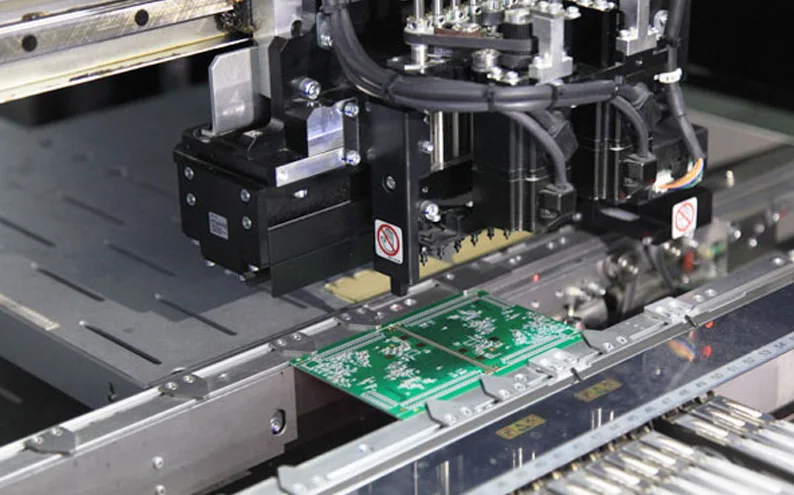
L'assemblaggio della tecnologia di montaggio superficiale (SMT) ha rivoluzionato la produzione elettronica, consentendo la produzione di dispositivi elettronici compatti e ad alte prestazioni. Raggiungere una produzione zero difetti richiede un approccio sistematico all'ottimizzazione del processo, controllo qualità e miglioramento continuo.
Panoramica Processo SMT
Fasi Chiave del Processo
- Stampa Pasta Saldante
- Posizionamento Componenti
- Saldatura Reflow
- Ispezione e Test
- Rilavorazione e Riparazione
Ottimizzazione Stampa Pasta Saldante
Considerazioni Design Stencil
- Rapporto apertura: 0,66 per rilascio pasta ottimale
- Spessore stencil: 100-150μm per componenti fine pitch
- Forma apertura: Rettangoli arrotondati per rilascio migliorato
- Stencil a gradini: Per altezze componenti miste
Parametri di Stampa
Velocità racla: 10-25 mm/sec
Pressione racla: 2-4 kg/cm
Velocità separazione: 0,1-3,0 mm/sec
Gap stampa: 0-0,1mm (stampa a contatto)
Controllo Volume Pasta
- Volume target: 50-80% area pad × spessore stencil
- Consistenza volume: ±10% su tutta la scheda
- Altezza pasta: 75-125% spessore stencil
Eccellenza Posizionamento Componenti
Requisiti Precisione Posizionamento
- Componenti fine pitch: ±25μm (3σ)
- Componenti standard: ±50μm (3σ)
- Componenti BGA: ±75μm (3σ)
Ottimizzazione Sistema Visione
- Telecamere ad alta risoluzione (dimensione pixel 5-10μm)
- Sistemi illuminazione avanzati
- Algoritmi riconoscimento pattern
- Verifica posizionamento in tempo reale
Gestione Alimentatori
- Verifica componenti: Controllo automatico codici parte
- Rilevamento giunzioni: Monitoraggio continuo nastro
- Tracciamento inventario: Consumo componenti in tempo reale
- Controllo umidità: Protocolli stoccaggio secco e cottura
Maestria Saldatura Reflow
Processo Sviluppo Profilo Temperatura
Zone Profilo Temperatura
- Zona Preriscaldamento: 150-180°C, 60-120 secondi
- Immersione Termica: 150-200°C, 60-120 secondi
- Zona Reflow: Temperatura di picco, 10-30 secondi
- Zona Raffreddamento: Velocità raffreddamento <6°C/secondo
Parametri Critici
- Temperatura picco: Tpeak = Tmelt + 20-40°C
- Tempo sopra liquidus: 45-90 secondi
- Velocità riscaldamento: 1-3°C/secondo
- Velocità raffreddamento: 2-6°C/secondo
Tecniche Profilazione Avanzate
- Profili specifici componenti: Ottimizzati per componenti critici
- Ottimizzazione specifica scheda: Considerazioni massa termica
- Monitoraggio tempo reale: Verifica profilo continua
- Controllo statistico processo: Tracciamento consistenza profilo
Sistemi Controllo Qualità
Ispezione Ottica Automatica (AOI)
AOI Pre-Reflow
- Volume e posizione pasta saldante
- Presenza e orientamento componenti
- Verifica polarità
- Rilevamento tombstone
AOI Post-Reflow
- Valutazione qualità giunti saldatura
- Rilevamento ponti e aperture
- Verifica allineamento componenti
- Rilevamento insufficienza/eccesso saldatura
Test In-Circuit (ICT)
- Continuità elettrica: Rilevamento aperture e cortocircuiti
- Verifica valori componenti: Misurazioni resistenza, capacità
- Test funzionali: Funzione circuito base
- Boundary scan: Test IC digitali
Ispezione Raggi X
- Ispezione giunti BGA: Qualità giunti nascosti
- Analisi vuoti: Percentuale vuoti saldatura
- Misurazione volume saldatura: Analisi giunti tridimensionale
- Ispezione interna componenti: Rilevamento difetti interni
Controllo Statistico Processo (SPC)
Parametri Controllo Chiave
- Volume stampa pasta saldante: Cpk > 1,33
- Precisione posizionamento: Monitoraggio deviazione posizione
- Temperatura reflow: Variazione temperatura picco
- Tasso difetti: Difetti per milione di opportunità (DPMO)
Raccolta e Analisi Dati
- Acquisizione dati tempo reale: Tutti i parametri processo
- Analisi trend: Monitoraggio prestazioni lungo termine
- Carte controllo: Verifica stabilità processo
- Studi capacità: Valutazione capacità processo
Strategie Prevenzione Difetti
Difetti Comuni e Prevenzione
- Formazione ponti: Ottimizzare design stencil e proprietà pasta
- Tombstone: Bilanciare design termico e forza posizionamento
- Saldatura fredda: Ottimizzare profilo reflow
- Vuoti: Migliorare design pasta e pad
Manutenzione Preventiva
- Calibrazione attrezzature: Verifica precisione regolare
- Procedure pulizia: Prevenzione contaminazione
- Sostituzione parti usura: Sostituzione preventiva
- Controllo ambientale: Gestione temperatura e umidità
Metodologie Miglioramento Continuo
Metodologia Six Sigma
- Definire: Chiarire problemi e obiettivi
- Misurare: Stabilire prestazioni baseline
- Analizzare: Identificare cause radice
- Migliorare: Implementare soluzioni
- Controllare: Mantenere miglioramenti
Principi Lean Manufacturing
- Mappatura flusso valore: Identificare sprechi
- Gestione 5S: Organizzazione posto lavoro
- Sistema Kanban: Produzione pull
- Kaizen: Miglioramento continuo piccoli passi
Integrazione Industria 4.0
Caratteristiche Produzione Intelligente
- Connettività IoT: Interconnessione dispositivi
- Analisi big data: Manutenzione predittiva
- Intelligenza artificiale: Classificazione automatica difetti
- Gemello digitale: Ottimizzazione processo virtuale
Trasformazione Digitale
- Sistemi MES: Manufacturing Execution Systems
- Tracciabilità: Storia prodotto completa
- Monitoraggio tempo reale: Feedback prestazioni istantaneo
- Integrazione cloud: Monitoraggio e controllo remoto
Considerazioni Ambientali e Sostenibilità
Pratiche Produzione Verde
- Saldatura senza piombo: Conformità RoHS
- Efficienza energetica: Consumo energia ridotto
- Riduzione rifiuti: Principi lean
- Riciclaggio: Recupero materiali
Conformità Normativa
- Direttiva RoHS: Sostanze pericolose
- Regolamento REACH: Registrazione chimici
- ISO 14001: Sistema gestione ambientale
- Direttiva WEEE: Rifiuti elettronici
Tendenze e Tecnologie Future
Tecnologie Emergenti
- Miniaturizzazione: Componenti più piccoli
- Elettronica flessibile: Circuiti pieghevoli
- Integrazione 3D: Impilamento verticale
- Integrazione eterogenea: Tecnologie diverse
Richieste Mercato
- Comunicazioni 5G: Requisiti alta frequenza
- Intelligenza artificiale: Potenza calcolo
- Internet delle cose: Connettività
- Mobilità elettrica: Elettronica potenza
Conclusione
L'eccellenza nell'assemblaggio SMT richiede:
- Approccio sistematico: Controllo processo completo
- Monitoraggio continuo: Feedback qualità tempo reale
- Decisioni basate dati: Miglioramento basato statistiche
- Investimento tecnologico: Attrezzature e sistemi avanzati
In Highleap PCB, siamo impegnati nell'eccellenza dell'assemblaggio SMT, fornendo ai nostri clienti prodotti elettronici zero difetti e alta qualità.
Scopri le nostre capacità assemblaggio SMT e scopri come possiamo aiutarti a raggiungere l'eccellenza produttiva.
Domande frequenti
Qual è la vera base dell'eccellenza nell'assemblaggio SMT?
Non è una singola macchina, ma la disciplina del processo completo: controllo in ingresso, stampa, piazzamento, rifusione, ispezione ed esecuzione in linea. Senza una finestra di processo stabile, i bassi difetti non si mantengono nel tempo.
Perché la gestione basata sui dati è sempre più importante nella produzione SMT?
Derive di resa, stato delle macchine e pattern di difetto devono essere osservati in continuo per arrivare più rapidamente alla causa radice. Collegare SPI, AOI, rifusione e tracciabilità accorcia molto il ciclo di correzione.
Quali settori hanno più bisogno di un controllo SMT di alto livello?
Automotive, medicale, industriale, comunicazioni ad alta affidabilità ed elettronica consumer ad alta densità ne dipendono in modo particolare. Più il prodotto è critico e complesso, più il controllo di processo conta.