
Nel campo delle energie rinnovabili, gli inverter fungono da fulcro centrale che collega le unità di generazione di energia alla rete. Le loro prestazioni, affidabilità e sicurezza determinano direttamente l'efficienza e il ritorno sull'investimento dell'intero sistema. Questi dispositivi devono operare stabilmente per periodi prolungati in difficili condizioni di alta tensione e alta corrente, ponendo richieste senza precedenti sui loro circuiti stampati (PCB) interni. Per affrontare queste sfide, è essenziale un sistema di controllo qualità completo e preciso, e l'ispezione SPI/AOI/Raggi X costituisce la pietra angolare di questo sistema. Non è semplicemente uno strumento di rilevamento dei difetti, ma una salvaguardia critica che copre l'intero ciclo di vita del prodotto – dalla validazione del design alla produzione di massa – garantendo che le connessioni di alimentazione, la gestione termica e le prestazioni elettriche soddisfino gli standard più elevati. In qualità di ingegneri per la conformità alla rete e alla sicurezza, comprendiamo che anche il più piccolo difetto di fabbricazione, come vuoti di saldatura, giunti freddi dei connettori o problemi di contatto delle barre collettrici, può degenerare in guasti catastrofici sotto carichi ad alta potenza, portando a tempi di inattività delle apparecchiature o persino a incidenti di sicurezza. Pertanto, questo articolo approfondisce come l'ispezione SPI/AOI/Raggi X affronta fondamentalmente le sfide chiave nella produzione di PCB per inverter, incluse le connessioni barra-terminale, la coerenza del processo di crimpatura e saldatura e la co-progettazione EMI-termica, garantendo che ogni PCB che lascia la fabbrica possa gestire con sicurezza le richieste di alta tensione e alta corrente. Analizzeremo come queste tecnologie di ispezione avanzate si integrano con le fasi NPI EVT/DVT/PVT per fornire un solido supporto dati per le prestazioni eccezionali del prodotto.
Barre Collettrici e Terminali: Resistenza di Contatto, Effetti Termici e Robustezza dell'Assemblaggio
La funzione principale degli inverter per energie rinnovabili è quella di gestire potenze da kilowatt a megawatt, il che significa che i PCB devono trasportare centinaia di ampere di corrente. Le tradizionali tracce di rame non sono più sufficienti, sostituite invece da fogli di rame pesanti, barre collettrici incorporate e terminali ad alta specifica. La qualità di questi componenti di interconnessione di potenza influisce direttamente su due metriche di sistema critiche: efficienza e affidabilità. Innanzitutto, ogni punto di connessione presenta una resistenza di contatto. Secondo la Legge di Joule (P = I²R), anche una resistenza di contatto a livello di milliohm sotto correnti di centinaia di ampere genera una significativa perdita di potenza, dissipata sotto forma di calore. Questo calore aggiuntivo, o aumento termico, è uno degli aspetti più impegnativi della progettazione di PCB per inverter. Un eccessivo aumento termico accelera l'invecchiamento dei componenti, riduce l'efficienza del sistema e può persino fondere i punti di connessione, causando potenzialmente incendi.
L'ispezione SPI/AOI/Raggi X svolge un ruolo insostituibile in questo contesto:
- AOI (Ispezione Ottica Automatica): Per le barre collettrici imbullonate o i terminali crimpati, l'AOI verifica rapidamente la precisione di assemblaggio, inclusi posizione, orientamento, completo inserimento e presenza dei dispositivi di fissaggio. Assicura la robustezza della connessione meccanica, ponendo le basi per le successive prestazioni elettriche.
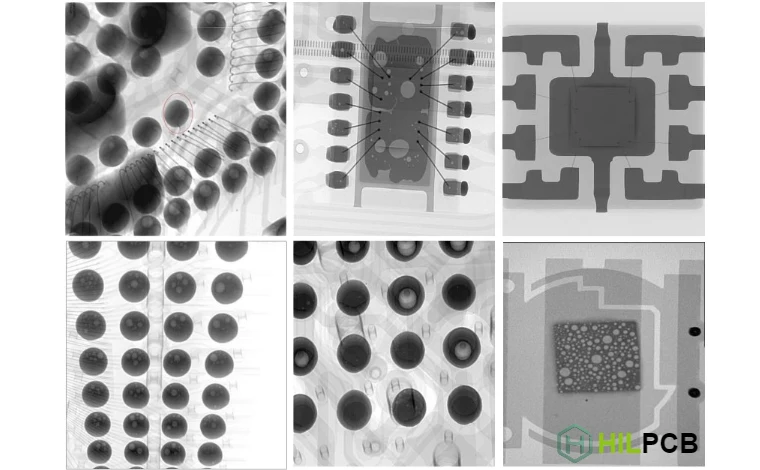
- Ispezione a raggi X: Per terminali di grandi dimensioni o busbar incorporate saldate ai PCB, la qualità interna dei giunti di saldatura è fondamentale per la resistenza di contatto. I raggi X penetrano nei componenti per rivelare chiaramente le strutture dei giunti di saldatura, identificando e quantificando con precisione i rapporti di vuoto. I vuoti di saldatura riducono significativamente le sezioni trasversali del percorso di corrente, portando a picchi di densità di corrente localizzati e ad un aumento della resistenza di contatto. Applicando rigorosi standard sui rapporti di vuoto (ad esempio, IPC-A-610) e impiegando ispezioni a raggi X al 100% o a campionamento, i produttori possono eliminare i punti caldi causati da una saldatura scadente alla fonte. Per connessioni complesse di saldatura THT/through-hole, i raggi X sono l'unico metodo affidabile per verificare i tassi di riempimento dei fori e l'integrità dei giunti di saldatura. Inoltre, durante la fase di Ispezione del Primo Articolo (FAI) del prodotto, utilizziamo i raggi X per condurre un'analisi approfondita dei punti di connessione di potenza critici del primo articolo, stabilendo uno standard aureo. Questo rapporto di Ispezione del Primo Articolo (FAI), che include immagini e dati dettagliati a raggi X, serve come punto di riferimento per l'impostazione delle procedure AOI e a raggi X nella successiva produzione di massa, garantendo la coerenza tra tutti i prodotti. HILPCB ha una vasta esperienza nella gestione di PCB in rame pesante, integrando senza soluzione di continuità tecnologie di ispezione avanzate con i processi di produzione per garantire che ogni punto di connessione ad alta corrente sia solido come una roccia.
Processi di Crimpatura e Saldatura: Definire le Finestre di Processo e Raggiungere la Validazione della Consistenza
Una connessione elettrica affidabile deriva da un processo di produzione stabile e controllato. Per le connessioni di alimentazione nelle PCB degli inverter, i metodi principali includono la crimpatura e la saldatura. L'ispezione SPI/AOI/Raggi X fornisce un monitoraggio della qualità a ciclo chiuso per questi processi, garantendo che operino sempre all'interno della finestra di processo ottimale.
Validazione della Consistenza per i Processi di Crimpatura: La crimpatura è un processo in cui terminali e fili vengono saldamente uniti tramite deformazione meccanica. Una crimpatura perfetta dovrebbe formare internamente una connessione a saldatura a freddo ermetica, con una resistenza estremamente bassa e un'eccellente resistenza meccanica. Tuttavia, la qualità della crimpatura è influenzata da fattori quali l'altezza della crimpatura, l'usura dell'utensile e la tecnica dell'operatore. I metodi di validazione tradizionali prevedono l'analisi distruttiva della sezione trasversale, che è costosa e inadatta alla produzione di massa. Sebbene l'AOI possa ispezionare l'aspetto esterno delle crimpature, come la forma a campana e la lunghezza della sporgenza del filo, non può valutare la compattazione interna. Qui, l'ispezione a raggi X ad alta risoluzione, sebbene non comunemente utilizzata, può osservare in modo non distruttivo la deformazione dei trefoli interni del filo durante applicazioni critiche o analisi dei guasti, contribuendo alla valutazione della qualità della crimpatura. Ancora più importante, durante le fasi NPI EVT/DVT/PVT, rigorosi test di forza di trazione e analisi della sezione trasversale di campioni crimpati, combinati con i dati AOI, possono definire con precisione una finestra di processo robusta.
Controllo di precisione per i processi di saldatura: La saldatura è il cuore dell'assemblaggio delle PCB degli inverter. Soprattutto per schede complesse con componenti SMT e a foro passante misti, la selezione e il controllo dei processi di saldatura sono fondamentali.
- SPI (Ispezione Pasta Saldante): Per componenti SMT di grandi dimensioni come MOSFET di potenza e moduli IGBT montati su PCB, la qualità della saldatura dei loro pad termici influisce direttamente sull'efficienza della dissipazione del calore. L'SPI esegue un'ispezione 3D immediatamente dopo la stampa della pasta saldante, misurando con precisione il volume, l'area, l'altezza e l'offset della pasta saldante. Ciò garantisce una saldatura sufficiente e uniforme per la successiva saldatura a rifusione, prevenendo giunti freddi e una scarsa dissipazione del calore dovuta a una quantità insufficiente di pasta saldante all'origine.
- Saldatura Selettiva a Onda: Per componenti through-hole ad alta densità come grandi condensatori, induttori e connettori, la Saldatura Selettiva a Onda è un processo ideale. Mira con precisione a aree specifiche per la saldatura, evitando impatti sui componenti SMT adiacenti. Tuttavia, i suoi parametri di processo (tipo di ugello, tempo di saldatura, portata di azoto, ecc.) devono essere controllati con precisione. AOI e raggi X formano qui una combinazione perfetta. L'AOI ispeziona la bagnabilità della superficie, la forma e i difetti come ponti o sfere di saldatura, mentre i raggi X approfondiscono per verificare se il riempimento di saldatura through-hole soddisfa gli standard IPC (tipicamente >75%) e identifica cortocircuiti interni nascosti o vuoti. Attraverso il monitoraggio continuo del processo di Saldatura Selettiva a Onda, è possibile garantire alta qualità e affidabilità per la saldatura THT/through-hole. In HILPCB, forniamo ai nostri clienti una qualità di saldatura altamente consistente e affidabile attraverso un rigoroso processo di assemblaggio through-hole, combinato con ispezioni SPI, AOI online e raggi X offline.
Processo di ispezione dei punti di connessione critici per PCB inverter
- Fase di progettazione (DFM/DFA): Collaborare con i clienti per ottimizzare i layout di busbar, terminali e rame pesante, garantendo producibilità e ispezionabilità. Valutare i percorsi termici e i requisiti di schermatura EMI.
- Fasi NPI EVT/DVT/PVT:
- Condurre un'approfondita Ispezione del Primo Articolo (FAI) per stabilire i benchmark di ispezione.
- Eseguire la verifica delle caratteristiche elettriche utilizzando il test a sonda volante per assicurare l'assenza di circuiti aperti o cortocircuiti.
- Condurre un'analisi trasversale dei giunti di saldatura critici tramite raggi X, ottimizzando i parametri di processo per la saldatura a onda selettiva e la saldatura a rifusione.
- Stampa della pasta saldante (SMT): Ispezione SPI online al 100% per monitorare la qualità della stampa della pasta saldante e prevenire difetti di saldatura.
- Dopo il Reflow/Saldatura a Onda Selettiva:
- Ispezione AOI online al 100% per controllare il posizionamento dei componenti, l'aspetto dei giunti di saldatura, la polarità, ecc.
- Eseguire ispezioni a raggi X in batch su giunti di saldatura BGA, QFN e dispositivi di potenza critici, concentrandosi sul tasso di vuoti e sui difetti interni.
- Assemblaggio Finale e Test: I test funzionali (FCT) e i test di invecchiamento, combinati con dati di ispezione tracciabili, garantiscono la qualità del prodotto finale.
Co-progettazione di gestione EMI e termica per percorsi ad alta corrente
Negli inverter, i percorsi ad alta corrente con commutazione ad alta frequenza non sono solo le principali fonti di calore, ma anche forti fonti di interferenze elettromagnetiche (EMI). Una gestione termica efficace e un controllo EMI sono fondamentali per garantire un funzionamento stabile dell'inverter e la conformità alle certificazioni di sicurezza per la connessione alla rete. La progettazione del PCB stesso è il cuore della loro sinergia, e l'ispezione SPI/AOI/Raggi X serve come strumento chiave per verificare se l'intento progettuale è perfettamente realizzato durante la produzione.
Verifica dell'integrità del percorso di gestione termica: Le moderne PCB per inverter adottano ampiamente materiali e design per PCB ad alta conducibilità termica, come grandi piani di rame, array di via termici e aree di rame esposte che contattano direttamente i dissipatori di calore. Questi design mirano a fornire ai dispositivi di potenza un percorso di dissipazione del calore a bassa resistenza termica.
- L'AOI (Ispezione Ottica Automatica) svolge un ruolo qui ispezionando l'integrità superficiale di queste caratteristiche critiche. Ad esempio, può verificare se i via termici sono accidentalmente coperti dalla maschera di saldatura o se le aree di rame esposte presentano graffi o contaminazioni, il che potrebbe influire gravemente sulle prestazioni termiche.
- I raggi X vanno più in profondità. Per i via termici sepolti tra gli strati o coperti da componenti di grandi dimensioni, i raggi X possono ispezionare l'uniformità e l'integrità della loro placcatura interna. Ancora più importante, per i dispositivi di potenza (come i moduli di potenza con package TO-247 o LGA) saldati direttamente ai pad termici del PCB, il tasso di vuoti delle giunzioni di saldatura determina direttamente la resistenza termica. Una giunzione di saldatura piena di vuoti riduce significativamente la conduttività termica. Misurando con precisione le percentuali di vuoti con i raggi X e confrontandole con le specifiche di progettazione, i prodotti con potenziali rischi termici possono essere efficacemente scartati.
Garanzia di Fabbricazione per i Design di Controllo EMI: Per sopprimere l'EMI, i progettisti impiegano metodi come schermi di messa a terra, circuiti di filtro e aree di loop controllate. La realizzazione di questi design si basa anche su una fabbricazione precisa.
- Integrità del segnale ad alta velocità: La frequenza dei segnali di controllo dell'inverter (ad esempio, segnali di pilotaggio PWM) è in aumento, richiedendo un controllo più rigoroso dell'impedenza per le tracce. L'AOI può misurare con precisione la larghezza e la spaziatura delle tracce per garantire la conformità ai requisiti di progettazione dell'impedenza, riducendo così la riflessione del segnale e il crosstalk e abbassando l'EMI.
- Affidabilità della connessione di massa: Un piano di massa continuo a bassa impedenza è la base della schermatura EMI. I raggi X possono ispezionare la qualità della saldatura dei via di massa critici e l'affidabilità delle connessioni dello strato di massa nelle schede multistrato, prevenendo perdite EMI dovute a una messa a terra scadente. Durante le prime fasi NPI EVT/DVT/PVT, i test a sonda volante possono verificare rapidamente la correttezza di tutte le connessioni di rete, compresi i complessi network di messa a terra, fornendo fiducia per i successivi test EMI.
Traducendo i requisiti di progettazione in metriche di produzione specifiche e misurabili e verificandoli sistematicamente con ispezioni SPI/AOI/Raggi X, HILPCB garantisce che gli effetti sinergici della gestione termica e dei design di controllo EMI siano fedelmente riflessi su ogni PCB.
Affidabilità e Manutenibilità: Connettori, Sostituzione Terminali e Considerazioni sull'intero Ciclo di Vita
Le apparecchiature per energie rinnovabili sono tipicamente progettate per una durata di vita di 20-25 anni, il che significa che i loro componenti interni devono esibire un'affidabilità a lungo termine estremamente elevata, tenendo conto della manutenibilità per tutto il loro ciclo di vita. L'ispezione SPI/AOI/Raggi X non solo garantisce la qualità iniziale del prodotto in fabbrica, ma fornisce anche dati critici per la valutazione dell'affidabilità a lungo termine e per guidare la manutenzione sul campo.
Le basi dell'affidabilità a lungo termine: Gli inverter sono soggetti a frequenti cicli termici e vibrazioni meccaniche durante il funzionamento. I giunti di saldatura che presentano micro-crepe o eccessiva formazione di vuoti nelle ispezioni iniziali ai raggi X, anche se superano i test funzionali di fabbrica, sono altamente probabili che falliscano sotto stress prolungato. Pertanto, l'eliminazione di queste potenziali "bombe a orologeria" durante la fase di produzione attraverso una rigorosa ispezione SPI/AOI/Raggi X è la prima e più critica linea di difesa per garantire l'affidabilità a lungo termine. In particolare per i componenti pesanti nella saldatura THT/a foro passante, la resistenza meccanica e la resistenza alla fatica dei giunti di saldatura sono fondamentali, rendendo l'ispezione ai raggi X un metodo chiave per valutare l'affidabilità a lungo termine.
Progettazione per la manutenibilità e la coerenza: Durante il ciclo di vita di un inverter, alcuni componenti (ad esempio, ventole, condensatori, connettori) potrebbero richiedere la sostituzione. La progettazione deve tenere conto della sostituibilità di queste parti. Ad esempio, utilizzando connettori a crimpare o a vite altamente affidabili invece della saldatura diretta.
- L'AOI può verificare la corretta installazione del connettore e l'innesto del fermo in questa fase, garantendo che i tecnici sul campo possano facilmente collegare/scollegare senza danneggiare il PCB.
- Per i componenti saldati che richiedono la sostituzione sul campo, i dati di produzione originali diventano particolarmente critici. Un rapporto completo di Ispezione del Primo Articolo (FAI), incluse immagini a raggi X e parametri di processo delle saldature originali, fornisce una guida precisa per le riparazioni, garantendo che le parti di ricambio soddisfino gli stessi standard di qualità di quelle originali di fabbrica.
Il servizio di assemblaggio chiavi in mano di HILPCB non si concentra solo sul successo della produzione iniziale, ma considera anche l'intero ciclo di vita del prodotto. Stabilendo un database di ispezione completo, supportiamo l'affidabilità e la manutenibilità a lungo termine dei prodotti dei clienti.
Punti chiave per l'ispezione del PCB dell'inverter
- ✅Integrità del percorso di alimentazione: Utilizzare i raggi X per ispezionare i tassi di vuoto in busbar, terminali e giunti di saldatura in lamina di rame pesante, garantendo una bassa resistenza di contatto e una capacità di trasporto di corrente superiore.
- ✅Efficacia della gestione termica: Validare la qualità di produzione di via termiche e pad di dissipazione del calore tramite AOI e raggi X, garantendo un efficiente trasferimento di calore dai dispositivi di potenza.
Nella moderna produzione elettronica, l'ispezione SPI/AOI/Raggi X non è più una stazione di ispezione isolata, ma nodi intelligenti che integrano funzioni di raccolta, analisi e feedback dei dati, fornendo supporto decisionale basato sui dati durante l'intero processo, dall'introduzione di nuovi prodotti (NPI) alla produzione di massa.
Ottimizzazione del processo nella fase NPI: Durante le fasi NPI EVT/DVT/PVT, l'obiettivo è l'iterazione rapida per convalidare i progetti e stabilizzare i processi.
- EVT (Engineering Verification Test): In questa fase con resa minima, il test a sonda volante viene tipicamente utilizzato per una rapida verifica elettrica per confermare la connettività del circuito senza costose attrezzature di test. Nel frattempo, gli ingegneri conducono analisi dettagliate utilizzando AOI e raggi X sui campioni per identificare potenziali problemi di progettazione o di processo in fase iniziale.
- DVT (Design Verification Test): I progetti diventano più stabili e inizia la produzione di prova in piccoli lotti. Questo è il periodo critico per un'ispezione del primo articolo (FAI) completa. Attraverso ispezioni SPI, AOI e raggi X approfondite dei primi articoli, confrontate con i documenti di progettazione (come i file BOM e Gerber, che possono essere controllati utilizzando strumenti come BOM Viewer), tutti i parametri di produzione e ispezione possono essere finalizzati.
- PVT (Production Verification Test): La verifica finale della linea di produzione prima della produzione di massa. A questo punto, tutti i programmi di ispezione automatizzati sono stati debuggati e la linea di produzione opera al ritmo della produzione di massa. I dati raccolti da SPI, AOI e raggi X vengono utilizzati per valutare la stabilità e la ripetibilità del processo (Cpk), garantendo la qualità per la produzione di massa.
Controllo del processo e tracciabilità nella produzione di massa: Durante la produzione di massa, i sistemi di ispezione passano dalla "rilevazione dei problemi" alla "prevenzione dei problemi". Se i sistemi SPI rilevano continuamente un disallineamento della pasta saldante, avvisano automaticamente la stampante serigrafica a monte per la pulizia. Se l'AOI identifica un aumento dei difetti di posizionamento per componenti specifici, può risalire a particolari ugelli di pick-and-place. I dati sul tasso di vuoti ai raggi X possono essere correlati con i profili di temperatura di saldatura a rifusione per ottimizzare le impostazioni termiche.
Questa capacità di controllo statistico di processo (SPC) in tempo reale è fondamentale per la produzione moderna di alta qualità. Ancora più importante, tutti i dati di ispezione (immagini, misurazioni, classificazioni dei difetti) sono legati al numero di serie unico di ogni PCB, formando una cronologia di produzione completa. Se dovessero sorgere problemi in seguito – siano essi reclami dei clienti o guasti sul campo – il numero di serie consente una rapida tracciabilità di tutti i dati di ispezione per quella scheda, migliorando significativamente l'efficienza e l'accuratezza dell'analisi delle cause profonde.