

Дефекты пайки Ball Grid Array ухудшают надёжность сборки и функциональную производительность. В отличие от дефектов выводных корпусов, которые часто видны и иногда ремонтируются ручной пайкой, дефекты BGA скрыты под корпусом и требуют специализированных методов обнаружения и ре워크. Понимание механизмов появления дефектов позволяет предотвращать их за счёт правильного контроля процесса.
HILPCB применяет строгий контроль параметров и протоколы инспекции при сборке BGA, чтобы минимизировать дефекты и гарантировать их обнаружение, если они всё же возникли.
Навигация
- Обзор категорий дефектов BGA
- Перемычки припоя: причины и профилактика
- Обрывы и невмачивание
- Дефект head‑in‑pillow
- Пористость паяных соединений
- Влияние коробления компонента и платы
- Стратегии предотвращения дефектов
Обзор категорий дефектов BGA
Дефекты пайки BGA можно разделить на категории по механизму отказа и влиянию на электрическую функцию. Одни приводят к немедленному отказу, другие создают скрытый риск надёжности, который проявится уже в эксплуатации.
Классификация по механизму помогает точечно предотвращать дефекты и правильно принимать решения по изделию, когда дефект обнаружен.
Классификация по влиянию
- Жёсткий обрыв (Hard Opens): электрического контакта нет; немедленный функциональный отказ; выводы микросхемы не подключены к цепи; обычно легко выявляется тестом.
- Жёсткое короткое (Hard Shorts): непреднамеренное соединение между проводниками; может вызвать немедленный отказ или нестабильную работу — зависит от схемы; иногда приводит к повреждению компонентов.
- Резистивные дефекты: контакт есть, но сопротивление слишком высокое; сначала устройство может работать, но деградирует под нагрузкой; трудно обнаружить простым тестом «прозвонки».
- Дефекты надёжности: соединение сформировано, но его свойства уменьшают срок службы; пористость, недостаточная интерметаллидная прослойка или концентрации напряжений приводят к преждевременному отказу.
- Интермиттирующие дефекты: контакт меняется от температуры, вибрации или со временем; самые сложные для диагностики; часто прогрессируют до постоянного отказа.
Соответствие методов обнаружения
Для разных дефектов нужны разные методы, чтобы уверенно их выявлять.
- Электрический тест: хорошо выявляет обрывы и короткие; может пропускать резистивные дефекты (зависит от чувствительности); не оценивает качество пайки.
- Рентген‑инспекция: рентген‑контроль BGA показывает перемычки, пористость и грубые обрывы; без 3D‑съёмки чувствительность к head‑in‑pillow ограничена.
- Функциональный тест: проверяет работу всей схемы; ловит дефекты, влияющие на работу, но может пропустить «некритичные» цепи.
- Деструктивный анализ: шлиф/микрошлиф (cross‑section) выявляет все типы дефектов, но разрушает образец; применяют в анализе отказов и квалификации процесса.
Перемычки припоя: причины и профилактика
Перемычка возникает, когда избыточный припой соединяет соседние шары, создавая короткое замыкание. Если соединённые шары относятся к разным цепям, дефект приводит к немедленному отказу, поэтому перемычки — один из самых критичных типов дефектов.
Перемычка — это, по сути, сбой управления процессом: при корректном контроле объёма пасты и точности установки в нормальных условиях она не должна возникать.
Механизмы образования перемычек
- Избыточная паста: объём пасты выше расчётного даёт «лишний материал» для перемычки; причины — дизайн трафарета, настройка печати, реология пасты.
- Смещение компонента: офсет при установке сдвигает шары к соседним площадкам; самовыравнивания может не хватить; для мелкого шага точность установки критична.
- Проблемы дизайна площадок: слишком большие площадки или недостаточный зазор «площадка‑площадка» уменьшают запас по процессу; правила проектирования должны учитывать вариации.
- Повреждение шаров: деформированные/приплюснутые шары на входящем компоненте растекаются больше нормы; входной контроль должен выявлять такие компоненты.
- Расплывание пасты (slump): паста растекается после печати и «залезает» на соседние площадки; влияет реология и время между печатью и рефлоу.
- Проблемы профиля рефлоу: слишком высокий пик или слишком долгое время выше ликвидуса усиливают растекание; оптимизация профиля балансирует смачивание и растекание.
Стратегии предотвращения
- Оптимизация трафарета: уменьшение апертур относительно площадок; правило area ratio для стабильного выхода пасты; подбор формы апертур под мелкий шаг.
- Инспекция пасты (SPI): 3D‑SPI после печати проверяет объём и позицию пасты; излишки выявляются до установки компонентов и позволяют исправить.
- Проверка точности установки: регулярные исследования capability подтверждают стабильность оборудования; мелкий шаг требует более жёстких допусков, чем стандартный.
- Разработка профиля: термопрофиль обеспечивает достаточный рефлоу без чрезмерного растекания; азот может уменьшить требуемую температуру.
- Соблюдение дизайн‑правил: достаточные зазоры по IPC; DFM‑проверка выявляет «пограничные» проекты до запуска.
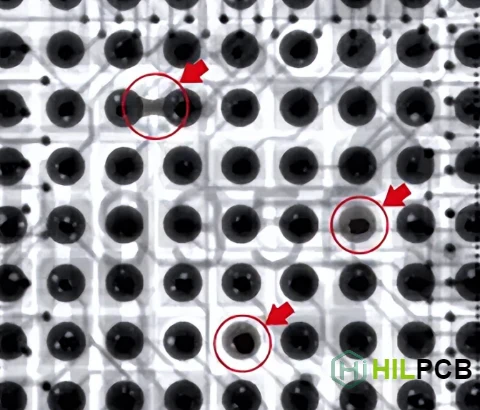
Обрывы и невмачивание
Обрывы — это полный отказ формирования соединения: между шаром компонента и площадкой PCB нет электрического контакта. Обрыв вызывает немедленный функциональный отказ, но может затрагивать только отдельные функции устройства — зависит от того, какие выводы оборваны.
У обрывов есть разные первопричины, поэтому нужна системная диагностика, чтобы найти и исправить источник проблемы.
Механизмы обрывов
- Недостаток припоя: объём пасты слишком мал для формирования соединения; причины — износ трафарета, забитые апертуры, параметры печати.
- Отсутствующий шар: компонент пришёл без шара или шар потерян при обращении; входной контроль должен выявлять такие случаи.
- Невмачивание: припой не смачивает площадку из‑за окислов, загрязнений или недостаточной активности флюса; состояние финиша поверхности критично.
- Томбстоунинг: обычно относится к пассивным компонентам, но возможен и у маленьких BGA; неравномерный нагрев вызывает приподнимание.
- Загрязнение площадок: органика, отпечатки пальцев или технологические остатки мешают смачиванию; процедуры очистки должны быть достаточны.
- Недостаточная температура: пик слишком низкий для полного расплавления и смачивания; требуется проверка профиля.
Подходы к предотвращению
- Контроль объёма пасты: трафарет и настройка принтера обеспечивают стабильный объём; SPI подтверждает достаточную дозу.
- Качество поверхностного финиша: выбранный финиш должен обеспечивать паяемость и сохраняться в хранении; ENIG обычно даёт стабильный результат; условия хранения не должны ухудшать поверхность.
- Хранение компонентов: контроль влаги для MSL‑компонентов; предотвращение окисления упаковкой и корректным обращением.
- Валидация профиля: термопрофилирование термопарами подтверждает достижение нужной температуры по всей плате; «холодные зоны» выявляются и корректируются.
- Активность флюса: флюс в пасте должен соответствовать состоянию поверхностей; no‑clean флюсы могут требовать лучшей подготовки поверхностей.
Дефект head‑in‑pillow
Head‑in‑pillow (HiP) — это частичный контакт: шар и паста частично расплавляются, но не сливаются в единое соединение. Снаружи соединение выглядит нормальным, но механически оно слабое и склонно к разрыву. HiP особенно опасен тем, что может пройти электрический тест и отказать уже в эксплуатации.
Сложность обнаружения делает HiP одним из самых проблемных дефектов BGA, поэтому для предотвращения нужны специализированные методы инспекции и контроля процесса.
Механизм образования HiP
- Разделение из‑за коробления: коробление компонента или платы во время рефлоу разводит шар и пасту в жидкой фазе; поверхности успевают окислиться до повторного контакта.
- Образование окислов: оксидная плёнка препятствует слиянию даже при расплавлении обоих материалов; флюса может не хватить, чтобы восстановить поверхности после образования окислов.
- Несовпадение во времени: шар и паста расплавляются в разное время из‑за температурных градиентов; ранее расплавившаяся поверхность окисляется, пока второй материал ещё не расплавлен.
- Недостаток флюса: флюс выгорает/испаряется до момента, когда нужно обеспечить коалесценцию; слишком длинные профили истощают активность флюса.
Способы предотвращения HiP
- Снижение коробления: спецификация по допустимому короблению корпуса; правила проектирования и изготовления PCB для минимизации коробления платы.
- Атмосфера рефлоу: азот уменьшает окисление во время пайки и особенно эффективен для профилактики HiP.
- Оптимизация профиля: сокращение времени выше ликвидуса уменьшает шанс образования окислов; более быстрый разгон может помочь, но повышает риск других дефектов.
- Выбор флюса: более активные флюсы дольше сопротивляются окислению; компромисс — остатки и требования к очистке.
- Решения под конкретный корпус: проблемные корпуса выявляются в квалификации; работа с поставщиком для улучшений на уровне компонента.
Обнаружение HiP
- 3D‑рентген (КТ): компьютерная томография надёжно выявляет HiP по характерной картине частичного контакта; 2D‑снимки часто пропускают HiP.
- Красящий пенетрант: деструктивная методика, выявляющая HiP по проникновению красителя в щель; применяют в квалификации процесса.
- Ограничения электротеста: HiP может пройти проверку целостности; измерение сопротивления иногда выявляет часть случаев, но не гарантирует обнаружение.
Пористость паяных соединений
Пористость (voiding) возникает, когда газовые пузырьки остаются внутри затвердевшего припоя. Умеренная пористость нормальна и допускается в пределах норм, но чрезмерная пористость ухудшает теплопроводность и механическую прочность. Важна и локализация: межфазные пустоты на границе «шар‑площадка» обычно опаснее, чем пустоты в объёме припоя.
Контроль пористости требует понимания механизма образования и факторов процесса, влияющих на размер и количество пустот.
Механизмы образования пустот
- Газовыделение флюса: летучие компоненты флюса испаряются при рефлоу и создают пузырьки; попадут ли они в «ловушку» — зависит от момента затвердевания.
- Загрязнение площадок: органика испаряется при нагреве; особенно проблемны остатки предыдущих процессов.
- Via‑in‑pad: плохо заполненные отверстия позволяют припою уходить и удерживают газ; правильное заполнение критично для void‑контроля.
- Химия пасты: состав пасты влияет на летучесть и время газовыделения; выбор пасты влияет на уровень voiding.
- Финиш поверхности: некоторые покрытия дают более высокий voiding; ENIG часто показывает меньшую пористость по сравнению с альтернативами.
- Профиль рефлоу: время при температуре влияет на завершение газовыделения; слишком мало времени не даёт газу выйти, слишком много может породить другие проблемы.
Оценка пористости
- Квантификация по рентгену: рентген‑инспекция BGA позволяет измерять процент пустот; автоматический анализ изображения обеспечивает повторяемость.
- Руководство IPC‑7095: отраслевой стандарт с критериями приёмки; Class 2 допускает до 25%; Class 3 — 9–25% в зависимости от типа пустот.
- Оценка по локализации: пустоты на границе «шар/площадка» опаснее, чем пустоты в объёме; местоположение влияет на решение о приёмке.
- Требования заказчика: некоторые отрасли требуют более строгих норм, чем IPC; аэрокосмос и медицина часто задают более низкие пределы.
Стратегии снижения voiding
- Выбор пасты: существуют low‑void пасты; компромисс — другие свойства пасты, которые надо оценить.
- Оптимизация профиля: удлинённая «полка» (soak) помогает газу выйти до ликвидуса; более быстрый проход через ликвидус может уменьшить захват пузырьков.
- Вакуумный рефлоу: оборудование с понижением давления во время пайки резко снижает voiding, но увеличивает стоимость процесса.
- Обработка vias: заполнение отверстий по дизайн‑правилам; для via‑in‑pad обязательны корректные процессы fill&cap.
Влияние коробления компонента и платы
Коробление во время рефлоу создаёт неравномерную высоту зазора (standoff) по массиву BGA. В зависимости от направления коробления углы и центр могут «подниматься» от платы или «прижиматься» к ней. Коробление вызывает обрывы, перемычки или HiP‑дефекты — зависит от величины и направления деформации.
И корпус компонента, и сама PCB вносят вклад в коробление при термоциклах. Итоговая вариация standoff определяется их суммарным эффектом.
Источники коробления
- Конструкция корпуса: несоответствие CTE подложки, крепления кристалла и компаунда приводит к температурно‑зависимому короблению; тяжесть эффекта задаётся дизайном корпуса.
- Конструкция PCB: асимметричный stackup, распределение меди или выбор материала вызывают коробление платы; design review помогает выявить высокорисковые конфигурации.
- Тепловые градиенты: неравномерный нагрев в печи создаёт временное коробление; опоры платы и равномерность рефлоу влияют на величину градиентов.
- Остаточные напряжения: коробление после рефлоу из‑за релаксации напряжений; оно может отличаться от коробления в жидкой фазе, когда формируются дефекты.
Эффекты коробления по зонам
- Обрывы по углам: «улыбка» (smiling) поднимает углы; недостаточный контакт пасты с шарами по углам даёт обрывы.
- Обрывы в центре: «хмурый» профиль (frowning) поднимает центр; центральные шары не контактируют с пастой.
- Суммарные эффекты: коробление корпуса и платы может складываться или частично компенсироваться; худший случай — когда оба деформируются в одну сторону.
- Динамика: коробление меняется по ходу профиля; максимум может приходиться на переходы температур.
Снижение влияния коробления
- Спецификация компонента: требование по максимальному короблению в закупке; проблемных поставщиков выявляют и заменяют.
- Правила проектирования платы: симметричный stackup, баланс меди, достаточная жёсткость под размер платы; DFM‑проверка включает оценку коробления.
- Профиль рефлоу: более медленный нагрев снижает градиенты; равномерный прогрев уменьшает временное коробление.
- Поддержка платы: оснастка поддерживает большие платы в печи и предотвращает прогиб под собственным весом.
Стратегии предотвращения дефектов
Эффективная профилактика сочетает правильный дизайн, процесс с достаточной capability и системный мониторинг. Профилактика обходится значительно дешевле, чем обнаружение и ре워크, поэтому инвестиции в процессную устойчивость экономически оправданы.
Интегрированные стратегии позволяют одновременно воздействовать на взаимосвязанные причины нескольких типов дефектов.
Профилактика на этапе проектирования
- DFM‑проверка: производственные инженеры оценивают дизайн до релиза и находят рискованные особенности; проверяются площадки, зазоры и стратегия vias.
- Выбор корпуса: компоненты задаются с допустимым короблением; MSL‑класс соответствует процессу; предпочтение проверенным корпусам.
- Тепловое моделирование: симуляция рефлоу выявляет тепловые проблемы до появления физических плат; позволяет заранее изменить дизайн для технологичности.
- Тестопригодность: обеспечение покрытия электротестом; доступность ICT там, где возможно; интеграция boundary scan.
Профилактика на этапе процесса
- Capability оборудования: установщики, печи и инспекционное оборудование подбираются под требования продукта; capability‑исследования подтверждают соответствие.
- Валидация процесса: квалификационные прогоны подтверждают capability до запуска серии; статистика подтверждает целевые уровни дефектов.
- Обучение операторов: персонал знает критические параметры и умеет распознавать отклонения; сертификация обеспечивает компетенции.
- Контроль материалов: паста, компоненты и платы хранятся и обращаются по требованиям; управляются сроки годности и MSL.
Мониторинг и обратная связь
- SPC: ключевые параметры мониторятся статистически; выход из контроля запускает расследование до появления дефектов.
- Анализ данных инспекции: данные по дефектам анализируются на паттерны и корневые причины; тренды выявляют ранние признаки дрейфа процесса.
- Корректирующие действия: системное решение проблем устраняет причины; проверка подтверждает эффективность.
- Непрерывное улучшение: регулярная оптимизация снижает дефектность со временем; сравнение с отраслевыми практиками помогает держать уровень.
Возможности HILPCB по предотвращению дефектов
HILPCB применяет комплексные стратегии предотвращения дефектов во всех процессах SMT assembly. Мы объединяем поддержку дизайна, контроль процесса и тщательную инспекцию, чтобы поставлять надёжные BGA‑сборки.
Профилактика через экспертизу
DFM‑проверка
Наша инженерная команда анализирует BGA‑дизайны перед производством и выявляет элементы, повышающие риск дефектов. Рекомендации по площадкам, стратегии vias и выбору компонентов предотвращают проблемы ещё до запуска.
Процессная capability
Инвестиции в современное оборудование обеспечивают точность установки, управление рефлоу и инспекционные возможности, необходимые для требовательных BGA‑сборок. Регулярные capability‑исследования подтверждают стабильность.
Статистический контроль процесса
Ключевые параметры процесса контролируются методами SPC. Контрольные карты показывают дрейф ещё до появления дефектов, позволяя корректировать процесс проактивно.
Комплексная инспекция
- Инспекция пасты подтверждает корректную печать до установки компонентов
- Рентген‑инспекция выявляет скрытые дефекты после рефлоу
- Автоматизированные программы обеспечивают одинаковую оценку на партиях
Возможность ре워크
Если дефекты появляются несмотря на профилактику, наши возможности BGA‑ре워크 позволяют быстро исправить изделие. Короткий цикл ре워크 снижает влияние на сроки.
Непрерывное улучшение
Анализ дефектов выявляет точки улучшения. Корректировки процесса снижают дефектность со временем, уменьшая стоимость и повышая качество для всех заказчиков.
Свяжитесь с HILPCB для услуг сборки BGA с тем уровнем контроля процесса и инспекции, который требуют ваши стандарты качества.