
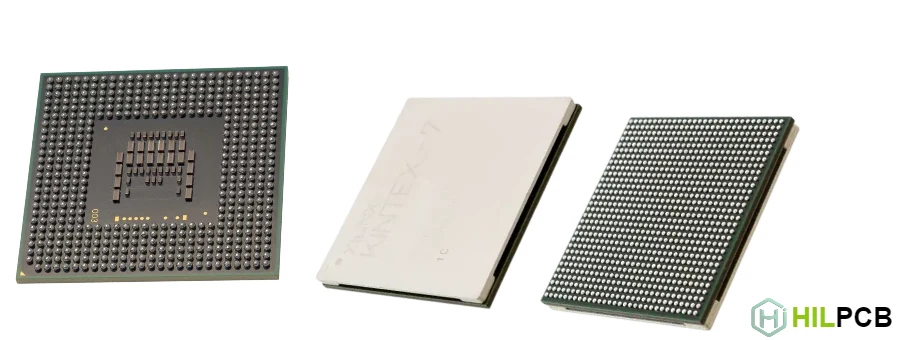
Корпуса Ball Grid Array (BGA) стали доминирующей технологией межсоединений для высокопроизводительных интегральных схем. Сборка BGA позволяет получить более высокую плотность I/O, улучшенные электрические характеристики и лучшую тепловую эффективность по сравнению с традиционными корпусами с выводами. Однако успешная сборка BGA требует точного контроля процесса, специализированного оборудования и строгих протоколов инспекции.
HILPCB предоставляет профессиональные услуги по сборке BGA с оборудованием, экспертизой и системой качества, необходимыми для надежного производства от прототипов до больших объемов.
Навигация
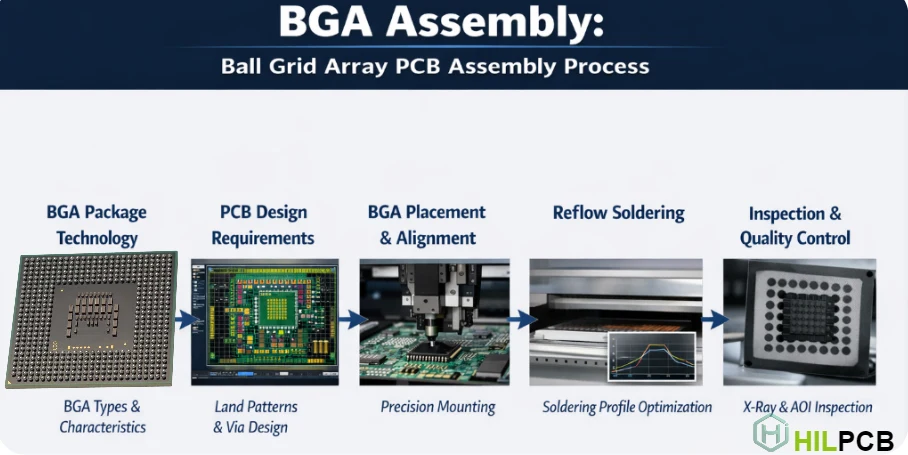
- Технология BGA-корпусов
- Требования к дизайну PCB для сборки BGA
- Процесс установки и выравнивания BGA
- Оптимизация профиля пайки оплавлением
- Контроль качества и методы инспекции
- Частые проблемы при сборке BGA
- Возможности HILPCB по сборке BGA
Технология BGA-корпусов
BGA‑корпуса используют массив шариков припоя на нижней стороне корпуса для создания электрических и механических соединений с PCB. Такая архитектура дает существенные преимущества по сравнению с корпусами с выводами по периметру, но вводит специфические требования к сборке.
Выбор типа корпуса влияет на сложность монтажа, надежность и стоимость. Понимание различий между вариантами BGA помогает принимать правильные решения на этапе проектирования и позволяет производителю оптимизировать процесс.
Типы BGA-корпусов
- Plastic BGA (PBGA): стандартный корпус на ламинированном субстрате с пластиковым overmold; наиболее распространен в consumer и industrial; pitch обычно 1,0–1,27 мм.
- Ceramic BGA (CBGA): керамический субстрат дает лучшую теплопроводность и возможность герметизации; применяется в high‑reliability; дороже, но лучше согласуется по CTE с керамическими PCB.
- Chip Scale Package (CSP): площадь корпуса < 1,2× размера кристалла; pitch 0,5 мм и ниже; требует fine pitch BGA assembly и HDI‑PCB.
- Micro BGA (μBGA): сверхмалый шаг 0,3–0,4 мм; используется в мобильных устройствах и плотных вычислительных системах; требует максимальной точности монтажа.
- Package-on-Package (PoP): “стек” BGA (память сверху логики); типично для смартфонов; требует stacking‑оборудования и двойного reflow.
- Flip Chip BGA (FCBGA): кристалл установлен face‑down с bump‑соединениями; лучшая электрическая производительность; применяется в высокочастотных и высокомощных системах.
Характеристики шариков припоя
Состав припоя, размер шариков и высота стояния напрямую влияют на параметры процесса и долгосрочную надежность. В большинстве lead‑free применений используются сплавы SAC (Sn‑Ag‑Cu).
Требования к дизайну PCB для сборки BGA
Успешная сборка BGA начинается с корректного дизайна PCB. Геометрия land pattern, структуры vias и стратегия трассировки существенно влияют на yield производства и надежность в эксплуатации.
Решения, принятые на ранних этапах, определяют технологичность и возможности инспекции. Совместная работа дизайн‑и производственной команд помогает избежать дорогостоящих переделок.
Проектирование land pattern
- NSMD-пэды: предпочтительны в большинстве случаев; медный пэд меньше окна solder mask; более прочный паяный шов с формированием fillet; лучше для инспекции.
- SMD-пэды: solder mask перекрывает край медного пэда; применяются, когда трассировка требует более крупных медных элементов; менее предпочтительны из‑за меньшей прочности соединения.
- Оптимизация размеров: диаметр пэда обычно 80–90% от диаметра шарика для NSMD; слишком большой пэд повышает риск bridging; слишком маленький снижает прочность и способность к самовыравниванию.
- Совмещение solder mask: минимальный зазор 75 µm между краем пэда и маской для NSMD; более жесткие допуски требуют продвинутого imaging/registration.
- Финиш поверхности: ENIG дает плоскую и хорошо паяемую поверхность; OSP допустим для single reflow; immersion silver и tin — более экономичные варианты с особенностями хранения/обработки.
Via-in-pad
Виа под BGA‑пэдами усложняют сборку, но часто необходимы для вывода сигналов в плотных массивах. Правильная обработка vias предотвращает дефекты и обеспечивает нужную плотность трассировки.
- Заполненные и “capped” vias: проводящий или непроводящий fill с медной “крышкой”; обеспечивает плоскую поверхность; требуется для via‑in‑pad.
- Plugged vias: эпоксидный fill без планаризации; может быть допустимо, но иногда вызывает проблемы копланарности и нанесения пасты.
- Открытые vias: недопустимы под BGA; припой уходит в отверстие (wicking), возникают voids и недостаточный объем соединения.
- Ограничения по размеру: меньшие vias легче надежно заполнять; для via‑in‑pad рекомендуется ≤0,3 мм финишный диаметр; большие отверстия требуют спецпроцессов.
Стратегии трассировки и “escape”
Вывод сигналов из плотных BGA‑матриц требует планирования с учетом электрических требований, возможностей производства и экономики числа слоев.
Процесс установки и выравнивания BGA
Установка BGA требует точного оборудования, способного выравнивать компоненты при скрытых паяных соединениях. Современные pick‑and‑place машины используют системы зрения, которые ориентируются по fiducial‑меткам корпуса и рисунку пэдов.
Точность установки напрямую влияет на самовыравнивание при reflow. Хотя BGA заметно самоустанавливаются, слишком большой начальный сдвиг может привести к bridging, open‑соединениям или смещению компонента.
Требования к оборудованию установки
- Система зрения: камеры upward/downward для одновременного выравнивания корпуса и платы; достаточное разрешение для fine pitch.
- Точность: характеристики машины должны соответствовать pitch; для 0,5 мм требуется ±50 µm на 3σ; для меньших шагов — более строгий контроль.
- Handling: правильный выбор nozzle и вакуума; поддержка больших BGA; соблюдение требований по влаго‑чувствительности.
- Контроль усилия: избыточное усилие повреждает шарики; недостаточное — вызывает нестабильность; программируемые профили.
- Fiducials: глобальные и локальные метки компенсируют растяжение/регистрацию платы; компонентные метки важны для fine pitch.
- Контроль высоты: управление Z‑осью для стабильного контакта без “раздавливания”; учет warpage платы и вариаций толщины.
Подготовка перед установкой
Подготовка компонентов и платы сильно влияет на успех установки и качество соединений. Контроль влаги особенно критичен для BGA.
- Управление MSL: корпуса набирают влагу при хранении; быстрый нагрев может привести к “popcorning”; baking восстанавливает сухое состояние.
- Инспекция компонентов: проверка копланарности шариков, загрязнений и повреждений; брак исключается; сохраняется трассируемость.
- Подготовка платы: очистка PCB; плазменная обработка для адгезии пасты на сложных поверхностях; поддержка платы для предотвращения warpage при печати.
Оптимизация профиля пайки оплавлением
Разработка профиля оплавления для BGA — это баланс между активацией пасты, работой флюса, термической равномерностью и ограничениями компонентов. Оптимизация напрямую влияет на частоту BGA soldering defects и надежность.
BGA имеют специфические термические особенности из‑за массы и скрытых соединений: корпус экранирует паяные швы, поэтому часто нужны более длинный soak и иногда более высокий пик.
Зоны профиля оплавления
- Преднагрев: плавный рост (1–3 °C/с) испаряет летучие компоненты пасты; снижает разбрызгивание и термошок; конечная температура 150–200 °C.
- Soak: стабилизация температуры, активация флюса и выравнивание; обычно 60–120 с.
- Reflow: выход на пик; для SAC обычно 235–250 °C; время выше ликвидуса (TAL) 40–90 с.
- Охлаждение: контролируемое 2–4 °C/с; слишком быстро — стресс соединений, слишком медленно — рост интерметаллидов.
Методика разработки профиля
- Термопары: крепление к корпусу BGA и к поверхности PCB; измерение в холодных/горячих точках; многоточечный profiling.
- Тепловая масса: большие BGA требуют более длинного soak; несколько крупных корпусов создают “тени”; поддержка платы влияет на теплообмен.
- Атмосфера: азот снижает окисление; полезно в lead‑free процессах с узким окном.
- Документирование: профили фиксируются с допусками; регулярная проверка стабильности; изменения отслеживаются и квалифицируются.
Контроль качества и методы инспекции
Инспекция BGA осложнена тем, что паяные соединения скрыты под корпусом. Визуальный контроль не позволяет оценить качество швов — требуются специализированные методы.
Стратегия инспекции комбинирует несколько подходов для покрытия дефектов при приемлемом throughput. Каждая методика имеет свои возможности и ограничения.
AOI
- Проверка установки: наличие, позиция и ориентация до reflow; выявляет грубые смещения.
- Ограничения после reflow: швы под BGA не видны; периферийные шарики видны ограниченно; выявляет “поднятые” или отсутствующие компоненты.
- SPI: проверка объема и совмещения пасты; 3D SPI измеряет объем.
Рентген‑инспекция
BGA X-ray inspection — единственный неразрушающий метод визуализации соединений под BGA. Современные системы дают 2D и 3D режимы.
- 2D: форма шариков, voiding, bridging; быстро для выборочного контроля; глубина ограничена.
- 3D CT: реконструированные сечения; выявляет дефекты, скрытые в 2D; медленнее, но точнее.
- AXI: автоматическая инспекция с алгоритмами детекции; возможна 100% проверка; требуется настройка алгоритмов.
- Измерение void: оценка процента void по стандартам IPC; избыток void сигнализирует о проблеме процесса.
Функциональные и надежностные тесты
Инспекция не гарантирует электрическую функциональность и долговременную надежность. Тестирование дополняет контроль для полной картины качества.
Частые проблемы при сборке BGA
Сборка BGA имеет специфические виды дефектов, которых нет у корпусов с выводами. Понимание типовых проблем помогает предотвращать их через контроль процесса и быстро корректировать при появлении.
Анализ дефектов требует связи результатов инспекции с параметрами процесса и особенностями дизайна. Системный подход позволяет находить первопричины.
Типовые категории дефектов
- Bridging: соединение соседних шариков из‑за избытка припоя; причины: объем пасты, смещение, дизайн пэдов; видно на рентгене.
- Head‑in‑Pillow (HiP): частичный контакт; warpage в reflow; может выглядеть приемлемо на рентгене, но проваливаться электрически.
- Open: недостаток припоя или плохое смачивание; загрязнение/окисление; выявляется тестом.
- Voiding: газовые пустоты снижают прочность и теплопроводность; из‑за flux outgassing/химии пасты/контаминации; оценивается рентгеном.
- Fracture: трещины шариков из‑за механического стресса; изгиб платы, термоциклы, удар.
- Warpage: деформация корпуса; opens по углам/центру в зависимости от профиля.
Подробный разбор дефектов и корректирующих действий см. в BGA soldering defects.
Контроль процесса
Предотвращение дефектов требует контроля входных факторов, мониторинга параметров и feedback‑систем, которые выявляют дрейф до появления брака.
Возможности HILPCB по сборке BGA
HILPCB предоставляет комплексные услуги по сборке BGA с оборудованием, процессами и системой качества для надежного производства разных типов корпусов и объемов.
Почему выбирают HILPCB
Продвинутое оборудование установки
Линии SMT оснащены высокоточными установщиками для BGA вплоть до 0,3 мм pitch. Системы зрения обеспечивают выравнивание для стандартных и fine pitch BGA assembly с точностью уровня IPC Class 3.
Полная рентген‑инспекция
Каждая сборка BGA проходит X‑ray inspection на современных системах 2D/3D для выявления voids, bridges и head‑in‑pillow.
Оптимизированный reflow
Пайка оплавлением в азоте с точным контролем профиля обеспечивает стабильные соединения в сложных сборках.
Rework
Станции BGA rework позволяют выполнять ремонт без повреждения платы за счет контролируемого нагрева и точного выравнивания.
Reballing
Мы выполняем BGA reballing для замены шариков — восстановление компонентов после брака или после влагоповреждений.
Гибкость производства
Поддержка DFM
Инженерная команда проверяет BGA‑дизайны до производства, выявляет риски и рекомендует оптимизации. DFM‑фидбек повышает first‑pass yield.
Отправьте проект на проверку технологичности и расчет стоимости — команда даст рекомендации под сложность и объемы вашего дизайна.
Часто задаваемые вопросы
Чем сборка BGA отличается от стандартной SMT-сборки?
Корпуса BGA используют скрытые шарики припоя под компонентом, поэтому точность установки, трафарет и профиль оплавления должны контролироваться строже, чем для компонентов с видимыми выводами.
Почему точность установки так важна при сборке BGA?
Даже небольшое смещение может ухудшить качество паяных соединений или вызвать непропай и перемычки, потому что электрические контакты сосредоточены под корпусом.
Как проверяют паяные соединения BGA?
Обычно применяют рентгеновский контроль, дополняя его AOI, оценкой возможного ремонта и мониторингом процесса, потому что соединения нельзя полностью увидеть снаружи.
Может ли один и тот же процесс BGA подходить и для прототипов, и для серии?
Да. Это возможно, если у производителя есть стабильные профили, повторяемые критерии контроля и документированное управление процессом от первых образцов до серийного выпуска.