
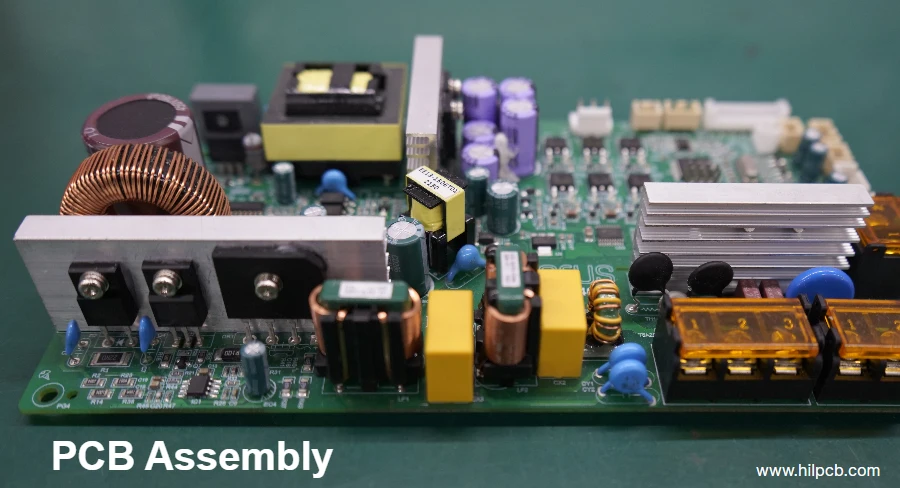
Пайка оплавлением (Reflow Soldering) — это основной технологический процесс поверхностного монтажа (SMT), при котором предварительно нанесенная на контактные площадки платы паяльная паста нагревается в конвекционной печи до расплавления припойного порошка. Жидкий припой смачивает выводы компонентов и контактные площадки, а затем в зоне охлаждения кристаллизуется в прочные металлургические паяные соединения. В отличие от пайки волной, где припой подается из внешнего тигля, процесс пайки оплавлением опирается на дозированное нанесение пасты через прецизионный трафарет до момента установки компонентов.
Понимание того, что такое пайка оплавлением, как контролировать четыре стадии термопрофиля и в каких случаях применять пайку оплавлением по сравнению с пайкой волной, необходимо инженерам-разработчикам, технологам SMT и специалистам по закупкам для достижения высокого выхода годных изделий.
Что такое пайка оплавлением? Определение и роль в технологии SMT
Термин оплавление (reflow) описывает переход припоя, изначально нанесенного в виде паяльной пасты (суспензии микросфер припоя во флюсующем связующем), в жидкое состояние выше линии ликвидуса и последующее формирование однородного металлического шва под действием сил поверхностного натяжения.
В условиях серийного производства поверхностного монтажа SMT-оплавление обладает неоспоримыми преимуществами:
- Массовый одновременный монтаж: Печь оплавления за один непрерывный проход формирует тысячи паяных соединений на многослойных платах высокой плотности.
- Эффект самоцентрирования (Self-alignment): Поверхностное натяжение расплавленного припоя автоматически корректирует небольшие позиционные смещения чип-компонентов и микросхем, выравнивая их строго по центру контактных площадок.
- Совместимость с микроминиатюрными корпусами: Оплавление обеспечивает монтаж BGA с шагом 0.4 мм, пассивных чипов 0201 и 01005, а также LGA, монтаж которых пайкой волной невозможен из-за коротких замыканий.
Процесс пайки оплавлением: четыре температурные зоны
Промышленная конвекционная печь непрерывного действия проводит платы через независимые модули нагрева, формируя заданный температурный профиль:
Температура (°C)
  ^
  |                     Пиковая температура (235-250°C)
  |                         /  |                        /  \  Оплавление (TAL: 40-75 с)
  |         Термостабилизация /   |       (150-180°C)    /        |      +-------------+/          |     /                          \ Охлаждение
  |    /                               |   / Преднагрев                       |  / (1-3°C/с)                           0--+------------------------------------+---> Время (с)
1. Зона предварительного нагрева (Preheat)
Зона преднагрева плавно повышает температуру платы от комнатной до примерно 150 °C со скоростью 1–3 °C в секунду. Плавный подъем температуры критически важен: чрезмерная скорость приводит к взрывному выкипанию растворителей флюса с разлетом шариков припоя и вызывает термический шок керамических конденсаторов (MLCC).
2. Зона термостабилизации / активации (Soak)
В зоне выдержки (150–180 °C для бессвинцового сплава SAC305 в течение 60–120 секунд) температура выравнивается по всей площади сборки. Это исключает температурный перепад между миниатюрными компонентами 0402 и массивными внутренними слоями питания. Одновременно активаторы флюса растворяют оксидные пленки на меди и предотвращают их повторное окисление.
3. Зона оплавления (Time Above Liquidus - TAL)
В зоне оплавления температура превышает точку плавления сплава (ликвидус). Для стандартного припоя SAC305 (ликвидус 217 °C) пиковая температура достигает 235–248 °C. Расплавленный припой смачивает металл и образует интерметаллический слой (IMC, преимущественно Cu₆Sn₅). Время нахождения выше ликвидуса (TAL) поддерживается в диапазоне 40–75 секунд для полного формирования галтели без избыточного утолщения интерметаллидов.
4. Зона охлаждения (Cooling)
Зона охлаждения снижает температуру с контролируемой скоростью 2–4 °C в секунду. Быстрое регулируемое охлаждение формирует мелкозернистую кристаллическую структуру паяного соединения с высокими механическими характеристиками и стойкостью к термоусталости.
Подробнее о методиках измерения профиля читайте в статье оптимизация термопрофиля оплавления.
Температурные режимы: оловянно-свинцовые сплавы vs SAC305
Технологическое окно процесса определяется металлургическими свойствами сплава:
| Сплав | Состав | Температура ликвидуса | Пиковая температура пайки | Время выше ликвидуса (TAL) | Область применения |
|---|---|---|---|---|---|
| Эвтектический свинец | Sn63Pb37 / Sn62Pb36Ag2 | 183 °C | 210 °C – 225 °C | 45 – 75 с | Спецтехника, авиация, традиционные ответственные изделия |
| Стандартный бессвинцовый | SAC305 (Sn96.5Ag3.0Cu0.5) | 217 °C | 235 °C – 248 °C | 45 – 75 с | Глобальный стандарт промышленной и автомобильной электроники |
| Низкосеребряный | SAC0307 (Sn99Ag0.3Cu0.7) | 217 °C – 227 °C | 240 °C – 250 °C | 50 – 80 с | Серийная потребительская аппаратура |
| Низкотемпературный | Sn42Bi58 / SnBiAg | 138 °C | 165 °C – 180 °C | 60 – 90 с | Термочувствительные светодиоды, гибкие дисплеи |
Поскольку бессвинцовая пайка требует температур на 25–30 °C выше свинцовой, стеклотекстолит должен обладать повышенной термостойкостью (высокими Tg и Td), как описано в обзоре печатные платы High-TG.
Методы нагрева: принудительная конвекция vs ИК vs паровая фаза
В производстве применяются три основные технологии передачи тепла:
- Принудительная конвекция горячего воздуха: Индустриальный стандарт крупносерийного производства. Нагретый воздух или азот (N₂) циркулирует с высокой скоростью сверху и снизу конвейера, обеспечивая равномерную передачу тепла независимо от цвета корпусов микросхем.
- Инфракрасный нагрев (ИК): Традиционная технология с кварцевыми излучателями. Из-за теневого эффекта и разницы поглощения излучения темными и блестящими корпусами устарела для плат высокой плотности.
- Парофазная пайка (Vapor Phase Soldering, VPS): Использует скрытую теплоту конденсации паров кипящей инертной жидкости (PFPE) при постоянной температуре (например, 230 °C). Физически исключает перегрев платы и обеспечивает бескислородную среду, идеально подходя для тяжелых многослойных плат и авионики.
Пайка оплавлением против пайки волной: выбор технологии
| Критерий оценки | Пайка оплавлением | Пайка волной припоя |
|---|---|---|
| Тип монтируемых компонентов | Поверхностный монтаж (SMD, BGA, QFN, чипы) | Монтаж в отверстия (THT-разъемы, реле, трансформаторы) |
| Способ подачи припоя | Трафаретное нанесение паяльной пасты перед установкой | Прохождение платы над ванной с бурлящей волной жидкого припоя |
| Двусторонний монтаж | Отлично подходит (два прохода через печь с нанесением пасты) | Ограничен (нижние SMD-компоненты требуют приклейки клеем) |
| Минимальный шаг выводов | До 0.3 мм и компоненты типоразмера 01005 | Обычно от 1.27 мм во избежание образования перемычек |
| Тепловое воздействие | Плавный, позонный равномерный прогрев платы | Резкий термоудар нижней стороны о волну припоя 260 °C |
| Оснастка | Прецизионный стальной трафарет для пасты | Паяльные рамки или титановые маски для селективной пайки |
Алгоритм выбора технологии
- Платы исключительно поверхностного монтажа (100% SMT): Пайка оплавлением на 100%.
- Смешанный монтаж (масса SMD + отдельные выводные разъемы): Пайка оплавлением поверхностных компонентов с последующей селективной пайкой волной или технологией Pin-in-Paste (THR) для разъемов.
- Платы силовой электроники с преобладанием THT: Классическая пайка волной остается наиболее производительным и недорогим методом.
Распространенные дефекты пайки оплавлением и их предотвращение
- Эффект надгробного камня (Tombstoning): Отрыв одного из выводов чип-компонента от площадки. Причина: Разница теплоемкости площадок или неравномерность объема пасты. Решение: Выполнение термобарьеров на полигонах и симметрирование апертур трафарета.
- Перемычки припоя (Bridging): Замыкание соседних выводов припоем. Причина: Смещение трафарета, избыток пасты, растекание при преднагреве. Решение: Коррекция апертур трафарета и обеспечение масочных перемычек не менее 75 мкм.
- Разбрызгивание шариков припоя (Solder Beads): Выброс шариков припоя сбоку от компонентов. Причина: Взрывное испарение растворителей при быстром нагреве. Решение: Оптимизация формы апертур трафарета (форма «home-plate»).
- Газовые раковины и пустоты (Voids): Газовые включения в паяных соединениях BGA и QFN. Решение: Разделение сплошных окон трафарета на сетчатые ячейки и корректировка времени TAL.
Ознакомьтесь с подробными рекомендациями в нашем руководстве по технологии SMT и анализе дефектов пайки BGA.
Часто задаваемые вопросы (FAQ)
Что такое пайка оплавлением?
Пайка оплавлением — это автоматизированный процесс монтажа SMT, при котором паяльная паста, нанесенная на контактные площадки платы, расплавляется в печи, формируя надежные механические и электрические соединения при контролируемом остывании.
Каковы четыре основные фазы термопрофиля оплавления?
Четыре фазы включают преднагрев (плавный подъем), термостабилизацию (выравнивание температур и действие флюса), оплавление (нагрев выше температуры плавления) и регулируемое охлаждение.
Какая температура используется при пайке оплавлением?
Для стандартного бессвинцового сплава SAC305 пиковая температура пайки составляет 235–248 °C при времени выше точки плавления (217 °C) от 40 до 75 секунд. Для свинцового припоя Sn63Pb37 пик составляет 210–225 °C.
Что лучше: пайка оплавлением или пайка волной?
Технологии не исключают, а дополняют друг друга. Оплавление незаменимо для корпусов BGA, QFN и чип-компонентов высокой плотности. Пайка волной оптимальна для массивных выводных разъемов и силовых трансформаторов.
В чем разница между конвекционной и парофазной пайкой?
Конвекционная пайка циркулирует горячий воздух или азот и является базовым методом серийного производства. Парофазная пайка использует тепло конденсации нейтральной жидкости при фиксированной температуре, гарантируя равномерный нагрев без риска перегрева.
Услуги поверхностного монтажа PCBA в HILPCB
HILPCB выполняет профессиональный монтаж электронных узлов на базе современных многозонных конвекционных печей с жестким контролем термопрофиля:
- Прецизионный термопрофильный контроль: Поканальная запись термопрофиля регистратором для каждой технологической партии.
- Монтаж компонентов высокой плотности: Полная поддержка чипов 01005, микро-BGA с шагом 0.35 мм и гибко-жестких структур.
- 100% оптический и рентгеновский контроль: Оснащение линиями 3D AOI и 3D рентгеноскопии (AXI) для контроля внутренних пустот под BGA.
Отправьте файлы проекта и спецификацию BOM в наш сервис монтажа печатных плат или ознакомьтесь с комплексными услугами контрактного производства.
Термопрофилирование с установкой термопар под корпусами BGA гарантирует качество паяных соединений даже при сборке опытных образцов печатных плат.