
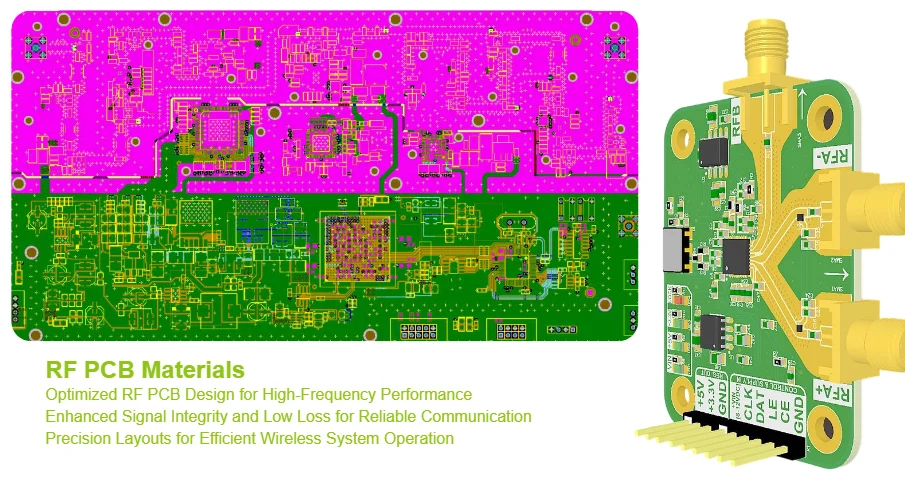
По мере перехода 5G в mmWave диапазоны и исследования 6G требования к RF Front-End достигают беспрецедентного уровня. В этом контексте RF front-end low noise PCB manufacturing — это уже не “просто производство плат”, а комплексная дисциплина на стыке materials science, EM теории, precision manufacturing и microwave measurement. Как инженер по microwave measurements, я знаю: малейшие отклонения в цепочке от design до конечного изделия могут привести к катастрофической деградации performance. Особенно для высокоинтегрированных RF front-end модулей с низким NF и высокой линейностью PCB становится критической частью performance системы. В статье с точки зрения измерений разбираются de-embedding, fixtures/probes, S-parameter consistency, OTA тесты и failure localization — практические ориентиры для задач 5G/6G.
De-embedding: границы TRL, LRM, SOLT и источники ошибок
В microwave диапазоне любой connector, transmission line или fixture добавляет собственные электрические свойства и “загрязняет” оценку DUT. Цель De-embedding — математически удалить эти паразитики через Calibration и получить “чистые” S-parameter DUT.
Сравнение методов calibration
SOLT (Short-Open-Load-Thru): традиционный метод со стандартами. В coax среде он зрелый, но на planar PCB крайне сложно изготовить open/load, которые были бы идеальными и broadband (fringing C, parasitic L/C), особенно в mmWave, поэтому точность ограничена.
TRL (Thru-Reflect-Line): gold standard для planar измерений. Не требует идеального load; использует Thru, Reflect (open/short) и Line известной длины. Эти стандарты на PCB более повторяемы, чем SOLT, поэтому точность выше. Минус: рабочая полоса зависит от Line (обычно 1/4 wavelength), для wideband нужны несколько Line.
LRM (Line-Reflect-Match): вариант TRL, удобный в ряде сценариев. Вместо Thru используется Match. Он не обязан быть идеальным 50Ω, но должен быть одинаковым на обоих портах, что проще в симметричных fixtures.
В фазе RF front-end low noise PCB prototype TRL критичен для точного моделирования. В RF front-end low noise PCB mass production тестовые флоу могут быть упрощены, но Test Limit должен базироваться на ранних прецизионных данных (например, TRL).
Probe station и fixtures: transition effects и repeatability control
Fixture и Probe — физический мост между VNA и PCB DUT; их качество определяет верхнюю границу измерений. Плохой fixture способен “испортить” впечатление даже от отличного chip/PCB дизайна.
Transition effects и оптимизация
Переход от coax к planar transmission lines на PCB (microstrip или CPW) — ключевой SI bottleneck. В mmWave даже небольшие discontinuities по импедансу вызывают сильные отражения и mode conversion, увеличивая Insertion Loss и ухудшая flatness. Одной из core задач RF front-end low noise PCB manufacturing является точный дизайн и производство connector Launch Pad. Обычно требуется 3D EM simulation, чтобы обеспечить smooth импедансный переход от пина коннектора к трассе. Low-loss материалы вроде Rogers PCB снижают потери, но в модель нужно закладывать точные Dk/Df, чтобы обеспечить корреляцию с производством.
Repeatability control
Repeatability — ключевой показатель стабильности тестовой системы. На производстве, если результаты “плавают” из-за микровариаций fixture, оценка yield становится невозможной. Основные факторы:
- Mechanical tolerances: locating pins и clamp конструкции должны быть изготовлены с очень высокой точностью, обеспечивая одинаковую установку и прижим.
- Connector torque: использовать torque wrench при затяжке coax connectors, чтобы избежать изменений contact impedance.
- Probe contact: для on-wafer/on-board probing строго контролировать contact force, Alignment и износ наконечников.
И для RF front-end low noise PCB quick turn R&D, и для volume production строгий workflow обслуживания fixtures и calibration/verification — фундамент качества измерений.
Таблица 1: сравнение вариантов test interface
| Тип интерфейса | Диапазон частот | Плюсы | Сложности | Основное применение |
|---|---|---|---|---|
| Coax connector (e.g., 1.85mm) | DC - 67 GHz | Надежный, высокая repeatability, стандартизирован | Нужна пайка, большой footprint, сложная transition | Module-level тест, system interconnect |
| Edge Launch | DC - 110 GHz | Reusable, без пайки, удобно для быстрых тестов | Чувствителен к PCB thickness и registration tolerances | R&D validation, quick prototype |
| GSG/GS Probe | DC - 220+ GHz | Очень высокая частота, прямой контакт, низкие parasitics | Износ tips, высокий skill, нужна probe station | On-Wafer test, characterization |
S-parameter consistency: влияние bandwidth, bias и температуры
S-parameters — “fingerprint” RF устройств, но он меняется с условиями теста. Consistency требует строгого контроля переменных.
Test bandwidth и dynamic range: 5G/6G имеет широкую полосу. Настройки VNA, IF Bandwidth и число точек влияют на результат. Более узкая IF Bandwidth снижает noise floor и повышает Dynamic Range, но увеличивает время скана. Для high-isolation устройств dynamic range должен позволять корректно измерять слабые S12.
Bias активных устройств: LNA и PA сильно зависят от DC bias. Используйте Bias-Tee для стабильного и чистого DC. Power noise или нестабильный bias напрямую модулируют RF, искажают измерение (gain ripple или parasitic oscillations).
Temperature drift и компенсация: свойства semiconductor и PCB материалов зависят от температуры. Gain падает при росте температуры, dielectric constant может driftить. Для чувствительных сценариев (outdoor base stations или плотные data-center RF front-end low noise PCB) необходимы thermal cycling тесты. Измерения в temperature chamber дают данные по диапазону и поддерживают system-level temperature compensation. В High-Speed PCB high-reliability дизайне эти факторы нужно учитывать.
mmWave OTA тесты и валидация в Anechoic Chamber
В mmWave и при высокой интеграции антенны с RF (например, AiP) Conducted Test не способен полностью оценить систему. OTA (Over-the-Air) становится финальным “судьей”.
OTA обычно выполняется в Anechoic Chamber с поглотителями на стенах, чтобы приблизиться к free space без отражений.
Ключевые OTA метрики
- Radiation Pattern: измерение распределения излучения и проверка направленности.
- EIRP: эквивалентная изотропная излучаемая мощность в направлении main beam.
- TRP: суммарная излучаемая мощность во всех направлениях.
- EIS: эквивалентная изотропная чувствительность в направлении main beam.
Validation flow
Типовые шаги:
- System calibration: калибровать тестовые антенны, path loss и позиционирование.
- DUT alignment: точно установить DUT на turntable.
- Data acquisition: вращать и собирать данные по углам.
- Post-processing: получить patterns и рассчитать EIRP/EIS.
Для RF front-end low noise PCB prototype OTA — единственный способ проверить совместную работу антенны и RF link; результаты напрямую определяют соответствие требованиям.
📡 OTA (Over-the-Air) standard test workflow
Выравнивание по 3GPP/CTIA и проверка background noise в Anechoic Chamber. Настроить automation scripts; прогреть и проверить probes и signal sources.
Закрепить DUT на полистирольном держателе Low-Dk. Отрегулировать 3D positioner так, чтобы phase center антенны совпал с центром Quiet Zone.
По Substitution Method с эталонной антенной измерить total link loss (включая free-space) и задать компенсацию.
Повороты Theta & Phi. Синхронно записывать TIS или TRP по поляризациям, фиксируя малые колебания.
Проанализировать данные после path-loss compensation. Построить 3D radiation patterns и извлечь пики EIRP/ERP, проверив требования оператора.
“От chamber calibration до 3D modeling мы обеспечиваем traceable scientific accuracy каждой OTA выборки.”
Локализация consistency failures и корректирующие действия
Если результаты не соответствуют спецификациям или стандартам, быстро и точно определить root cause — ключ к успеху. Нужен тесный анализ связи измерений с симуляциями.
Failure localization toolbox
- TDR: step-пульс и отражение превращают S11 (return loss) в time-domain профиль импеданса, позволяя локализовать discontinuities (vias, solder joints, corners).
- Smith Chart: визуализирует комплексные S-parameters и помогает быстро понять matching (индуктивный/емкостной).
- Overlay simulation vs measurement: значимые расхождения обычно указывают на:
- Manufacturing tolerances: ширина линии, dielectric thickness или dielectric constant отличаются от design.
- Model errors: неучтенные паразитики (surface roughness, pad parasitic capacitance).
- Component variance: реальные caps/inductors отличаются от datasheet.
Corrective strategy
После локализации действия становятся точечными: большая reflection в connector transition → переоптимизировать Launch Pad; insertion loss выше нормы → выбрать более low-loss laminate или укоротить трассы. Для RF front-end low noise PCB low volume критичны быстрые итерации и валидация. Сотрудничество с опытным производителем вроде HILPCB дает DFM рекомендации и позволяет быстро проверить изменения на этапе Prototype Assembly. Для RF front-end low noise PCB low volume и массового выпуска стандартизированный failure analysis workflow — основа постоянного роста yield и качества.
Conclusion
RF front-end low noise PCB manufacturing — это крайне требовательный system engineering, который тесно связывает design, материалы, производство и тест. Microwave measurement engineers находятся в ключевой точке финальной верификации. Только владея TRL-уровнем de-embedding, контролируя repeatability fixtures/probes, учитывая bias и температуру, и используя OTA тестирование вместе с системной диагностикой, можно обеспечить соответствие строгим 5G/6G target. Будь то RF front-end low noise PCB quick turn прототипирование или стабильная RF front-end low noise PCB mass production, measurement science должна быть глубоко понята и строго исполнена — это единственный путь к успеху.
Часто задаваемые вопросы
Почему неверный метод калибровки может испортить выводы в миллиметровом проекте?
Потому что TRL, LRM и SOLT опираются на разные предпосылки по fixture, диапазону частот и модели ошибок. Если метод не соответствует реальной измерительной конфигурации, кажущееся изменение характеристик может идти от смещенного reference plane, а не от самой платы.
Почему зонды, fixtures и переходы делают RF-результаты нестабильными?
Эти элементы вносят собственные паразитики и ошибку повторяемости. На миллиметровых частотах даже очень небольшое механическое изменение уже заметно сдвигает S-параметры, поэтому вся fixture-цепочка должна проектироваться как часть измерительной системы.
Почему одного теста при комнатной температуре и одном bias-режиме недостаточно?
Потому что gain, noise figure и matching меняются вместе с bias, шумом питания и температурой. Плата, которая выглядит нормальной в одной точке, может выйти за целевые параметры в реальном рабочем окне изделия.
С чего лучше начинать поиск причины, если проваливаются тесты повторяемости?
Сначала нужно разделить ошибку измерительной цепи, производственный разброс и разброс компонентов. Обычно быстрее всего помогают TDR, анализ на Smith chart и наложение simulation vs measurement, чтобы понять, проблема в fixture, процессе или самом RF-дизайне.