
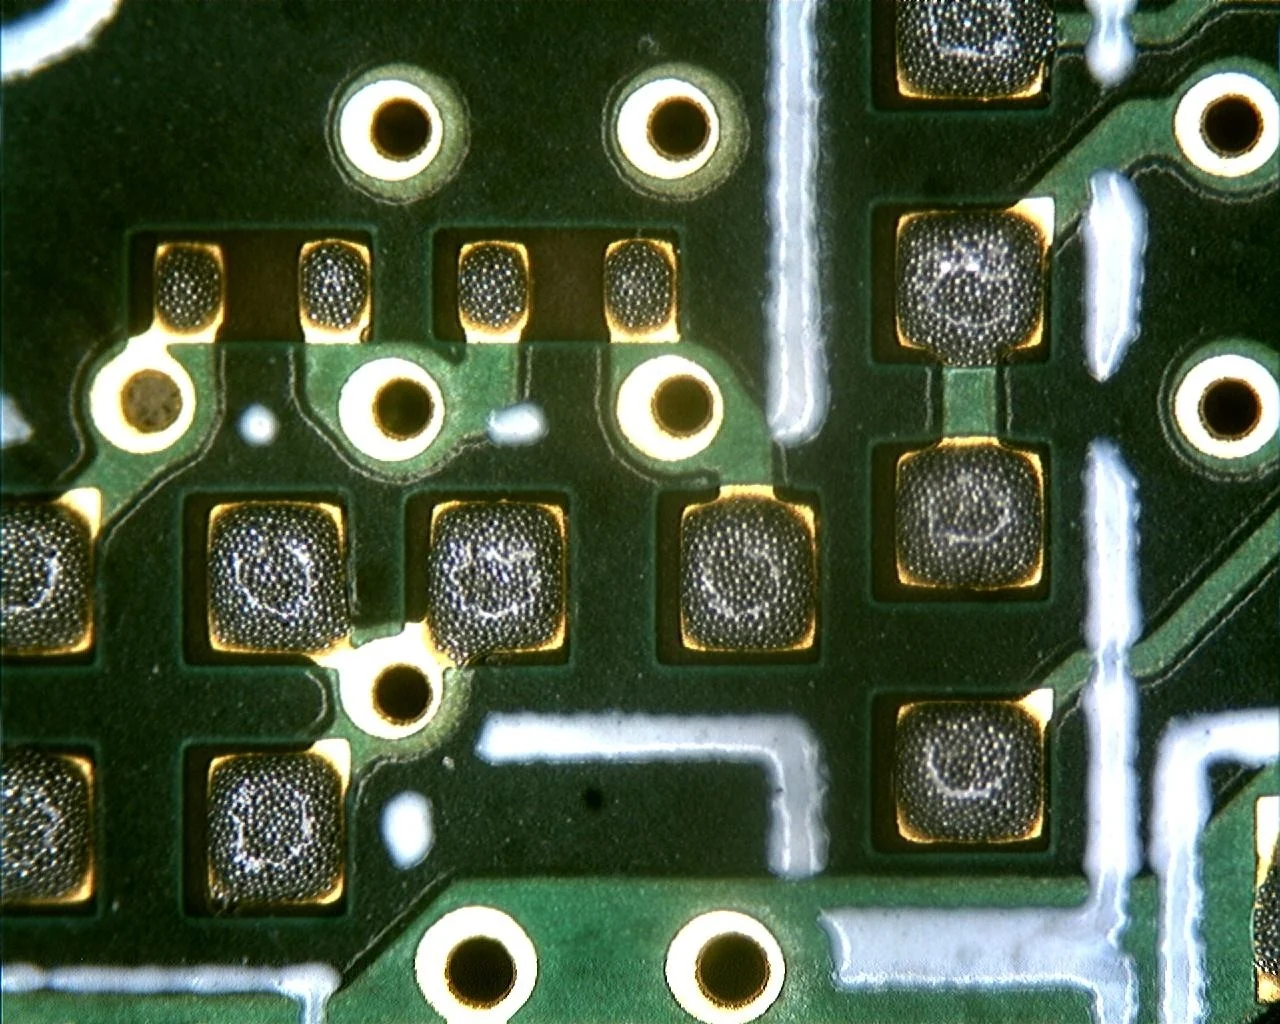
Контроль нанесения паяльной пасты (Solder Paste Inspection, SPI) проверяет отпечатки на печатной плате до установки компонентов. Измерения геометрии помогают определить положение отпечатка, сопоставить его с утвержденной программой и решить, можно ли продолжить процесс или требуется разобраться с печатью. Фактический охват и время проверки зависят от платы и программы контроля. Положительный результат SPI сам по себе не подтверждает качество паяных соединений, которые сформируются после оплавления.
При освоении новых изделий (NPI) глубина контроля, допуски по типам контактных площадок и правила обращения с отбракованными платами должны согласовываться до запуска серии. Проектирование SMT-трафаретов определяет теоретический объем апертур; установка SPI контролирует фактический результат печати. Последующий автоматический оптический контроль (AOI) оценивает точность установки компонентов и внешние дефекты пайки после оплавления.
Какие параметры измеряет установка SPI?
В технологии поверхностного монтажа (SMT) аббревиатура SPI обозначает контроль нанесения паяльной пасты (Solder Paste Inspection), в отличие от микропроцессорного интерфейса передачи данных Serial Peripheral Interface. Установка SPI в производственной линии располагается непосредственно за автоматом трафаретной печати перед установщиками компонентов. Такое расположение позволяет выявить дефекты печати на этапе, когда плата свободна от компонентов и может быть отмыта и повторно запечатана с минимальными затратами.
Современные установки 3D SPI восстанавливают профиль отпечатка и могут рассчитывать высоту и объем. В зависимости от модели и программы также доступны площадь, смещение, форма, перемычки и копланарность. Например, GÖPEL Vario Line указывает эти параметры среди функций оборудования; фактический набор зависит от комплектации и заданных зон контроля (ROI). В описании Koh Young приведены особенности измерения, которые следует сверять с конкретной моделью и задачей.
| Измеряемый параметр | Технологический вопрос контроля | Необходимая дополнительная проверка |
|---|---|---|
| Объем (Volume) | Какое количество пасты находится внутри измеряемой зоны? | Номинальный объем по CAD, ревизия трафарета и отсутствие вытекания пасты за пределы площадки |
| Высота (Height) | На какую высоту выступает отпечаток над базовой плоскостью? | Надежность фиксации платы, калибровка локального нуля и форма купола отпечатка |
| Площадь (Area) | Какая доля площади контактной площадки покрыта пастой? | Расплющенный тонкий слой может покрывать достаточную площадь при критически малом объеме |
| Смещение X/Y | На какое расстояние центр отпечатка смещен относительно центра площадки? | Точность совмещения по реперным знакам (Fiducials) и допуски на изготовление платы |
| Форма и перемычки | Удерживается ли паста в границах заданной топологии? | Соседние отпечатки нельзя признавать годными лишь на основании правильного суммарного объема |
В чем различие между 2D и 3D контролем паяльной пасты?
Системы 2D-контроля анализируют двухмерное изображение в плоскости платы, но не способны измерять высоту по оси Z. Установки 3D SPI измеряют профиль высоты, обеспечивая прямой расчет физического объема дозы. Это критично для компонентов с малым шагом выводов, корпусов BGA и чип-компонентов 0201, у которых одинаковая площадь в плане может соответствовать существенно различающемуся объему пасты.
В системах могут применяться фазовая триангуляция и проецируемые полосы. Проекция с нескольких направлений способна уменьшить влияние теней, но не устраняет их во всех геометриях; компенсация коробления также зависит от системы, программы и подтверждения на реальной плате.
При выборе оборудования SPI для плат высокой плотности запрашивайте подтверждение повторяемости и воспроизводимости измерений (Gage R&R) на реальных типах финишных покрытий (OSP, ENIG, иммерсионное олово). Номинальное оптическое разрешение камеры само по себе не доказывает метрологической достоверности на границах допусков.
Почему увеличение толщины трафарета может ухудшить стабильность печати?
Увеличение толщины фольги трафарета повышает геометрический объем апертуры, но одновременно увеличивает площадь внутренних стенок, от которых паста должна отделиться при подъеме трафарета. Оба фактора необходимо учитывать при расчете технологического окна.
Для прямоугольной апертуры с вертикальными стенками соотношение площадей (Area Ratio, AR) рассчитывается как площадь основания апертуры, деленная на площадь ее боковых стенок:
Соотношение площадей = W × L / [2 × (W + L) × T]
Здесь W и L — ширина и длина апертуры, а T — толщина фольги трафарета. Для квадратной апертуры выражение упрощается до W / (4 × T); для круглой апертуры диаметром D — до D / (4 × T). Indium приводит около 0,66 как традиционную рекомендацию для отделения пасты: ниже этого значения перенос может быть низким или нестабильным, однако свойства пасты и процесс влияют на результат. Это не универсальный порог приемки SPI. Indium: Minimizing Graping.
В таблице приведен расчет для квадратной апертуры размером 0,30 × 0,30 мм при изменении только толщины трафарета (в предположении вертикальных стенок):
| Толщина трафарета | Теоретический объем апертуры (W × L × T) | Соотношение площадей (Area Ratio) | Инженерное решение до запуска |
|---|---|---|---|
| 0,100 мм (100 мкм) | 0,00900 мм3 | 0,75 | Проверить, соответствует ли фактический отпечаток требованиям соединения; AR само по себе не означает приемку |
| 0,125 мм (125 мкм) | 0,01125 мм3 | 0,60 | Проверить перенос и разброс; больший теоретический объем отверстия не гарантирует больше пригодной пасты |
Фольга толщиной 0,125 мм дает на 25 % больший теоретический объем апертуры. Снижение эффективности переноса (объем отпечатка, деленный на объем апертуры) может свести этот выигрыш на нет. Перед выбором толщины сравните распределения SPI и результаты после оплавления. Для смешанных корпусов рассмотрите изменение апертур, подбор пасты или ступенчатый трафарет; уменьшение толщины по всей плате может оставить слишком мало припоя для крупных соединений.
Как задавать технологические допуски SPI для нового изделия?
В программе SPI необходимо явно определить, что означает «100 % объема»: например, площадь апертуры, умноженная на толщину фольги, либо согласованное эталонное значение. Отчеты в процентах разных поставщиков нельзя напрямую сравнивать, если знаменатель у них различается.
Контактные площадки группируются по семействам: выводы BGA, периферийные площадки QFN, термопады, чип-компоненты и разъемы требуют индивидуальных допусков по объему. Для сегментированных термопадов фиксируется, контролируется ли каждый сегмент в отдельности или суммарный объем всей группы.
Процедура освоения нового изделия (NPI) включает:
- Сверку ревизий исходных данных: проверку соответствия слоев пасты в Gerber, чертежа трафарета, ревизии печатной платы и корпусов компонентов.
- Метрологическую валидацию: проверку базирования платы, локального нулевого уровня и стабильности показаний до перенастройки параметров принтера.
- Определение технологического окна: статистический анализ тестовых отпечатков и сопоставление критических объемов пасты с результатами пайки после печи оплавления.
- Правило реагирования: разграничить предупреждающий тренд и отклонение, требующее остановки; определить, кто вправе принять решение по несоответствию, и сохранить исходный результат даже после корректировки.
IPC-7527 рассматривает печать паяльной пасты, а IPC-A-610 — приемку собранных узлов. В отдельных случаях нужны уникальные критерии приемки; это отражено в открытом описании IPC-7527. Укажите применимые редакции стандартов и требования заказчика: одного класса качества недостаточно для полной программы SPI.
Порядок действий при срабатывании сигнализации SPI
Анализ дефекта строится на оценке его характера и локализации на плате:
| Характер дефекта | Первоочередная проверка на установке SPI | Проверка на принтере трафаретной печати | Документируемое подтверждение перед допуском |
|---|---|---|---|
| Повторяющийся недостаток пасты на одних и тех же малых апертурах | Соответствие номинальных размеров CAD и зоны контроля (ROI) | Засорение апертур, высыхание пасты или чрезмерная скорость отделения трафарета | График тренда объемов до и после очистки трафарета |
| Равномерное смещение отпечатков по всей плате | Распознавание реперных меток (Fiducials) и надежность прижима платы | Калибровка рабочего стола принтера и механические люфты каретки | Протокол юстировки смещения и результат контрольной печати |
| Перепад высоты отпечатков в разных зонах платы | Опорные плоскости и алгоритм компенсации деформации стеклотекстолита | Расстановка магнитных поддержек, коробление платы, параллельность ракеля | Карта высот после переустановки элементов поддержки |
| Перемычки припоя между соседними контактными площадками | Пороги оптического контраста и чувствительность детекции перемычек | Загрязнение нижней стороны трафарета, избыточное давление ракелей | Фотография дефекта, регистрация очистки и подтверждение разделения отпечатков |
| Асимметрия объемов пасты на выводах одного чип-компонента | Спаренная настройка площадок и симметрия граничных порогов | Неравномерный прижим ракеля или деформация стенок отверстия | Значения объемов на обоих выводах и контроль на эффект надгробия (tombstoning) после пайки |
Забракованную плату удерживают до монтажа компонентов. Очистка и повторная печать допустимы только по утвержденной процедуре, совместимой с платой, финишным покрытием, пастой и компонентами на обратной стороне. Процедура должна задавать удаление остатков, сушку, контроль и допустимое число повторов. Протирка сама по себе не разрешает вернуть плату в процесс.
Обратная связь SPI с принтером может корректировать отдельные тенденции, если такую интеграцию поддерживает оборудование. Подтвердите, какие параметры разрешено менять автоматически, как регистрируются изменения и когда требуется вмешательство оператора. Не расширяйте допуск только ради отключения сигнала без оценки влияния на соединение.
Взаимосвязь между SPI, AOI, рентгеном и функциональным тестированием
Установка SPI контролирует нанесение паяльной пасты до монтажа компонентов. Она не подтверждает смачиваемость выводов при пайке, отсутствие внутренних замыканий под BGA и работоспособность электрической схемы.
AOI после оплавления проверяет доступные для обзора элементы сборки. Рентгеновский контроль плат применяют для отдельных вопросов по скрытым соединениям, включая распределение припоя под корпусом; охват зависит от метода и геометрии обзора. Для электрических и функциональных испытаний нужны отдельные тестовые точки, программы и критерии приемки. Эти проверки планируют совместно в рамках процесса SMT-монтажа.
Оценивая затраты на SPI, сопоставьте программирование и контроль с реальными расходами на локализацию дефектов, очистку, повторную печать и последующий ремонт именно этой сборки. В запросе цены отдельно укажите разработку трафарета и настройку NPI, регулярный контроль и передачу записей. Общий процент улучшения выхода годных сам по себе не доказывает экономию для другой платы.
Состав документации для запроса КП (RFQ) и запуска серии
Предоставляйте слои паяльной пасты и маски с указанием ревизий, сборочные чертежи, спецификацию компонентов (BOM) и координаты установки (Pick-and-Place). Указывайте критические компоненты (BGA, QFN, 0201) и теплоотводящие площадки.
Перед утверждением установочной партии запрашивайте:
- Карту охвата контролем (стороны платы, перечень площадок, сплошной или выборочный контроль).
- Утвержденную программу SPI с классификацией контактных площадок и порогами отбраковки.
- Статистические отчеты по критическим отпечаткам с привязкой к серийным номерам плат.
- Регламент изоляции, отмывки и повторной печати забракованных плат.
- Сводный отчет NPI, сопоставляющий результаты SPI с данными последующего оптического и рентгеновского контроля.
Возможности SMT-монтажа HILPCB включают 3D SPI и 2D/3D AOI, а также выборочный рентгеновский контроль для согласованных рисков скрытых соединений. Маршрут контроля, охват и состав записей подтверждаются при расчете предложения. Передайте пакет сборочных данных и требования к контролю через запрос цены.
Часто задаваемые вопросы (FAQ)
Для чего применяется контроль нанесения паяльной пасты (SPI)?
Установка SPI контролирует объем, высоту, площадь, смещение и форму паяльной пасты до установки компонентов, предотвращая попадание дефектных отпечатков в печь оплавления.
Контроль паяльной пасты и установка SPI — это одно и то же?
Испытания пасты могут означать входную проверку материала или анализ печати. SPI измеряет пасту, нанесенную на плату; он не заменяет спецификацию материала поставщика пасты и испытания сборки после оплавления.
Почему необходимо уточнять значение аббревиатуры SPI?
В электронике аббревиатура SPI обозначает как аппаратный интерфейс Serial Peripheral Interface, так и технологическую операцию Solder Paste Inspection. Смысл определяется контекстом задачи.
Гарантирует ли годный результат SPI отсутствие дефектов пайки BGA?
Нет. SPI измеряет пасту до установки BGA и оплавления. Проверка скрытых соединений и электрические испытания должны учитывать риски сборки, заданные планом качества.
Может ли установка SPI использовать одинаковые допуски для всех типов плат?
Нет. Различные толщины трафаретов, размеры контактных площадок, типы пасты и шаги выводов требуют индивидуальной настройки программы контроля под каждое изделие.
Можно ли отмыть и повторно запечатать плату, забракованную установкой SPI?
Возможно, если это разрешено утвержденным решением по несоответствию. Способ очистки, сушка, контроль и допустимые повторные операции должны подходить плате и материалам, включая уже установленные компоненты. Сохраните исходный результат отказа и последующие свидетельства выпуска.