
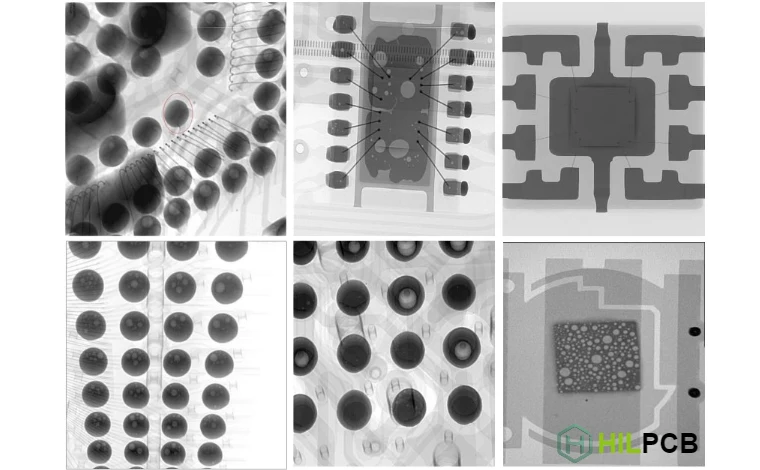
По мере перехода от 5G к 6G рабочие частоты уходят в область миллиметровых волн (mmWave) и даже sub-THz. Это предъявляет беспрецедентные требования к проектированию и производству PCB. В такой ситуации критически важна сильная и точная система контроля качества—и SPI/AOI/X-Ray inspection (solder paste inspection / automated optical inspection / X-ray inspection) является её ключевой опорой. Это уже не просто финальная проверка на выходе: это data-driven механизм обеспечения качества на всём пути от валидации дизайна до массового производства, который помогает каждой PCB с высокоскоростными сигналами обеспечить low-loss и высоконадежные interconnect в жестких условиях. Для сложных проектов с Hybrid Stack-up (RF-материалы Rogers/PTFE в сочетании с FR-4) согласованная работа этих трёх технологий часто определяет итоговый успех продукта.
DFM/DFT/DFA review: обеспечить manufacturability mmWave PCB с самого начала
В любой современной PCB-фабрикации профилактика всегда эффективнее исправлений. Полный DFM/DFT/DFA review (design review для manufacturing / test / assembly) — фундамент успешного mmWave проекта. Его цель — до design freeze выявить и устранить все потенциальные проблемы, влияющие на yield, performance и reliability. Для 5G/6G приоритеты заметно шире, чем для традиционных PCB.
Во‑первых, ключевое значение имеет выбор материалов. Low-Dk/Df материалы вроде Rogers и Teflon (PTFE) дают отличные электрические характеристики, но по механике сильно отличаются от стандартного FR-4. Например, PTFE более мягкий: при drilling могут появляться smear, заусенцы и шероховатые стенки отверстий, что влияет на качество металлизации. В рамках DFM/DFT/DFA review нужно проверить, что параметры drilling и подготовка отверстий (например, plasma desmear) соответствуют выбранному материалу.
Во‑вторых, необходимо анализировать детали stack-up. В hybrid design различия CTE могут накапливать напряжения при ламинации, вызывая warp и даже delamination. DFM review использует моделирование для прогнозирования рисков и оптимизации press cycle (Press Cycle) и resin flow (Resin Flow).
Наконец, этот review задаёт базовую точку для последующего SPI/AOI/X-Ray inspection. Минимальные размеры pads, точность окон solder mask и дизайн BGA lands, определённые на этапе DFM, напрямую влияют на параметры SPI и качество распознавания дефектов AOI. Качественный DFM/DFT/DFA review — старт NPI, который закладывает основу для NPI EVT/DVT/PVT и помогает точно перенести design intent в надежный физический продукт.
Hybrid Stack-up: вызовы и стратегия инспекции
Чтобы оптимально сбалансировать performance и cost, 5G/6G коммуникационные устройства (например, AAU базовых станций) часто используют hybrid stack-up. Внешние слои для mmWave сигналов выполняют на высокопроизводительных RF материалах (например, Rogers PCB), а внутренние слои для digital и power — на FR-4. Но такая «комбинация» приносит специфические проблемы в производстве и инспекции.
Точность межслойного совмещения: разные материалы по‑разному расширяются/сжимаются в процессе ламинации, что приводит к смещению регистрации. Даже небольшие отклонения могут ухудшить соединение via с внутренними pads и нарушить непрерывность импеданса. X-Ray инспекция незаменима: она «просвечивает» многослойную PCB, измеряет совмещение внутренних слоев и дает данные для корректировки процесса.
Качество via plating: drilling через границу PTFE и FR-4 требует сверхточного контроля. Небольшие изменения из‑за износа сверла, rpm или feed rate могут вызвать smear и ухудшить адгезию меди. Помимо microsection, high-resolution X-Ray позволяет неразрушающе оценивать равномерность vias и потенциальные дефекты в серийном производстве.
Контроль окна ламинации: hybrid stack-up имеет узкое технологическое окно. Температура, давление и время должны контролироваться очень точно, чтобы избежать delamination или пузырей. С интегрированным Traceability/MES можно записывать press profiles для каждой платы и связывать их с дефектами, обнаруженными X-Ray, для постоянной оптимизации процесса.
Сравнение свойств материалов: RF материалы vs. стандартный FR-4
| Параметр | Материалы Rogers/PTFE | Стандартные материалы FR-4 |
|---|---|---|
| Диэлектрическая проницаемость (Dk) @10GHz | 2.2 - 3.6 (стабильно) | 4.2 - 4.8 (чувствительно к частоте) |
| Коэффициент потерь (Df) @10GHz | 0.0009 - 0.004 | ~0.020 |
| CTE (коэффициент теплового расширения) | выше и анизотропный | ниже и относительно однородный |
| Сложность обработки | высокая (мягкий материал; нужны спецпроцессы) | низкая (стандартные процессы) |
Copper Roughness и Weave Effect: скрытые «убийцы» mmWave Signal Integrity
Когда частота входит в mmWave диапазон, эффекты, которые раньше можно было игнорировать, начинают доминировать в потерях—в первую очередь Copper Roughness и Weave Effect.
Copper Roughness: из‑за Skin Effect ток течёт по очень тонкому поверхностному слою проводника. Если поверхность меди шероховатая, путь тока удлиняется, и растут резистивные потери (insertion loss). Поэтому в производстве High-speed PCB часто применяют VLP или Profile-Free copper. AOI помогает проверять ширину линий и качество краёв после травления: колебания line width вместе с roughness создают импедансные несогласования и дополнительные отражения.
Weave Effect: FR-4 и подобные материалы состоят из стеклоткани и смолы. У стекла (Dk ≈ 6) и смолы (Dk ≈ 3) большая разница. Если трасса проходит над пучком (Weave) или над смоляным gap, меняется эффективный Dk, что вызывает локальные колебания импеданса и различия фазовой скорости, приводя к skew. В дизайне применяют Spread Glass или поворачивают трассировку на угол. SPI/AOI/X-Ray inspection не «видит» weave напрямую, но AOI точно измеряет стабильность ширины трассы—это важный параметр компенсации. Для точного контроля импеданса нужно учитывать эти микроэффекты; инструменты вроде онлайн impedance calculator от HILPCB помогают моделировать их заранее.
Low-void BGA reflow: максимальная надежность для высокоплотных interconnect
5G/6G чипы (FPGA, ASIC, RF transceiver) часто используют fine-pitch BGA. Надежность соединений критична, а Void в BGA solder joints — один из главных рисков. Void ухудшает теплопроводность и механическую прочность: в high-power режимах возможны локальные перегревы, а при вибрации или thermal cycling — ранние отказы.
Достичь Low-void BGA reflow можно только системно, и SPI/AOI/X-Ray inspection играет ключевую роль.
SPI: первая линия предотвращения Void. 3D SPI измеряет объём, площадь, высоту и смещение пасты на каждом pad. И избыток, и недостаток пасты повышают риск Void. SPC в режиме реального времени позволяет быстро выявлять дефекты печати (stencil clogging, неверное давление ракеля) и устранять их, обеспечивая стабильную депозицию пасты—основа Low-void BGA reflow.
X-Ray Inspection: финальная верификация результата. Так как BGA joints скрыты под корпусом, X-Ray — единственный неразрушающий метод внутренней проверки. 2.5D/3D AXI обнаруживает bridging, Head-in-Pillow и вычисляет void ratio каждого шара с сопоставлением с IPC требованиями. Эти данные критичны для настройки reflow профиля (например, момента и длительности вакуума при vacuum reflow).
Интеграция SPI и X-Ray данных в Traceability/MES дает полный трейсинг от печати пасты до качества финального соединения—как мощная гарантия качества для SMT assembly.
📊 Связь между BGA void ratio и надежностью
Согласно IPC-A-610 и IPC-7095, долговременная надежность оценивается по проценту voided area.
Высокий уровень reliability и отличная стойкость к thermal fatigue; подходит для aerospace, automotive и medical core board.
Уменьшается эффективное сечение: риск перегрева и разрушения при больших токах или сильной вибрации.
Выше лимитов IPC Class 2/3: высок риск non-wet open и ранних случайных отказов.
Замкнутый контур инспекции и traceability в NPI EVT/DVT/PVT
NPI — это структурированный путь от прототипа к серийному производству, обычно разделённый на EVT, DVT и PVT. SPI/AOI/X-Ray inspection имеет разную роль на каждом этапе и вместе формирует data-driven quality closed loop.
EVT: проверка реализуемости и базовой функциональности. Небольшие объёмы, но глубокая аналитика. X-Ray часто используют для детального анализа первых образцов (формирование BGA joints, регистрация hybrid stack-up и т. д.). AOI программы создаются и отлаживаются. Данные передаются инженерам как физический фидбек для DFM/DFT/DFA review и итераций дизайна.
DVT: проверка соответствия всем спецификациям и performance. Объёмы растут, процесс стабилизируется. SPI/AOI оптимизируются для увеличения coverage и снижения false call. X-Ray контролирует стабильность критических процессов (например, BGA). На этом этапе важно коррелировать данные инспекции с FCT, чтобы выделить ключевые производственные переменные, влияющие на результат.
PVT: финальная стадия перед масс‑продакшном, подтверждающая capability линии и стабильность процесса. SPI/AOI/X-Ray inspection полностью встроен в производство, данные в реальном времени загружаются в Traceability/MES для SPC и мониторинга трендов дефектов. Успех PVT означает готовность к high-volume/high-quality. Замкнутый контур NPI EVT/DVT/PVT обеспечивает плавный переход от дизайна к производству.
Продвинутые процессы для сложных through-hole и mixed assembly
Современные 5G/6G коммуникационные платы несут не только RF и high-speed digital сигналы—они часто включают силовые модули, коннекторы и другие through-hole компоненты. Такой mixed SMT+THT повышает требования к технологиям и инспекции.
Selective wave soldering: если through-hole компонентов немного, классическая wave soldering будет повторно нагревать уже смонтированные SMT компоненты (особенно BGA), что повышает риск по reliability. Selective wave soldering использует перемещаемую мини‑форсунку для пайки только заданных точек. Окно процесса уже, нужен точный контроль. AOI и X-Ray важны для проверки полноты fillet, наличия bridging и качества заполнения through-hole по IPC.
Backdrill (Backdrill): backdrilling удаляет неиспользуемые via stubs. Stubs вызывают отражения и резко ухудшают SI в mmWave. Глубина критична: недостаточно — stub остаётся, слишком глубоко — риск повредить рабочие слои. X-Ray — один из лучших методов неразрушающе подтвердить глубину backdrill и остаточную длину stub.
Эти процессы ещё сильнее подчеркивают ценность SPI/AOI/X-Ray inspection как комплексной платформы. SMT или THT, поверхность или внутренняя структура—это «трио» даёт полный контроль качества и поддерживает надежную поставку Turnkey PCBA.
Ключевые преимущества HILPCB в assembly и inspection
- ✅ End-to-end coverage инспекций: от 3D SPI и inline AOI до 3D AXI—полный контроль печати, установки и пайки.
- ✅ Продвинутые технологические возможности: экспертиза в Low-void BGA reflow, Selective wave soldering и точном backdrilling—для сложного mixed assembly.
- ✅ Data-driven решения: мощная система Traceability/MES объединяет данные инспекций для поддержки NPI EVT/DVT/PVT и постоянных улучшений в серии.
- ✅ DFM поддержка экспертного уровня: опытная команда выполняет DFM/DFT/DFA review, снижая риски на старте и оптимизируя стоимость.
Заключение
На пути от 5G к 6G PCB перестаёт быть просто носителем компонентов—она становится фундаментом performance всей системы. Управлять low-loss и высокой интеграцией в mmWave эпоху можно только при сквозной координации design, материалов, fab и assembly. SPI/AOI/X-Ray inspection — это “глаза” и “мозг” системы: он даёт не только “OK/NOK”, но и данные и инсайты по всему жизненному циклу.
От раннего DFM/DFT/DFA review для снижения design‑рисков, через валидацию процесса в NPI EVT/DVT/PVT, до точного мониторинга Low-void BGA reflow и Selective wave soldering — это трио незаменимо. Благодаря глубокой интеграции с Traceability/MES HILPCB максимально раскрывает ценность SPI/AOI/X-Ray inspection, обеспечивая отличную performance и “rock-solid” reliability каждой 5G/6G коммуникационной PCB.
Часто задаваемые вопросы
Почему одной AOI недостаточно для плат 5G или 6G mmWave?
Потому что значительная часть критичных дефектов плохо видна только по поверхности, особенно под скрытыми корпусами и в зонах высокой плотности. Для mmWave-продуктов нужно сочетать несколько методов контроля, иначе можно пропустить дефекты, которые затем ударят по RF-характеристикам.
Почему низкий уровень пустот под BGA так важен?
Такие платы работают при высоких тепловых нагрузках и очень жестких требованиях к стабильности. Избыточные пустоты ухудшают теплоотвод, ослабляют соединение и могут вызвать отклонения, недопустимые для чувствительных RF-каналов.
Почему backdrill и селективная пайка тоже должны входить в контур инспекции?
Потому что эти операции напрямую влияют на целостность сигнала, качество межсоединений и механическую повторяемость. Если их не включать в ту же систему контроля, в середине критичного процесса появляется слепая зона.
В чем ценность связки прослеживаемости и MES на стадии NPI?
Она позволяет быстро привязать найденный дефект к партии, настройке или конкретной операции. На NPI это заметно ускоряет итерации и помогает не повторять одни и те же ошибки от сборки к сборке.