
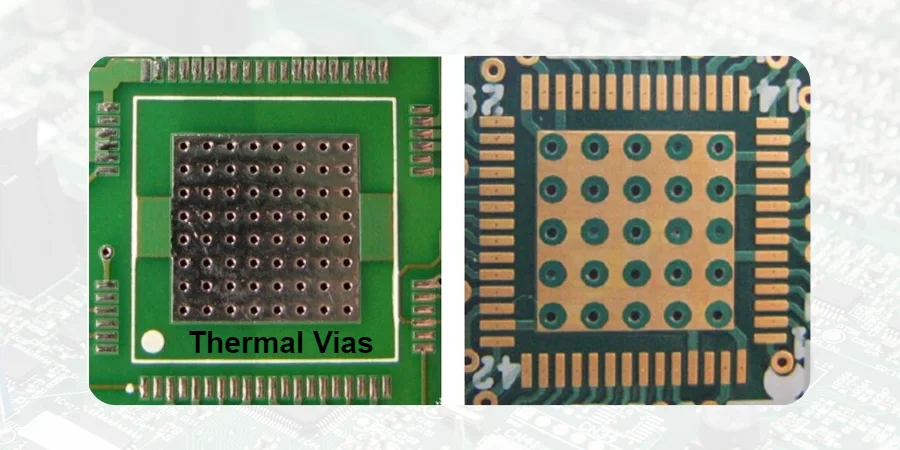
SPI, AOI и рентген проверяют разные аспекты производства сборок. SPI измеряет нанесённую пасту; AOI проверяет доступные визуальные признаки; рентген оценивает выбранные скрытые паяные структуры. Их покрытие зависит от оборудования, настройки, геометрии корпусов и критериев приёмки. Они дополняют электрические, функциональные, тепловые и надёжностные испытания, а не доказывают характеристики горячей замены, резервирования или срока службы.
Для силовых и охлаждающих сборок определяйте критические соединения, доступ к контролю, электрические нагрузки и отказные испытания на стадии DFM/DFT/DFA-анализа. Контроль первого образца (FAI) проверяет заданный начальный образец и настройку процесса; это не гарантия для каждого последующего изделия.
Анализ DFM/DFT/DFA: закладка основы высоконадёжного производства у истока
Прежде чем обсуждать конкретные технологии контроля, необходимо подчеркнуть важность стадии проектирования. Даже отличный проект силовой системы сильно обесценивается, если его нельзя эффективно и надёжно изготовить. Именно здесь лежит ключевая ценность DFM/DFT/DFA-анализа (проектирование для производства/тестирования/сборки). Для силовых плат этот анализ особенно критичен, поскольку напрямую влияет на эффективность и результативность последующего контроля SPI/AOI/рентген.
DFM/DFT/DFA-анализ сосредоточен на следующих ключевых аспектах:
- Электробезопасность и зазоры: проверка путей утечки и воздушных зазоров между высоковольтными и низковольтными цепями по применимому продуктовому стандарту, рабочему напряжению, переходным процессам и среде. AOI может проверить доступную геометрию, но не устанавливает квалификацию изоляции.
- Проектирование теплоотвода: оценка разумности расположения тепловых переходных отверстий, больших медных полигонов и печатной платы с толстой медью, чтобы тепло от силовых приборов (MOSFET, IGBT) эффективно отводилось. Перекрытие корпусов, доступ и метод визуализации влияют на способность рентгена разрешить критическое соединение.
- Тестопригодность (DFT): планирование контрольных точек для критических узлов, чтобы напряжение, ток и сигналы PMBus можно было автоматически проверять в производстве. Без хорошего DFT-проектирования функциональная проверка может стать узким местом даже при прохождении всех оптических и рентгеновских контролей.
- Монтажопригодность (DFA): оценка дизайна контактных площадок и компоновки тяжёлых компонентов (больших индуктивностей, шин, разъёмов) для механической стабильности и надёжности пайки. Это напрямую связано с качеством процесса THT/пайки в отверстия.
Ранний DFM/DFT/DFA-анализ выявляет производственные риски и ограничения доступа к контролю/испытаниям. Он закладывает прочную основу для беспрепятственного внедрения последующих автоматизированных контрольных процессов и переносит выпущенные правила в производственный маршрутный лист и любую настроенную систему Traceability/MES.
Процесс внедрения: взаимодействие DFM-анализа и производственного контроля
- Проектный вход и определение правил: заказчики предоставляют Gerber, BOM и схемы. Ответственные проектная и производственная команды согласовывают правила контроля по выпущенным требованиям к мощности, напряжению и безопасности.
- Автоматизированный анализ и ручная проверка: использовать профессиональное ПО для автоматизированного анализа, а опытным инженерам — вручную проверять критические силовые пути, тепловой дизайн и высокоплотные зоны.
- Отчётность о проблемах и совместная корректировка: формировать подробные DFM-отчёты, обсуждать с заказчиком потенциальные производственные риски и предлагать оптимизации.
- Импорт правил в MES-систему: связывать утверждённые версии программ/правил с маршрутным листом или настроенными записями Traceability/MES; подтверждать фактически хранимые данные и объём извлечения.
- Замкнутая обратная связь: контрольные данные из производства передаются проектному отделу для постоянной оптимизации будущих библиотек правил DFM.
Контроль SPI/AOI/рентген: обеспечение точности изготовления цепей горячей замены и подавления перенапряжений
Горячая замена допускает вставку/извлечение модулей под напряжением только там, где это поддерживают разъём, силовой путь, контроллер и применение. Эти цепи обычно содержат MOSFET, контроллерные ИС, TVS-диоды и прецизионные шунты; управляемый силовой путь ограничивает бросок тока, а TVS снимает заданные переходные нагрузки. Любой производственный дефект этих компонентов может привести к сбою системы или необратимому повреждению при установке модуля. Применяйте контроль SPI/AOI/рентген для выбранных сборочных дефектов, а бросок тока, защиту и нагрузочное поведение испытывайте отдельно.
- SPI (контроль паяльной пасты): всё начинается с пасты. У силовых MOSFET цепей горячей замены тепловые площадки требуют точного и достаточного объёма пасты. SPI 3D-сканированием точно измеряет объём, площадь и высоту пасты на каждой площадке. Избыток пасты может привести к коротким замыканиям или смещению компонентов после пайки; недостаток — к уменьшению покрытия соединения или теплового контакта. Один объём пасты не устанавливает смачивание или безопасную рабочую область MOSFET при броске тока.
- AOI (автоматический оптический контроль): после оплавления AOI берёт на себя выявление поверхностных дефектов. Он быстро определяет:
- Смещение и поворот компонентов: проверка точного положения MOSFET, контроллеров и пассивных компонентов на площадках.
- Ошибки полярности: направленность TVS-диодов, электролитических конденсаторов и ИС критична. Неверный тип или ориентация TVS может изменить защиту; различайте однонаправленные и двунаправленные компоненты.
- Дефекты пайки: видимые на поверхности проблемы — недостаток припоя, перемычки, «надгробие».
- Посторонние предметы и загрязнения: обнаружение видимых инородных предметов там, где позволяют контраст и доступ; визуальный контроль не измеряет ионное загрязнение или сопротивление изоляции.
- Рентген (рентгеновский контроль): рентген может выявлять отдельные скрытые признаки под BGA, QFN и силовыми корпусами с нижними выводами. Двумерная проекция, наклонные виды и компьютерная томография имеют разные пределы по перекрытию, разрешению, пропускной способности и интерпретации; AXI не тождественен КТ.
- Поры: измеряйте проецируемую площадь или объём согласованным методом, областью и порогом. Размер, положение, распределение и геометрия соединения влияют на тепловой/механический риск. Применяйте относящиеся рекомендации корпуса и договорную версию/класс стандарта; универсального порога 25% для каждой тепловой площадки не существует.
- Перемычки, обрывы и заполнение: визуализация может выявлять отдельные геометрические аномалии, но перекрытие или низкий контраст способны скрыть дефекты. При необходимости соотносите неопределённые находки с электрическими тестами, наклонными/КТ-видами или разрушающим анализом.
- Смачивание: один вид изображения не устанавливает добротное металлургическое соединение. При подозрении на несмачивание или трещины применяйте дополнительный контроль и технологические подтверждения.
Перед запуском масштабной SMT-сборки определите выборку контроля первого образца (FAI), версии программ, критические характеристики и порядок распоряжения находками. После приёмки первого образца продолжайте мониторинг процесса и согласованные испытания изделий/партий.
OR-ing и резервное питание: как технологии контроля обеспечивают надёжность «идеальных диодов» и цепей выравнивания тока
Там, где резервные силовые модули делят шину, силовой путь OR-ing может помочь заблокировать обратный ток в отказавший источник. Архитектура N+1 или N+N всё равно требует распределённого ограничения отказов и нагрузочной способности. Традиционные диодные OR-ing решения постепенно вытесняются решениями на MOSFET-«идеальных диодах» из-за большого падения напряжения и потребления. Эти решения предъявляют повышенные требования к качеству производства.
Контроллеры идеальных диодов в сочетании с сильноточными MOSFET достигают крайне низкого падения в проводящем состоянии, но их цепи управления относительно сложны, а качество пайных соединений MOSFET — лишь один фактор наряду с изоляцией источников, поведением контроллера, общими отказами и проверенными переходами нагрузки/отказа.
- Роль AOI: обеспечивает установку ИС контроллера идеального диода и внешних MOSFET в правильной ориентации. Неверно установленный MOSFET может вызвать обратный ток или не отключиться при отказе, сделав резервирование бесполезным.
- Критическая роль рентгена: силовые MOSFET обычно используют корпуса с большими тепловыми площадками. Рентгеновский контроль критичен для оценки качества пайки этих площадок. Чрезмерная пористость может поднять температуру перехода, ухудшая тепловой путь. Это может косвенно повысить RDS(on) и потери MOSFET; риск проверяется по специфичным для корпуса тепловым и паяным пределам.
- Сложности THT/пайки в отверстия: шины и сильноточные разъёмы могут использовать THT/пайку в отверстия или другие способы крепления, выбранные по номинальному току и механической нагрузке. Столь же важно проверять заполнение ствола этих монтажных отверстий припоем. Рентген может применяться для проверки заполнения отверстий припоем, с покрытием, ограниченным геометрией и условиями съёмки; электрическая/тепловая и механическая приёмка для сборок высокотеплопроводных плат остаётся отдельной.
Ключевые выводы: основные точки внимания в производстве резервных источников
- Пайка MOSFET идеальных диодов: оценивайте поры тепловых площадок согласованным рентгеновским методом по специфичным для корпуса и договорным критериям с определённой областью/методом измерения.
- Точность цепей выравнивания тока: прецизионные резисторы выравнивания тока должны иметь однородное качество пайных соединений; SPI может отмечать отклонения объёма пасты; точность собранной цепи измерения/выравнивания требует схемных тестов.
- Пайка сильноточных разъёмов: как SMT, так и THT — качество пайки разъёмов требует особого внимания во избежание перегрева от избыточного контактного сопротивления.
- Целостность контроллерных ИС: контроллеры в корпусах BGA или QFN требуют основанного на риске сочетания визуализации и электрических/функциональных тестов; рентген не доказывает отсутствие всех коротких замыканий или обрывов.
Мониторинг PMBus и системная телеметрия: потенциальное влияние производственных дефектов на целостность данных
Современные системы питания давно вышли за рамки простого преобразования энергии. Через протоколы вроде PMBus (Power Management Bus) они реализуют мониторинг в реальном времени, сигнализацию и удалённую регулировку ключевых параметров — напряжения, тока, мощности и температуры. Это интеллектуальное управление значительно повышает ремонтопригодность (MTTR) и общую надёжность. Однако всё это опирается на точные данные телеметрии, а производственные дефекты — потенциальные убийцы целостности данных.
- Помехи на линиях связи: сигнальные линии PMBus обычно являются низкоскоростными цифровыми, но если рядом с их трассировкой есть дефекты производства вроде крошечных шариков припоя или остатков флюса, при определённых температурах и влажности могут образоваться пути утечки. Это может нарушать связь, вызывая ошибки данных или зависание шины. AOI/рентген могут обнаружить видимый или разрешимый на снимке инородный материал, но не могут установить ионную чистоту или вызванные влагой утечки. Применяйте соответствующие испытания чистоты, сопротивления изоляции и связи.
- Точность измерительных компонентов:
- Токоизмерительные резисторы: шунты для измерения тока — обычно низкоомные прецизионные компоненты. Сопротивление соединения/контакта и общая медь могут влиять на показания в зависимости от подключения Кельвина и путей тока. Проверяйте соединения, верифицируйте топологию и измеряйте измерительную цепь под нагрузкой; ни каждая пора, ни один снимок не определяют погрешность показания.
- Датчики температуры: NTC-термисторы или температурные диоды для контроля горячих зон при плохой пайке не отражают точно истинную температуру прибора. Это может привести к сбою стратегии вентиляторов или задержке защиты от перегрева.
- Ценность Traceability/MES: связывайте согласованные программы, результаты и снимки SPI/AOI/рентген со сборкой/партией и выпущенными версиями компонентов/прошивки. Проверяйте гранулярность записей, срок хранения и извлечение; метка MES не означает сохранение каждого снимка. Записи направляют расследование, но сами по себе не определяют первопричину.
Размещайте влагозащитное покрытие в квалифицированном маршруте сборки после требуемой очистки, контроля и испытаний, с контролем маскировки и совместимости. Повторно контролируйте/испытывайте там, где нанесение или отверждение может влиять на функцию; покрытие не исправляет сборочные дефекты и не доказывает срок службы в среде.
Проверка надёжности и оценка срока службы: замкнутый цикл качества от MTBF до ускоренных испытаний
MTBF — статистическая мера надёжности, которая может оцениваться по определённой модели или выводиться из достаточных эксплуатационных данных; один контроль не может установить системный MTBF. Воспроизводимые производственные и контрольные данные поддерживают управление процессом, но надёжность изделия по-прежнему требует определённой стратегии испытаний и, где возможно, эксплуатационных подтверждений.
- Показатели процесса: используйте распределения SPI с подходящей измерительной системой и предположением о стабильном процессе для анализа способности. Определяйте подтверждённые дефекты AOI отдельно от ложных срабатываний, а для DPMO — популяцию/возможности. Статистика пор на рентгене требует согласованных настроек снимка и областей. Эти показатели не устанавливают MTBF изделия.
- Ускоренные испытания: выбирайте репрезентативные выпущенные сборки и документируйте любой скрининг. Отбор только образцов с аномально низкой пористостью может исказить оценки срока службы. Термоциклирование, вибрация или влажная жара должны отвечать предполагаемым механизмам отказа и использовать обоснованную модель ускорения до экстраполяции на эксплуатационный срок.
- Первый образец и управление изменениями: фиксируйте объём и результаты начального образца, проверяйте исправления и определяйте реквалификацию после изменений трафарета, профиля, компонентов, платы или программы контроля. FAI не заменяет текущую приёмку.
- Защита: квалифицируйте покрытие, отверждение, маскировку, чистоту и последующие проверки по реальной среде; это не безусловное продление срока службы.
Определяемый для заказа объём контроля
| Возможности контроля | Подтверждаемые оборудование и метод | Ценность для силовых систем |
|---|---|---|
| 3D SPI | Контроль площади, объёма, высоты и перемычек пасты; разрешение и точность зависят от настройки прибора SPI | Отмечает отклонения нанесения пасты; не доказывает характеристики соединений после оплавления |
| 3D AOI | Задайте оптику, освещение, размер/высоту корпусов, программу и валидированное покрытие дефектов | Отмечает отдельные видимые аномалии полярности, установки или соединений; проверяйте ложные срабатывания и пропуски |
| Рентген / AXI | Выберите метод 2D/наклонный/3D или КТ, разрешение, области, дозу и критерии интерпретации | Выявляет отдельные скрытые признаки; электрические и надёжностные испытания покрывают прочие требования |
| Traceability/MES | Согласуйте идентификаторы платы/партии, версии программ, хранимые результаты/снимки и связь записей | Поддерживает прослеживаемое распоряжение и расследование в пределах фактически хранимых данных |
Заключение
Для сборки PCBA под ключ предоставьте BOM, чертежи, список критических соединений, критерии контроля, нагрузки и требования к электрическим/функциональным испытаниям. Подтвердите, какие операции и записи SPI/AOI/рентген включены, кто выполняет специализированные испытания и как распоряжаются дефектами.
Контроль поддерживает воспроизводимое производство, когда поняты его покрытие и пределы. Горячая замена, защита, телеметрия, изоляция, тепловое поведение и срок службы изделия по-прежнему требуют собственных подтверждений валидации.
Часто задаваемые вопросы
Как SPI и AOI интегрируются в контроль качества SMT-процесса?
SPI стоит до установки компонентов и измеряет объём пасты и совмещение печати; AOI после оплавления проверяет наличие компонентов, полярность и пайные соединения. Используйте подтверждённые находки для расследования причин по трафарету, установке и профилю; оба метода могут пропускать дефекты и давать ложные срабатывания. Для силовых/охлаждающих плат добавляйте соответствующий рентгеновский контроль скрытых соединений и нагрузочные/функциональные испытания тепловых площадок и разъёмов; одни SPI/AOI не измеряют скрытые поры после оплавления.