
Производитель плат с толстой медью | Силовые платы 3–20 унций | Быстрое изготовление
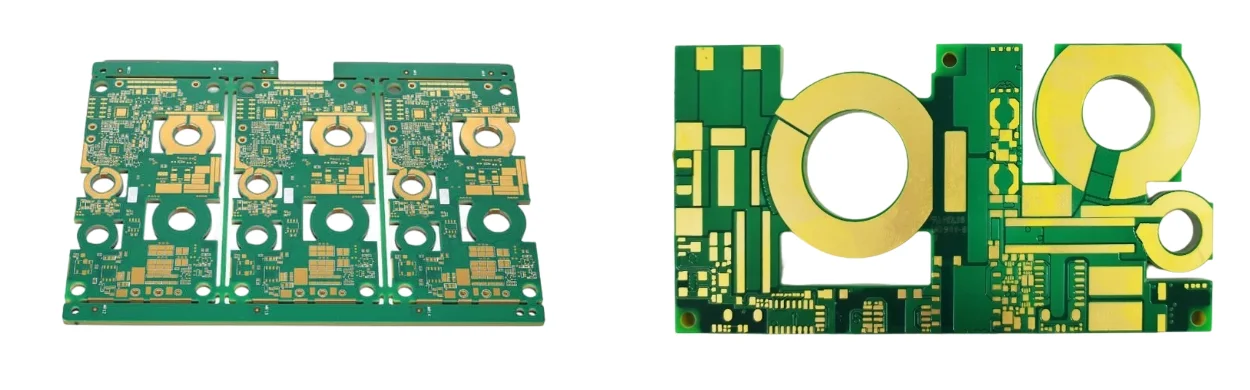
Производитель плат с толстой медью и быстрыми сроками изготовления: платы от 3 до 20 унций для мощных источников питания, автомобильных преобразователей и промышленных приводов. HilPCB изготавливает прототипы за 24–48 часов для меди 2–6 унций, предлагает цены серийного производства и 100% автоматические электрические испытания.
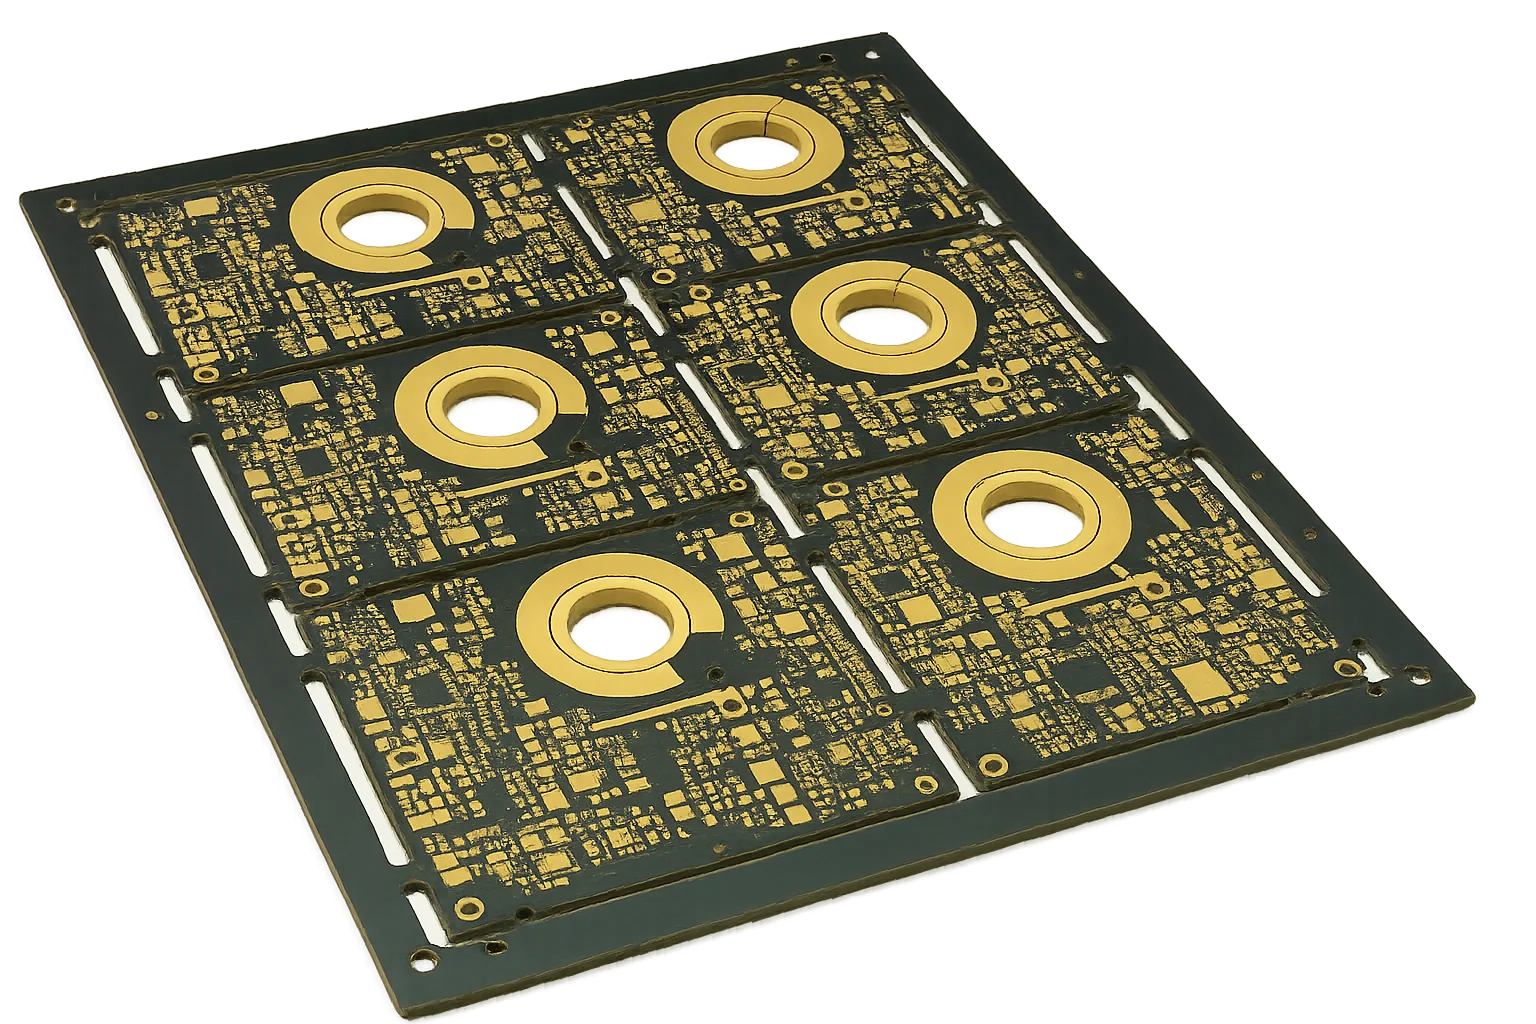
Инженерные решения с толстой медью и оптимизация затрат
Стратегическая реализация для плотности тока и теплового балансаТолстые медные печатные платы оправданы, когда токи в проводниках превышают ~30–50 А или когда требуются интегрированные тепловые пути без внешних шин. Типичные применения включают преобразователи мощности, автомобильные инверторы и промышленные приводы. Мы оцениваем выбор толщины меди (обычно достаточно 3–6 унций; 10 унций и более для мощных каскадов), тепловое распределение (снижение температуры на 10–30 °C) и компромиссы производства, такие как равномерность гальванического покрытия и напряжение слоев. Благодаря системной оптимизации распределения мощности толстые медные платы могут устранить шины и сократить этапы сборки на 40–60%.
Пропускная способность по току соответствует рекомендациям IPC-2152 с учетом снижения номинала для температуры окружающей среды, соседних источников тепла и ограничений корпуса. Например, медный проводник толщиной 4 унции и шириной 10 мм может пропускать примерно 50–80 А при умеренном повышении температуры — фактические пределы зависят от толщины меди, геометрии проводника и условий воздушного потока. Хотя переход с 2 унций на толстую медь может увеличить стоимость платы на 25–40%, общая стоимость системы часто снижается из-за меньшего количества соединений и улучшенного отвода тепла.
Критический риск: Высокая плотность тока и неравномерность гальванического покрытия могут вызвать локальный нагрев, расслоение или дисбаланс травления внутренних слоев. Чрезмерная толщина меди без правильного балансирования меди может привести к короблению панелей при ламинации или к разрушению отверстий при изготовлении.
Наше решение: Мы применяем современное моделирование плотности тока и дифференциальный контроль гальванического покрытия для равномерного распределения меди по слоям. Тепловые переходные отверстия и металлические основы интегрируются там, где критично распределение тепла. Слои соответствуют стандартам надежности IPC-6012 Class 3 с рентгеновской проверкой заполнения переходных отверстий и CPK гальванического покрытия ≥ 1.33. Для оптимизированного совместного теплового и электрического проектирования см. наши рекомендации по тепловому проектированию и платы с высокой теплопроводностью.
- Толщина меди 105–700 мкм = 3–20 унций
- Пропускная способность по току моделируется по IPC-2152 с учетом снижения номинала для конкретных условий
- Массивы тепловых переходных отверстий Ø0.30–0.50 мм для отвода тепла
- Дифференциальная компенсация травления для смешанных толщин меди
- Контроль повышения температуры через распределение меди: ΔT 10–30 °C
- Гибридные слои, сочетающие силовые слои со стандартными управляющими цепями
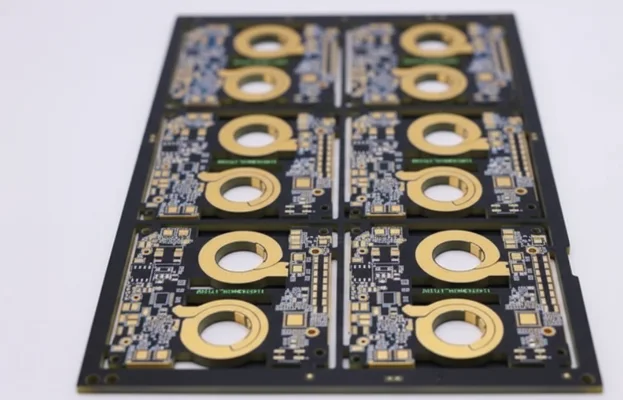
🚀 Запрос быстрого предложения
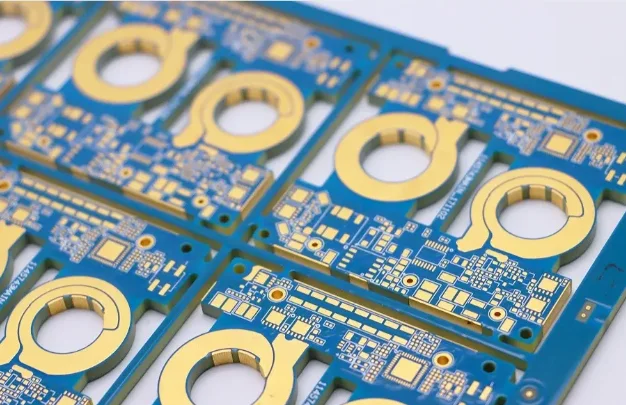
📋 Получить полные возможности
Равномерность гальванического покрытия и контроль дифференциального травления
Многоэтапное производство для обеспечения однородности толщины и адгезииПродолжительное гальваническое покрытие для толстой меди (например, ~4–8 ч — для наращивания ~10 унций) использует контролируемую плотность тока и импульсно-обратные профили для поддержания равномерности в пределах ±10%. Рецептуры ступенчатого травления решают проблему подтравливания; боковое травление может приближаться к соотношению 1:1 с толщиной меди при экстремальных весах, поэтому время маски/химии тщательно контролируется. Материалы с высокой Tg 170–180 °C выдерживают многократные перепайки и длительное воздействие гальванизации.
Наша обработка экстремальной меди включает AOI на нескольких этапах, поперечные сечения для проверки адгезии и тестирование под высокой нагрузкой с ИК-термографией для проверки тепловых моделей. Коробление удерживается ≤0.75% на типовых панелях благодаря ламинации с профилированием давления. См. наш гид по расчету стоимости сборки для управления сроками/затратами.
- Компьютерное управление гальванизацией с картографированием толщины в 25 точках
- Ступенчатое травление для точных элементов рядом с толстой медью
- Ламинация под высоким давлением до ~500 psi
- Термоудар −40 °C↔+125 °C для автомобильных профилей
Матрица возможностей и характеристик печатных плат с тяжелой медью
Технологические окна для распределения высокого тока
| Параметр | Стандартные возможности | Расширенные возможности | Стандарт |
|---|---|---|---|
Число слоев | 2–8 слоев | До 32 слоев | IPC-2221 |
Base Materials | FR-4 high-Tg 170–180 °C | FR-4 с высокой теплопроводностью, Rogers, металлическая основа (IMS) | IPC-4101 |
Толщина платы | 1.6–3.2 мм | 0.8–8.0 мм | IPC-A-600 |
Copper Weight | 3–6 унций (105–210 мкм) | До 20 унций (700 мкм) | IPC-4562 |
Min Trace/Space | 150/150 мкм (6/6 мил) | 100/100 мкм (4/4 мил) | IPC-2221 |
Min Hole Size | 0.30 мм (12 мил) | 0.20 мм (8 мил) | IPC-2222 |
Via Technology | Сквозные отверстия, Термопрокладки | Заполненные медью отверстия, Пресс-фит, Слепые/скрытые | IPC-6012 |
Максимальный размер панели | 571.5 × 609.6 мм | 571.5 × 1200 мм | Manufacturing capability |
Current Capacity | До ~100 А на дорожку (зависит от конструкции) | 200 А+ (зависит от конструкции) | IPC-2152 |
Поверхностный финиш | Бессвинцовый HASL, ENIG, OSP | Иммерсионное серебро, ENEPIG, Толстое/твердое золото | IPC-4552/4556 |
Quality Testing | Электрические испытания, AOI, Поперечный срез | Высокотоковая нагрузка, Термоудар, ИК-термография | IPC-9252 / IPC-TM-650 |
Сертификация | ISO 9001, UL, RoHS | IATF 16949, AS9100, IPC-A-610 Класс 3 | Отраслевые стандарты |
Lead Time | 7–10 дней | ≈5 дней (зависит от сложности) | Production schedule |
Ищете возможности производства помимо этого продукта? Посмотреть полный обзор возможностей
Готовы начать ваш PCB проект?
Независимо от того, нужен ли вам простой прототип или сложный производственный запуск, наши передовые производственные возможности обеспечивают превосходное качество и надежность. Получите вашу расценку в течение 30 минут.
Интеграция теплового дизайна и стратегия распределения тока
Выходя за рамки простых таблиц тока: рассчитывайте дорожки согласно IPC-2152, затем проверяйте с учетом граничных условий (окружающая среда, воздушный поток, корпус). Для непрерывной работы многие проекты ограничивают ΔT около 10–20 °C, с кратковременными скачками до 30–40 °C. Большие медные плоскости рассеивают ~3–5× больше тепла по сравнению с изолированными дорожками того же сечения.
Термопереходы: Ø0.30–0.50 мм с шагом 1.0–1.5 мм под горячими компонентами. Заполненные медью переходы могут увеличить вертикальную проводимость на ~10–20×. Создавайте прямые пути к теплораспределяющим слоям или радиаторам. См. дизайн термопереходов.
Смешанные толщины меди требуют планирования слоев, чтобы избежать недостатка смолы и перепадов толщины. Размещение силовых слоев 3–6 oz ближе к внешней стороне улучшает отвод тепла; внутренние слои 1–2 oz обрабатывают управляющие сигналы. Этот гибридный подход может снизить стоимость материалов на 20–30% при достижении целевых показателей тока.
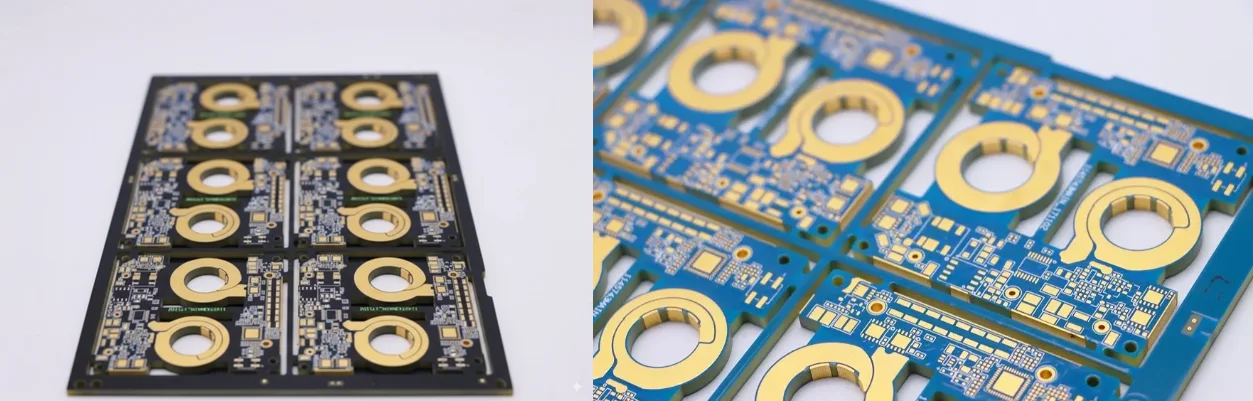
Нужна экспертная проверка дизайна?
Наша инженерная команда предоставляет бесплатный DFM анализ и рекомендации по оптимизации
Платы с толстой медью для теплового менеджмента и распределения большого тока
Плата с толстой медью для теплового менеджмента делает две вещи сразу: ведёт большой ток с приемлемыми омическими потерями и отводит тепло от устройств, которые его выделяют. Эти цели могут конфликтовать: медь, которая снижает сопротивление, проводит тепло и в подложку — а ламинат решает, какая его часть может уйти через основание.
Расчёт под большой ток. Плату с толстой медью под большой ток не размеряют по одной номинальной токовой нагрузке. Ширина дорожки, вес меди, температура среды, допустимый нагрев и наличие медных планов взаимодействуют. Опубликованные таблицы нагрузки предполагают неподвижный воздух и единственный изолированный проводник — берите их как исходную точку и подтверждайте тепловым замером на представительном купоне. При очень больших токах параллельные слои или шинная конструкция могут быть эффективнее, чем ещё больший вес меди.
Веса меди и что они означают. В проектах обычно указывают медь 4 унции, 6 унций или 8 унций в зависимости от тока и теплового пути. Выше примерно 3 унций поведение при травлении меняется: боковые стенки становятся наклонными, минимальные ширина и зазор дорожек растут, достижимая плотность элементов падает. Эти ограничения должны попасть в правила проектирования до трассировки, а не обнаруживаться на производстве.
Равномерность толщины и надёжность. Равномерность толщины меди — один из сильнейших предикторов выхода годных, потому что разброс гальваники меняет и сопротивление, и диэлектрический зазор. Процессы, опирающиеся на толстое покрытие, обязаны контролировать распределение по панели. Программа термонадёжности затем проверяет результат термоциклированием и микросечениями — толстая медь и толстый диэлектрик под нагрузкой расширяются с разной скоростью.
В автомобильных и промышленных программах одно и то же изделие должно отвечать автомобильным ожиданиям по долговечности — то есть задокументированному контролю процесса, а не разовому результату по образцу. Если ограничивающим фактором становится проводимость подложки, смотрите варианты высокотеплопроводных плат.
Последовательная обработка и методология контроля качества
Базовая фольга (35–70 μm) влияет на адгезию и конечную морфологию. Осаждение при гальванизации ~25–30 μm/h сохраняет структуру зерна. Hull-ячейка и тестовые образцы настраивают плотность тока. Толщина фоторезиста зависит от толщины меди (например, 75–100 μm для ~10 oz), чтобы выдерживать более длительное время травления; регенеративное травление поддерживает стабильную нагрузку меди. Дифференциальное травление позволяет достичь элементов 100–150 μm рядом с толстой медью. Соответствие критериям микросекций IPC Class 3.
Ламинирование: ступенчатый нагрев до ~185 °C и давление до ~500 psi предотвращают пустоты. Размерная стабильность составляет ±0.10 мм на 300 мм. Сборка для контактных площадок с толстой медью может потребовать предварительного нагрева и увеличенного времени выдержки при оплавлении для обеспечения смачивания.
Выбор материала для тепловых и электрических характеристик
Выбирайте материалы по теплопроводности, Tg и CTE по оси z. FR-4 high-Tg 170–180 °C поддерживает умеренный нагрев (<40–50 °C). Для более высоких нагрузок наполненные системы предлагают 0.6–1.0 W/m·K, ~2–3× стандартного FR-4. Для экстремального рассеивания IMS (металлическая основа) обеспечивает 1.0–8.0 W/m·K, но ограничивает количество слоев; см. PCB с металлической основой.
Гибридные слои с термопроводящими препрегами (0.5–0.7 W/m·K) между силовыми слоями, плюс стандартные материалы для сигнальных слоев, могут сократить затраты на 30–40%, сохраняя тепловые характеристики. Проверяйте на расслоение после многократного оплавления и устойчивость к CAF для высоковольтных трасс.
Матрица тестирования надежности и валидация производительности
Тесты под высокой токовой нагрузкой применяют 50–200 А, в то время как ИК-термография подтверждает стабильную температуру и отсутствие горячих точек (>10 °C). Испытания на выносливость могут длиться 4–8 ч, при этом автомобильные профили требуют до 100 ч.
Термоциклирование: от −40 °C до +125 °C с выдержкой по 15 минут для 500–1000 циклов. Принимается, если ΔR ≤10%. Поперечные сечения проверяют трещины в цилиндрах и адгезию. См. тестирование термической надежности.
Механические испытания: целевая прочность на вырыв PTH >8 фунт-силы для отверстий Ø0,80 мм; профили сборки увеличивают время пропитки для контактных площадок 6–10 унций для обеспечения смачивания. Полная прослеживаемость охватывает материалы, параметры процесса и тестовые данные для каждой партии.
Специализированное применение толстой меди
Силовая электроника/системы управления батареями (BMS) для электромобилей: основные шины 6–10 унций для непрерывного тока 200–400 А с тепловым сопротивлением переход-охладитель θJB <0,5 °C/Вт.
Промышленные приводы/сварка: 10–20 унций для пиков >300 А, распределенные тепловые переходные отверстия (50–100 на TO-247) для >100 Вт/см².
Возобновляемая энергетика: выборочное применение толстой меди только на высокотоковых трассах для баланса стоимости и надежности в течение срока службы.
Платы с толстой медью: стоимость, контроль качества и планирование прототипа
Заказчики часто спрашивают, как сделать плату с толстой медью экономичной, не ущемляя токовый путь. Честный ответ: стоимость определяется выходом процесса, а выход на толстой меди зависит от нескольких проектных решений, а не от цены самой меди.
Что движет стоимость. Очень широкие дорожки, очень тесные зазоры при большом весе меди и несколько последовательных циклов ламинации — главные множители цены. Щедрые зазоры в толстой меди, консолидация слоёв и вынос толстой меди из зон мелкого шага (гибридный подход или частичная толщина там, где возможно) обычно снижают стоимость сильнее, чем торг за штучную цену. Прогон прототипа на толстой меди — правильное место проверить эти компромиссы до заказа оснастки и панелей.
Контроль качества, который имеет значение. Действенный контроль качества на сборке с толстой медью сосредоточен на параметрах, которые гуляют при большом весе: распределение толщины покрытия, компенсация травления, толщина диэлектрика над массивными элементами и пустоты ламинации на переходах толстый-тонкий. Микросечения в представительных местах плюс электрическая проверка силовых цепей ловят отказы, которые пропускает визуальный контроль. Если плата должна пройти ревизию аэрокосмической или оборонной программы, эти свидетельства должны быть по конкретной партии.
Тепловой и рыночный контекст. Спрос на платы с толстой медью вырос с электрификацией: применения охватывают силовые ступени электромобилей, промышленные приводы, инверторы возобновляемой энергетики и мощные светодиодные системы. У каждой свои критерии приёмки: автомобильные программы взвешивают термоциклирование и прослеживаемость, промышленные — долгосрочную стабильность поставок, аэрокосмические добавляют квалификационную документацию. Начните с контекста программы в запросе предложения — он меняет и стек, и пакет доказательств.
Инженерные гарантии и сертификации
Опыт: проверенные в производстве конструкции с толстой и экстремальной медью с зонально-контролируемым ламинированием и ступенчатым травлением.
Экспертиза: моделирование по IPC-2152 + ИК-валидация; статистический контроль процесса (SPC) гальваники/травления; целевые значения Cpk ≥1,33.
Авторитетность: IPC Class 3, IATF 16949, ISO 13485, AS9100; документация, готовая к аудиту.
Надежность: MES связывает коды партий/сериализацию с данными встроенного тестирования; доступны отчеты по тепловым/нагрузочным испытаниям.
- Контроль процессов: толщина покрытия, подтравливание, давление/температура ламинирования
- Прослеживаемость: сериализация единиц, отслеживание партий компонентов, цифровой маршрутный лист
- Валидация: нагрузочные испытания, термоциклирование/термоудар, микросечения по IPC-TM-650
Часто задаваемые вопросы
Какая толщина меди считается тяжелой по сравнению с экстремальной медью?
Как работают вместе тепловые переходные отверстия и плоскости?
Какие параметры контроля на производстве наиболее важны для надежности?
Когда следует выбирать IMS или металлическую основу вместо FR-4 с тяжелой медью?
Влияет ли тяжелая медь на сборку?
Как выбирается вес меди для плат с толстой медью под большой ток?
Испытайте превосходство передового производства PCB
От простых прототипов до сложных производственных запусков, наша фабрика мирового класса обеспечивает превосходное качество, быстрый оборот и конкурентоспособные цены. Присоединяйтесь к тысячам довольных клиентов, доверяющих нам свои потребности в производстве PCB.