
В области возобновляемой энергии инверторы служат основным узлом, соединяющим энергогенерирующие установки с сетью. Их производительность, надежность и безопасность напрямую определяют эффективность и рентабельность инвестиций всей системы. Эти устройства должны стабильно работать в течение длительных периодов в суровых условиях высокого напряжения и большого тока, предъявляя беспрецедентные требования к их внутренним печатным платам (ПП). Для решения этих задач необходима комплексная и точная система контроля качества, и инспекция SPI/AOI/рентген составляет краеугольный камень этой системы. Это не просто инструмент для обнаружения дефектов, а критически важная мера безопасности, охватывающая весь жизненный цикл продукта — от валидации проекта до массового производства — обеспечивающая соответствие силовых соединений, теплового управления и электрических характеристик высочайшим стандартам. Как инженеры по подключению к сети и соблюдению требований безопасности, мы понимаем, что даже малейший производственный дефект, такой как пустоты в пайке, холодные пайки разъемов или проблемы с контактами шин, может привести к катастрофическим сбоям при высоких нагрузках, вызывая простои оборудования или даже инциденты, связанные с безопасностью. Поэтому в этой статье рассматривается, как контроль SPI/AOI/рентгеновский контроль принципиально решает ключевые проблемы в производстве печатных плат инверторов, включая соединения шина-клемма, стабильность процессов обжима и пайки, а также совместное проектирование ЭМС-тепловых характеристик, гарантируя, что каждая печатная плата, покидающая завод, может уверенно выдерживать требования высокого напряжения и высокого тока. Мы проанализируем, как эти передовые технологии контроля интегрируются с фазами NPI EVT/DVT/PVT для обеспечения надежной поддержки данных для исключительной производительности продукта.
Шины и клеммы: контактное сопротивление, тепловые эффекты и надежность сборки
Основная функция инверторов возобновляемой энергии заключается в обработке мощности от киловатт до мегаватт, что означает, что печатные платы должны пропускать токи в сотни ампер. Традиционные медные дорожки больше не достаточны, их заменяют толстые медные фольги, встроенные шины и высококачественные клеммы. Качество этих компонентов силовых соединений напрямую влияет на две критически важные системные метрики: эффективность и надежность. Во-первых, любая точка соединения обладает контактным сопротивлением. Согласно закону Джоуля (P = I²R), даже контактное сопротивление на уровне миллиом при токах в сотни ампер генерирует значительные потери мощности, рассеиваемые в виде тепла. Это дополнительное тепло, или тепловой подъем, является одним из самых сложных аспектов проектирования печатных плат инверторов. Чрезмерный тепловой подъем ускоряет старение компонентов, снижает эффективность системы и может даже расплавить точки соединения, потенциально вызывая пожары.
Инспекция SPI/AOI/рентген играет незаменимую роль в этом контексте:
- AOI (Автоматическая Оптическая Инспекция): Для болтовых шин или обжатых клемм AOI быстро проверяет точность сборки, включая положение, ориентацию, полное прилегание и наличие крепежных элементов. Она обеспечивает надежность механического соединения, закладывая основу для последующих электрических характеристик.
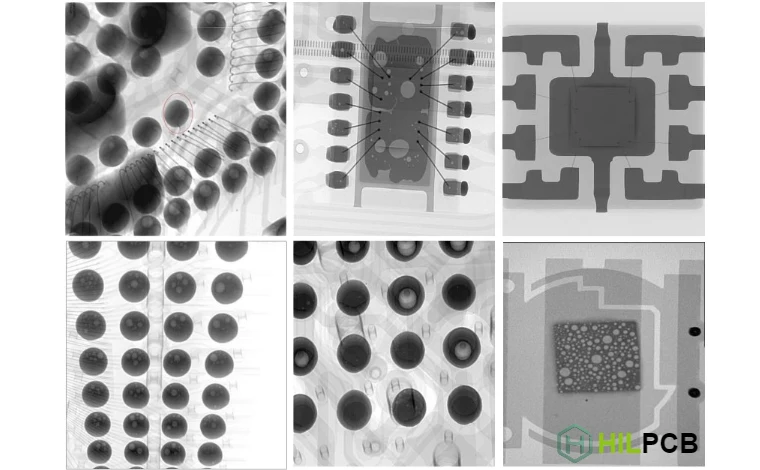
- Рентгеновский контроль: Для крупных клемм или встроенных шин, припаянных к печатным платам, внутреннее качество паяных соединений критически важно для контактного сопротивления. Рентген проникает в компоненты, чтобы четко выявить структуры паяных соединений, точно идентифицируя и количественно определяя коэффициенты пустот. Пустоты в припое значительно уменьшают поперечные сечения токопроводящих путей, что приводит к локализованным пикам плотности тока и увеличению контактного сопротивления. Применяя строгие стандарты по коэффициентам пустот (например, IPC-A-610) и используя 100% или выборочный рентгеновский контроль, производители могут устранить горячие точки, вызванные плохой пайкой, на источнике. Для сложных соединений THT/сквозной пайки рентген является единственным надежным методом для проверки степени заполнения отверстий и целостности паяных соединений. Кроме того, на этапе контроля первого образца (FAI) продукта мы используем рентген для проведения тщательного анализа критических точек подключения питания первого образца, устанавливая золотой стандарт. Этот отчет о контроле первого образца (FAI), который включает подробные рентгеновские снимки и данные, служит эталоном для настройки процедур AOI и рентгеновского контроля в последующем массовом производстве, обеспечивая единообразие всех продуктов. HILPCB обладает обширным опытом в работе с печатными платами с толстым медным покрытием, бесшовно интегрируя передовые технологии контроля в производственные процессы, чтобы гарантировать, что каждая точка подключения сильноточных цепей будет прочной, как скала.
Процессы обжима и пайки: Определение технологических окон и достижение валидации согласованности
Надежное электрическое соединение является результатом стабильного и контролируемого производственного процесса. Для силовых соединений в печатных платах инверторов основными методами являются обжим и пайка. Инспекция SPI/AOI/рентгеновская инспекция обеспечивает замкнутый цикл контроля качества для этих процессов, гарантируя, что они всегда работают в оптимальном технологическом окне.
Валидация согласованности для процессов обжима: Обжим — это процесс, при котором клеммы и провода плотно соединяются посредством механической деформации. Идеальный обжим должен образовывать внутреннее герметичное соединение холодной сваркой с чрезвычайно низким сопротивлением и отличной механической прочностью. Однако на качество обжима влияют такие факторы, как высота обжима, износ инструмента и техника оператора. Традиционные методы проверки включают разрушающий анализ поперечного сечения, который является дорогостоящим и непригодным для массового производства. Хотя AOI может проверять внешний вид обжимов, такой как форма раструба и длина выступа провода, он не может оценить внутреннее уплотнение. В этом случае высокоразрешающая рентгеновская инспекция, хотя и не часто используемая, может неразрушающим образом наблюдать деформацию внутренних жил провода во время критических применений или анализа отказов, помогая в оценке качества обжима. Что еще более важно, на этапах NPI EVT/DVT/PVT тщательное тестирование на усилие отрыва и анализ поперечного сечения обжатых образцов в сочетании с данными AOI могут точно определить надежное технологическое окно.
Точный контроль процессов пайки: Пайка является основой сборки печатных плат инверторов. Особенно для сложных плат со смешанными компонентами SMT и сквозного монтажа выбор и контроль процессов пайки имеют решающее значение.
- SPI (Контроль паяльной пасты): Для крупных SMT-компонентов, таких как силовые MOSFET и модули IGBT, установленные на печатных платах, качество пайки их тепловых площадок напрямую влияет на эффективность рассеивания тепла. SPI проводит 3D-контроль сразу после нанесения паяльной пасты, точно измеряя объем, площадь, высоту и смещение паяльной пасты. Это обеспечивает достаточное и равномерное количество припоя для последующей пайки оплавлением, предотвращая холодные пайки и плохое рассеивание тепла из-за недостаточного количества паяльной пасты в источнике.
- Селективная пайка волной: Для высокоплотных компонентов со сквозными отверстиями, таких как большие конденсаторы, индукторы и разъемы, селективная пайка волной является идеальным процессом. Она точно нацелена на определенные области для пайки, избегая воздействия на соседние SMT-компоненты. Однако ее параметры процесса (тип сопла, время пайки, расход азота и т. д.) должны точно контролироваться. AOI и рентген образуют здесь идеальную комбинацию. AOI проверяет смачиваемость поверхности, форму и дефекты, такие как перемычки или шарики припоя, в то время как рентген углубляется, чтобы проверить, соответствует ли заполнение припоем сквозных отверстий стандартам IPC (обычно >75%), и выявляет скрытые внутренние короткие замыкания или пустоты. Благодаря постоянному мониторингу процесса селективной пайки волной может быть обеспечено высокое качество и надежность THT/пайки сквозных отверстий. В HILPCB мы обеспечиваем нашим клиентам высокостабильное и надежное качество пайки благодаря строгому процессу монтажа в отверстия, в сочетании с онлайн-инспекциями SPI, AOI и офлайн-рентгеновскими проверками.
Процесс инспекции критических точек соединения печатных плат инверторов
- Фаза проектирования (DFM/DFA): Сотрудничество с клиентами для оптимизации расположения шин, клемм и толстой меди, обеспечивая технологичность и возможность инспекции. Оценка тепловых путей и требований к экранированию от ЭМП.
- Фазы NPI EVT/DVT/PVT:
- Проведение всесторонней Инспекции первого образца (FAI) для установления эталонов инспекции.
- Выполнение проверки электрических характеристик с использованием теста летающего зонда для исключения обрывов или коротких замыканий.
- Проведение поперечного анализа критических паяных соединений с помощью рентгена, оптимизация параметров процесса селективной пайки волной и оплавлением.
- Печать паяльной пасты (SMT): 100% онлайн-инспекция SPI для контроля качества печати паяльной пасты и предотвращения дефектов пайки.
- После оплавления/селективной пайки волной:
- 100% онлайн-инспекция AOI для проверки размещения компонентов, внешнего вида паяных соединений, полярности и т. д.
- Выполнение выборочной рентгеновской инспекции паяных соединений BGA, QFN и критически важных силовых устройств, с акцентом на процент пустот и внутренние дефекты.
- Окончательная сборка и тестирование: Функциональное тестирование (FCT) и испытания на старение, в сочетании с отслеживаемыми данными инспекции, обеспечивают качество конечного продукта.
Совместное проектирование ЭМС и теплового менеджмента для сильноточных цепей
В инверторах сильноточные цепи с высокочастотным переключением являются не только основными источниками тепла, но и мощными источниками электромагнитных помех (ЭМП). Эффективное управление тепловым режимом и контроль ЭМП имеют решающее значение для обеспечения стабильной работы инвертора и соответствия сертификатам безопасности для подключения к сети. Сам дизайн печатной платы является основой их синергии, а инспекция SPI/AOI/рентген служит ключевым инструментом для проверки того, насколько идеально реализовано проектное намерение в процессе производства.
Проверка целостности пути теплового менеджмента: Современные инверторные печатные платы широко используют материалы и конструкции высокотеплопроводных печатных плат, такие как большие медные плоскости, массивы тепловых переходных отверстий и открытые медные участки, непосредственно контактирующие с радиаторами. Эти конструкции направлены на обеспечение силовых устройств путем рассеивания тепла с низким термическим сопротивлением.
- AOI (Автоматическая оптическая инспекция) играет здесь роль, проверяя целостность поверхности этих критически важных элементов. Например, она может проверить, не закрыты ли тепловые переходные отверстия случайно паяльной маской или нет ли на открытых медных участках царапин или загрязнений, что может серьезно повлиять на тепловые характеристики.
- Рентген проникает глубже. Для тепловых переходных отверстий, скрытых между слоями или закрытых крупными компонентами, рентген может проверить однородность и целостность их внутреннего покрытия. Что еще более важно, для силовых устройств (таких как силовые модули в корпусах TO-247 или LGA), непосредственно припаянных к тепловым площадкам печатной платы, процент пустот в паяных соединениях напрямую определяет термическое сопротивление. Паяное соединение, заполненное пустотами, значительно снижает теплопроводность. Точно измеряя процент пустот с помощью рентгена и сравнивая их с проектными спецификациями, можно эффективно отсеивать продукты с потенциальными термическими рисками.
Обеспечение качества производства для конструкций с контролем ЭМП: Для подавления ЭМП конструкторы используют такие методы, как заземляющие экраны, фильтрующие цепи и контролируемые области контуров. Реализация этих конструкций также зависит от точного производства.
- Целостность высокоскоростных сигналов: Частота управляющих сигналов инвертора (например, ШИМ-сигналов управления) увеличивается, что требует более строгого контроля импеданса для трасс. AOI может точно измерять ширину и расстояние между трассами, обеспечивая соответствие требованиям к импедансу, тем самым уменьшая отражение сигнала и перекрестные помехи, а также снижая электромагнитные помехи (EMI).
- Надежность заземления: Низкоимпедансная, непрерывная земляная плоскость является основой экранирования от электромагнитных помех. Рентген может проверять качество пайки критически важных земляных переходных отверстий и надежность соединений земляного слоя в многослойных платах, предотвращая утечку электромагнитных помех из-за плохого заземления. На ранних стадиях NPI EVT/DVT/PVT тесты летающих щупов могут быстро проверить правильность всех сетевых соединений, включая сложные сети заземления, обеспечивая уверенность для последующего тестирования на электромагнитные помехи.
Переводя проектные требования в конкретные, измеримые производственные показатели и систематически проверяя их с помощью инспекции SPI/AOI/рентгена, HILPCB гарантирует, что синергетические эффекты теплового управления и конструкций контроля электромагнитных помех точно отражаются на каждой печатной плате.
Надежность и ремонтопригодность: разъемы, замена клемм и соображения полного жизненного цикла
Оборудование для возобновляемых источников энергии обычно рассчитано на срок службы 20-25 лет, что означает, что его внутренние компоненты должны обладать чрезвычайно высокой долгосрочной надежностью, при этом учитывая ремонтопригодность на протяжении всего их жизненного цикла. Инспекция SPI/AOI/рентгеновская не только гарантирует первоначальное качество продукции на заводе, но и предоставляет критически важные данные для оценки долгосрочной надежности и руководства по полевому обслуживанию.
Основа долгосрочной надежности: Инверторы подвергаются частым термическим циклам и механическим вибрациям во время работы. Паяные соединения, которые демонстрируют микротрещины или чрезмерные пустоты при первоначальных рентгеновских проверках, даже если они проходят заводские функциональные испытания, с высокой вероятностью выйдут из строя при длительной нагрузке. Поэтому отсеивание этих потенциальных «бомб замедленного действия» на этапе производства с помощью тщательной инспекции SPI/AOI/рентгеновской является первой и наиболее важной линией защиты для обеспечения долгосрочной надежности. Особенно для тяжелых компонентов в THT/пайке в сквозные отверстия механическая прочность и усталостная прочность паяных соединений имеют первостепенное значение, что делает рентгеновскую инспекцию ключевым методом оценки долгосрочной надежности.
Проектирование для ремонтопригодности и согласованности: В течение жизненного цикла инвертора некоторые компоненты (например, вентиляторы, конденсаторы, разъемы) могут потребовать замены. Проектирование должно учитывать заменяемость этих деталей. Например, использование высоконадежных обжимных или болтовых разъемов вместо прямой пайки.
- AOI может проверить правильность установки разъема и защелки на этом этапе, гарантируя, что полевые техники смогут легко подключать/отключать без повреждения печатной платы.
- Для паяных компонентов, требующих замены в полевых условиях, исходные производственные данные становятся особенно важными. Комплексный отчет о Первичной инспекции изделия (FAI), включающий рентгеновские снимки и параметры процесса исходных паяных соединений, предоставляет точные рекомендации по ремонту, гарантируя, что запасные части соответствуют тем же стандартам качества, что и заводские оригиналы.
Услуга сборки под ключ HILPCB не только фокусируется на первоначальном успехе производства, но и учитывает весь жизненный цикл продукта. Создавая комплексную базу данных инспекций, мы поддерживаем долгосрочную надежность и ремонтопригодность продукции клиентов.
Ключевые моменты для инспекции печатных плат инверторов
- ✅Целостность токопроводящего тракта: Используйте рентген для проверки степени пустот в шинах, клеммах и паяных соединениях из толстой медной фольги, обеспечивая низкое контактное сопротивление и превосходную токонесущую способность.
- ✅Эффективность теплового менеджмента: Проверяйте качество изготовления тепловых переходных отверстий и теплоотводящих площадок с помощью AOI и рентгена, обеспечивая эффективную передачу тепла от силовых устройств.
В современном электронном производстве инспекция SPI/AOI/рентген больше не является изолированными станциями контроля, а интеллектуальными узлами, интегрирующими функции сбора, анализа и обратной связи данных, обеспечивая поддержку принятия решений на основе данных на протяжении всего процесса от внедрения нового продукта (NPI) до массового производства.
Оптимизация процесса на этапе NPI: На этапах NPI EVT/DVT/PVT целью является быстрая итерация для проверки проектов и стабилизации процессов.
- EVT (Engineering Verification Test): На этом этапе с минимальным выходом годных изделий обычно используется тест летающим зондом для быстрой электрической проверки, чтобы подтвердить подключение цепи без дорогостоящих тестовых приспособлений. Тем временем инженеры проводят детальный анализ с использованием AOI и рентгена на образцах для выявления потенциальных проблем проектирования или ранних этапов процесса.
- DVT (Design Verification Test): Проекты становятся более стабильными, и начинается мелкосерийное опытное производство. Это критический период для всесторонней инспекции первого образца (FAI). Путем тщательных инспекций SPI, AOI и рентгена первых образцов, сопоставленных с проектной документацией (такой как файлы BOM и Gerber, которые можно проверить с помощью таких инструментов, как BOM Viewer), могут быть окончательно определены все параметры производства и инспекции.
- PVT (Production Verification Test): Окончательная верификация производственной линии перед массовым производством. На этом этапе все автоматизированные программы инспекции отлажены, и производственная линия работает в темпе массового производства. Собранные данные SPI, AOI и рентгеновского контроля используются для оценки стабильности и повторяемости процесса (Cpk), обеспечивая качество для массового производства.
Контроль процессов и отслеживаемость в массовом производстве: Во время массового производства системы контроля переходят от "обнаружения проблем" к "предотвращению проблем". Если системы SPI постоянно обнаруживают смещение паяльной пасты, они автоматически предупреждают трафаретный принтер выше по потоку о необходимости очистки. Если AOI выявляет увеличение дефектов установки для конкретных компонентов, это может быть отслежено до определенных сопел установщика. Данные о доле пустот, полученные с помощью рентгеновского контроля, могут быть соотнесены с температурными профилями пайки оплавлением для оптимизации термических настроек.
Эта возможность статистического контроля процессов (SPC) в реальном времени является основой современного высококачественного производства. Что еще более важно, все данные инспекции (изображения, измерения, классификации дефектов) привязаны к уникальному серийному номеру каждой печатной платы, формируя полную историю производства. Если позже возникнут какие-либо проблемы — будь то жалобы клиентов или отказы в полевых условиях — серийный номер позволяет быстро отследить все данные инспекции для этой платы, значительно повышая эффективность и точность анализа первопричин.