
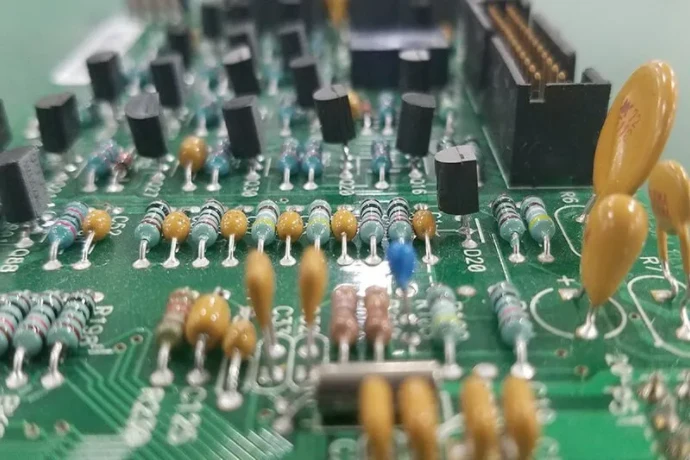
Серверы ИИ, платы-ускорители и коммутаторы сочетают плотно установленные компоненты для поверхностного монтажа с разъёмами и другими компонентами, которые могут иметь штыревые выводы. THT/пайка в отверстия относится к этим соединениям уровня системной платы; она отличается от межсоединений кристаллов, HBM и подложки с мелким шагом внутри корпусов CoWoS или EMIB. Распределение питания на уровне платы, тепловые пути, целостность сигнала и сборка должны быть согласованы там, где встречаются THT и SMT-монтаж.
Штыревые силовые разъёмы, накопительные конденсаторы и механически нагруженные интерфейсы могут быть полезны, если их номинальные параметры и элементы крепления соответствуют применению. Существуют и SMT-альтернативы, включая сильноточные разъёмы и полимерные конденсаторы. Выбирайте корпус по его электрическим, тепловым и механическим данным, а не исходя из предположения, что штыревой вывод всегда прочнее или пропускает больший ток. Для заказа в HilPCB предоставьте конструкцию платы, чертежи компонентов, условия нагрузки и требования к приёмке для конкретного анализа изготовления и сборки.
Место THT/пайки в отверстия в системах ИИ
SMT-монтаж обеспечивает высокую плотность установки и автоматизированную пайку оплавлением. Штыревые компоненты остаются полезными для отдельных требований к питанию, механике и интерфейсам; правильный выбор зависит от конструкции компонента и платы в целом.
Во-первых, механическая фиксация. Выводы в металлизированных отверстиях могут передавать нагрузки через плату, но паяные соединения и стенки отверстий по-прежнему могут трескаться, вырываться или расслаиваться при чрезмерных нагрузках при вставке, от кабеля или вибрации. Тяжёлые разъёмы, радиаторы и конденсаторы могут требовать крепёж или опоры, чтобы их масса и усилия состыковки не воспринимались одной лишь пайкой. Сравнивайте данные по удержанию и усталости для реальных вариантов THT и SMT.
Во-вторых, ток и тепло. Токовая нагрузочная способность разъёма зависит от переходного сопротивления контактов, числа контактов и распределения тока, сечения меди, условий состыковки и допустимого нагрева. Ток шины питания чипа — это не номинальный ток каждого разъёма платы. Слои PCB с толстой медью могут распределять ток и тепло, но трассировка, соединения металлизированных отверстий и охлаждение должны образовывать непрерывный путь. Подключайте вывод только к назначенной ему цепи; соединение питания и земли для распределения тепла создаст неисправность.
Наконец, доступность корпусов. Трансформаторы, накопительные конденсаторы и заказные интерфейсы могут предлагаться со штыревыми, поверхностными или смешанными выводами. Анализ Turnkey PCBA должен до выпуска в производство определить выбранные компоненты, опоры, последовательность сборки и доступ для тестирования.
Влияние THT на сети распределения питания (PDN) системных плат
Сеть распределения питания (PDN) должна удерживать каждую шину в пределах допустимого падения и пульсаций при изменении нагрузки. Разъёмы и конденсаторы THT влияют на часть этой сети, тогда как соединения стабилизатора, корпуса и кристалла требуют собственных моделей.
Накопительные электролитические или полимерные конденсаторы могут отдавать энергию на более низких частотах в корпусах THT или SMT. Индуктивность выводов, контактных площадок и контура слоёв ограничивает их полезность на высоких частотах; штыревой вывод сам по себе не снижает ESL. Используйте данные об импедансе, ESR, смещении и температуре выбранного конденсатора вместе с требованиями стабилизатора и размещайте высокочастотную развязку на коротких контурах «питание–возврат» рядом с нагрузкой. Проверяйте резонансы по всей собранной PDN, а не выбирайте компоненты только по ёмкости.
Для разъёмов ввода питания и объединительной панели рассчитайте потери на контактах и в стенках отверстий при заданном распределении тока, затем проверьте нагрев с учётом предполагаемого охлаждения и соседних нагруженных контактов. Соединения со слоями должны балансировать распределение тока и тепла с окном процесса пайки. На HDI PCB требования шага и трассировки могут оправдать микропереходы в других местах; это не делает каждое отверстие THT элементом HDI. Электротермический анализ и измерения могут выявить горячие точки и направить выбор меди и разъёмов.
Металлизированное переходное отверстие — это межсоединение платы; соединение THT дополнительно содержит вывод компонента и припой. Оба вносят сопротивление и паразитные параметры. Диаметр отверстия, толщина готовой меди, толщина платы, пояски контактных площадок и подключаемые слои должны соответствовать требованиям по току, термоциклам и сборке.
Ключевые различия между THT и SMT в аппаратном обеспечении ИИ
| Характеристика | THT/пайка в отверстия | SMT-монтаж |
|---|---|---|
| Механическая прочность | Выводы входят в металлизированные отверстия; фиксация зависит от соединения, стенки отверстия, платы и монтажных опор | Площадки корпуса, анкеры и опоры определяют фиксацию; сравнивайте заданные нагрузки |
| Токовая нагрузочная способность | Геометрия контактов/выводов, покрытие и нагрев определяют номинальный ток | Существуют сильноточные корпуса; площадка, медь и охлаждение должны соответствовать номиналу |
| Тепловые характеристики | Выводы и подключённая медь могут проводить тепло; проверяйте весь путь до окружающей среды | Открытые площадки, тепловые переходы и радиаторы могут обеспечить эффективные пути охлаждения |
| Плотность монтажа | Отверстия, выводы и доступ инструмента занимают место для трассировки и сборки | Малые корпуса поддерживают плотную установку; трассировка всё равно может требовать переходов |
| Типичные компоненты | Разъёмы, накопительные конденсаторы, трансформаторы, силовые приборы | ИС, резисторы/конденсаторы, мелкие пассивные элементы, BGA/LGA |
| Уровень автоматизации | Установка выводов плюс пайка волной, селективная или ручная; автоматизация зависит от процесса | Установка и оплавление могут быть автоматизированы; компоненты должны соответствовать квалифицированному процессу |
Управление тепловыми задачами компонентов THT: от проектирования ПП до охлаждения системы
Сильноточные разъёмы, дроссели и другие силовые компоненты могут рассеивать тепло и препятствовать воздушному потоку. Начинайте тепловое планирование с их реальных потерь и температурных ограничений, включая соседние источники тепла.
Используйте медь на правильной электрической цепи для распределения тепла и, где уместно, тепловые переходы для соединения её с дополнительной медью. Соблюдайте требования к изоляции и путям утечки между цепями. Внутренние слои распределяют тепло по плате; затем радиатор, интерфейс корпуса или воздушный поток должен отвести это тепло в окружающую среду. Проверяйте весь путь теплового сопротивления, а не считайте внутренние слои открытыми рёбрами охлаждения.
Высокие конденсаторы и разъёмы могут создавать аэродинамические тени за вентиляторами, радиаторами CPU/GPU и памятью. Проверяйте их размещение и ориентацию совместно с проектом охлаждения; измерения воздушного потока или CFD помогут выявить рециркуляцию и горячие точки.
При воздействии вибрации или влаги могут быть уместны опоры, покрытие или заливка/герметизация компаундом. Теплопроводный компаунд помогает только тогда, когда соединяет источник тепла с эффективным теплоотводом. Его модуль упругости, расширение, усадка при отверждении, диэлектрические свойства и добавленная масса также могут нагружать соединения или изменять поведение сигнала. Квалифицируйте выбранный материал и геометрию, включая доступ для доработки.
Целостность высокоскоростных сигналов: паразитные параметры переходов THT и стратегии оптимизации
Штыревые сигнальные разъёмы и металлизированные переходы вносят ёмкость и индуктивность, которые могут вызывать отражения, перекрёстные помехи и преобразование моды. Моделируйте разъём, вывод, площадки, отверстия и переходы опорных слоёв как часть полного канала.
Неиспользуемый участок металлизированной стенки отверстия может работать как шлейф линии передачи. Его резонанс зависит от электрической длины и диэлектрического окружения; длинные шлейфы могут помещать провалы потерь внутри полосы канала. Для контакта компонента необходимо также учесть проводящий вывод. Проверяйте вносимые и обратные потери и бюджет канала интерфейса, а не объявляйте каждое соединение THT непригодным для PCIe 5.0/6.0.
Засверловка (backdrilling) может удалить неиспользуемый металлизированный шлейф из подходящего сигнального перехода. Она должна сохранить подключённый слой, требуемые пояски площадок и конструктивные зазоры. Не удаляйте стенку отверстия, необходимую для пайки или удержания штыревого компонента, и не считайте, что высверливание меди устраняет шлейф вывода компонента. Может потребоваться другой выбор разъёма, назначение слоёв или иной способ подключения. Согласуйте с изготовителем остаточный шлейф и допуски по совмещению и глубине.
Помимо засверловки, критична оптимизация самой конструкции перехода, включая:
- Оптимизация антиплощадки: регулируйте зазор в слое для настройки ёмкости, сохраняя пути возврата, пространство трассировки и изоляцию. Используйте целевой импеданс реального интерфейса, а не универсальную геометрию.
- Обеспечение перехода возврата: размещайте заземляющие стяжные переходы (stitching vias) рядом с переходом сигнала, когда оба опорных слоя принадлежат одному домену земли. Не перемычайте изоляционные домены; переход к другой опоре требует подходящего проектирования пути возврата.
- Контроль выхода (launch): сохраняйте сбалансированную дифференциальную геометрию и проверяйте площадки, сужения и соседнюю медь. Один изгиб 45° не может исправить большую неоднородность разъёма или перехода.
Используйте 3D-ЭМ-модель, когда переход этого заслуживает, затем сравните собранный канал с результатами моделирования или измеренными S-параметрами. Руководство TI по высокоскоростной разводке, разделы 3.5–3.8, иллюстрирует шлейфы выводов, шлейфы переходов и антиплощадки; приведённые в нём размеры относятся к этому руководству, а не к любому интерфейсу ИИ.
Исходные данные по изготовлению плат с отверстиями для расчёта стоимости
| Производственный параметр | Исходные данные проекта | Проверка изготовления и сборки |
|---|---|---|
| Макс. число слоёв ПП | Требуемое число слоёв и подключаемые слои | Трассировка, совмещение и тепловая масса |
| Макс. толщина платы | Готовая толщина и допуск | Выступание выводов, оснастка и потребность в тепле пайки |
| Мин. диаметр механического сверления | Готовое отверстие и размеры выбранного вывода | Припуск сверла до готового размера и поясок площадки |
| Макс. отношение сторон (Aspect Ratio) | Толщина платы, делённая на заданный диаметр отверстия | Покрытие металлизацией и согласованное подтверждение надёжности |
| Точность положения отверстий | Требования к совмещению отверстия с площадкой и разъёмом | Совмещение у изготовителя и установка компонентов |
| Точность контроля глубины засверловки | Целевой остаточный шлейф сигнального перехода | Допуски по глубине/совмещению; защита подключаемых слоёв |
| Поддерживаемая толщина меди | Готовая медь по слоям и требования к металлизированным отверстиям | Травление, распределение тока и окно процесса пайки |
Селективная пайка волной: точная пайка для плат ИИ со смешанной технологией
Платы со смешанной технологией могут сочетать оплавленные корпуса BGA/QFN со штыревыми разъёмами и конденсаторами. Последующая пайка должна учитывать компоненты на нижней стороне, тепловую массу и пределы термостойкости компонентов при пайке. Пайка волной может требовать подходящей ориентации и кассет или масок; она не автоматически несовместима с каждой собранной платой.
Селективная пайка волной направляет малую волну или сопло к выбранным соединениям после нанесения флюса и предварительного нагрева. Соседние компоненты всё равно подвергаются преднагреву и проводимому теплу. Устанавливайте температуру припоя, время контакта, положение сопла и преднагрев по измеренным температурам сборки и требованиям флюса и компонентов. Обзор процесса Ersa описывает эти отдельные этапы.
В производстве оборудования ИИ преимущества очевидны:
- Ограничение теплового воздействия: локальный контакт с припоем может уменьшить подвод тепла, но проверяйте температуры у чувствительных соседних компонентов и больших тепловых масс.
- Контроль формирования соединения: квалифицируйте подачу флюса, смачивание, заполнение и отрыв от сопла; автоматизация не устраняет перемычки или неполное заполнение.
- Обеспечение доступа инструмента: резервируйте зазоры для сопла, приспособления и выступающих выводов относительно соседних SMT-компонентов, включая риски затенения и столкновения.
- Поддержание повторяемости: контролируйте утверждённую программу, состояние флюса, износ сопла и ванну припоя; управляйте изменениями между партиями.
Фиксируйте в плане сборки квалифицированный профиль, критерии заполнения и смачивания припоем, выборку и разбор дефектов. Наличие оборудования и покрытие контролем зависят от конкретной производственной площадки.
От проекта к поставке: как Turnkey PCBA упрощает интеграцию THT
Для компаний, производящих оборудование ИИ, управление сложной цепочкой поставок — серьёзная задача. Им приходится привлекать отдельных производителей ПП, поставщиков компонентов, SMT-производства и сборщиков THT и координировать рабочие процессы — любая задержка или проблема качества может поставить под угрозу весь проект. Turnkey PCBA объединяет всё это в единый интерфейс.
Соглашение Turnkey PCBA может координировать изготовление платы, закупку компонентов, сборку и тестирование через один коммерческий интерфейс. Согласованный объём должен определять производственные площадки, релизы проекта, критерии приёмки и покрытие тестами; одни лишь файлы Gerber и BOM не определяют полностью протестированное изделие.
- Оптимизация проекта на раннем этапе (DFM/DFA): инженеры проверяют не только технологичность ПП (DFM), но и собираемость (DFA). Они сосредоточены на размещении THT, проектировании площадок, шаге отверстий и безопасных расстояниях до SMT-компонентов — предотвращая проблемы на последующих этапах.
- Передача процесса: определите площадки изготовления и сборки, их утверждённые данные и зоны ответственности. Проверяйте покрытие поверхности, хранение, чистоту и совместимость процессов пайки на этих стыках.
- Определённый контроль качества: различайте электрический тест пустой платы, контроль сборки, тест летающими щупами, ICT и функциональный тест. Фиксируйте доступные цепи, пределы компонентов, прошивку, приспособления и непроверенные функции; эти методы имеют разное покрытие.
- Упрощённое управление цепочкой поставок: один поставщик означает меньше накладных расходов на коммуникацию и логистическую сложность, экономит время и позволяет командам R&D сосредоточиться на базовой архитектуре и алгоритмах.
При запросах в HilPCB указывайте требуемые поставки по изготовлению, закупке, SMT-монтажу, сборке THT и тестированию. Проверяйте результаты первого образца и пробелы в покрытии до запуска повторного производства.
🏢 Сквозной рабочий процесс Turnkey PCBA от HILPCB
При определении плана изготовления и выпуска проверьте эти пять рабочих пакетов.
Глубокая проверка проектных данных для повышения технологичности и снижения рисков до изготовления.
Согласовать утверждённые источники, замены при дефиците, контроль и записи прослеживаемости партий.
Задать для проверки структуру слоёв, медь, материал, плоскостность и требования к электротесту.
Утвердить последовательность установки выводов, опор, оплавления и пайки в отверстия с измеренными профилями.
Согласовать покрытие контролем и электрическими/функциональными тестами, выборку и разбор дефектов.
Обеспечение долгосрочной надёжности: тестирование и защита соединений THT
Качество соединений THT напрямую влияет на долгосрочную стабильность всей системы ИИ. Казалось бы, незначительный дефект пайки может быстро деградировать при высоком токе или вибрации, приводя к периодическим сбоям или катастрофическому отказу. Поэтому строгое тестирование и эффективная защита соединений THT — необходимые этапы производства.
Тестирование и контроль — первая линия защиты:
- Визуальный и рентгеновский контроль: Оценивайте заполнение припоем, смачивание, перемычки и пустоты по согласованной редакции IPC-A-610 и классу изделия; часто цитируемый критерий 75% вертикального заполнения имеет задокументированные исключения и не может заменить требования конкретного проекта.
- Ограничения рентгеновского контроля: подходящая 2D/3D-визуализация может выявить заполнение и пустоты в скрытых соединениях в зависимости от геометрии и разрешения. Она не подтверждает каждую границу смачивания, электрический контакт или долгосрочный ресурс усталости; при необходимости применяйте дополнительный контроль и испытания.
- Электрический тест: тест летающими щупами и ICT могут обнаруживать заданные обрывы, короткие замыкания и ошибки компонентов там, где это позволяют доступ и схема. FCT прогоняет определённые рабочие состояния. Сильноточные контакты могут также требовать измерений сопротивления и нагрева; фиксируйте реальные пределы и покрытие.
После прохождения испытаний в зависимости от условий эксплуатации может потребоваться дополнительная защита:
- Conformal coating (защитное покрытие): совместимое покрытие может снизить воздействие влаги и загрязнений на покрытые поверхности. Важны очистка, покрытие, маскирование разъёмов и конструкция корпуса; одно покрытие не обеспечивает степень защиты IP.
- Заливка/герметизация компаундом: квалифицированный компаунд может поддерживать компоненты или ограничивать доступ загрязнений. Проверяйте напряжения от расширения и модуля упругости, отверждение, отвод тепла, нагрузку на сигнал и ремонтопригодность; больше материала — не всегда лучшая защита.
Контроль устанавливает дефекты и состояния, которые он способен обнаружить. Термоциклирование, вибрация или другие квалификационные испытания охватывают заданные воздействия на определённых образцах; одно лишь прохождение контроля не предсказывает эксплуатационный ресурс каждого соединения.
THT, ориентированный на будущее: эволюция для оборудования ИИ следующего поколения
По мере роста мощности и скоростей передачи данных кристаллов ИИ растут и требования к межсоединениям на уровне системы. Технология THT не стоит на месте: она развивается за счёт инноваций в материалах, процессах и форм-факторах, отвечая потребностям ИИ следующего поколения.
Press-fit — отдельный вариант беспаянного соединения. Податливые контакты упруго деформируются в заданной системе металлизированных отверстий и поддерживают контактное усилие, как описано у TE Connectivity. Это не металлургическая холодная сварка. Геометрия контактов, готовое отверстие и покрытие, инструмент запрессовки и опора платы должны квалифицироваться вместе. Обслуживаемая состыковка интерфейса разъёма отличается от многократного извлечения его запрессованных в плату контактов.
Выбирайте припой и ламинат исходя из требований процесса и эксплуатации. Сам по себе более высокий Tg не определяет ни теплопроводность, ни максимальную рабочую температуру, ни ресурс усталости соединения. Расширение платы, конструкция стенки отверстия, геометрия соединения и реальный температурный цикл — всё вносит вклад в напряжения.
Кроме того, форм-факторы компонентов THT развиваются: всё больше гибридных разъёмов объединяют питание и сигнал, а разъёмы THT, оптимизированные для высокоскоростных дифференциальных пар, проектируются с тщательно продуманной внутренней структурой для лучшего контроля импеданса.
Оптические двигатели и волоконные интерфейсы могут использовать паяные электрические соединения, сокеты, механические крепления или другие конструкции. Их требования к выравниванию и удержанию не делают THT методом оптической интеграции по умолчанию.
Варианты монтажа в отверстия, press-fit и поверхностного монтажа следует сравнивать на уровнях выбранного компонента, платы и системы с явными требованиями к питанию, каналу и механике.
Заключение: пайка THT как ключевой процесс для надёжных систем ИИ
Пайка в отверстия остаётся полезной для отдельных разъёмов и компонентов на системных платах ИИ. Надёжная реализация зависит от компонентов с номинальными характеристиками, воспринимаемых механических нагрузок, достаточных путей тока и тепла и квалифицированных соединений рядом с плотными цепями SMT.
Рассматривайте импеданс PDN, полные переходы сигнала, охлаждение и доступ для пайки вместе. Запрос на сборку с монтажом в отверстия должен включать чертежи компонентов, данные платы, опоры, рабочие нагрузки и требуемый план контроля и испытаний. Устраняйте пробелы в покрытии и замечания по первому образцу до повторного производства.
Свяжитесь с HILPCB с вашими требованиями к изготовлению и сборке системных плат ИИ для получения детального анализа.