
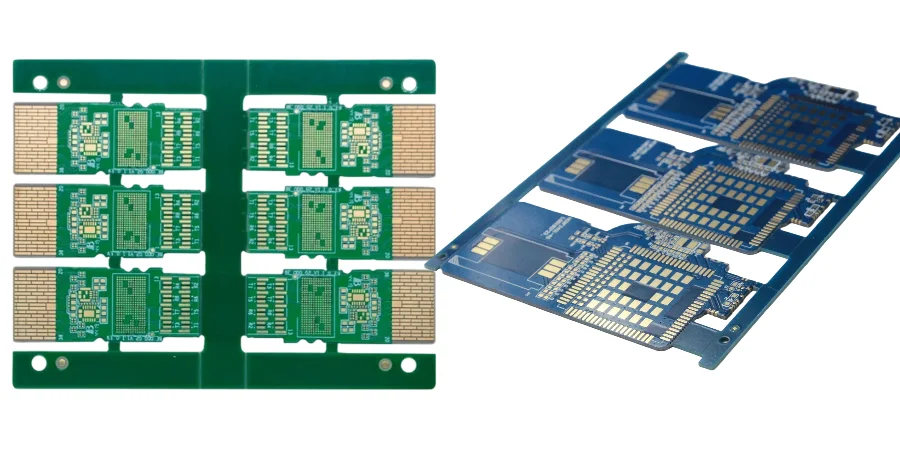
随着人工智能(AI)、机器学习(ML)和高性能计算(HPC)应用的爆发式增长,数据中心的带宽需求正以惊人的速度攀升。传统的、依赖可插拔光模块的架构正面临着信号衰减、功耗和端口密度等方面的物理瓶颈。在这一背景下,共封装光学(Co-packaged Optics, CPO)技术应运而生,它通过将光学引擎与交换机ASIC芯片封装在同一基板上,极大地缩短了电信号传输路径,从而显著降低功耗和延迟。然而,这一革命性的架构也对印刷电路板(PCB)的设计、制造和组装,特别是 SMT assembly 流程,提出了前所未有的挑战。
作为一名专注于CPO基板光电互连与热设计的工程师,我深知CPO的成功不仅仅是芯片或光学器件的胜利,更是系统级协同工程的结晶。其中,承载着光电转换核心的PCB基板,其 SMT assembly 过程融合了高速电路、精密光学和复杂热管理的交叉学科难题。本文将深入探讨CPO时代下数据中心光模块PCB的 SMT assembly 核心技术,剖析其在光电协同、热功耗管理以及精密制造方面的关键挑战与解决方案。
CPO 的板级互连挑战:从信号完整性到光电接口协同
CPO架构的核心优势在于将高速电信号的传输距离从数十厘米(从ASIC到面板)缩短至几厘米(从ASIC到同一基板上的光学引擎)。这种改变对PCB互连设计提出了全新的要求。
高速信号完整性(SI)
在CPO系统中,ASIC与光学引擎之间通常通过56G/112G PAM4等高速信号进行通信。如此高的速率下,任何微小的阻抗不连续、串扰或损耗都会导致误码率(BER)急剧上升,最终影响系统性能。因此,PCB设计必须遵循最严格的信号完整性原则。这不仅涉及到对差分线对的精确阻抗控制(通常为90Ω或100Ω),还包括对过孔、连接器转换以及BGA扇出区域的精细优化。
在实践中,我们经常借鉴 low-loss QSFP-DD module PCB 的设计经验,但CPO的要求更为苛刻。材料的选择至关重要,例如采用Panasonic Megtron 6/7、TUC TU-883/933+或Rogers/Isola等超低损耗(Ultra-low Loss)介电材料,以最大限度地减少信号在传输过程中的衰减。此外,背钻(Back-drilling)技术用于移除过孔中无用的stub,而优化的反焊盘(Anti-pad)设计则能有效减少过孔电容,进一步保证信号质量。在HILPCB,我们利用先进的仿真工具(如Ansys HFSS)对每一条关键高速链路进行建模和优化,确保其眼图(Eye Diagram)张开度满足设计裕量。
光电接口的协同设计
与传统PCB不同,CPO基板需要同时处理电信号和光信号。这意味着在布局布线阶段,必须为光纤阵列(Fiber Array)的接入预留精确的位置和空间。这通常需要在PCB上设计出特定的凹槽(Cavity)或窗口,以便将光纤阵列单元(FAU)精确对准光学引擎的光栅耦合器(Grating Coupler)或边缘耦合器。
这种协同设计要求PCB制造商具备极高的尺寸控制精度。在整个 Co-packaged optics baseboard manufacturing 流程中,从层压、钻孔到最终成型,都必须严格控制公差,以确保光纤对准的精度在微米级别。任何偏差都可能导致严重的光耦合损耗,使整个模块失效。
热管理:CPO 功耗分布与系统级散热策略
功耗是CPO系统面临的另一大挑战。一个典型的CPO交换机系统,其ASIC功耗可达500W以上,而周围集成的多个光学引擎总功耗也可能超过100W。如此高的热量集中在极小的区域内,形成了极高的热流密度,对散热系统构成了严峻考验。
功耗分布与热预算
CPO的热设计必须从系统层面进行规划。首先,需要精确分析ASIC和光学引擎的功耗分布,建立详细的热模型。光学引擎对温度极为敏感,工作温度的波动会引起激光器波长漂移,影响通信质量。因此,必须确保光学引擎的工作温度稳定在规定范围内(例如70-85°C),而ASIC的结温(Junction Temperature)则需控制在100°C以下。
这就要求散热方案必须具备差异化的冷却能力。通常,一个大型的、高性能的散热器(Heat Sink)或均热板(Vapor Chamber)会直接覆盖在ASIC上,以带走绝大部分热量。而对于光学引擎,则可能需要独立的、更精细的散热路径。在 Co-packaged optics baseboard manufacturing 过程中,PCB本身也扮演着重要的导热角色。通过在PCB中嵌入厚铜层或设计大量的导热孔(Thermal Vias),可以将热量从芯片底部高效地传导至PCB的另一侧或散热结构上。
先进冷却结构
传统的风冷方案在应对CPO的高热流密度时已显得力不从心。因此,液冷(Liquid Cooling)技术正成为CPO系统的主流选择。通过在散热器内部集成微通道,冷却液可以直接流过热源上方,以极高的效率带走热量。这要求PCB设计必须与液冷模块的流道、进出水口以及密封结构紧密配合。在某些先进的设计中,甚至会将微流道直接集成到PCB基板或封装基板中,实现所谓的“板级液冷”。
CPO热管理核心要点
- 差异化散热:为ASIC和光学引擎设计独立的散热路径,满足其不同的温度控制要求。
- 低热阻路径:优化从芯片到散热器的每一个环节,包括TIM(热界面材料)、PCB导热孔和基板材料,最大限度降低总热阻。
- 系统级协同:PCB设计必须与散热模块(风冷或液冷)紧密集成,确保机械兼容性和热性能。
- 温度监控:在PCB上集成多个温度传感器,实时监控关键位置的温度,为系统提供闭环热管理依据。
材料与堆栈设计:低CTE基板的可靠性与翘曲控制
CPO模块的尺寸通常较大,且集成了多种不同材料的组件,如硅基的ASIC、InP/SiPh光学引擎、有机PCB基板和金属散热器。这些材料的热膨胀系数(CTE)存在显著差异,在 SMT assembly 的回流焊等热循环过程中,CTE失配会产生巨大的内应力,导致PCB翘曲(Warpage)。
CTE失配与翘曲挑战
PCB翘曲是CPO组装的头号杀手。严重的翘曲会导致BGA焊点虚焊或开裂,尤其是在尺寸巨大的ASIC芯片上,其数万个焊球中任何一个出现问题都可能导致整个模块报废。此外,翘曲还会影响光学引擎与光纤阵列的对准精度。
为了应对这一挑战,PCB的材料选择和叠层设计(Stack-up)至关重要。我们会优先选用低CTE的芯板(Core)材料,并通过对称的叠层结构来平衡内应力。在某些要求极高的应用中,甚至会采用陶瓷基板或带有低CTE金属芯(如CIC或CMC)的金属芯PCB来提供更好的尺寸稳定性。这种对材料和结构的精细把控,是高端 QSFP-DD module PCB manufacturing 经验的直接延伸和升级。
可靠性与混合层压
CPO模块需要在数据中心环境中长期稳定运行(通常超过7年),因此可靠性是设计的重中之重。除了控制翘曲,还需要考虑材料的长期耐热性、抗湿性以及抗电迁移性。在复杂的CPO基板中,通常需要将高速信号层、电源层和光路层集成在一起,这可能需要采用混合层压(Hybrid Lamination)技术,即将不同类型的介电材料(如FR-4与Rogers材料)压合在一起,以兼顾成本与性能。这对于PCB制造商的层压工艺控制能力提出了极高的要求。
精密装配流程:光纤阵列对准与固化工艺
CPO的 SMT assembly 流程远比传统的PCB组装复杂,其核心在于光纤阵列的精密对准与固定。
亚微米级对准
单模光纤的纤芯直径仅为9微米,为了实现高效的光耦合,光纤阵列的输出端必须与光学引擎上的光栅耦合器或波导对准,其精度要求通常在亚微米(<1μm)级别。要达到如此高的精度,必须依赖于高精度的自动化对准设备。
对准过程通常分为被动对准和主动对准两种。被动对准依赖于高精度的机械结构,如在硅基板上刻蚀的V型槽(V-groove)来定位光纤。而主动对准则是在通光的情况下,通过实时监测光功率,动态调整光纤阵列的位置(X, Y, Z, Pitch, Yaw, Roll六个自由度),直到找到耦合效率最高的位置。
夹具、固化与挑战
在整个对准和固定过程中,专用的组装夹具(Fixture)起着至关重要的作用。它不仅要牢固地固定PCB基板和光学组件,还不能在固化过程中因热胀冷缩而产生位移。
找到最佳位置后,需要使用低收缩、高可靠性的紫外(UV)固化胶或热固化胶将其永久固定。固化过程本身也充满挑战:胶水的收缩可能会导致位置发生微小偏移,从而使光功率下降。因此,必须对胶水特性、点胶工艺和固化曲线进行精确控制。对于追求快速交付的 Co-packaged optics baseboard quick turn 项目,拥有一套成熟、可重复的对准与固化工艺流程是成功的关键。
HILPCB CPO 组装优势
- 高精度贴装能力:拥有能够处理大型基板和精密光学元件的先进SMT产线,贴装精度可达±15μm。
- 自动化光学对准:配备六轴主动对准平台,可实现亚微米级的光纤阵列与芯片对准,确保最佳耦合效率。
- 受控的固化工艺:采用精密的点胶系统和程序化的UV/热固化设备,最大限度减少固化收缩引起的位移。
- DFM/DFA 专业支持:我们的工程师团队在设计阶段早期介入,提供关于夹具设计、公差分配和组装流程的专业建议。
测试与验证:确保 CPO 系统性能与可靠性的关键步骤
完成复杂的组装后,全面而严格的测试是确保CPO模块功能、性能和可靠性的最后一道,也是最重要的一道防线。测试流程通常包括电气测试、光学测试和系统级验证。
电气与光学性能测试
电气测试主要关注高速信号链路的质量。我们会使用矢量网络分析仪(VNA)和时域反射计(TDR)来检查链路的损耗、反射和阻抗连续性。同时,使用高速示波器和误码率测试仪(BERT)来评估PAM4信号的眼图质量和BER性能。
光学测试则包括测量每个通道的输出光功率、中心波长、光谱宽度以及消光比(ER)。这些参数直接关系到光信号的传输质量。在接收端,灵敏度测试是关键,它决定了模块能正确解调的最低光功率。在这一环节,一份详尽的 TIA/LA receiver board checklist 显得尤为重要。这份清单不仅指导了跨阻放大器(TIA)和限幅放大器(LA)相关电路的测试项,其严谨的测试理念也贯穿于整个CPO接收光模块的验证过程。我们确保每一个接收通道都经过严格的评估,以保证其在各种工况下的稳定性能。
系统级验证与CMIS
最终,CPO模块需要在接近实际应用的环境中进行系统级验证。这包括将其安装在测试板上,进行环回(Loopback)测试,验证所有通道的数据收发是否正常。此外,还需要验证其是否符合CMIS(Common Management Interface Specification)标准,确保主机系统可以正确地读取模块信息、监控其状态(如温度、光功率)并进行必要的控制。一份完善的 TIA/LA receiver board checklist 同样可以为CMIS中与接收端相关的监控参数(如RSSI)的校准提供数据支持。
在HILPCB,我们提供一站式的SMT组装服务,涵盖从DFM分析、物料采购、精密组装到全面的功能测试,确保交付给客户的每一个CPO模块都经过了严格的质量检验。
HILPCB 的 CPO 制造与组装能力
驾驭CPO的复杂性,需要PCB制造商和组装服务商具备深厚的技术积累和先进的制造平台。HILPCB凭借多年在高速通信领域的深耕,特别是在 low-loss QSFP-DD module PCB 和复杂IC基板领域的经验,已经为CPO时代做好了充分准备。
我们的 Co-packaged optics baseboard manufacturing 能力涵盖了从材料选型、叠层设计、精密线路制造到最终尺寸控制的全过程。我们能够处理超大尺寸、高层数(>30L)、混合介质层压以及嵌入式无源/有源元件等复杂PCB。
在组装方面,我们不仅提供标准的 SMT assembly,更专注于CPO所需的高精度光学组装。我们的原型组装服务能够支持客户进行快速的 Co-packaged optics baseboard quick turn,加速产品研发和迭代周期。我们的工程团队会将类似 TIA/LA receiver board checklist 的严谨方法论应用于整个制造和测试流程,确保每一个环节都符合最高标准。
HILPCB CPO 制造能力一览
| 项目 | 能力规格 |
|---|---|
| 最大层数 | 64L |
| 支持材料 | Megtron 6/7/8, Tachyon 100G, Rogers, Isola, 低CTE材料 |
| 最小线宽/线距 | 2/2 mil (50/50 μm) |
| 最大板厚 | 12 mm |
| 阻抗控制公差 | ±5% |
| 表面处理 | ENIG, ENEPIG, 沉银, OSP等 |
结论
总而言之,共封装光学(CPO)技术正在重塑数据中心互连的未来。然而,这一进步的实现,高度依赖于PCB制造与组装技术的同步演进。CPO时代的 SMT assembly 已经远远超出了传统电子组装的范畴,它是一个深度融合了高速电路设计、热力学、材料科学和精密光学的系统工程。从管理亚微米级的对准公差,到控制百瓦级的热流密度,再到确保万兆级信号的完整性,每一个环节都充满了挑战。
作为您的合作伙伴,HILPCB致力于提供从设计优化、PCB制造到最终精密组装的一站式解决方案,帮助您攻克CPO产品化道路上的重重难关。我们相信,通过紧密的合作和持续的技术创新,我们能够共同驾驭CPO带来的复杂性,推动下一代数据中心技术的发展。选择专业的 SMT assembly 合作伙伴,是您CPO项目成功的基石。
常见问题
为什么数据中心光模块的 SMT 组装更难?
因为它不仅要处理高速电信号,还要兼顾精密光学对准、热设计和微小结构的装配稳定性。与传统板卡相比,跨学科耦合更强,容错更低。
CPO 组装中最关键的风险是什么?
常见高风险点包括对准偏差、热积累、隐藏焊点缺陷和量产一致性不足。任何一个环节失控,都可能让高速和光学性能一起受损。
量产前应包含哪些验证?
应覆盖焊接质量、对准精度、热表现、功能测试和必要的可靠性验证。对 CPO 来说,只有多维度验证同时通过,才算真正具备放量条件。
合适的制造伙伴能带来什么帮助?
合适的伙伴能把设计优化、制板、装联、检测和问题闭环串成一个统一流程。这样既能缩短调试周期,也能降低高复杂项目的导入风险。