
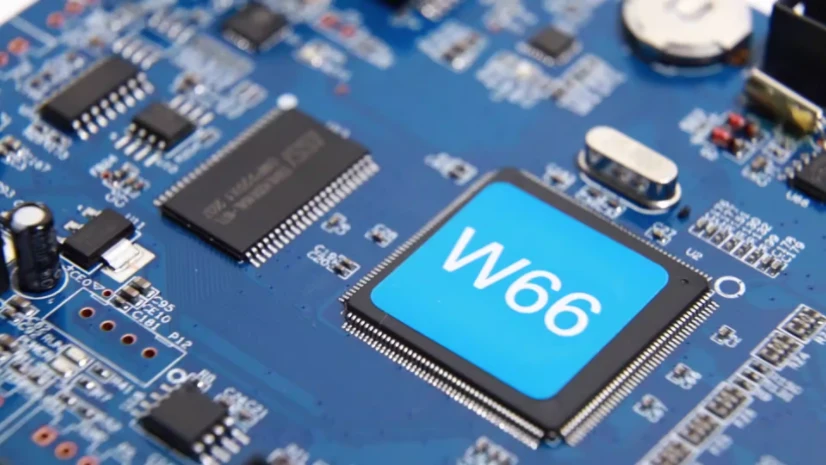
- SMT 组装效果最好时,钢网设计、封装组合、焊盘形状、回流曲线和检验可达性会被放在一起评审,而不是当作互不相关的工厂步骤。
- 首先要检查的是封装密度、锡膏释放风险、贴装可达性、热平衡、回流敏感性,以及最终焊点将如何被检验。
- 很多 SMT 缺陷起点在设计数据,而不是产线本身。焊盘几何差、元件间距不当、缺少测试或检验入口,通常都会造成构建不稳定。
- 原型成功依赖于在第一块钢网下单或第一套供料器程序释放之前,就把板级设计、BOM 选型和装配工艺意图对齐。
- 一个成熟的 SMT 工艺计划,应在试产启动前就明确哪些风险由 SPI、AOI、X-ray、ICT、FCT 或人工复核来覆盖。
SMT 组装是利用锡膏、自动贴装、回流焊接和检验,将表面贴装元件直接安装到印刷电路板上的过程。它的质量取决于设计、材料、过程控制和验证的协同,因为最终焊点的形态既受设备设定影响,也同样受焊盘几何和热行为影响。
目录
- SMT 组装任务首先要审查什么
- 关键工艺与制造规则表
- 早期工程风险表
- 钢网、焊盘与封装组合如何影响良率
- 如何规划回流、热平衡与检验
- 原型与生产团队在发布前应锁定什么
- FAQ
- 下一步
- 参考资料
- 作者与审核
SMT 组装任务首先要审查什么
SMT 组装不只是“印刷、贴装、回流”。它是一个生产系统,在这里焊盘设计、封装选择、锡膏行为、板翘曲和平整度以及检验路线都会相互影响。一个电气上正确的板子,如果封装逃逸、锡膏释放或回流行为没有被及早审查,仍然可能很难稳定装配。通常首先要评审的是:
- 哪些元件封装、引脚间距和底部端接器件带来最高的焊接风险
- 焊盘设计和钢网意图是否匹配具体封装族,而不是套用单一通用规则
- 电路板是否存在热不平衡、厚铜区域或局部质量集中,从而扭曲回流行为
- 该任务主要会依赖 SPI、AOI、X-ray、ICT 还是功能测试来检验
- 这次构建是为了验证设计、验证装配过程,还是模拟量产的试产
对于即将快速投产的设计,通常值得在文件冻结前,先结合 SMT 组装、交钥匙组装 和 PCB 原型 路径一起评估整板。完整的发布顺序可参考这份SMT PCB组装流程指南。
关键工艺与制造规则表
| 规则 / 参数 | 首先检查什么 | 为什么重要 | 如何验证 | 如果忽略 |
|---|---|---|---|---|
| 焊盘匹配度 | 让封装几何与实际元件封装族匹配 | 焊点形态和缺陷风险从焊盘就开始决定 | 封装库审查与首件检验 | 立碑、桥连、焊脚不足、返修 |
| 钢网策略 | 审查细间距、BTC 和混合封装尺寸下的开口行为 | 锡膏体积决定焊点形成和缺陷率 | 钢网审查、SPI 计划、试产数据 | 焊料不足、桥连、空洞、锡膏不一致 |
| 贴装可达性 | 确认吸嘴可达、供料逻辑和元件间距 | 高密度布局可能电气成立,但并不易于稳定贴装 | DFA 审查和产线程序审查 | 漏贴、偏斜、换线效率低、良率损失 |
| 热平衡 | 审查厚铜、地平面、屏蔽罩和大连接器 | 回流结果取决于整板热分布 | 热评审和试产回流观察 | 立碑、开路、板翘、焊点不稳定 |
| 检验路径 | 提前决定隐藏焊点和可见焊点如何检查 | 不是所有缺陷在回流或涂覆后都看得见 | 构建前明确 AOI/X-ray/ICT/FCT 计划 | 缺陷流入后段 |
| 原型目标 | 区分设计验证构建与类量产试产 | 构建意图会改变工艺设置和验收标准 | NPI 检查表和发布评审 | 首轮构建得出错误结论 |
早期工程风险表
| 早期信号 | 典型根因 | 最受影响区域 | 试产前建议动作 | | --- | --- | --- | --- | | 所有封装都使用同一种钢网策略 | 没有审查不同封装的锡膏行为 | 焊接质量和重复性 | 针对 BTC、细间距和混合尺寸器件重做钢网策略 | | 高密度贴装没有留下真实检验入口 | 布局只为密度优化,没有工艺评审 | AOI、返修与调试 | 发布前审查禁布区和检验可视性 | | 严重热不平衡被忽略 | 回流被当成均匀加热步骤处理 | 焊点形成和板稳定性 | 将铜平衡和回流曲线意图一起审查 | | 试产目标不清晰 | 原型和量产假设被混在一起 | 工艺学习效果和决策质量 | 在首轮构建前冻结目标和验收路径 |钢网、焊盘与封装组合如何影响良率
大多数 SMT 缺陷都不是随机出现的。它们通常集中在那些没有被充分审查的封装和锡膏行为上。细间距 IC、底部端接器件、混合尺寸无源件,以及热质量分布不均的板子,都需要比通用装配规则更细致的策略。通常有三个决策最关键。
1. 采用按封装定制的钢网逻辑
钢网设计应跟随封装风险,而不是套用一刀切的开口规则。若目标是获得稳定的锡膏释放和焊点形成,细间距引脚、底部端接器件和混合尺寸无源件往往需要不同的开口策略。
这一步涉及的具体钢网决策,可参考SMT钢网设计指南。
2. 保持间距兼顾贴装与检验
如果吸嘴可达性、AOI 视线或返修空间过于受限,一个布局即使电气上成立,也仍然不是理想的 SMT 候选方案。这就是为什么贴装评审应与 DFM 一起做,而不是等到产线程序已经开始调试后再处理。
3. 把封装组合也当作热问题处理
大面积铜区、屏蔽罩、连接器和局部质量不均,会把整板拉出稳定的回流窗口。因此,一个设计应被当作热装配系统来审查,而不只是一个贴装文件。
如何规划回流、热平衡与检验
回流设定当然重要,但只有在电路板和 BOM 与工艺相匹配时,它们才会真正有效。装配路线应明确回流炉需要处理什么,以及检验路径需要捕获什么。最常见的审查点包括:
- 锡膏、封装组合和热质量是否足够一致,能够支撑一条可执行的回流路径
- 底部端接或隐藏焊点封装是否除了 AOI 外还需要 X-ray
- 产品后续是否还会经历手工焊、选择焊、涂覆或整机装配,从而改变检验边界
- 装配后是否需要更强的电气验证,因为仅靠目检并不足够
如果产品同时包含 SMT 与其他装配步骤,或正朝着更完整的制造路线推进,就应尽早把 通孔组装、交钥匙组装 和 PCB 表面处理 规划放在一起考虑。
原型与生产团队在发布前应锁定什么
当发布包对意图表达得足够明确时,SMT 组装会容易得多。在首轮构建前,板级团队与装配团队应先对这次任务到底要学习什么,以及什么才算可接受的试产结果达成一致。一个实用的发布清单通常包括:
- 完成封装风险审查
在钢网编程和贴装编程开始之前,先标出细间距、BTC、大热质量以及方向敏感的器件。 - 定义检验路径
决定首轮构建中哪些内容由 SPI、AOI、X-ray、ICT 或功能测试覆盖。 - 冻结关键装配说明
在构建包中写明极性、特殊处理、湿敏器件和对回流敏感的元件。 - 明确原型目标
区分装配验证构建、设计验证构建和客户样品构建。 - 对齐数据包
保持 BOM、坐标文件、装配图和版本控制同步。BOM 查看器审查有助于避免本可避免的采购和换线错误。
FAQ
在把板子释放给 SMT 组装之前,第一件要检查的事是什么?
先检查封装风险、封装库质量、钢网意图和检验可达性。这些项目通常决定装配过程能否稳定运行。
SMT 组装主要取决于设备能力吗?
不是。设备能力当然重要,但焊盘设计、封装间距、锡膏策略、热平衡和检验规划,往往更直接决定良率。
为什么 SMT 缺陷通常只集中在少数几类封装上?
因为不同封装对锡膏体积、热流和贴装精度的响应并不一样。一个通用工艺很少能同样适合所有封装。
SMT 组装里什么时候 X-ray 变得重要?
当构建中包含 BGA、QFN 或其他 AOI 无法完整验证的隐藏焊点器件时,X-ray 往往很重要。
首次 SMT 试产构建前应该冻结什么?
应冻结封装风险决策、钢网策略、贴装说明、检验路径,以及这次试产构建的真实目的。
下一步
如果你正在为 SMT 组装准备电路板,通常最有价值的下一步,是在文件送线前先审查封装风险、钢网逻辑和检验覆盖。HILPCB 可以通过以下方式支持该过程:
- 针对封装、钢网和回流适配决策,提供 SMT 组装 审查
- 当采购、装配和验证需要保持一致时,规划 交钥匙组装
- 针对混合工艺产品,评估 通孔组装
- 为早期试产构建提供 PCB 原型 和 快速 PCB 支持
- 当表面处理会影响装配行为时,审查 PCB 表面处理
- 当制板与装配资料准备好后,请求报价
参考资料
- [IPC 发布 J 版 J-STD-001 和 IPC-A-610 修订版新闻](https://www.ipc.org/news-release/ipc-releases-j-revisions-two-leading-standards-electronics-assembly) - [IPC J-STD-001 认证项目](https://www.ipc.org/ipc-j-std-001-endorsement-program) - [IPC-A-610 认证项目](https://www.ipc.org/ipc-610-acceptability-electronics-assemblies-endorsement-program) - [IPC 文件修订表](https://www.ipc.org/ipc-document-revision-table) - [IPC 电子制造认证](https://www.ipc.org/ipc-certifications)作者与审核
作者:HILPCB 工程内容团队审核:HILPCB 装配工艺与 NPI 审查团队
最后更新:2026-04-07