
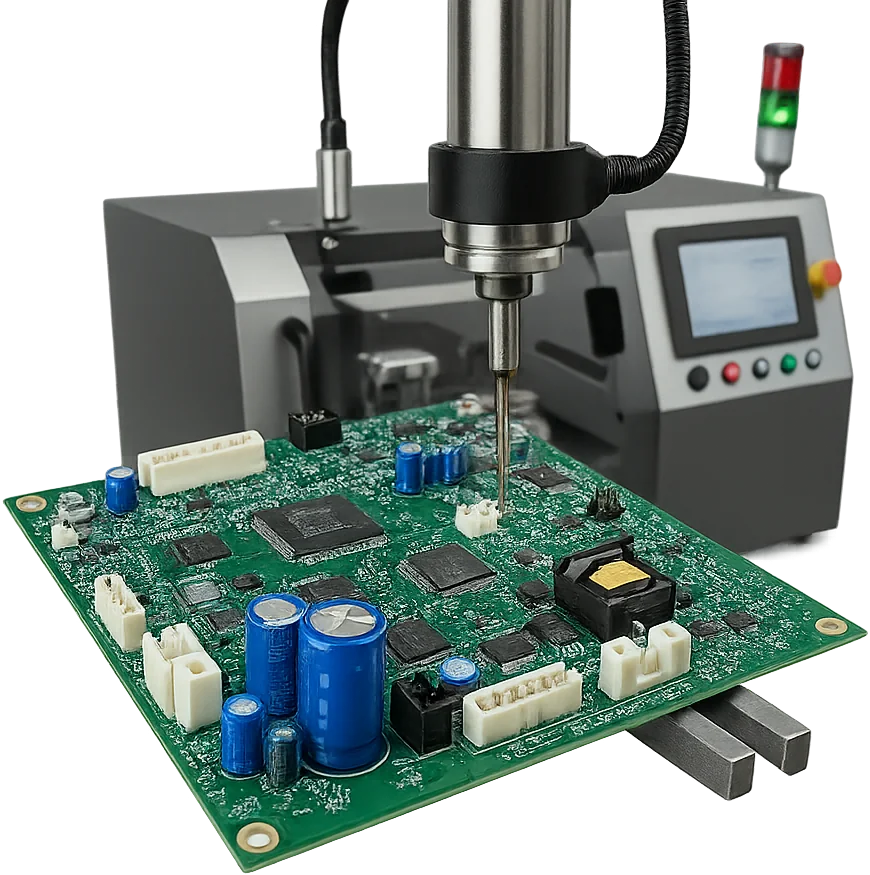
何时使用通孔 PCB 组装
当机械固定与焊接可达性比器件小型化更重要时,选择通孔工艺通孔组装并非 SMT 的通用替代方案。当板上包含连接器、变压器、继电器、端子、电感、屏蔽罩或其他需要机械固定、承受插入力或要求服役寿命可靠性的器件时,它才是合适的工艺路线。许多产品属于混合工艺:SMT 负责高密度逻辑部分,THT 保留给接口和电源硬件。
如果板子以细间距贴片为主,请从SMT 组装开始评估。如果核心问题是完整的 BOM 代采责任,请选择交钥匙组装。如果交付物还包含外壳、线束或系统测试,应将该路线与整机装配一并规划。
报价所需资料:Gerber 文件、BOM、贴装坐标文件、异形件的图纸或照片、连接器数据表、焊接限制、压接要求、治具约束、测试方案以及目标 IPC 等级。
- 适用场景:连接器、端子、变压器、继电器、大质量及承受机械应力的器件
- 波峰焊、选择性焊接、机器人焊接、手工焊与压接的路线评审
- SMT 优先或选择性焊接规划的混合工艺排序
- 治具、载板、可达性、热容量与孔内填充评审
- 依据实际 THT 分布制定 ICT/FCT 与检验方案
🚀 快速报价请求
🔧 获取完整制造能力
通孔组装的焊接与压接选项
按焊点分布和板面布局选择波峰焊、选择性焊接、压接或手工焊第一步是路线选择。当治具能够保护敏感区域时,波峰焊适合分布较广的通孔焊点;选择性焊接更适合邻近 SMT 器件、热敏器件或高密度混合工艺区域的局部焊点;机器人焊接或手工焊则承接异形件和小批量任务。对于压接连接器,成品孔几何、板件支撑、工装和插入力限值都会对照连接器规格进行评审。
检验与测试方案应与路线同步确定。视项目而定,可包含 AOI、针对孔内填充的 X 射线抽检、切片检查、引脚伸出量评审、ICT、FCT 和边界扫描。测试覆盖范围根据可接触网络、治具策略和批准的测试方案确定。量产项目可将同一套管控延续到大批量组装。
- 布局允许时,波峰焊路线覆盖更广的 THT 焊点
- 选择性焊接路线处理邻近 SMT 或热风险区域的局部焊点
- 对照连接器与成品孔规格进行压接评审
- 放行前完成治具与可达性规划
- 按项目风险配置 AOI、X 射线抽检、ICT 与 FCT
通孔组装技术能力
面向 THT、混合工艺焊接、压接及接口密集型组件的能力
| 参数 | 标准能力 | 高级能力 | 参考标准 |
|---|---|---|---|
元件类型 | 轴向、径向、DIP/SIP、连接器 | 大功率变压器、定制散热器、压接件 | 元件数据表 |
焊接工艺 | 自动波峰焊 | 选择性 / 机器人 / 手工焊接 | IPC J-STD-001 |
焊料合金 | 无铅 SAC305 | Sn63/Pb37、HMP(高温焊料) | IPC J-STD-006 |
最大板尺寸 | 450 × 500 mm | 1200 × 800 mm(背板路径;需工程评审) | 设备能力 |
板厚 | 0.8–3.2 mm | 最高 12 mm(需工程评审) | IPC-A-600 |
最小通孔间距 | 2.54 mm(100 mil) | 1.27 mm | 设计指南 |
检测方法 | 目检 + AOI | X 射线(AXI)、3D AOI | IPC-A-610 |
测试方式 | FCT(功能测试) | ICT、老化测试、边界扫描 | 客户规范 |
认证项目 | ISO 9001、RoHS/REACH | IATF 16949、AS9100、ISO 13485 | 质量标准 |
交付周期 | 5–7 天 | 2–3 天加急(视 BOM 与工艺评审而定) | 生产计划 |
还想了解本产品之外的制造能力? 查看完整制造能力总览
准备开始您的PCB项目了吗?
无论您需要简单的原型还是复杂的生产运行,我们先进的制造能力确保卓越的质量和可靠性。30分钟内获取您的报价。
需要专家设计审查?
我们的工程团队提供免费的DFM分析和优化建议
通孔组装流程:插件、焊接与测试
流程:路线评审 -> 治具或载板规划 -> 引脚成形与插件 -> 波峰焊/选择性焊接/压接或手工焊 -> 按需清洗 -> AOI/X 射线抽检 -> ICT/FCT。最关键的评审点包括孔几何、器件热容量、板件支撑、焊接可达性、邻近 SMT 敏感性和验收等级。
通孔焊点的检验与验收
通孔质量检查聚焦润湿、孔内填充、桥连、空洞、引脚伸出量、极性、连接器就位状态和电气连通性。验收标准由订单指定的 IPC-A-610 与 J-STD-001 版本、产品等级、客户图纸和质量协议共同确定;单一的孔内填充百分比并不适用于所有版本和焊点情形。放行前应先商定检验与测试方案,确保需要时治具、X 射线抽检、切片和测试接触点均已就绪。
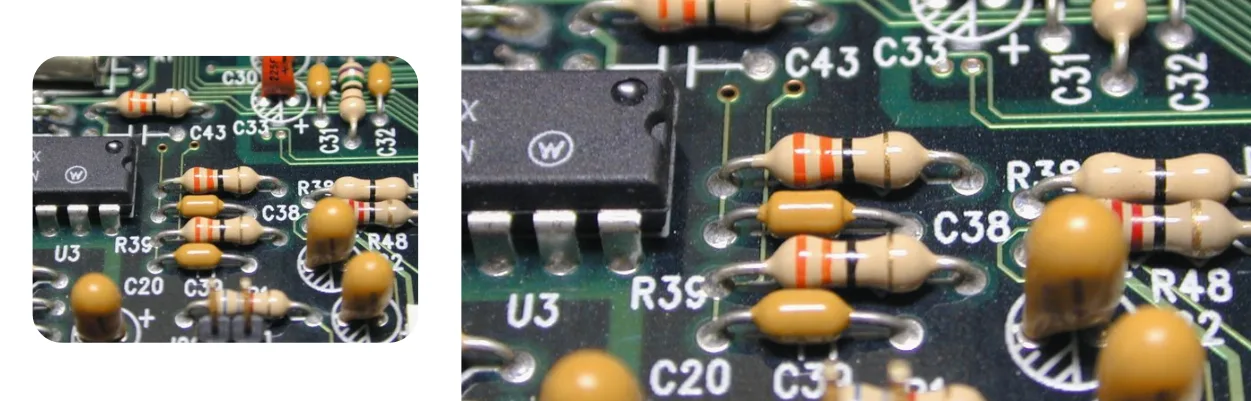
通孔工艺路线规划工程示例
以下常见工程场景展示了 HilPCB 如何围绕实际器件分布、板件机械结构、焊接可达性、检验方案和测试要求选择通孔工艺路线。可参照这些场景准备 RFQ;报价阶段会确认最终放行的工艺与交付物。
工业电源与控制板。继电器、变压器、端子和大电流连接器需要机械固定、受控的热暴露和可靠的焊接可达性。评审涵盖孔与引脚配合、器件朝向、波峰焊或选择性焊接工装、板件支撑、引脚伸出量和电气测试接触点。
汽车与移动设备接口。连接器和压接件必须承受插入力、振动和反复维护操作。放行前需核对连接器数据表、成品孔状态、支撑工装、插入力限值、就位情况、孔壁状况及邻近 SMT 禁布区。
医疗与长寿命工业电子。混合工艺组件可能同时包含 SMT 逻辑与 THT 电源、接口或维修器件。当批准的测试方案提供接触点和限值时,流程可包含选择性焊接、异形件的手工或机器人焊接、AOI 或 X 射线抽检、切片评审以及 ICT/FCT。
通孔组装的质量记录与认证
通孔 PCB 组装与混合工艺路线选择
Through-hole PCB assembly 适合连接器、继电器、变压器、端子、压装件或机械固定要求决定焊接路线的项目。混合技术板通常先进行 SMT 回流,再针对 THT 器件选择选择性焊、波峰焊、机器人焊或手工焊。
RFQ 应说明成品孔要求、器件图纸、热容量、板支撑、焊接可达性以及 ICT/FCT 或功能测试范围。纯 SMT 项目使用 SMT assembly,需要 BOM 代采时使用 turnkey assembly。
常见问题
如何在波峰焊与选择性焊接之间选择?
Class 2 与 Class 3 对孔内填充的要求分别是多少?
如何保障压接可靠性?
SMT 与 THT 可以在同一批次中合并生产吗?
有哪些测试选项?
通孔组装报价需要提供哪些资料?
体验先进的PCB制造卓越
从简单的原型到复杂的生产运行,我们的世界级工厂提供卓越的质量、快速的周转和有竞争力的价格。加入数千名信任我们PCB制造需求的满意客户。